
Die Gefahr dünnwandiger Hohlräume besteht nicht nur im Moment des Schneidens, sondern die Belastung des Rohlings, die Entnahmereihenfolge, die Spannmethode und der Messzustand verändern gemeinsam die Form des Teils. Vakuumsauger sollten nur verwendet werden, wenn Saugfläche, Dicht- und Schneidkraft überprüft wurden.
Definieren Sie zunächst den freien Zustand und den funktionalen Benchmark und überprüfen Sie dann den Vakuumplan basierend auf der effektiven Adsorptionsfläche. Nur durch spannungsarmes Spannen, symmetrisches Schichtabtragen, grobe und feine Trennung sowie lockeres Spannen und erneutes Testen können die Ergebnisse dünner Wände von weniger als 1 mm stabilisiert werden. Der spezifische Prozess muss noch bestätigt werden, indem der dünnwandige freie Zustand, die Restspannung des Rohlings, die effektive Vakuumfläche, die Dichtungstrennwand, die Schnittlast, die Grob- und Feintrennung und der erneute Test der lockeren Klemme kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Nach dem Lösen des Werkzeugs öffnet sich die Kavität oder verzieht sich | Überlagerung von Rohlingseigenspannung, asymmetrischem Abtragen und Klemmvorverformung | Material schichtweise symmetrisch abtragen, nach der Grobbearbeitung freigeben und im freien Zustand erneut testen | Blankozertifikat, Übersicht über jede Stufe, Spannstatus und Entspanndaten |
| Die Vakuumadsorption wird auf halbem Weg instabil | Unzureichende effektive Adsorptionsfläche, Dichtungsleckage oder Schnittlast übersteigt den Grenzwert | Je nach Wirkfläche berechnen und abdichten, Vakuumüberwachung und Druckverlustabschaltung einrichten | Vakuumeinstellungen, Leckprüfungen, Testschnittlasten und Alarmüberprüfung |
| Die Abmessungen dünner Wände ändern sich während der Messung | Inkonsistente Unterstützung, Kraftmessung, Temperatur oder Stabilisierungszeit | Vereinbaren Sie den freien Zustand und die Stützpunkte und verwenden Sie eine Überprüfung mit geringem Kraftaufwand oder ohne Kontakt | Messstatus, Umgebung, Wiederholbarkeit und Abschlussprüfbericht |
Nach weniger als 1 mm hängt die Form des Teils vom Zustand ab
Der dünnwandige Hohlraum weist im Rohlingsstadium immer noch eine Gesamtsteifigkeit auf. Nachdem das Material entfernt wurde, wird die Wandplatte empfindlich gegenüber Klemmkraft, Schnittkraft, Temperaturunterschied und Eigenspannung. Zeichnungen sollten den freien Zustand veranschaulichen, den unterstützten oder montierten Zustand angeben und angeben, welche Wandstärken, Ebenen und Lochpositionen funktionale Bedeutung haben. Wenn Klemmen verwendet werden, um das Abflachen während der Inspektion zu erzwingen, kann es, selbst wenn der Bericht qualifiziert ist, während der Montage oder Lagerung zu einem Zurückprallen kommen.
Stressabbau basiert auf bereitgestellten Daten
Der sogenannte „Stressabbau“ bedeutet nicht die Hinzufügung eines langfristigen Vermittlungsprozesses. Zunächst muss das Risiko anhand des Materialzustands, der Rohlingsrichtung und des Abtragsverhältnisses beurteilt werden. Anschließend muss die Grobbearbeitung symmetrisch, schichtweise und mit abwechselnden Bereichen durchgeführt werden. Nachdem der größte Teil des Materials entfernt wurde, sollte die Klemmung gelöst, gereinigt und bei kontrollierter Temperatur erneut getestet werden, wobei die Vorschlicht- und Schlichtzugaben auf der Grundlage der tatsächlichen Verformung neu zugewiesen werden.
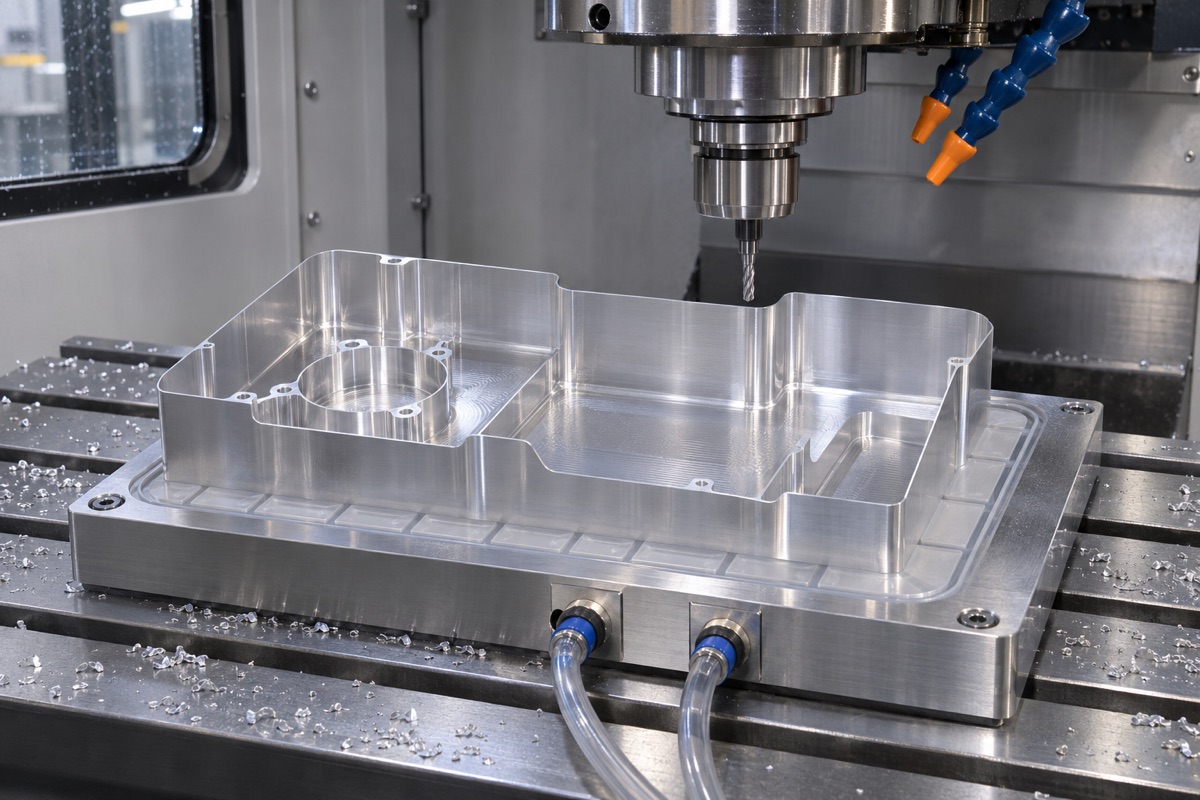
Beim Vakuumspannen müssen die effektive Fläche, die Siegel- und Schnittlast berechnet werden.
Der Vakuumsauger eignet sich für ebene Flächen, ist aber kein Universalwerkzeug
Vakuumspannen kann die Last auf eine größere Fläche verteilen und die durch punktförmige mechanische Klemmung verursachten Eindrücke und Biegungen reduzieren. Es eignet sich für dünnwandige flache Platten oder Hohlräume mit durchgehenden Dichtflächen. Die verfügbare Spannkraft hängt von der wirksamen Fläche, der Druckdifferenz, der Reibung und dem Sicherheitsfaktor ab; Löcher, Rillen, Gussflächen oder Leckagekanäle verringern die wirksame Fläche. Unzureichendes Vakuum muss überwacht und eine Sicherheitsabschaltung ausgelöst werden.
Dichtungstrennwände und Schnittrichtungen sollten gemeinsam gestaltet werden
Das Werkzeug sollte den zu bearbeitenden Bereich, den Dichtungsring und die Vakuumzone vereinen, um zu verhindern, dass das Werkzeug den Dichtungspfad abschneidet. Die Richtung der Schnittkraft sollte darauf abzielen, dass das Teil gegen die Unterlage drückt, anstatt es vom Saugnapf abzuheben. Die Hilfsverbindung oder der Prozesstisch kann während der Grobbearbeitung beibehalten und dann entfernt werden, nachdem die Gesamtsteifigkeit und der Benchmark stabil sind; Im Endstadium wird eine kleinere, kontinuierliche Schnittlast verwendet, um die Vibrationen der Wandplatte zu reduzieren.
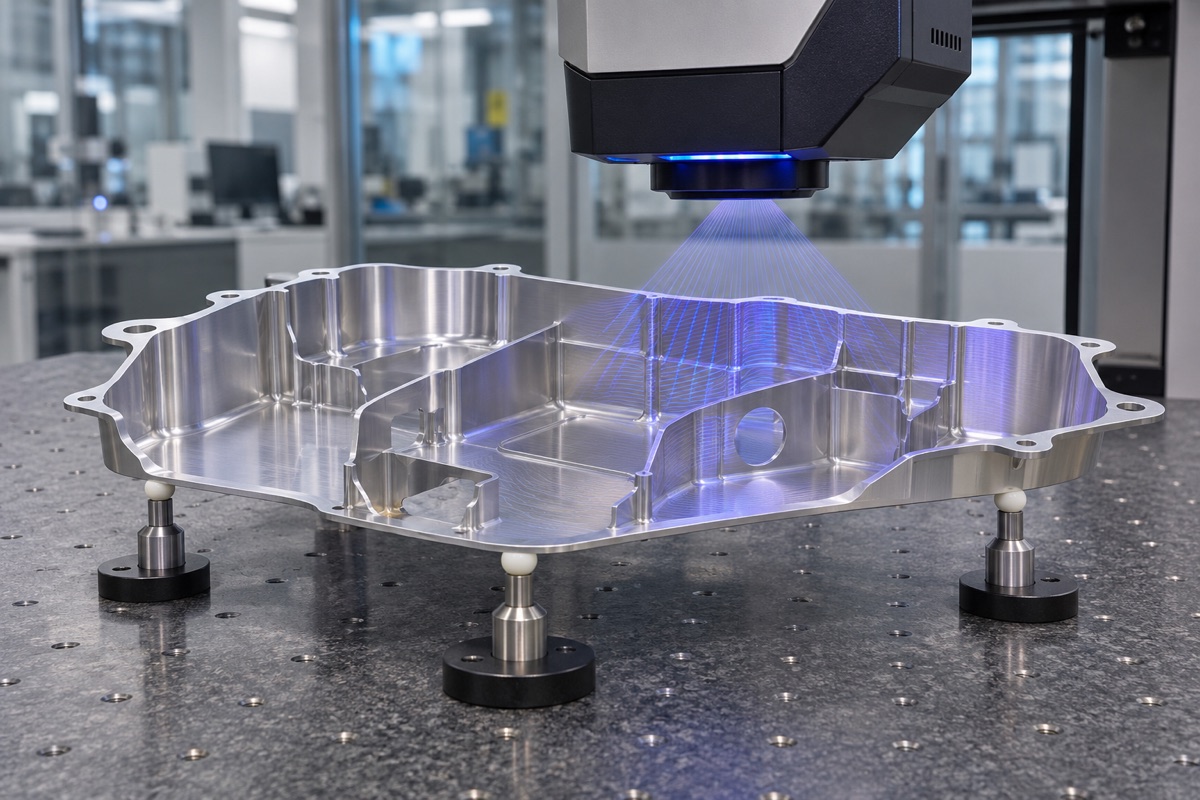
Die Endergebnisse sollten im vereinbarten Zustand erneut gemessen werden, um ein Abflachen der Teile mit der Messvorrichtung zu vermeiden.
Bei der Inspektion muss ein Nachpressen und Verformen der Teile vermieden werden
Dünne Wandabmessungen können mithilfe vorgeschriebener Stützen, Kontaktmethoden mit geringem Kraftaufwand oder berührungslosen Methoden überprüft werden. Der Messplan sollte den Stützpunkt, die Richtung, die Temperatur, die Stabilisierungszeit und die Erkennungskraft aufzeichnen und den Klemmzustand und den lockeren Klemmzustand vergleichen. Die örtliche Wandstärke, die Gesamtkontur und die Position der Befestigungslöcher müssen gemeinsam beurteilt werden, und ein einziger Messschieberwert kann nicht anstelle der Kontur im freien Zustand verwendet werden.
Prozessparameter müssen vom ersten Stück an Schritt für Schritt genehmigt werden
Öffentlich verfügbare Informationen können keine Vakuumwerte oder Schneidparameter angeben, die für alle Materialien, Größen und Werkzeugmaschinen gelten. Im ersten Teil sollten Vakuumeinstellungen, Leckagestatus, Werkzeuge, Lasten, Umrisse in jeder Phase und endgültige Abmessungen aufgezeichnet werden, um ein Genehmigungsfenster für den aktuellen Teil zu bilden. Wenn OEMach (OEMach) solche Projekte prüft, überprüft es zunächst die Struktur, den Adsorptionsbereich und den Inspektionsstatus, bevor es entscheidet, ob eine Vakuumlösung eingesetzt werden soll.
Zusammenfassung
Definieren Sie zunächst den freien Zustand und den funktionalen Benchmark und überprüfen Sie dann den Vakuumplan basierend auf der effektiven Adsorptionsfläche. Nur durch spannungsarmes Spannen, symmetrisches Schichtabtragen, grobe und feine Trennung sowie lockeres Spannen und erneutes Testen können die Ergebnisse dünner Wände von weniger als 1 mm stabilisiert werden. Der spezifische Prozess muss noch bestätigt werden, indem der dünnwandige freie Zustand, die Restspannung des Rohlings, die effektive Vakuumfläche, die Dichtungstrennwand, die Schnittlast, die Grob- und Feintrennung und der erneute Test der lockeren Klemme kombiniert werden.
FAQ
Wird der Vakuumsauger die dünne Wand verformen?
Es wird möglich sein. Wenn die Auflagefläche uneben ist, die Anordnung der Dichtungsnuten nicht stimmt oder der Druckunterschied zu einer Biegung der großflächigen dünnen Platte führt, ist es notwendig, die Auflage und die Trennwände zu optimieren und einen erneuten Test im freien Zustand durchzuführen.
Wie lange dauert es, nach der Grobbearbeitung Spannungen abzubauen?
Es gibt keine universelle Zeit. Sie sollte anhand des Materialzustands, der Struktur und der Abmessungstrends nach der Grobbearbeitung ermittelt werden. Die Erfassung eines stabilen Prozesses ist zuverlässiger als die Anwendung einer festen Stundenzahl.
Kann eine bestimmte feste Toleranz gewährleistet werden, wenn die Wandstärke weniger als 1 mm beträgt?
Von Maßen, Materialien, Längen, Bezugspunkten und Messstatuszusagen kann nicht abgewichen werden und diese müssen mit Fehlerbudgets und repräsentativen Erstartikeln überprüft werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.