
El riesgo de cavidades de paredes delgadas no sólo se produce en el momento del corte, sino que la tensión de la pieza en bruto, la secuencia de extracción, el método de sujeción y el estado de medición cambian conjuntamente la forma de la pieza. Las ventosas de vacío sólo deben utilizarse si se ha verificado la zona de aspiración, sellado y carga de corte.
Primero defina el estado libre y el punto de referencia funcional, y luego verifique el plan de vacío según el área de adsorción efectiva; Sólo adoptando una sujeción de baja tensión, una eliminación simétrica de las capas, una separación gruesa y fina y una sujeción suelta y una nueva prueba se pueden estabilizar los resultados de las paredes delgadas de menos de 1 mm. El proceso específico aún debe confirmarse combinando el estado libre de pared delgada, la tensión residual en blanco, el área efectiva de vacío, la partición de sellado, la carga de corte, la separación rugosa y fina y la nueva prueba de abrazadera suelta.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La cavidad se abre o se deforma después de aflojar el herramental. | Tensión residual en blanco, eliminación asimétrica y superposición previa a la deformación de sujeción. | Retire materiales simétricamente en capas, suéltelos después del mecanizado de desbaste y vuelva a probar en estado libre. | Certificado en blanco, esquema de cada etapa, estado de sujeción y datos de desbloqueo. |
| La adsorción al vacío se vuelve inestable a mitad de camino. | Área de adsorción efectiva insuficiente, fuga en el sello o carga de corte que excede el margen | Calcule y selle de acuerdo con el área efectiva, configure el monitoreo de vacío y el apagado por pérdida de presión. | Configuraciones de vacío, comprobaciones de fugas, cargas de corte de prueba y verificación de alarmas |
| Las dimensiones de las paredes delgadas cambian durante la medición | Soporte, medición de fuerza, temperatura o tiempo de estabilización inconsistentes | Acuerde el estado libre y los puntos de apoyo, y utilice una revisión sin contacto o de poca fuerza | Estado de medición, entorno, repetibilidad e informe de inspección final. |
Después de menos de 1 mm, la forma de la pieza depende del estado.
La cavidad de paredes delgadas todavía tiene rigidez general en la etapa en bruto. Una vez retirado el material, la placa de pared se volverá sensible a la fuerza de sujeción, la fuerza de corte, la diferencia de temperatura y la tensión residual. Los dibujos deben ilustrar el estado libre, especificar el estado soportado o ensamblado e identificar qué espesores de pared, planos y ubicaciones de orificios tienen importancia funcional. Si se utilizan abrazaderas para forzar el aplanamiento durante la inspección, incluso si el informe está calificado, puede rebotar durante el montaje o almacenamiento.
El alivio del estrés se basa en datos por etapas
El llamado "alivio del estrés" no significa añadir un proceso de colocación a largo plazo. Primero, el riesgo debe juzgarse a partir del estado del material, la dirección del material en bruto y la relación de eliminación, y luego el mecanizado en desbaste de manera simétrica, en capas y alternando áreas. Después de que se haya eliminado la mayor parte del material, se debe soltar la sujeción, limpiarla y volver a probarla a temperatura controlada, reasignando los márgenes de semiacabado y acabado en función de la deformación real.
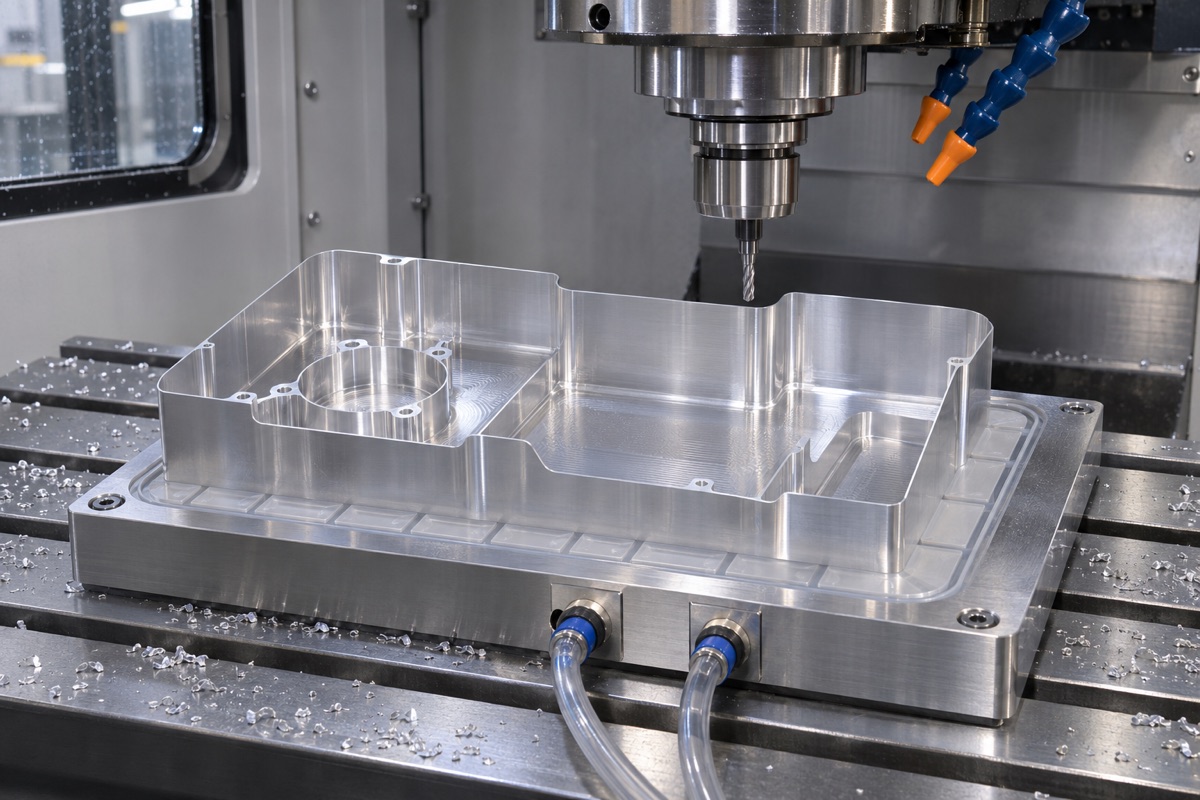
La sujeción por vacío requiere el cálculo del área efectiva, la carga de sellado y corte.
La ventosa de vacío es adecuada para superficies planas, pero no es una herramienta universal
La sujeción por vacío puede distribuir la carga a un área más grande y reducir la muesca y la flexión causada por la sujeción mecánica puntual. Es adecuado para placas planas de paredes delgadas o cavidades con superficies de sellado continuas. La fuerza de sujeción disponible depende del área efectiva, el diferencial de presión, la fricción y el factor de seguridad; agujeros, ranuras, superficies fundidas o canales de fuga reducirán el área efectiva. Se debe controlar un vacío insuficiente y activar una desconexión de seguridad.
Las particiones de sellado y las direcciones de corte deben diseñarse juntas
Las herramientas deben combinar el área a procesar, el anillo de sellado y la zona de vacío para evitar que la herramienta corte la ruta de sellado. La dirección de la fuerza de corte debe intentar que la pieza presione contra el soporte en lugar de levantarla de la ventosa. La conexión auxiliar o la mesa de proceso se puede retener durante el mecanizado en desbaste y luego retirarse una vez que la rigidez general y el punto de referencia sean estables; En la etapa final se utiliza una carga de corte continua más pequeña para reducir la vibración de la placa de pared.
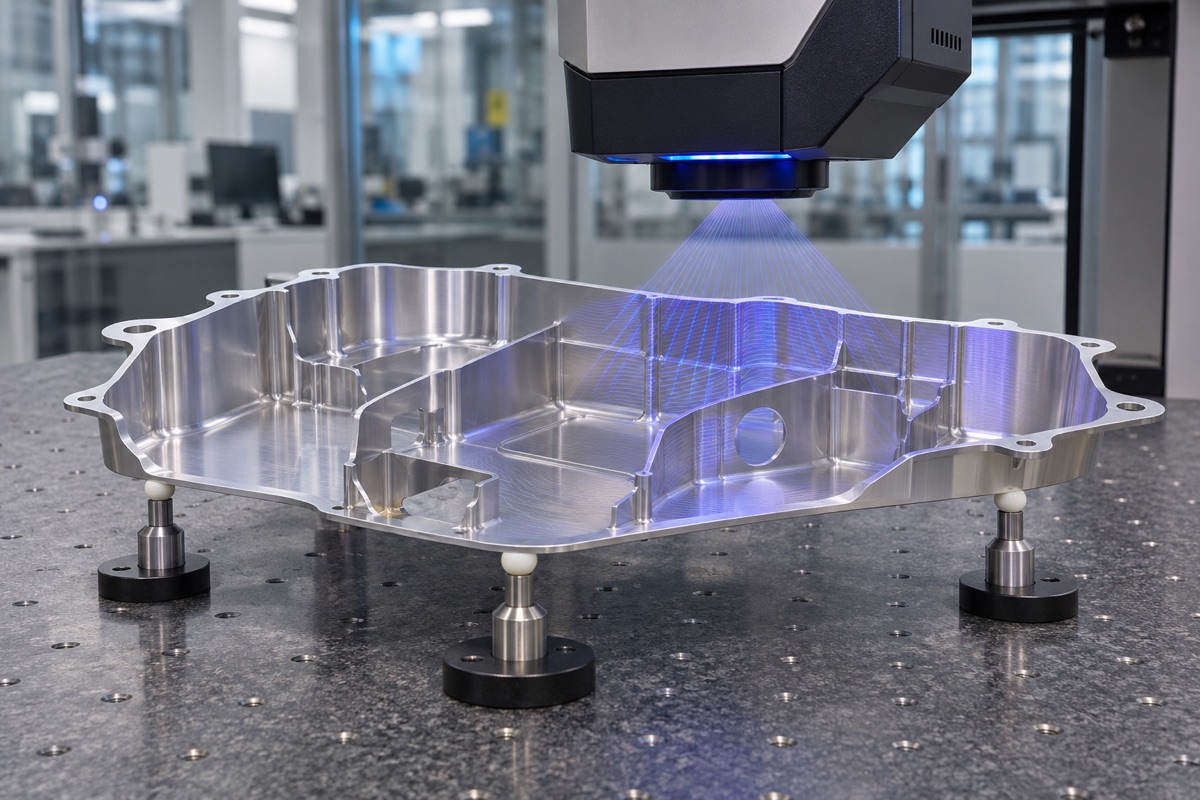
Los resultados finales deben volver a medirse en el estado acordado para evitar que las piezas se aplanen con el dispositivo de medición.
La inspección debe evitar volver a presionar y deformar las piezas.
Las dimensiones de las paredes delgadas se pueden verificar utilizando soportes prescritos, métodos de contacto de baja fuerza o sin contacto. El plan de medición debe registrar el punto de apoyo, la dirección, la temperatura, el tiempo de estabilización y la fuerza de detección, y comparar el estado de sujeción y el estado de sujeción flojo. El espesor de la pared local, el contorno general y la posición del orificio de montaje deben evaluarse conjuntamente, y no se puede utilizar una lectura del calibrador en lugar del contorno en estado libre.
Los parámetros del proceso deben aprobarse paso a paso desde la primera pieza.
La información disponible públicamente no puede proporcionar valores de vacío o parámetros de corte que se apliquen a todos los materiales, tamaños y máquinas herramienta. La primera parte debe registrar los ajustes de vacío, el estado de las fugas, las herramientas, las cargas, los contornos en cada etapa y las dimensiones finales para formar una ventana de aprobación para la pieza actual. Cuando OEMach (OEMach) revisa dichos proyectos, primero verificará la estructura, el área de adsorción y el estado de inspección antes de decidir si se adopta una solución de vacío.
Resumen
Primero defina el estado libre y el punto de referencia funcional, y luego verifique el plan de vacío según el área de adsorción efectiva; Sólo adoptando una sujeción de baja tensión, una eliminación simétrica de las capas, una separación gruesa y fina y una sujeción suelta y una nueva prueba se pueden estabilizar los resultados de las paredes delgadas de menos de 1 mm. El proceso específico aún debe confirmarse combinando el estado libre de pared delgada, la tensión residual en blanco, el área efectiva de vacío, la partición de sellado, la carga de corte, la separación rugosa y fina y la nueva prueba de abrazadera suelta.
FAQ
¿La ventosa deformará la pared delgada?
Será posible. Si la superficie de soporte es desigual, el diseño de la ranura de sellado es inadecuado o la diferencia de presión causa la flexión de la placa delgada de área grande, es necesario optimizar el soporte y las particiones y realizar una nueva prueba en estado libre.
¿Cuánto tiempo se tarda en liberar la tensión después del mecanizado en desbaste?
No existe un tiempo universal. Debe determinarse en función del estado del material, la estructura y las tendencias dimensionales después del mecanizado en desbaste. Registrar un proceso estable es más confiable que aplicar un número fijo de horas.
¿Se puede garantizar una cierta tolerancia fija si el espesor de la pared es inferior a 1 mm?
Los compromisos de dimensiones, materiales, longitudes, datos y estados de medición no se pueden desviar y deben verificarse con presupuestos de error y primeros artículos representativos.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.