
PEEK hat eine gute Dimensionsstabilität, aber Verarbeitungswärme, Spannung des Halbzeugs, Kristallisationszustand, Füllsystem und Messkraft führen immer noch zu präzisen Dimensionsabweichungen. Tempern ist kein Allheilmittel für alle Probleme.
Stabile PEEK-Präzisionsteile entstehen durch korrekte Materialbedingungen, scharfe Werkzeuge, Unterstützung mit geringer Kraft, stufenweisem Materialabtrag und kontrollierter thermischer Vorgeschichte; Die Glühkurve muss auf der Grundlage der Sorte, der Dicke, der Einsatztemperatur und der Angaben des Materialherstellers bestimmt werden. Der spezifische Prozess muss noch durch die Kombination von PEEK-Sorte und Füllsystem, innerer Spannung des Halbzeugs, Kristallinität, Schneidwärme, scharfen Werkzeugen, Klemmung mit geringer Kraft, stufenweiser Entfernung, Glühkurve und Prüfung bei konstanter Temperatur bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Abmessungen ändern sich auch nach der PEEK-Verarbeitung | Eigenspannung, Schnittwärme oder Kristallisationszustand des Halbzeugs werden nach der Bearbeitung wieder ausgeglichen. | Bestätigen Sie den Material- und Glühstatus, entfernen Sie Materialien schrittweise und schließen Sie die Verarbeitung und Inspektion nach der Stabilisierung ab | Materialzertifizierung, Glühkurve, Abmessungen in jeder Phase und Aufzeichnungen über konstante Temperaturen |
| Der dünne Ring verformt sich oder öffnet sich nach dem Spannen | Die Polymersteifigkeit ist gering, die Spann- und Sondenkräfte sind relativ hoch | Verwenden Sie gleichmäßige Stützen mit geringer Kraft, um Spann- und Messkräfte zu steuern und freie Zustände auszuwerten | Vorrichtungseinstellungen, Maße vor und nach dem Spannen, Wiederholungsmessungen und Ergebnisse im freien Zustand |
| Gefüllte PEEK-Werkzeuge nutzen sich zu schnell ab | Glasfaser- oder kohlenstofffaserverstärkte Systeme sind stark abrasiv, Werkzeugauswahl und Standzeit sind unzureichend. | Wählen Sie verschleißfeste, scharfe Werkzeuge entsprechend dem jeweiligen Füllsystem aus und verwalten Sie deren Lebensdauer | Materialqualität, Werkzeugtyp, Verschleiß, Grat und Oberflächenaufzeichnungen |
Unterscheiden Sie zunächst die PEEK-Sorte und das Füllsystem
Ungefülltes PEEK, glasfaserverstärkte, kohlenstofffaserverstärkte und verschleißfeste Formulierungen unterscheiden sich in Steifigkeit, Wärmeausdehnung, Abrieb und Dimensionsverhalten. Die Beschaffungsunterlagen sollten Materialqualität, Farbe, Füllgrad, Form des Halbzeugs und Chargenzertifikat enthalten. Ensinger-Daten weisen darauf hin, dass PEEK für die Präzisionsbearbeitung geeignet ist, faserverstärkte Materialien jedoch den Werkzeugverschleiß und die Prozesskomplexität erhöhen.
Der thermische Verlauf von Halbzeugen bestimmt den Ausgangspunkt innerer Spannungen
Extrudierte Stäbe und geformte Rohlinge können während des Formens und Abkühlens Spannungen behalten. Nachdem ein großer Teil des Materials entfernt wurde, kann die Spannungsumverteilung dünne Ringe, Öffnungen und asymmetrische Strukturen verformen. Es sollte bestätigt werden, ob der Materiallieferant die Spannungsentlastung abgeschlossen hat, und nach der Grobbearbeitung sollten Stabilisierung und erneute Tests vereinbart werden. Die Größe lässt sich nach dem gewaltsamen Abflachen mit einer Zwinge nicht direkt bestimmen.
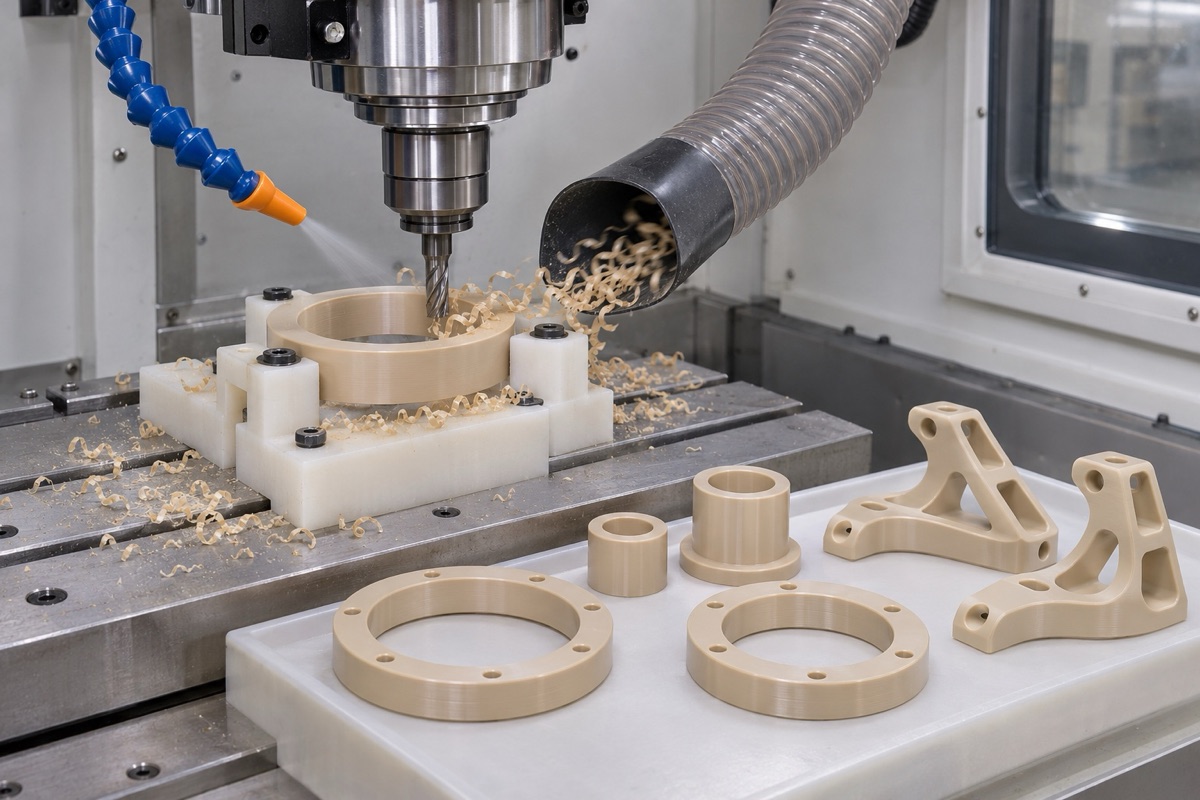
Scharfe Messer, kontrollierte Hitze und gleichmäßige Unterstützung reduzieren plastische Verformungen.
Die Schneidwärme muss schonend, aber effektiv abgeführt werden
Der hohe Schmelzpunkt von PEEK bedeutet nicht, dass die lokale Schneidwärme vernachlässigt werden kann. Stumpfe Messer, übermäßige Reibung und Spanansammlung können zu einem Anstieg der Oberflächentemperatur, Graten und Dimensionsänderungen führen. Es sollten scharfe Werkzeuge, eine stabile Schnittdicke, eine angemessene Spanabfuhr und saubere Luft oder ein angepasstes Kühlsystem verwendet werden. Für medizinische oder Reinigungszwecke müssen auch die Kühlmedium- und Reinigungsanforderungen bestätigt werden, und normale Schneidflüssigkeit kann standardmäßig nicht verwendet werden.
Spannkräfte mit geringem Kraftaufwand und stufenweise Bearbeitung verringern die Rückfederung
Polymere sind weniger steif als Metalle und Spannfutter, Platten und Messkräfte können die Apertur und Ebene verändern. Klemmen sollten eine gleichmäßige Unterstützung und eine wiederholbare niedrige Klemmkraft bieten, und dünne Ringe können weiche Backen oder eine formschlüssige Unterstützung verwenden. Schruppen und Schlichten werden getrennt, und die Schlüsselmaße werden fertiggestellt, nachdem sich Hitze und Spannung stabilisiert haben, und werden im freien Zustand oder im in der Zeichnung angegebenen Zustand erneut getestet.
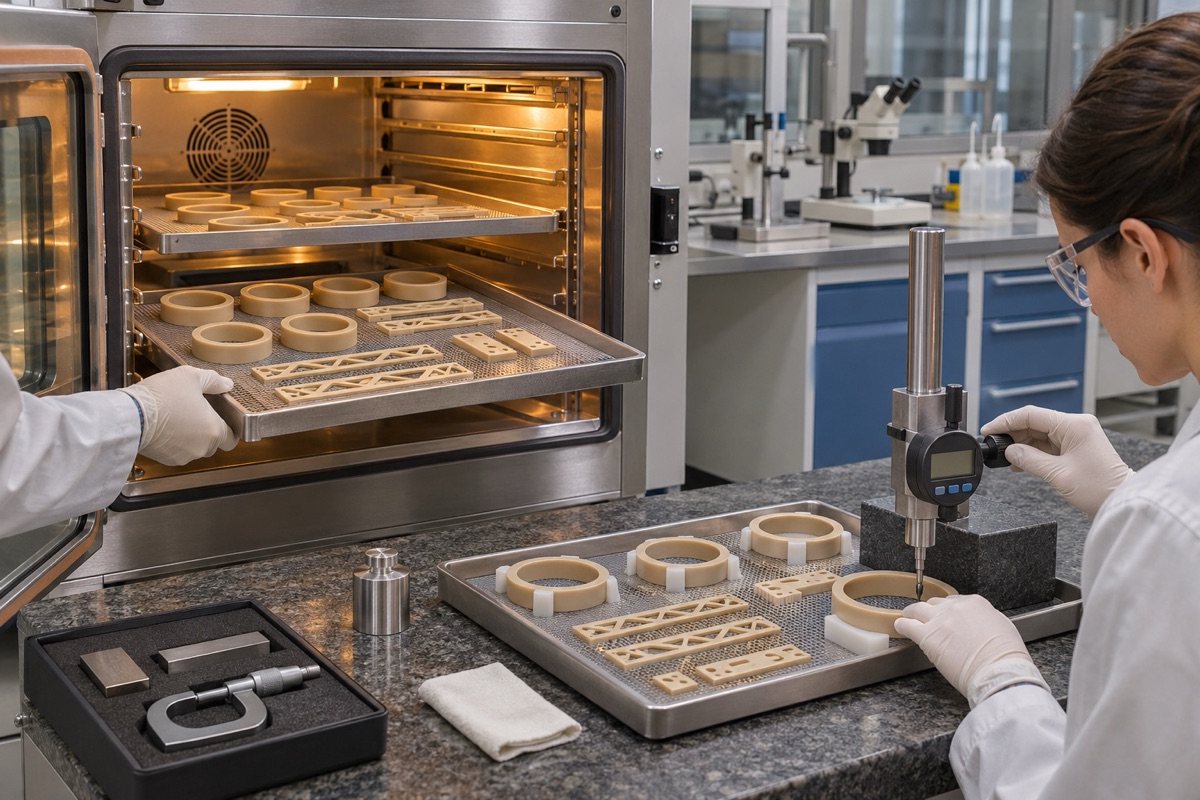
Die Glühkurve und der Erkennungsstatus müssen je nach Material und Dicke bestätigt werden.
Beim Glühen muss die entsprechende Kurve des Materialherstellers verwendet werden
Der von Victrex zusammengestellte PEEK-Endbearbeitungsleitfaden empfiehlt, bei 200 Grad Celsius auszuwuchten, die Wandstärke beizubehalten und langsam abzukühlen, und besagt, dass bearbeitete Teile vor der endgültigen Endbearbeitung geglüht werden sollten. Diese Kurve dient als Leitfaden für bestimmte Materialhersteller und ist keine universelle Vorschrift für alle PEEK-Qualitäten. Höhere Temperaturen können die Kristallinität, die mechanischen Eigenschaften, die Farbe und die Duktilität verändern und müssen je nach Material und Verwendung bestätigt werden.
Dabei sind konstante Temperaturerfassung und Betriebslast zu berücksichtigen
Die Abmessungen von PEEK werden durch Temperatur, Zeit, Belastung und Unterstützung beeinflusst. Vor dem Test sollten die konstante Temperatur, die Zeit und die Umgebung festgelegt, eine geeignete Messkraft angewendet und der Status der Teile aufgezeichnet werden. Bei langfristigen Kompressionspassungen müssen auch Kriech- und Betriebstemperatur beurteilt werden. Kurzfristige Maßhaltigkeit bei Raumtemperatur beweist nicht automatisch einen stabilen Betrieb. Das Engagement von OEMach in Bezug auf Glühen und Toleranzen muss von Material, Dicke und Messbedingungen begleitet sein.
Zusammenfassung
Stabile PEEK-Präzisionsteile entstehen durch korrekte Materialbedingungen, scharfe Werkzeuge, Unterstützung mit geringer Kraft, stufenweisem Materialabtrag und kontrollierter thermischer Vorgeschichte; Die Glühkurve muss auf der Grundlage der Sorte, der Dicke, der Einsatztemperatur und der Angaben des Materialherstellers bestimmt werden. Der spezifische Prozess muss noch durch die Kombination von PEEK-Sorte und Füllsystem, innerer Spannung des Halbzeugs, Kristallinität, Schneidwärme, scharfen Werkzeugen, Klemmung mit geringer Kraft, stufenweiser Entfernung, Glühkurve und Prüfung bei konstanter Temperatur bestätigt werden.
FAQ
Müssen alle PEEK-Präzisionsteile geglüht werden?
Nicht unbedingt. Die Entscheidung sollte auf der Grundlage des Status des Halbzeugs, der Menge des entfernten Materials, der Genauigkeit, der Betriebstemperatur und den Empfehlungen des Materiallieferanten getroffen werden.
Kann Glasfaser-PEEK weiterhin mit ungefüllten PEEK-Schneidwerkzeugen verwendet werden?
Es ist nicht für den direkten Gebrauch geeignet. Verstärkte Fasern erhöhen die Abrasivität und erfordern eine Neubewertung von Werkzeugmaterialien, Geometrie und Langlebigkeit.
Reicht es aus, die Messung direkt nach der Verarbeitung durchzuführen?
Nicht unbedingt. Wichtige Teile sollten nach der angegebenen Temperatur- und Stabilisierungszeit unter Berücksichtigung des Ruhezustands und der Betriebslast erneut getestet werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.