
PEEK tiene una buena estabilidad dimensional, pero el calor del procesamiento, la tensión del producto semiacabado, el estado de cristalización, el sistema de llenado y la fuerza de medición seguirán provocando una desviación dimensional de precisión. El recocido no es un remedio universal para todos los problemas.
Las piezas de precisión PEEK estables provienen de condiciones correctas del material, herramientas afiladas, soporte de baja fuerza, eliminación de material por etapas e historial térmico controlado; La curva de recocido debe determinarse según el grado, el espesor, la temperatura de uso y las instrucciones del fabricante del material. El proceso específico aún debe confirmarse combinando el grado de PEEK y el sistema de llenado, la tensión interna del producto semiacabado, la cristalinidad, el calor de corte, las herramientas afiladas, la sujeción de baja fuerza, la eliminación por etapas, la curva de recocido y las pruebas de temperatura constante.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Las dimensiones continúan cambiando después del procesamiento PEEK | La tensión interna, el calor de corte o el estado de cristalización del producto semiacabado se reequilibra después del procesamiento. | Confirme el material y el estado de recocido, retire los materiales en etapas y luego finalice el procesamiento y la inspección después de la estabilización. | Certificación de materiales, curva de recocido, dimensiones en cada etapa y registros de temperatura constante. |
| El anillo delgado se deforma o se abre después de sujetarlo. | La rigidez del polímero es baja, las fuerzas del mandril y de la sonda son relativamente excesivas | Utilice soportes uniformes de baja fuerza para controlar las fuerzas de sujeción y medición y evaluar los estados libres. | Configuración de accesorios, dimensiones antes y después de la sujeción, mediciones repetidas y resultados del estado libre |
| Las herramientas llenas de PEEK se desgastan demasiado rápido | Los sistemas reforzados con fibra de vidrio o fibra de carbono son muy abrasivos y la selección de herramientas y la vida útil son insuficientes. | Seleccione herramientas afiladas resistentes al desgaste según el sistema de llenado real y gestione su vida útil | Registros de calidad de material, tipo de herramienta, desgaste, rebabas y superficie. |
Primero distinga el grado PEEK y el sistema de llenado.
Las formulaciones de PEEK sin relleno, reforzadas con fibra de vidrio, reforzadas con fibra de carbono y resistentes al desgaste difieren en rigidez, expansión térmica, abrasión y respuesta dimensional. Los documentos de adquisición deben incluir la calidad del material, el color, la proporción de llenado, la forma del producto semiacabado y el certificado de lote. Los datos de Ensinger señalan que PEEK es adecuado para el mecanizado de precisión, pero los materiales reforzados con fibra aumentarán el desgaste de las herramientas y la complejidad del proceso.
La historia térmica de los productos semiacabados determina el punto de partida de las tensiones internas.
Las varillas extruidas y los espacios en blanco moldeados pueden retener la tensión durante el conformado y el enfriamiento. Después de eliminar una gran proporción de material, la redistribución de tensiones puede deformar anillos delgados, aberturas y estructuras asimétricas. Se debe confirmar si el proveedor del material ha completado el alivio de tensión, y se deben organizar la estabilización y nuevas pruebas después del mecanizado en desbaste. El tamaño no se puede determinar directamente después del aplanamiento forzado con una abrazadera.
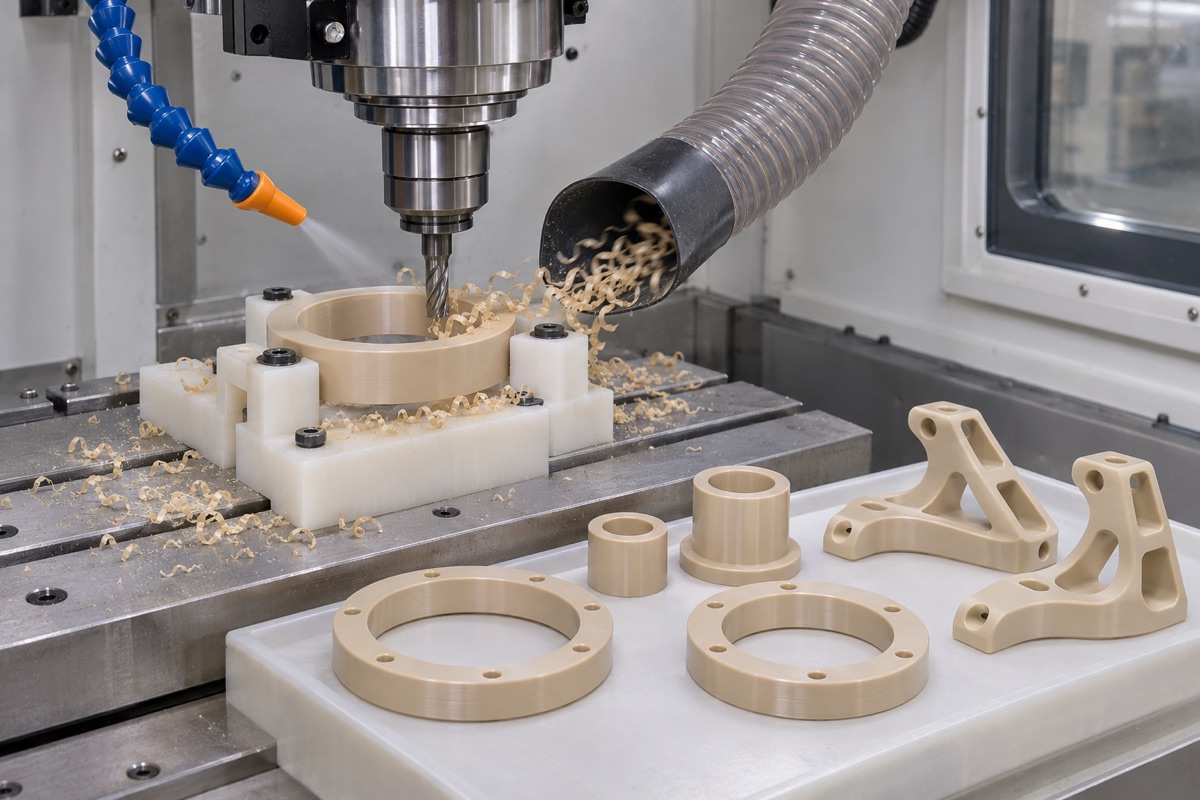
Los cuchillos afilados, el calor controlado y el soporte uniforme reducen la deformación plástica.
El calor cortante debe eliminarse de forma suave pero eficaz
El alto punto de fusión del PEEK no significa que se pueda ignorar el calor de corte local. Los cuchillos desafilados, la fricción excesiva y la acumulación de virutas pueden provocar aumentos de temperatura en la superficie, rebabas y cambios dimensionales. Se deben utilizar herramientas afiladas, espesor de corte estable, evacuación de viruta razonable y aire limpio o un sistema de refrigeración adaptado. Para fines médicos o de limpieza, también se deben confirmar el medio refrigerante y los requisitos de limpieza, y no se puede utilizar fluido de corte normal de forma predeterminada.
La sujeción de baja fuerza y el mecanizado por etapas reducen el retorno elástico
Los polímeros son menos rígidos que los metales y los mandriles, platos y fuerzas de medición pueden cambiar la apertura y el plano. Las abrazaderas deben proporcionar un soporte uniforme y una fuerza de sujeción baja y repetible, y los anillos delgados pueden utilizar mandíbulas suaves o un soporte que se ajuste a la forma. Se separan el desbaste y el acabado, y las dimensiones clave se completan después de que el calor y la tensión se hayan estabilizado y se vuelven a probar en el estado libre o en el estado especificado en el dibujo.
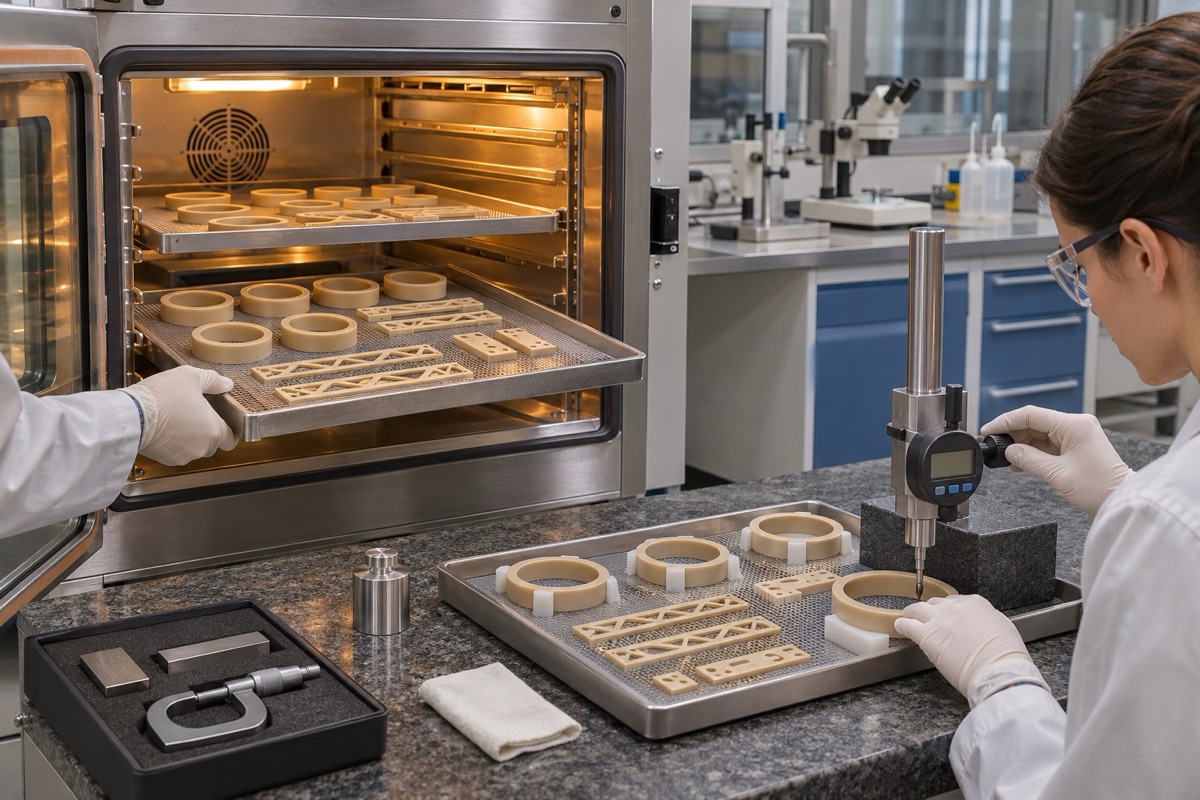
La curva de recocido y el estado de detección deben confirmarse según el material y el espesor específicos.
El recocido debe utilizar la curva aplicable del fabricante del material.
La guía de acabado PEEK compilada por Victrex recomienda equilibrar a 200 grados Celsius, mantener el espesor de la pared y enfriar lentamente, y establece que las piezas mecanizadas deben recocerse antes del acabado final. Esta curva es una guía para fabricantes de materiales específicos y no es una prescripción universal para todos los grados de PEEK. Temperaturas más altas pueden cambiar la cristalinidad, las propiedades mecánicas, el color y la ductilidad y deben confirmarse según el material y el uso.
Se debe considerar la detección de temperatura constante y la carga operativa.
Las dimensiones de PEEK se ven afectadas por la temperatura, el tiempo, la carga y el soporte. Antes de realizar la prueba, se debe especificar el tiempo y el entorno a temperatura constante, se debe utilizar la fuerza de medición adecuada y se debe registrar el estado de las piezas. También es necesario evaluar la fluencia y la temperatura de funcionamiento para ajustes de compresión a largo plazo. El cumplimiento dimensional a corto plazo a temperatura ambiente no demuestra automáticamente un servicio estable. El compromiso de OEMach con el recocido y las tolerancias irá acompañado de las condiciones de material, espesor y medición.
Resumen
Las piezas de precisión PEEK estables provienen de condiciones correctas del material, herramientas afiladas, soporte de baja fuerza, eliminación de material por etapas e historial térmico controlado; La curva de recocido debe determinarse según el grado, el espesor, la temperatura de uso y las instrucciones del fabricante del material. El proceso específico aún debe confirmarse combinando el grado de PEEK y el sistema de llenado, la tensión interna del producto semiacabado, la cristalinidad, el calor de corte, las herramientas afiladas, la sujeción de baja fuerza, la eliminación por etapas, la curva de recocido y las pruebas de temperatura constante.
FAQ
¿Es necesario recocer todas las piezas de precisión de PEEK?
No necesariamente. La decisión debe tomarse en función del estado del producto semiacabado, la cantidad de material eliminado, la precisión, la temperatura de funcionamiento y las recomendaciones del proveedor del material.
¿Se puede seguir utilizando PEEK de fibra de vidrio con herramientas de corte de PEEK sin relleno?
No es apto para ser utilizado directamente. Las fibras reforzadas aumentan la abrasividad, lo que requiere la revalidación de los materiales, la geometría y la longevidad de las herramientas.
¿Es suficiente medir el pase inmediatamente después del procesamiento?
No necesariamente. Las piezas clave se deben volver a probar después de la temperatura y el tiempo de estabilización especificados, teniendo en cuenta el estado libre y la carga de servicio.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.