
±0,01 mm ist eine Gesamttoleranzbandbreite von 0,02 mm für bilaterale Abmessungen, aber die gleiche Zahl wird für Wellendurchmesser, tiefe Löcher, dünnwandige Nuten oder Orte mit großer Spannweite verwendet, und die Herstellungs- und Messschwierigkeiten sind nicht die gleichen.
Es gibt keine „±0,01 mm Herstellerliste“, die unabhängig von Material, Größe, Struktur und Losgröße ist; Die Fähigkeiten des Lieferanten müssen durch spezifische Merkmale definiert und über einen längeren Zeitraum mit zuverlässigen Messungen und Prozessdaten nachgewiesen werden. Der spezifische Prozess muss noch mit den anwendbaren Eigenschaften von ±0,01 mm, Bezugs- und Größendefinition, Material und Struktur, thermischem Zustand der Werkzeugmaschine, Werkzeugverschleiß, Spannwiederholgenauigkeit, Messunsicherheit und Bestätigung der Prozessverteilung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Der erste Artikel erreicht ±0,01 mm, aber die Charge weicht ab | Thermische Bedingungen, Werkzeugverschleiß oder Kompensationsmittel liegen nahe an den Spezifikationsgrenzen | Aufwärmen und Trendkontrolle etablieren, Schutzbänder und Werkzeugwechselregeln festlegen | Zeitreihengröße, Temperatur, Kompensation und Werkzeugwechselaufzeichnung |
| Die Genauigkeit der Ausrüstung ist sehr gut, aber die Teile liegen immer noch außerhalb der Toleranz | Klemmung, strukturelle Steifigkeit, Materialspannungen und Bezugstransformationen über Ausrüstungseffekte | Erstellen Sie Fehlerbudgets auf Basis spezifischer Merkmale und optimieren Sie Supports, Prozesse und Benchmarks | Daten zum Maschinenstatus, zur Wiederholgenauigkeit der Vorrichtung, zum erneuten Lösen der Klemmung und zur Charakterisierung |
| Messergebnisse ändern sich immer wieder | Unzureichende Messgerätfähigkeit, Temperatur, Unterstützung oder Messdefinition | Wählen Sie ein Messgerät mit passenden Eigenschaften aus und überprüfen Sie die Wiederholbarkeit und Unsicherheit | Kalibrierungs-, Umgebungs-, Messsystemanalyse- und Prüfberichte |
Definieren Sie zunächst vollständig die 10-Mikron-Toleranz
Wenn ±0,01 mm für lineare Abmessungen verwendet wird, bedeutet dies normalerweise, dass 0,01 mm über und unter dem Nennwert zulässig sind und die Gesamtbandbreite 0,02 mm beträgt. Zeichnungen sollten außerdem Bemaßungsdefinitionen, Bezüge, Einschlussbeziehungen und Messstatus klar definieren. ISO 286-1 gibt das lineare Maßtoleranz- und Passungssystem an, und ISO 14405-1:2025 spezifiziert den GPS-Ausdruck linearer Abmessungen. Akzeptable Abmessungen beweisen nicht automatisch eine akzeptable Rundheit, Position oder Ausrichtung.
Der Funktionstyp bestimmt die Prozessschwierigkeit
Kurze Wellenaußendurchmesser, Durchgangslöcher, tiefe Sacklöcher, dünnwandige Nuten und Löcher mit großer Spannweite stellen unterschiedliche Anforderungen an Werkzeuge, Halterung und Messung. Die gleichen ±0,01 mm lassen sich möglicherweise leichter kontrollieren, wenn sie auf einer 10 mm starren Welle verwendet werden, aber das Risiko ist höher, wenn sie auf einem offenen, dünnwandigen Gehäuse oder einer bearbeiteten Passung verwendet werden. Bei Anfragen müssen auch die Abmessungen, Materialien, Wärmebehandlung, Oberflächenbehandlung und Menge angegeben werden.
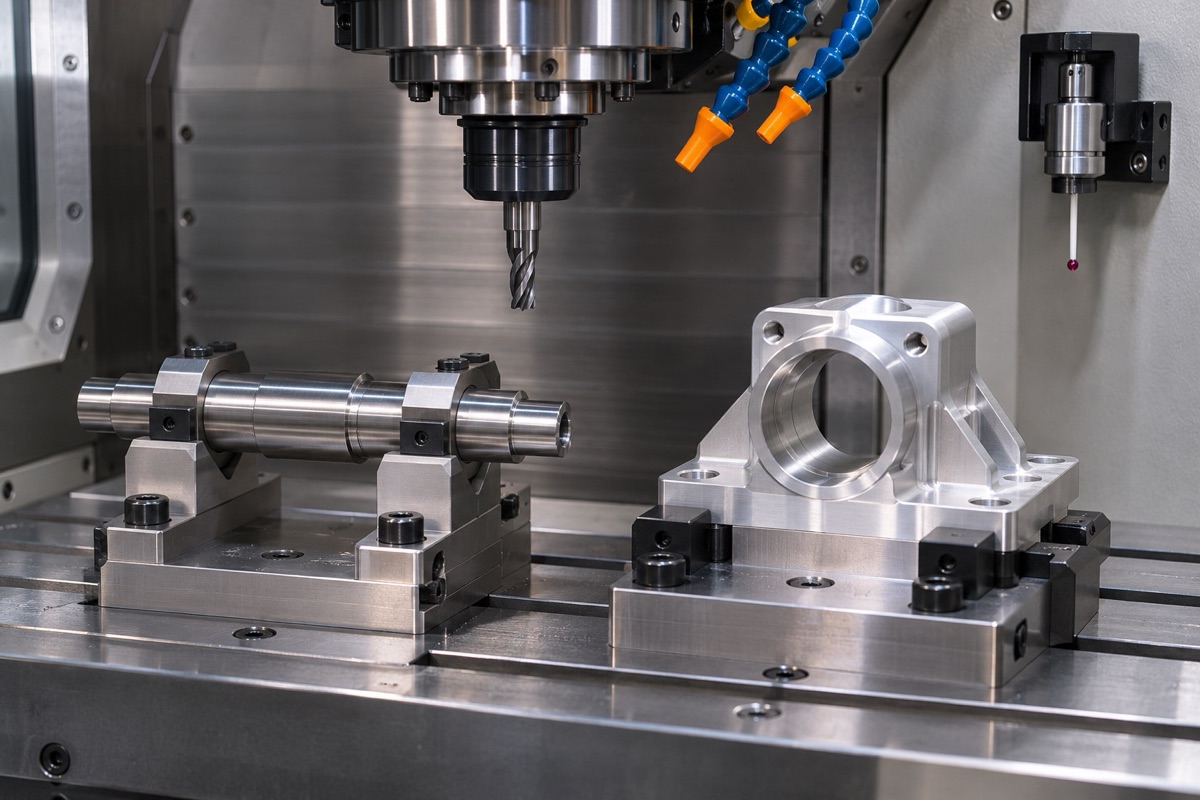
Die Ergebnisse im 10-Mikron-Bereich stammen aus der gemeinsamen Kontrolle von Ausrüstung, Werkzeugen, Werkzeugen und thermischen Bedingungen.
Die Gerätegenauigkeit ist nur ein Teil des Fehlerbudgets
Die Geometrie der Werkzeugmaschine und die wiederholbare Positionierung beeinflussen die Ergebnisse, ebenso wie die Wiederholgenauigkeit der Einrichtung, der Werkzeugrundlauf, die Schnittkräfte, die Materialspannungen und die Bezugspunktkonvertierungen. Der Lieferant sollte darlegen, in welchem Prozess die kritischen Maße fertiggestellt werden, ob diese mit Spannung bearbeitet werden und ob das Werkstück nach dem Ausspannen erneut geprüft wird. Die Auflösung des Gerätetypenschilds oder des Steuerungssystems kann nicht direkt mit den Toleranzfähigkeiten des Teils gleichgesetzt werden.
Die thermischen Bedingungen und die Werkzeugstandzeit bestimmen die Chargenabweichung
Temperaturänderungen an Werkzeugmaschinen, Teilen, Vorrichtungen und Lehren können zu Maßabweichungen führen. Der thermische Zustand muss vor der Verarbeitung stabilisiert werden und kritische Abmessungen sollten während der heftigen Erhitzungsphase vermieden werden. Der Werkzeugverschleiß führt dazu, dass sich der Mittelwert allmählich verschiebt, und die Kompensation kann nur vorhersehbare Trends verarbeiten. Die Probeproduktion sollte ausreichend Zeit und Werkzeugstandzeit abdecken und den Durchschnittswert innerhalb des inneren Schutzbandes der Spezifikationen halten.
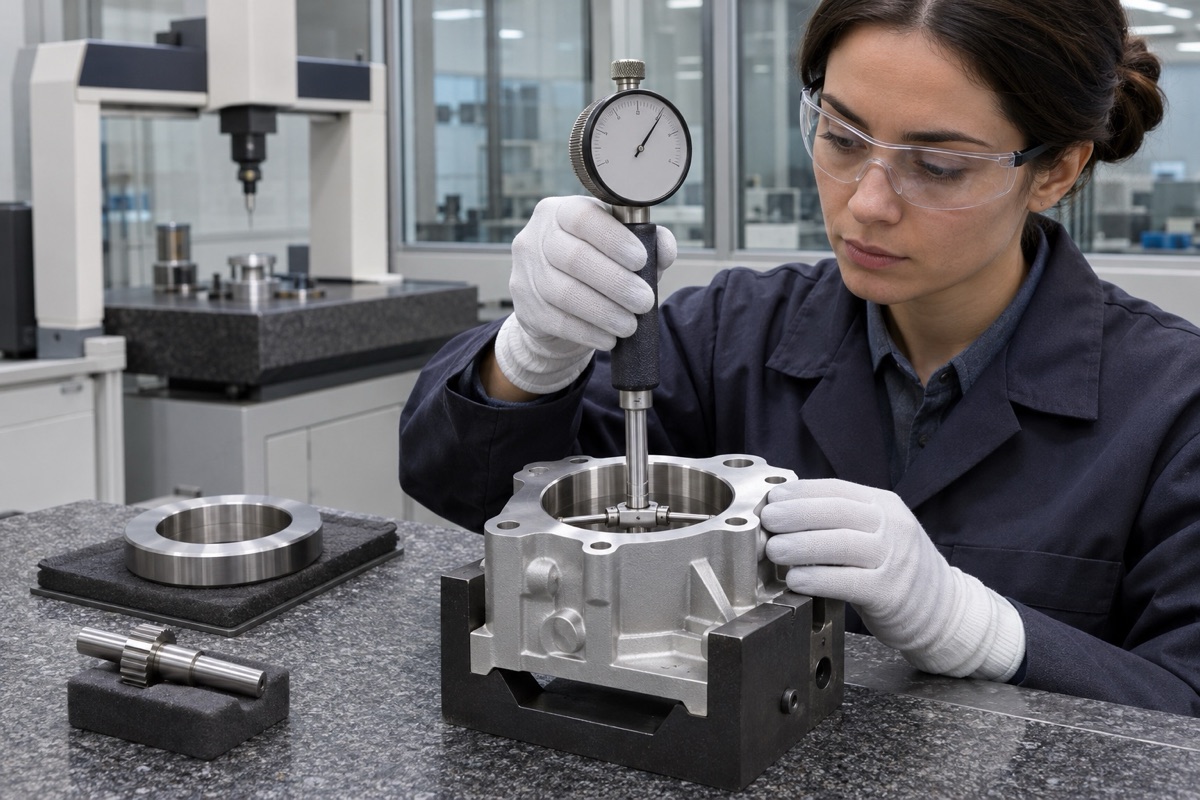
Messgerätefähigkeiten und Messmethoden müssen den spezifischen Eigenschaften entsprechen.
Messsysteme müssen Eigenschaften und Toleranzen erfüllen
Eine hohe Auflösung des Messgeräts bedeutet nicht eine geringe Messunsicherheit. Kalibrierung, Wiederholbarkeit, Bediener, Unterstützung, Temperatur, Messkraft und -methode sollten berücksichtigt werden. ISO 14253-1 legt Konformitätsentscheidungsregeln fest, die die Messunsicherheit berücksichtigen. Wenn es nahe an der Spezifikationsgrenze liegt, sollte es gemäß dem vereinbarten Schutzband oder dem erneuten Testverfahren gehandhabt werden und Sie sollten nicht nur auf die letzte Ziffer auf dem Bildschirm schauen.
Fragen Sie bei der Bewertung von Herstellern eher nach Belegen als nach Slogans
Ermöglichen Sie dem Lieferanten, ein ähnliches Merkmal auszuwählen, das Materialien, Ausrüstung, Werkzeuge, Werkzeuge, Messungen und kontinuierliche Daten beschreibt. Das Betrachten von Erststück- und Folgetrends, das Messen von Werkzeugfähigkeiten, Ausnahmen und Werkzeugwechselaufzeichnungen ist effektiver als die Frage: „Kann es ±0,01 sein?“ Die Leistungsverpflichtung des OEMach sollte auch Merkmale, Größenbereiche, Losgrößen und Prüfmethoden definieren.
Zusammenfassung
Es gibt keine „±0,01 mm Herstellerliste“, die unabhängig von Material, Größe, Struktur und Losgröße ist; Die Fähigkeiten des Lieferanten müssen durch spezifische Merkmale definiert und über einen längeren Zeitraum mit zuverlässigen Messungen und Prozessdaten nachgewiesen werden. Der spezifische Prozess muss noch mit den anwendbaren Eigenschaften von ±0,01 mm, Bezugs- und Größendefinition, Material und Struktur, thermischem Zustand der Werkzeugmaschine, Werkzeugverschleiß, Spannwiederholgenauigkeit, Messunsicherheit und Bestätigung der Prozessverteilung kombiniert werden.
FAQ
Entspricht ±0,01 mm der Gesamttoleranz von 0,01 mm?
Nein. Symmetrisch ±0,01 mm beidseitig entspricht typischerweise einer Gesamttoleranzbandbreite von 0,02 mm.
Wenn die dreidimensionalen Koordinaten Mikrometer anzeigen können, bedeutet das, dass sie akzeptiert werden?
Nicht unbedingt. Sehen Sie sich auch die Missionsmessunsicherheit, die Sonde, die Halterung, die Temperatur und die Funktionsdefinition an.
Kann ein erster Stückdurchlauf die stabile Leistungsfähigkeit nachweisen?
Nein. Daten über Zeit, Werkzeugstandzeit, Einrichtung und Charge sind erforderlich, um nachzuweisen, dass der Prozess unter Kontrolle ist.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.