
±0,01 mm es un ancho de banda de tolerancia total de 0,02 mm para dimensiones bilaterales, pero se utiliza el mismo número para diámetros de eje, orificios profundos, ranuras de paredes delgadas o ubicaciones de gran envergadura, y las dificultades de fabricación y medición no son las mismas.
No existe una "lista de fabricantes de ±0,01 mm" que sea independiente del material, tamaño, estructura y tamaño del lote; Las capacidades de los proveedores deben definirse por características específicas y demostrarse con mediciones y datos de proceso confiables a lo largo del tiempo. El proceso específico aún debe combinarse con las características aplicables de ±0,01 mm, definición de referencia y tamaño, material y estructura, estado térmico de la máquina herramienta, desgaste de la herramienta, repetibilidad de sujeción, incertidumbre de medición y confirmación de la distribución del proceso.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El primer artículo alcanza ±0,01 mm pero el lote se desvía | Las condiciones térmicas, el desgaste de las herramientas o los medios de compensación están cerca de los límites de las especificaciones. | Calentar y establecer control de tendencias, establecer bandas de guardia y reglas de cambio de herramientas | Registro de tamaño de serie temporal, temperatura, compensación y cambio de herramienta |
| La precisión del equipo es muy buena, pero las piezas aún están fuera de tolerancia. | Sujeción, rigidez estructural, tensiones de materiales y transformaciones de datos sobre los efectos del equipo. | Realizar presupuestos de errores basados en características específicas y optimizar soportes, procesos y benchmarks | Estado de la máquina herramienta, repetibilidad del dispositivo, nueva prueba de desbloqueo y datos de caracterización |
| Los resultados de la medición cambian repetidamente | Capacidad de medición, temperatura, soporte o definición de medición insuficientes | Seleccione un calibre con características coincidentes y verifique la repetibilidad y la incertidumbre. | Informes de revisión y análisis de sistemas de medición, ambientales y de calibración. |
Primero defina completamente la tolerancia de 10 micrones.
Cuando se utiliza ±0,01 mm para dimensiones lineales, generalmente significa que se permiten 0,01 mm por encima y por debajo del valor nominal, y el ancho de banda total es 0,02 mm. Los dibujos también deben definir claramente las definiciones de dimensiones, datos de referencia, relaciones de inclusión y estado de medición. ISO 286-1 proporciona el sistema de ajuste y tolerancia dimensional lineal, y ISO 14405-1:2025 especifica la expresión GPS de dimensiones lineales. Las dimensiones aceptables no prueban automáticamente una redondez, posición u orientación aceptables.
El tipo de característica determina la dificultad del proceso
Los diámetros exteriores de ejes cortos, los orificios pasantes, los orificios ciegos profundos, las ranuras de paredes delgadas y los orificios de gran envergadura tienen diferentes requisitos en cuanto a herramientas, soporte y medición. El mismo ±0,01 mm puede ser más fácil de controlar cuando se usa en un eje rígido de 10 mm, pero el riesgo es mayor cuando se usa en una carcasa abierta de paredes delgadas o en un ajuste posprocesado. Las consultas también deben proporcionar dimensiones, materiales, tratamiento térmico, tratamiento superficial y cantidad.
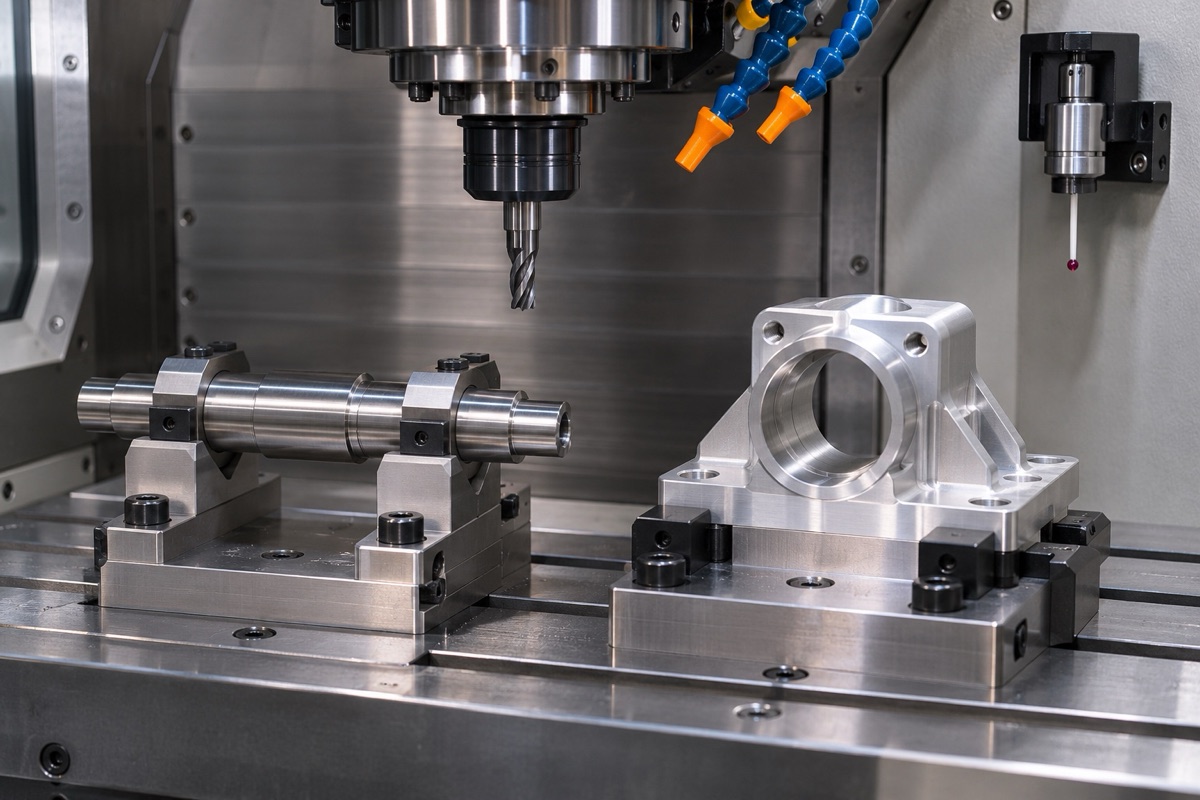
Los resultados del nivel de 10 micras provienen del control conjunto de equipos, utillajes, herramientas y condiciones térmicas.
La precisión del equipo es sólo una parte del presupuesto de errores
La geometría de la máquina herramienta y el posicionamiento repetible influyen en los resultados, al igual que la repetibilidad de la configuración, el descentramiento de la herramienta, las fuerzas de corte, las tensiones del material y las conversiones de datos. El proveedor debe explicar en qué proceso se completan las dimensiones críticas, si se procesan con sujeción y si la pieza de trabajo se vuelve a probar después de soltarla. La placa de identificación del equipo o la resolución del sistema de control no pueden equivaler directamente a las capacidades de tolerancia de la pieza.
Las condiciones térmicas y la vida útil de la herramienta determinan la deriva del lote
Los cambios de temperatura de las máquinas herramienta, piezas, accesorios y calibres pueden provocar desviaciones dimensionales. El estado térmico debe estabilizarse antes del procesamiento y se deben evitar dimensiones críticas durante la etapa de calentamiento violento. El desgaste de las herramientas hace que la media cambie gradualmente y la compensación sólo puede manejar tendencias predecibles. La producción de prueba debe cubrir suficiente tiempo y vida útil de la herramienta, y mantener el valor promedio dentro de la banda de protección interna de las especificaciones.
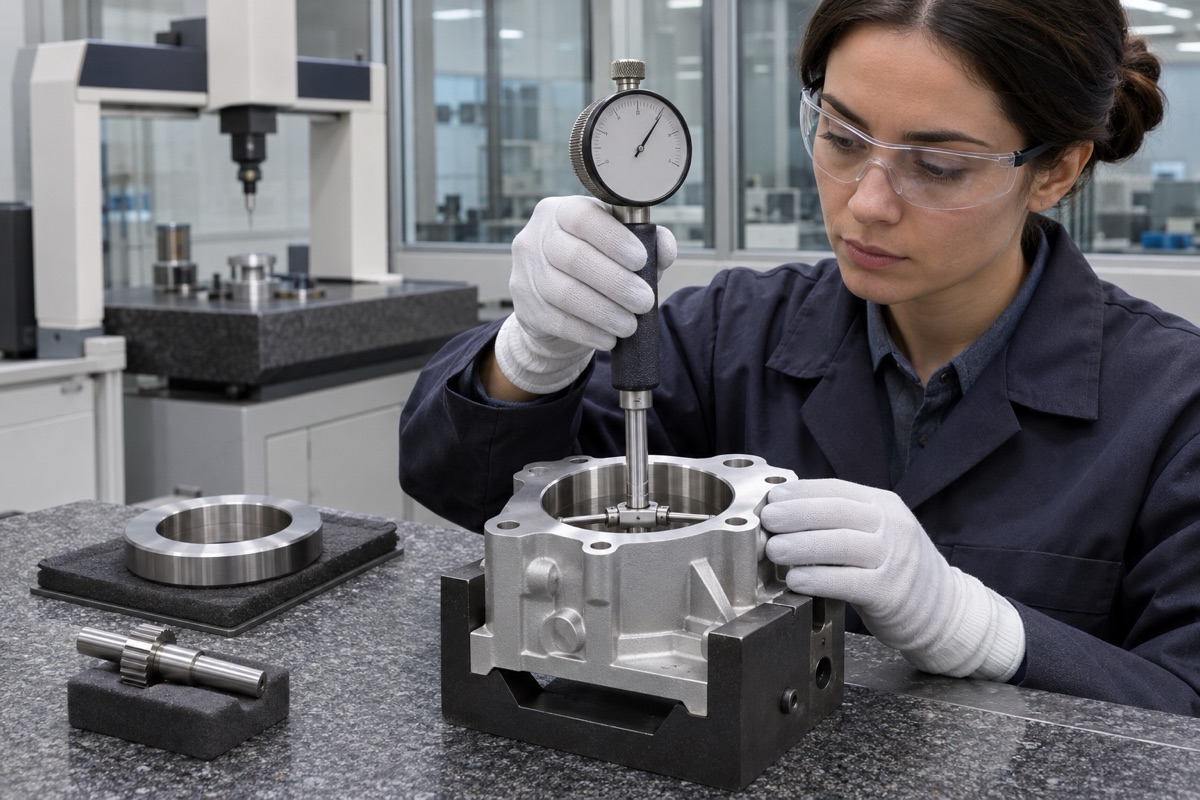
Las capacidades del medidor y los métodos de medición deben coincidir con las características específicas.
Los sistemas de medición deben coincidir con las características y tolerancias.
Una alta resolución de la herramienta de medición no significa una baja incertidumbre de medición. Se deben considerar la calibración, la repetibilidad, el operador, el soporte, la temperatura, la fuerza de medición y el método. ISO 14253-1 especifica reglas de decisión de conformidad que tienen en cuenta la incertidumbre de la medición. Cuando está cerca del límite de especificación, se debe manejar de acuerdo con la banda de protección acordada o el proceso de repetición de prueba, y no se debe mirar simplemente el último dígito en la pantalla.
Al evaluar a los fabricantes, pida pruebas en lugar de eslóganes
Permitir al proveedor seleccionar una característica similar que describa materiales, equipos, herramientas, herramientas, mediciones y datos continuos. Observar las tendencias de la primera pieza y las siguientes, medir las capacidades de las herramientas, las excepciones y los registros de cambios de herramientas es más eficaz que preguntar "¿Puede ser ±0,01?" El compromiso de capacidad del OEMach también debe definir características, rangos de tamaño, tamaños de lote y métodos de inspección.
Resumen
No existe una "lista de fabricantes de ±0,01 mm" que sea independiente del material, tamaño, estructura y tamaño del lote; Las capacidades de los proveedores deben definirse por características específicas y demostrarse con mediciones y datos de proceso confiables a lo largo del tiempo. El proceso específico aún debe combinarse con las características aplicables de ±0,01 mm, definición de referencia y tamaño, material y estructura, estado térmico de la máquina herramienta, desgaste de la herramienta, repetibilidad de sujeción, incertidumbre de medición y confirmación de la distribución del proceso.
FAQ
¿Es ±0,01 mm igual a la tolerancia total de 0,01 mm?
No. Simétrico ±0,01 mm bilateralmente normalmente corresponde a un ancho de banda de tolerancia total de 0,02 mm.
Si las coordenadas tridimensionales pueden mostrar micras, ¿significa que serán aceptadas?
No necesariamente. Observe también la incertidumbre de medición de la misión, la sonda, el soporte, la temperatura y la definición de características.
¿Puede una primera pasada de pieza demostrar una capacidad estable?
No. Se necesitan datos a lo largo del tiempo, la vida útil de la herramienta, la configuración y el lote para demostrar que el proceso está bajo control.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.