
Die Glaubwürdigkeit von CMM-Berichten ergibt sich aus der Messdefinition und der Rückverfolgbarkeitskette. Nur die Ergebniswerte ohne Benchmarks, Verfahren, Ausstattungsstatus und Beurteilungsregeln können nicht vollständig erklären, ob die Teile den funktionalen Anforderungen entsprechen.
Der vollständige Inspektionsbericht sollte es einer anderen qualifizierten Person ermöglichen, das Messobjekt zu identifizieren, die wichtigsten Methoden zu reproduzieren und die Beurteilungsgrenzen zu verstehen; Die Berichtsvorlage muss den Zeichnungsmerkmalen dienen und nicht alle Teile mit einer festen Tabelle abdecken. Der spezifische Prozess muss noch mit dem KMG-Gerätestatus, Zeichnungseigenschaften, Bezugsausrichtung, Sondenkonfiguration, Punktabtaststrategie, Anpassung und Filterung, Messunsicherheit, Beurteilungsregeln und Rohdatenbestätigung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Der Bericht zeigt, dass es qualifiziert ist, die Baugruppe jedoch immer noch abnormal ist. | Messeigenschaften, Anpassungsmethoden oder Bezugspunktausrichtung stimmen nicht mit den funktionalen Anforderungen überein | Definieren Sie Messelemente gemäß Zeichnungen, überprüfen Sie Probenahmepunkte, Filterung, Anpassung und Benchmark-Sequenz | Programmversionen, Feature-Definitionen, Ursprungspunkte und Assembly-Feedback-Zuordnungen |
| Verschiedene Geräte berichten über inkonsistente Schlussfolgerungen | Unterschiedliche Sonden, Probenahmestellen, Algorithmen, Temperaturen oder Entscheidungsregeln | Vereinheitlichen Sie Messprotokolle und führen Sie Korrelationsstudien durch, um Unsicherheiten bei der Annäherung an Grenzen zu überprüfen | Gerätestatus, Umgebung, wiederholte Messungen, Korrelationen und Unsicherheitsaufzeichnungen |
| Melden Sie nur numerische Werte ohne Informationen zur Rückverfolgbarkeit | In der Vorlage fehlen Teile, Zeichnungen, Verfahren und Kalibrierungsinformationen | Machen Sie Identitäts-, Versions-, Geräte-, Sonden-, Umgebungs- und Entscheidungsregeln erforderlich | Seriennummer, Zeichnungsversion, Verfahrensversion, Gerätestatus und Prüfaufzeichnungen |
Der Bericht belegt zunächst, welches Teil gemessen wurde
Auf der ersten Seite sollten mindestens die Teilenummer, die Seriennummer oder Charge, die Zeichnungs- und Modellversion, der Materialstatus, der Verarbeitungsstatus, das Inspektionsdatum und die Berichtsnummer enthalten sein. Wenn das gleiche Teil vor und nach der Wärme- oder Oberflächenbehandlung geprüft wird, sollte der Status geklärt werden. Ohne diese Identifikationsinformationen ist es, selbst wenn der Wert korrekt ist, nicht möglich, zu bestimmen, welcher Version und welchem Prozess er entspricht.
Qualifizierte Ausrüstung bedeutet nicht, dass die Aufgabenmessung risikofrei ist
ISO 10360-2 spezifiziert Abnahme- und Requalifizierungstests für lineare Dimensionsmessungen mit kartesischen Kontakt-KMGs, die zur Bestätigung der erklärten Leistung der Ausrüstung verwendet werden können. NIST-Daten betonen, dass bestimmte Teilemessungen auch von Sonde, Ort, Probenahmepunkt, Algorithmus, Temperatur und Werkstück beeinflusst werden, was eine aufgabenspezifische Unsicherheitsbewertung erfordert. Kalibrierzertifikate decken nicht automatisch alle Merkmale ab.
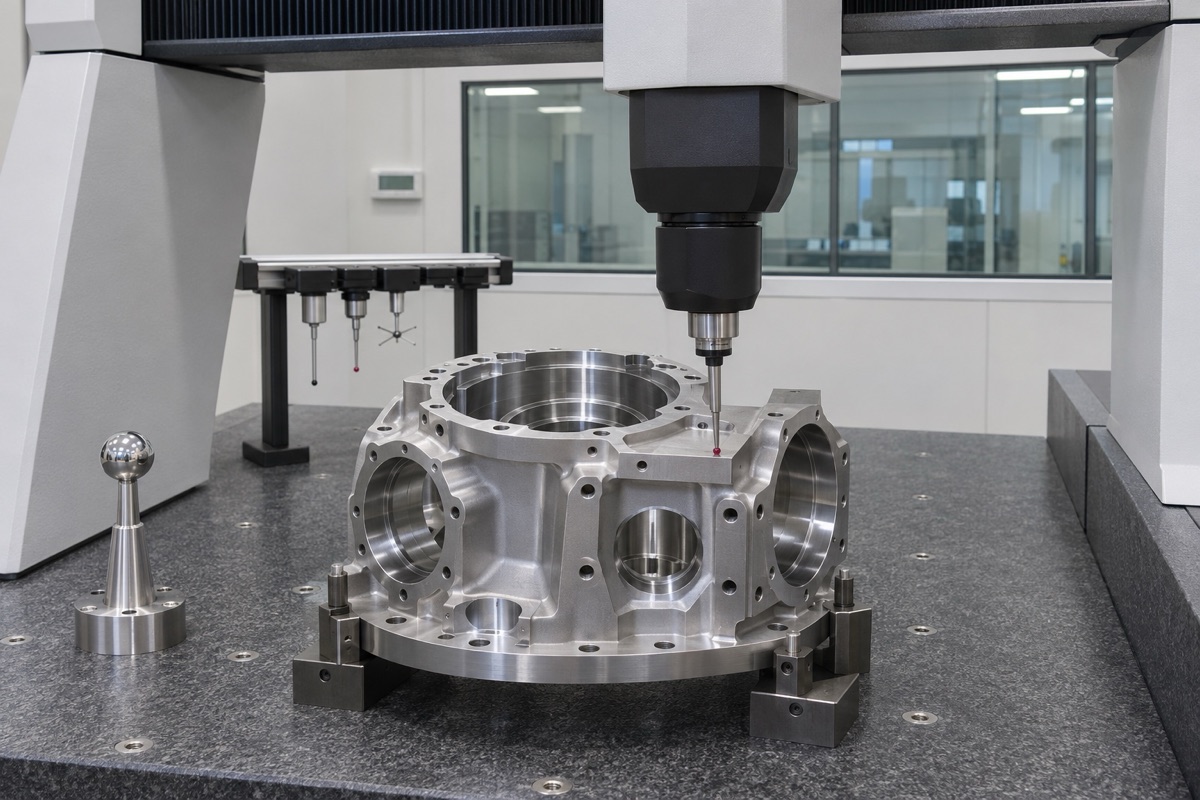
Sondenkonfiguration, Benchmark-Sequenz und Punkterfassungsstrategie bestimmen die Bedeutung des Berichts.
Die Bezugsausrichtung muss mit der Bedeutung der Zeichnung übereinstimmen
Die Getriebeteile steuern oft gleichzeitig Lagerloch, Anschlag, Stirnfläche und Stiftloch. Der Bericht sollte die tatsächlichen Bezugsmerkmale, die Festlegungsreihenfolge und die Ausrichtung beschreiben und die Ergebnisse der Datumsanpassung enthalten. Wenn anstelle des Zeichnungsbezugspunkts der für die Messung geeignete äußere Kreis verwendet wird, können unterschiedliche Schlussfolgerungen über den Positionsgrad und die koaxiale Beziehung gezogen werden. Auch dünnwandige Teile können durch Klemmstützen nicht in ideale Formen gebracht werden.
Die Auswahl von Punkten und Algorithmen wird die Ergebnisse verändern
Kreise, Zylinder und Ebenen werden durch endliche Messpunkte gefittet. Anzahl der Punkte, Verteilung, überstrichene oder diskrete Punkte, Filter- und Anpassungsmethoden wirken sich alle auf die Ergebnisse aus, insbesondere auf Rundheit, Zylindrizität und lokale Fehler. Der Bericht muss nicht alle Originalpunkte ausdrucken, aber er sollte in der Lage sein, die Messverfahren und -methoden nachzuvollziehen; Die umstrittenen Merkmale müssen die ursprünglichen Daten und Neuberechnungsbedingungen beibehalten.
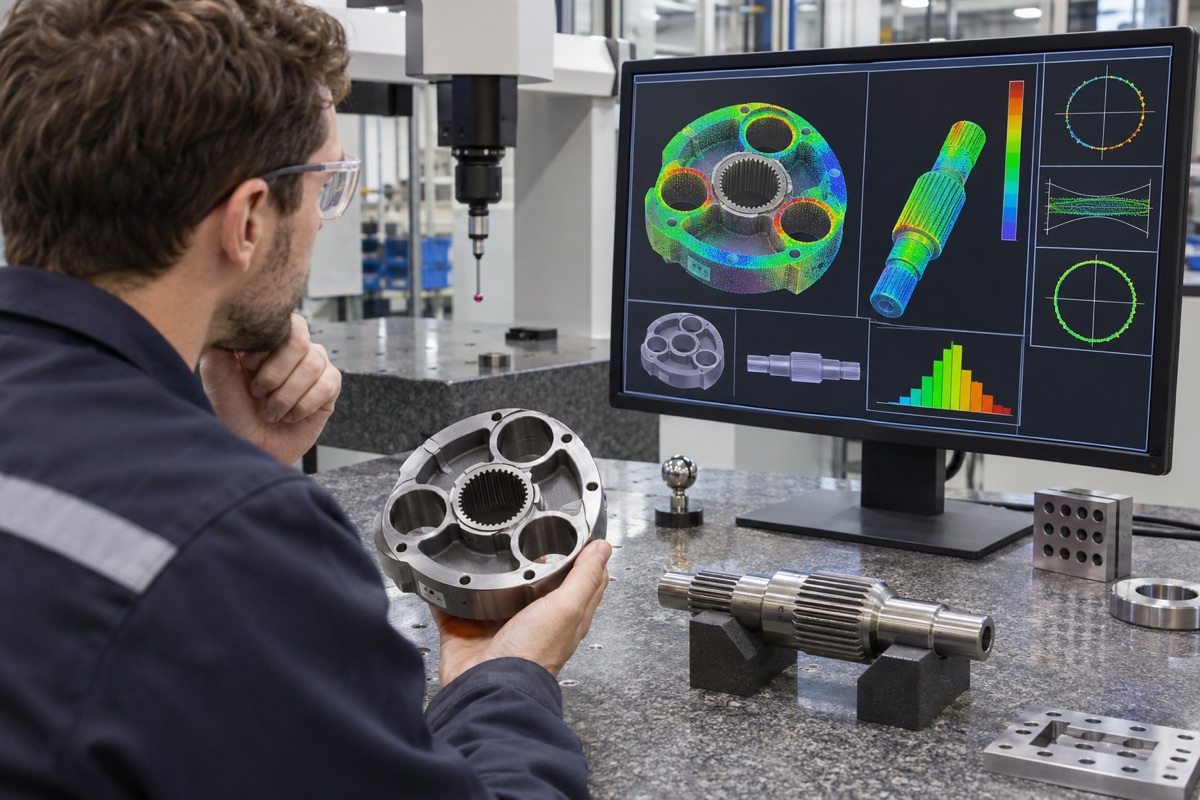
Der Bericht sollte Zeichnungsmerkmale, Messmethoden und Entscheidungsregeln verknüpfen.
Bei der Bestimmung sollte die Messunsicherheit berücksichtigt werden
ISO 14253-1 legt Regeln zur Bestimmung des Bestehens und Nichtbestehens fest, die die Messunsicherheit berücksichtigen. Wenn man sich der Spezifikationsgrenze nähert, kann man nicht einfach den angezeigten Wert mit der Ober- und Untergrenze vergleichen und stempeln. Kunden und Lieferanten sollten sich im Inspektionsplan auf Beurteilungsregeln, Schutzbereiche und Wiederholungstestmethoden einigen und die Anzahl der Stellen erläutern, die in den Ergebnissen beibehalten werden sollen, um zu vermeiden, dass zu viele Dezimalstellen zu falschen Genauigkeiten führen.
Lesen Sie Berichte, um nach ungewöhnlichen Mustern zu suchen
Ein einzelner roter Punkt kann auf eine tatsächliche Abweichung vom Toleranzbereich oder auf Grate, Schmutz oder Sondenkontakt zurückzuführen sein. Mehrere verwandte Merkmale verschieben sich in die gleiche Richtung, was möglicherweise auf Änderungen des Bezugs, der Einspannung oder der thermischen Bedingungen hinweist. Prüfer sollten die CMM-Ergebnisse mit Bearbeitungsvorgängen, Werkzeugen, Montage und anderen Messgeräten vergleichen. Wenn OEMach Berichte bereitstellt, sollte die Rückverfolgbarkeit von Programmen und Geräten gewährleistet sein und es sollten Überprüfungsanweisungen für Grenzergebnisse gegeben werden.
Zusammenfassung
Der vollständige Inspektionsbericht sollte es einer anderen qualifizierten Person ermöglichen, das Messobjekt zu identifizieren, die wichtigsten Methoden zu reproduzieren und die Beurteilungsgrenzen zu verstehen; Die Berichtsvorlage muss den Zeichnungsmerkmalen dienen und nicht alle Teile mit einer festen Tabelle abdecken. Der spezifische Prozess muss noch mit dem KMG-Gerätestatus, Zeichnungseigenschaften, Bezugsausrichtung, Sondenkonfiguration, Punktabtaststrategie, Anpassung und Filterung, Messunsicherheit, Beurteilungsregeln und Rohdatenbestätigung kombiniert werden.
FAQ
Kann der CMM Report All Green direkt installiert werden?
Nicht unbedingt. Bestätigen Sie außerdem, dass Messversionen, Benchmarks, Methoden und Funktionsmerkmale vollständig abgedeckt sind.
Kann die KMG-Messung garantiert werden, wenn der Genauigkeitsparameter besser als die Toleranz ist?
Nicht unbedingt. Spezifische Eigenschaften werden auch durch Sonde, Probenahmepunkt, Werkstück, Temperatur und Messunsicherheit der Aufgabe beeinflusst.
Ob dem Bericht alle Originalpunkte beigefügt werden müssen
In der Regel ist es nicht notwendig, alles auszudrucken, aber die Verfahren, Methoden und Originaldaten sollten nachvollziehbar sein und die umstrittenen Merkmale neu berechnet werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.