
La credibilidad de los informes CMM proviene de la definición de medición y la cadena de trazabilidad. Solo los valores de los resultados sin puntos de referencia, procedimientos, estado del equipo y reglas de evaluación no pueden explicar completamente si las piezas cumplen con los requisitos funcionales.
El informe de inspección completo debería permitir que otra persona calificada identifique el objeto de medición, reproduzca los métodos principales y comprenda los límites del juicio; la plantilla de informe debe cumplir las características del dibujo en lugar de cubrir todas las partes con una tabla fija. El proceso específico aún debe combinarse con el estado del equipo CMM, las características de dibujo, la alineación de datos, la configuración de la sonda, la estrategia de muestreo de puntos, el ajuste y el filtrado, la incertidumbre de la medición, las reglas de juicio y la confirmación de los datos sin procesar.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El informe muestra que está calificado pero el ensamblaje aún es anormal. | Las características de medición, los métodos de ajuste o la alineación de referencia no son consistentes con los requisitos funcionales. | Definir elementos de medición según dibujos, revisar puntos de muestreo, filtrado, ajuste y secuencia de referencia. | Versiones de programas, definiciones de características, puntos de origen y asociaciones de comentarios de ensamblaje |
| Diferentes equipos reportan conclusiones inconsistentes | Diferentes sondas, puntos de muestreo, algoritmos, temperaturas o reglas de decisión | Unificar protocolos de medición y realizar estudios de correlación para revisar las incertidumbres al acercarse a los límites. | Estado del equipo, entorno, mediciones repetidas, correlaciones y registros de incertidumbre. |
| Informar solo valores numéricos sin información de trazabilidad | A la plantilla le faltan piezas, dibujos, procedimientos e información de calibración. | Hacer que se requieran reglas de identidad, versión, dispositivo, sonda, entorno y decisión. | Número de serie, versión del dibujo, versión del procedimiento, estado del equipo y registros de auditoría |
El informe prueba primero qué parte se midió.
Como mínimo, la primera página debe incluir el número de pieza, serie o lote, versión del modelo y plano, estado del material, estado de procesamiento, fecha de inspección y número de informe. Si se inspecciona la misma pieza antes y después del tratamiento térmico o de la superficie, se debe aclarar el estado. Sin esta información de identificación, incluso si el valor es exacto, es imposible determinar a qué versión y a qué proceso corresponde.
Un equipo calificado no significa que la medición de tareas esté libre de riesgos
ISO 10360-2 especifica pruebas de aceptación y recalificación para mediciones dimensionales lineales de MMC de contacto cartesiano, que se pueden utilizar para confirmar el rendimiento declarado del equipo. Los datos del NIST enfatizan que las mediciones de piezas específicas también se ven afectadas por la sonda, la ubicación, el punto de muestreo, el algoritmo, la temperatura y la pieza de trabajo, lo que requiere una evaluación de incertidumbre específica de la tarea. Los certificados de calibración no cubren automáticamente todas las características.
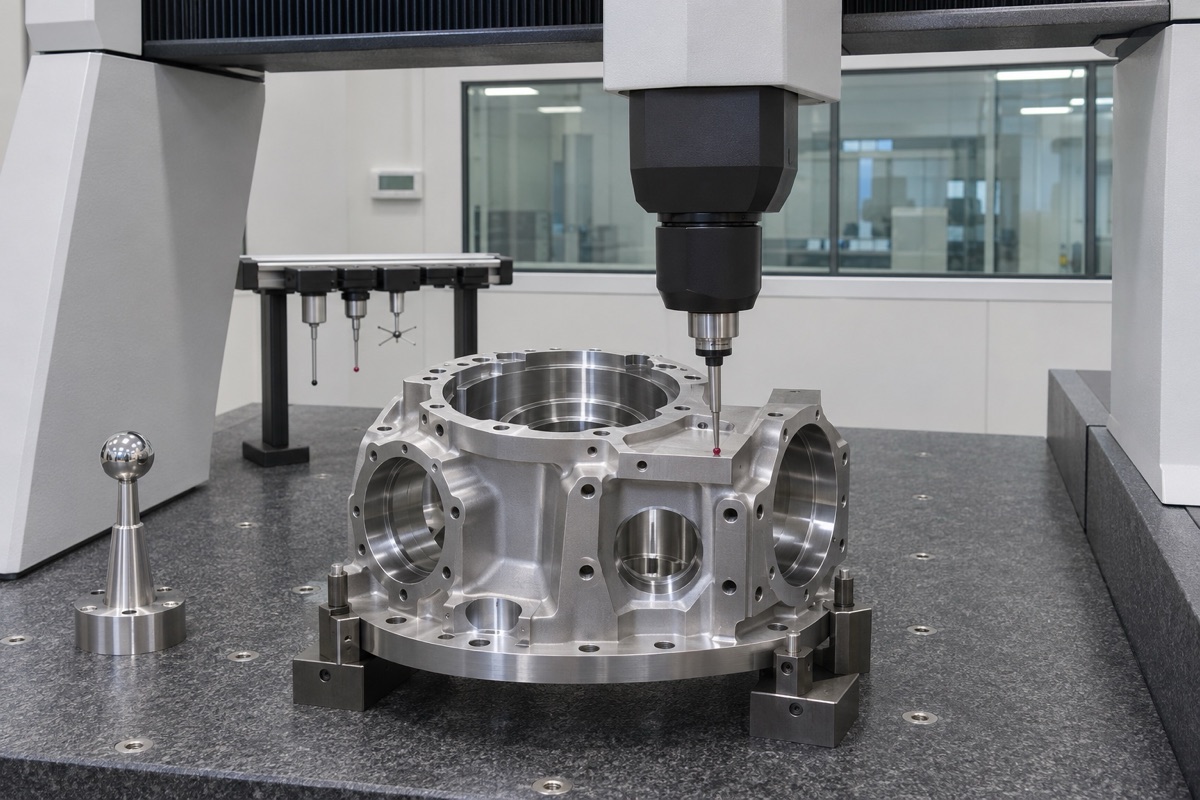
La configuración de la sonda, la secuencia de referencia y la estrategia de recopilación de puntos determinan el significado del informe.
La alineación del datum debe ser consistente con el significado del dibujo.
Las piezas de la transmisión a menudo controlan el orificio del cojinete, el tope, la cara del extremo y el orificio del pasador al mismo tiempo. El informe debe describir las características reales del datum, la secuencia de establecimiento y la alineación, y conservar los resultados del ajuste del datum. Si se utiliza el círculo exterior que es conveniente para la medición en lugar de la referencia del dibujo, se pueden obtener conclusiones diferentes sobre el grado posicional y la relación coaxial. Los soportes de abrazadera tampoco pueden forzar que las piezas de paredes delgadas adquieran formas ideales.
Elegir puntos y algoritmos cambiará los resultados
Los círculos, cilindros y planos se ajustan mediante puntos de medición finitos. El número de puntos, la distribución, los puntos barridos o discretos, los métodos de filtrado y ajuste afectan los resultados, especialmente la redondez, la cilindricidad y los defectos locales. El informe no tiene que imprimir todos los puntos originales, pero debe poder rastrear los procedimientos y métodos de medición; las características en disputa deben conservar los datos originales y las condiciones de recálculo.
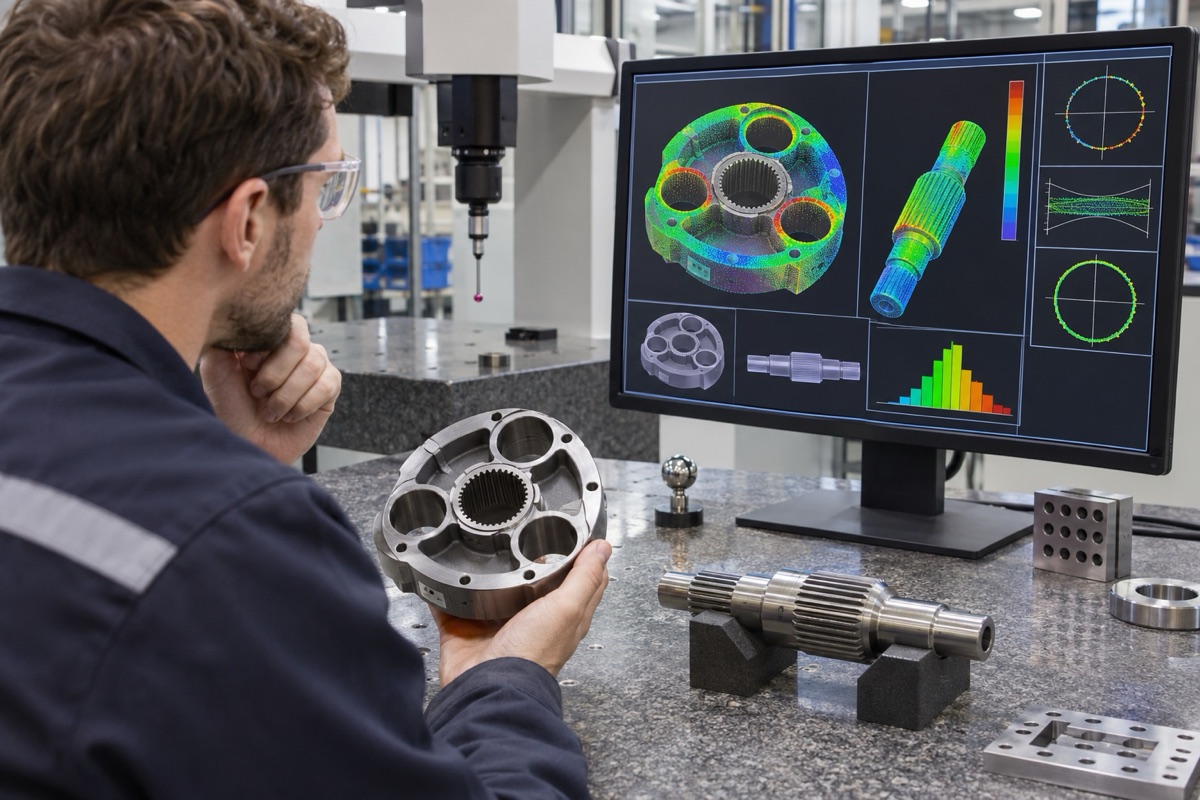
El informe debe vincular las características del dibujo, los métodos de medición y las reglas de decisión.
La determinación debe considerar la incertidumbre de la medición.
ISO 14253-1 establece reglas de determinación de pasa y falla que tienen en cuenta la incertidumbre de la medición. Cuando se acerque al límite de especificación, no puede simplemente comparar el valor mostrado con los límites superior e inferior y sellarlo. Los clientes y proveedores deben acordar reglas de evaluación, bandas protectoras y métodos de nueva prueba en el plan de inspección, y explicar la cantidad de dígitos que se conservarán en los resultados para evitar el uso de demasiados decimales para crear una precisión falsa.
Leer informes para buscar patrones inusuales.
Un solo punto rojo puede deberse a un verdadero fuera de tolerancia o puede deberse a rebabas, suciedad o contacto con la sonda. Múltiples características relacionadas se desplazan en la misma dirección, posiblemente indicando cambios en las condiciones de referencia, fijación o térmicas. Los auditores deben verificar los resultados de la CMM con las operaciones de mecanizado, herramientas, ensamblaje y otros calibres. Cuando OEMach proporciona informes, se debe conservar la trazabilidad del programa y del equipo, y se deben dar instrucciones de revisión para los resultados límite.
Resumen
El informe de inspección completo debería permitir que otra persona calificada identifique el objeto de medición, reproduzca los métodos principales y comprenda los límites del juicio; la plantilla de informe debe cumplir las características del dibujo en lugar de cubrir todas las partes con una tabla fija. El proceso específico aún debe combinarse con el estado del equipo CMM, las características de dibujo, la alineación de datos, la configuración de la sonda, la estrategia de muestreo de puntos, el ajuste y el filtrado, la incertidumbre de la medición, las reglas de juicio y la confirmación de los datos sin procesar.
FAQ
¿Se puede instalar directamente el informe CMM todo verde?
No necesariamente. Confirme también que las versiones de medición, los puntos de referencia, los métodos y las características funcionales estén completamente cubiertos.
¿Se puede garantizar la medición de la MMC si el parámetro de precisión es mejor que la tolerancia?
No necesariamente. Las características específicas también se ven afectadas por la incertidumbre de medición de la sonda, el punto de muestreo, la pieza de trabajo, la temperatura y la tarea.
Si el informe debe ir acompañado de todos los puntos originales.
Generalmente no es necesario imprimir todo, pero los procedimientos, métodos y datos originales deben ser rastreables y las características en disputa deben recalcularse.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.