
Die Hauptgefahr bei langen Bauteilen geht von dem dynamischen System aus Werkstück, Werkzeug und Vorrichtung aus. Durch einfaches Reduzieren des Vorschubs kann die Vibration vorübergehend reduziert werden, die Stütz-, Modal- und Freizustandsverformungen können dadurch jedoch nicht gelöst werden.
Die geometrische Genauigkeit erfordert eine Bearbeitung um einen Funktionsbezugspunkt unter kontrollierter Unterstützung und Temperatur sowie eine Abnahme mithilfe eines Messsystems, das für den Größenbereich im freien Zustand oder im spezifizierten Montagezustand geeignet ist. Der spezifische Prozess muss noch mit der dynamischen Steifigkeit der langen Auslegerstruktur, Stützpunkten, Klemmvorverformung, Werkzeugverlängerung, Schnittanregung, Eigenspannung, Referenzsystem und groß angelegter Inspektion und Bestätigung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Bei der Langarmbearbeitung treten periodische Vibrationsmuster auf | Der Struktur- oder Werkzeugmodus liegt nahe an der Zahndurchgangsfrequenz und der Vorsprung und die Stützsteifigkeit sind unzureichend. | Verkürzen Sie das Werkzeug, optimieren Sie die Unterstützung und den Werkzeugweg und ermitteln Sie die stabile Geschwindigkeitszone durch Probeschneiden | Vibrationssignale, Parameterversionen, Oberflächen- und Werkzeugverschleißaufzeichnungen |
| Beim Festklemmen verbiegt es sich nach dem Lösen. | Das Werkzeug wird gezwungen, den Rohling zu glätten oder das Material zu entfernen, um Restspannungen abzubauen. | Definieren Sie den freien Zustand, verwenden Sie wiederholbare spannungsarme Stützen, trennen Sie grobe und feine Teile und lösen Sie die Klemme für eine erneute Prüfung | Stützposition, Spannreihenfolge, Vor- und Nachspannkonturen und Stabilisierungszeit |
| Die Positionsbeziehung zwischen den Schnittstellen an beiden Enden liegt außerhalb der Toleranz. | Referenzumrechnung, Fernmessungen und Temperaturgradientenüberlagerung | Orientieren Sie sich an funktionalen Benchmarks, vereinheitlichen Sie Unterstützung und Temperatur und übernehmen Sie für den Größenbereich geeignete Messlösungen | Basislinienermittlung, Umgebungstemperatur, KMG- oder Lasermessung und Überprüfung der Daten |
Die lange Auslegerstruktur definiert zunächst den Messzustand
Lange Armteile können sich durch Gewicht, Auflage und Temperatur sichtbar verformen. Zeichnungen und Inspektionsprotokolle sollten den freien Zustand, spezifizierte Stützen oder montierte Zustände veranschaulichen und primäre Bezüge, Hilfsbezüge und kritische Verbindungsschnittstellen definieren. ISO 5459:2024 spezifiziert die Ausdruckslogik für Datumsangaben und Datumssysteme, und ISO 1101:2017 stellt eine Sprache für Form-, Ausrichtungs- und Positionstoleranzen bereit.
Werkstück und Werkzeug bilden zusammen ein Schwingsystem
Die dynamische Steifigkeit langer dünner Träger nimmt mit der Materialentfernung ab, und auch Werkzeugverlängerungs- und Spindelsysteme weisen Eigenfrequenzen auf. Wenn sich die Schnitterregung dem Modus nähert, treten Rattermarken, Werkzeugverschleiß und Maßabweichungen auf. Die Gesamtlänge des Werkzeugs sollte verkürzt werden, die Schnittstellensteifigkeit sollte erhöht werden, eine angemessene Anzahl von Zähnen und Werkzeugwegen sollte ausgewählt werden und die stabile Geschwindigkeitszone sollte durch Probeschneiden oder Vibrationssignale identifiziert werden, anstatt einfach alle Parameter proportional zu reduzieren.
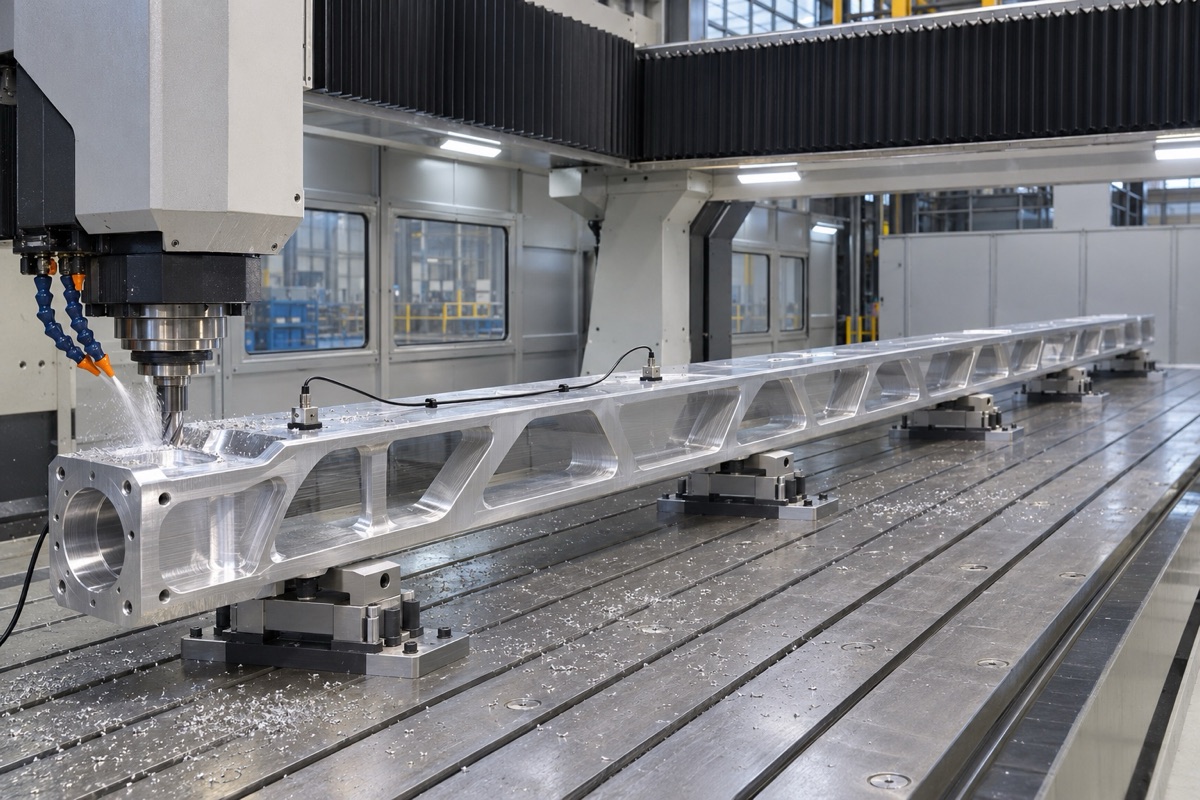
Halterungen, Schneidwerkzeuge und Schneidanregungen bestimmen gemeinsam die dynamische Stabilität.
Die Auflageposition bestimmt die Klemmverformung
Die Werkzeuge sollten starre Knoten unterstützen und übermäßige Spannweiten vermeiden, während sie gleichzeitig ermöglichen, dass der Rohling positioniert werden kann, ohne dass er flach wird. Mehrere Stützen mit uneinheitlicher Höhe können Biegungen in das Teil vorspannen. Bei jeder Aufspannung muss eine einheitliche Reinigungs-, Stütz- und Verriegelungsreihenfolge eingehalten werden. In kritischen Phasen sollte die Klemmung gelockert oder zur erneuten Prüfung auf die angegebene Halterung übertragen werden.
Eigenspannungsmanagement beim Schruppen und Schlichten
Ein großer Teil der Entfernung von langen Trägern aus Aluminiumlegierungen kann Restspannungen in der Platte oder im Schmiedestück freisetzen. Es können symmetrische, schichtweise und abwechselnde Flächenabtragungen eingesetzt werden, Stabilisierung und erneute Formprüfungen können nach dem Schruppen angeordnet werden und Schlichtaufmaße können basierend auf der tatsächlichen Verformung zugewiesen werden. Auch ein zu großer Rand beim letzten Schnitt verändert das Spannungsgleichgewicht erneut und die gesamte Länge kann nicht durch einen erneuten Schnitt korrigiert werden.
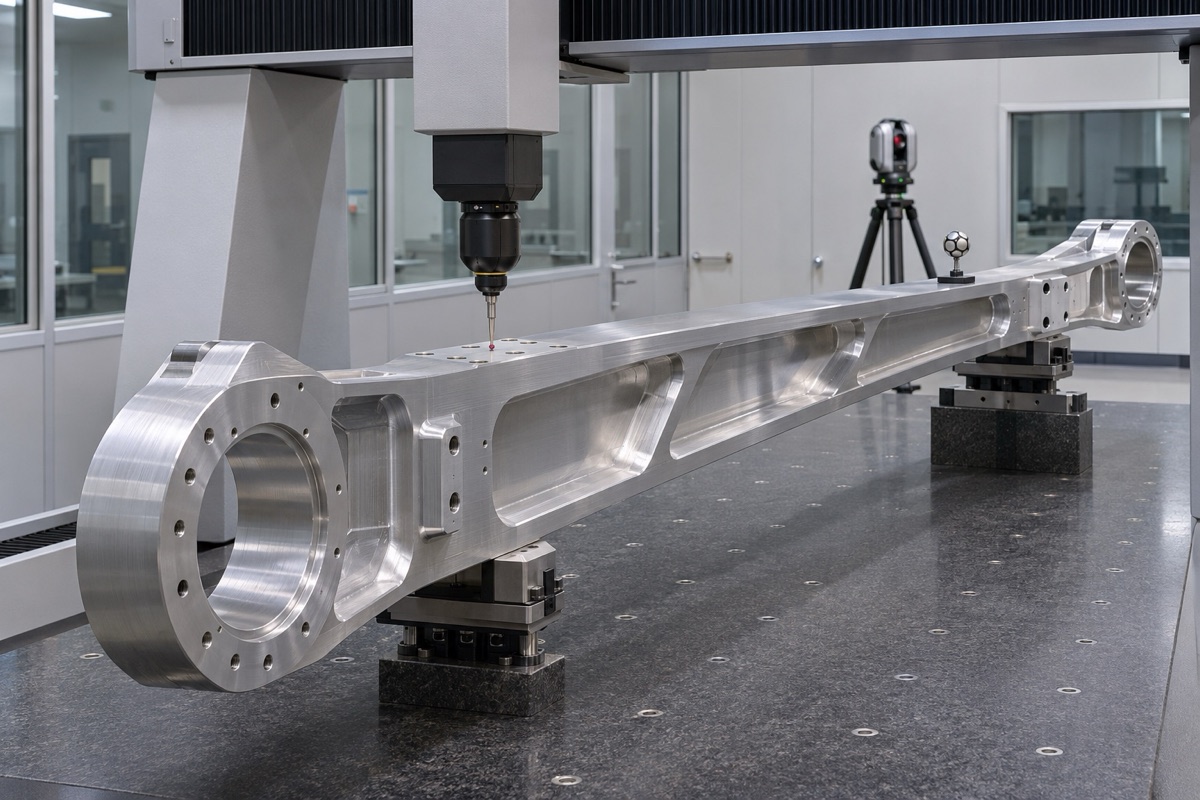
Die Form- und Lageabnahme muss den Stützzustand, die Temperatur und das Bezugssystem angeben.
Lange Messer und tiefe Hohlräume erfordern eine besondere Schwingungsdämpfung
Sandviks Informationen zu Werkzeugen mit langem Überhang weisen darauf hin, dass lange und schlanke Werkzeuge anfällig für Durchbiegung und Resonanz sind. Daher wird empfohlen, die kürzeste Werkzeugbaugruppe wie möglich zu verwenden. Dämpfungswerkzeuge sind eine Lösung für bestimmte Szenarien und bedeuten nicht, dass für alle Langarmteile eine bestimmte Werkzeugmarke verwendet werden muss. Das Projekt sollte die Stabilität, Zugänglichkeit und Kosten von gewöhnlichen Kurzmessern, verlängerten Messern, Dämpfungsmessern und Zonenbearbeitung vergleichen.
Große Inspektionen müssen dem Fehlerbudget entsprechen
Herkömmliche KMGs, Gelenkarme, Lasertracker oder spezielle Messwerkzeuge haben jeweils ihren eigenen Anwendungsbereich. Der Messplan sollte beide Endschnittstellen, lange Bezugsebenen, Geradheit und Parallelität abdecken und Unterstützung, Temperatur, Erkennungsstrategie und Messunsicherheit berücksichtigen. Die Erkennung auf der Maschine am Verarbeitungsort eignet sich zur Ausrichtung und Trendbestätigung, für die endgültige Abnahme sind jedoch noch unabhängige Methoden erforderlich.
Zusammenfassung
Die geometrische Genauigkeit erfordert eine Bearbeitung um einen Funktionsbezugspunkt unter kontrollierter Unterstützung und Temperatur sowie eine Abnahme mithilfe eines Messsystems, das für den Größenbereich im freien Zustand oder im spezifizierten Montagezustand geeignet ist. Der spezifische Prozess muss noch mit der dynamischen Steifigkeit der langen Auslegerstruktur, Stützpunkten, Klemmvorverformung, Werkzeugverlängerung, Schnittanregung, Eigenspannung, Referenzsystem und groß angelegter Inspektion und Bestätigung kombiniert werden.
FAQ
Werden größere Klemmpunkte die Vibrationen definitiv reduzieren?
Nicht unbedingt. Inkonsistente Stützen führen zu einer Vorverformung. Die Klemmpunkte sollten sich an starren Knoten befinden und auf Wiederholbarkeit überprüft werden.
Kann eine Reduzierung der Drehzahl und des Vorschubs alle Vibrationsspuren beseitigen?
Nein. Vibrationen hängen vom Modus, der Anzahl der Zähne, der Werkzeugverlängerung, der Unterstützung und dem Werkzeugweg ab und es müssen stabile Kombinationen identifiziert werden.
So vermeiden Sie den Einfluss des Eigengewichts langer Teile auf das KMG
Verwenden Sie spezifizierte Stützen, wie in der Zeichnung oder Vereinbarung dargestellt, und legen Sie Bezugspunkte fest und melden Sie Messunsicherheiten unter den gleichen Bedingungen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.