
Der Kern der Bearbeitungsschwierigkeit von TC4 liegt nicht nur in der Härte, sondern in der Kombination aus geringer Wärmeleitfähigkeit, Hochtemperaturfestigkeit, chemischer Aktivität und elastischer Rückfederung. Die Parameter müssen an Materialstatus, Werkzeug, Werkzeugmaschine und Kühlbedingungen gebunden sein.
Eine stabile Bearbeitung von TC4 erfordert die Kontrolle des Wärmeeintrags in der Schneidzone und die rechtzeitige Entfernung von Spänen, die Verwaltung von Werkzeugen mit vorhersehbaren Verschleißschwellen und die Überprüfung von Teilen mit Freizustandsabmessungen und Oberflächenintegrität. Der spezifische Prozess muss noch mit TC4-Materialstandards, geringer Wärmeleitfähigkeit, Temperaturanstieg in der Schneidzone, Werkzeuggeometrie, Schneidflüssigkeitsrichtung, Werkzeugverschleiß, Rückfederung dünner Wände und Bestätigung der Oberflächenintegrität kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Das Werkzeug ist innerhalb kurzer Zeit gebrochen oder eingekerbt | Hohe Temperatur im Schnittbereich, Nachschneiden, Schnittkante oder Parameter stimmen nicht mit den Arbeitsbedingungen überein | Reduzieren Sie unangemessene Wärmezufuhr, stabilisieren Sie die Schnittdicke, richten Sie eine ausreichende Kühlung aus und überwachen Sie den Verschleiß | Werkzeugmodelle, Parameter, Kühlstatus, Verschleißfotos und Lebensdauertrends |
| Rückfederung dünnwandiger Titanteile nach der Bearbeitung | Niedriger Elastizitätsmodul, Überlagerung der Klemmverformung und der Entnahmesequenz | Geringe Kraftunterstützung, symmetrischer schichtweiser Materialabtrag, Grob- und Feintrennung und Nachprüfung im lockeren Klemmzustand | Erfassung von Freizustandskonturen, Spannkraft und Endmaßen in jeder Phase |
| Es besteht die Gefahr einer Überspannung oder einer verhärteten Schicht auf der Oberfläche | Stumpfe Werkzeugreibung, Verzögerung oder Spananhaftung erhöhen die thermische und plastische Verformung | Achten Sie auf scharfe Kanten und kontinuierliches Schneiden, vermeiden Sie Kratzer und wechseln Sie die Werkzeuge entsprechend der Verschleißschwelle | Oberflächenrauheit, mikroskopische Inspektion, Werkzeugverschleiß und Prozessalarme |
Überprüfen Sie zunächst die Standardkorrespondenz zwischen TC4 und Ti6Al4V
TC4 entspricht normalerweise der Ti-6Al-4V-Legierung, die chemische Zusammensetzung, der Zustand, die Größe und die Akzeptanzanforderungen unterliegen jedoch weiterhin den Beschaffungsstandards und der Materialzertifizierung. Die Ti-6Al-4V-Daten von TIMET zeigen, dass die Wärmeleitfähigkeit bei Raumtemperatur im geglühten Zustand etwa 6,6 W pro Meter Kelvin beträgt, und erklären, dass die Leistung durch die thermisch-mechanische Vorgeschichte beeinflusst wird. Diese Daten werden verwendet, um die Eigenschaften einer geringen Wärmeleitfähigkeit zu verstehen, und sind kein Ersatz für spezifische Wärmechargen und -standards.
Die geringe Wärmeleitfähigkeit konzentriert die Wärme in der Schneidzone
Titanlegierungen übertragen weniger Wärme in den Werkstückkörper und die Werkzeugkanten und Späne sind thermisch stärker belastet. Wenn die Schneidkante stumpf wird, steigen Reibung und Temperatur weiter an, was zu einem beschleunigten Verschleiß führt. Der Prozess sollte langes Schaben, Pausen und das erneute Eindringen von Spänen in die Schneidzone vermeiden und Wärme und Kraft durch niedrige und angemessene Schnittgeschwindigkeiten, stabile Schnittdicke und kurze Werkzeugverlängerung kontrollieren.
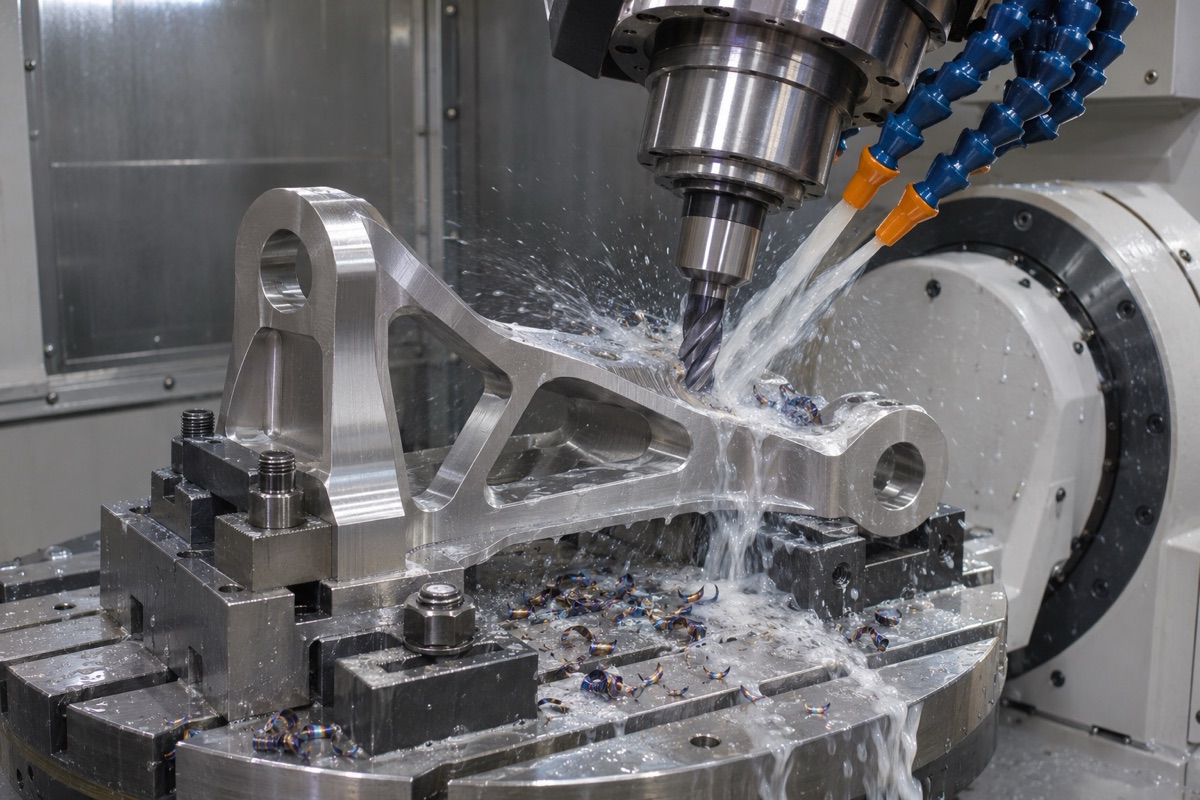
Schneidwärme, Spanabfuhr und Werkzeugbelastung müssen gleichzeitig gesteuert werden.
Herstellerparameter können nur als spezifischer Ausgangspunkt verwendet werden
Die Empfehlungen zu Geschwindigkeit, Schnitt und Hochdruckkühlung bei Sandvik- und Seco-Materialien sind an bestimmte Schneidwerkzeuge, Materialhärte, Ausrüstung und Arbeitsbedingungen gebunden. Public cases cannot be directly turned into TC4 general parameter tables. Das Projekt sollte mit dem Fenster des Werkzeugherstellers zum aktuellen Werkzeug beginnen, den Schnitt mit einer repräsentativen Konfiguration testen, Spindellast, Geräusch, Späne, Verschleiß und Abmessungen aufzeichnen und dann den Parameterbereich genehmigen.
Die gerichtete Kühlung ist sowohl für die Kühlung als auch für die Spanabfuhr verantwortlich
Bei der Bearbeitung von Titanlegierungen muss die Schneidflüssigkeit kontinuierlich die Schneidkante erreichen und die Späne abtransportieren. Je höher der Hochdruck, desto besser. Der Druck und die Durchflussrate sollten mit der Düsenöffnung, dem Werkzeug und den Fähigkeiten der Werkzeugmaschine übereinstimmen. Intermittent or erratic cooling can cause thermal cycling and debris buildup. Deep cavities, drilled holes and enclosed areas must especially verify chip removal. Gehen Sie nicht davon aus, dass die Kühlung wirksam ist, nur weil Sie Flüssigkeit in der Düse sehen.
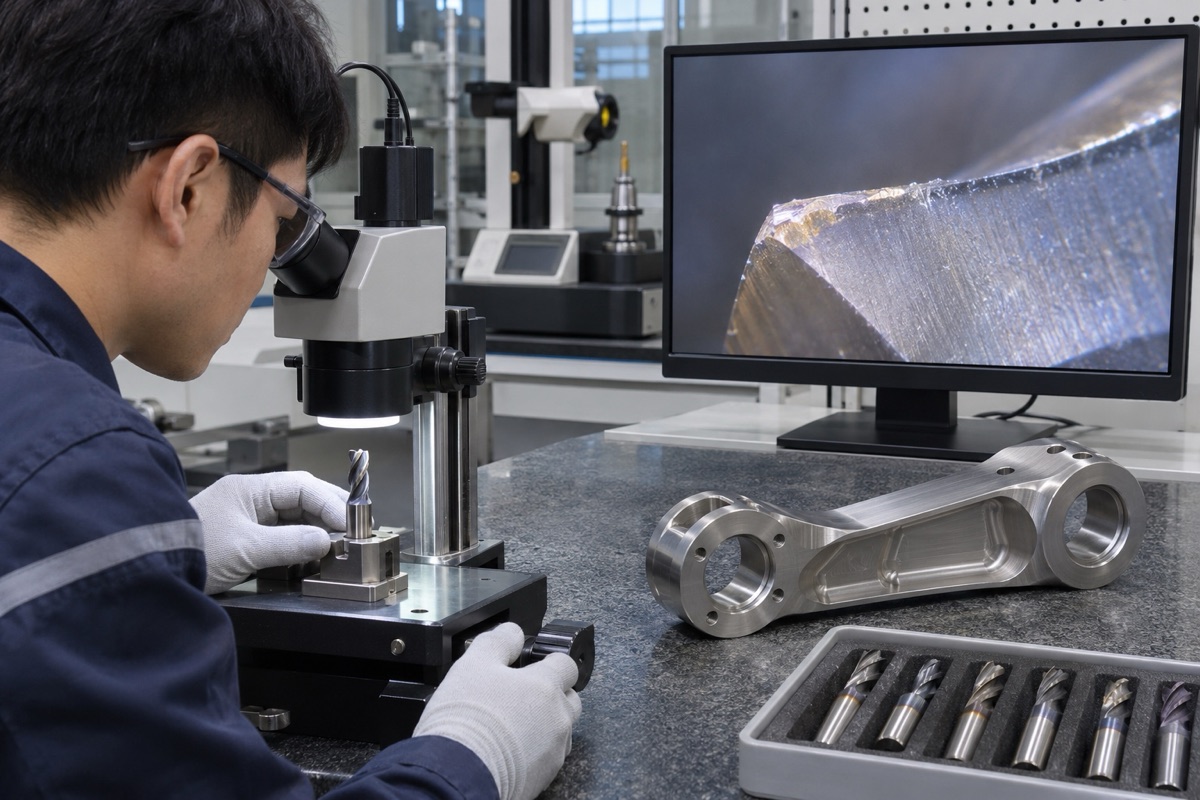
Tool change points should be determined by correlating wear and part results.
Wear pattern determines tool replacement strategy
Dabei ist zwischen Freiflächenverschleiß, Kerbverschleiß, Abplatzen und Festsitzen zu unterscheiden. Die Position der Kerbe hängt von der Schnitttiefe, der Kaltverfestigung und der Spanbelastung ab; Zufällige Absplitterungen können durch Unrundheit, Spannen oder Spanabfuhr verursacht werden. Bei den ersten Versuchen werden Fotos der Kante mit gleichmäßiger Vergrößerung aufgenommen, der Verschleiß mit der Bearbeitungszeit, der Größe und der Oberfläche in Beziehung gesetzt und eine Werkzeugwechselschwelle vor einem plötzlichen Ausfall festgelegt.
Die Unversehrtheit dünner Wände und Oberflächen erfordert eine gesonderte Überprüfung
Titanium alloys have a low elastic modulus and thin walls can deflect and spring back under clamping and cutting forces. Nachbearbeitungsvorgänge sollten die radialen Belastungen reduzieren, scharfe Kanten beibehalten und nach dem Lösen eine erneute Prüfung durchführen. Bei Robotersteckverbindern, die einer Ermüdung unterliegen, sollten auch Grate, Spannungen und anormale thermische Effekte kontrolliert werden. without verification, functional risks cannot be judged solely based on size qualification and have been eliminated.
Zusammenfassung
Eine stabile Bearbeitung von TC4 erfordert die Kontrolle des Wärmeeintrags in der Schneidzone und die rechtzeitige Entfernung von Spänen, die Verwaltung von Werkzeugen mit vorhersehbaren Verschleißschwellen und die Überprüfung von Teilen mit Freizustandsabmessungen und Oberflächenintegrität. Der spezifische Prozess muss noch mit TC4-Materialstandards, geringer Wärmeleitfähigkeit, Temperaturanstieg in der Schneidzone, Werkzeuggeometrie, Schneidflüssigkeitsrichtung, Werkzeugverschleiß, Rückfederung dünner Wände und Bestätigung der Oberflächenintegrität kombiniert werden.
FAQ
Kann TC4 Aluminiumlegierungsparameter direkt verwenden?
Nein. Titanlegierungen weisen unterschiedliche Wärmeleitfähigkeit, Festigkeit, chemische Reaktivität und Spanverhalten auf und erfordern spezielle Werkzeuge und Parameterfenster.
Does high-pressure cooling definitely extend tool life?
Nicht unbedingt. It also depends on pressure, flow rate, nozzle hole direction, tool and working conditions, and should be verified by trial cutting.
Scheint die Oberfläche des Werkzeugs in einem guten Zustand zu sein und kann es weiterhin verwendet werden?
Sie können sich nicht nur auf Ihr bloßes Auge verlassen. Wear should be checked according to a unified method and judged based on size, surface and spindle load trends.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.