
El núcleo de la dificultad del TC4 en el mecanizado no es simplemente la dureza, sino la combinación de baja conductividad térmica, resistencia a altas temperaturas, actividad química y rebote elástico. Los parámetros deben estar vinculados al estado del material, la herramienta, la máquina herramienta y las condiciones de refrigeración.
El mecanizado estable de TC4 requiere controlar la entrada de calor en la zona de corte y eliminar las virutas de manera oportuna, gestionar herramientas con umbrales de desgaste predecibles y verificar piezas con dimensiones en estado libre e integridad de la superficie. El proceso específico aún debe combinarse con los estándares de materiales TC4, baja conductividad térmica, aumento de temperatura de la zona de corte, geometría de la herramienta, dirección del fluido de corte, desgaste de la herramienta, recuperación elástica de pared delgada y confirmación de la integridad de la superficie.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| La herramienta se rompe o presenta muescas en un corto período de tiempo. | Alta temperatura en el área de corte, recorte, filo o parámetros no coinciden con las condiciones de trabajo. | Reduzca la entrada de calor irrazonable, estabilice el espesor de corte, direccione el enfriamiento suficiente y controle el desgaste. | Modelos de herramientas, parámetros, estado de enfriamiento, fotografías de desgaste y tendencias de vida. |
| Recuperación elástica de piezas de titanio de paredes delgadas después del procesamiento. | Módulo elástico bajo, deformación de sujeción y superposición de secuencia de extracción | Soporte de fuerza baja, eliminación simétrica de material en capas, separación gruesa y fina y nueva prueba en estado de sujeción suelta | Registro de contornos en estado libre, fuerza de sujeción y dimensiones finales en cada etapa. |
| Riesgo de tensión o capa endurecida en la superficie. | La fricción opaca de la herramienta, la vacilación o la adhesión de virutas aumentan la deformación térmica y plástica. | Mantenga los bordes afilados y el corte continuo, evite raspar y cambie las herramientas según el umbral de desgaste. | Rugosidad superficial, inspección microscópica, desgaste de herramientas y alarmas de proceso |
Primero verifique la correspondencia estándar entre TC4 y Ti6Al4V
TC4 normalmente corresponde a la aleación Ti-6Al-4V, pero la composición química, el estado, el tamaño y los requisitos de aceptación aún están sujetos a estándares de adquisición y certificación de materiales. Los datos de Ti-6Al-4V de TIMET muestran que la conductividad térmica a temperatura ambiente recocida es de aproximadamente 6,6 W por metro Kelvin y explican que el rendimiento se ve afectado por la historia termomecánica. Estos datos se utilizan para comprender las características de baja conductividad térmica y no sustituyen lotes ni estándares de calor específicos.
La baja conductividad térmica concentra el calor en la zona de corte.
Las aleaciones de titanio transfieren menos calor al cuerpo de la pieza de trabajo y los bordes y las virutas de la herramienta soportan una mayor carga térmica. A medida que el filo se vuelve desafilado, la fricción y la temperatura continúan aumentando, provocando un desgaste acelerado. El proceso debe evitar raspaduras prolongadas, pausas y el reingreso de virutas a la zona de corte, y controlar el calor y la fuerza mediante velocidades de corte bajas y razonables, espesores de corte estables y extensión corta de la herramienta.
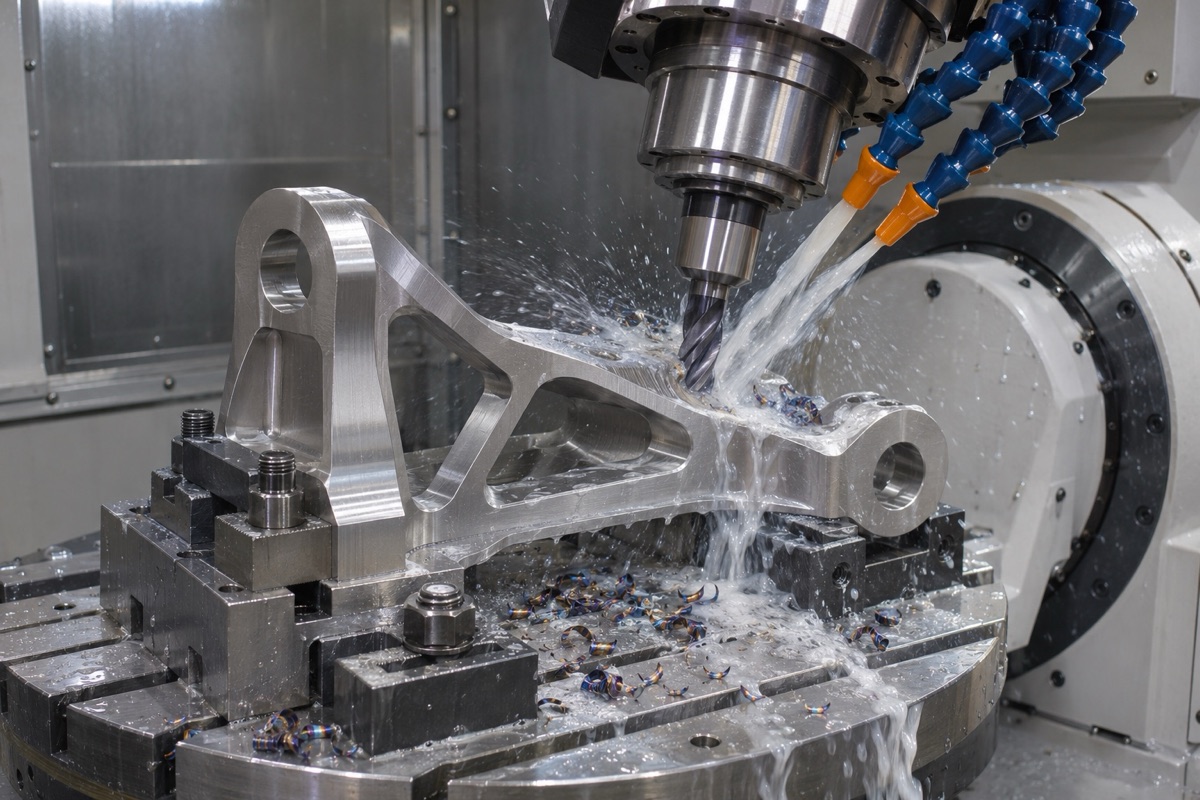
Es necesario controlar simultáneamente el calor de corte, la evacuación de virutas y la carga de la herramienta.
Los parámetros del proveedor solo se pueden utilizar como punto de partida específico
Las recomendaciones de velocidad, corte y enfriamiento a alta presión en los materiales Sandvik y Seco están sujetas a herramientas de corte, dureza del material, equipos y condiciones de trabajo específicos. Los casos públicos no se pueden convertir directamente en una tabla de parámetros generales TC4. El proyecto debe comenzar con la ventana del fabricante de la herramienta actual, probar el corte con una configuración representativa, registrar la carga del husillo, el sonido, las virutas, el desgaste y las dimensiones, y luego aprobar el rango de parámetros.
El enfriamiento direccional es responsable tanto del enfriamiento como de la eliminación de virutas.
El mecanizado de aleaciones de titanio requiere que el fluido de corte llegue continuamente al filo y retire las virutas. Cuanto mayor sea la presión alta, mejor. La presión y el caudal deben coincidir con las capacidades del orificio de la boquilla, la herramienta y la máquina herramienta. El enfriamiento intermitente o errático puede causar ciclos térmicos y acumulación de desechos. Las cavidades profundas, los agujeros perforados y las áreas cerradas deben verificar especialmente la eliminación de virutas. No asuma que el enfriamiento es efectivo con solo ver líquido en la boquilla.
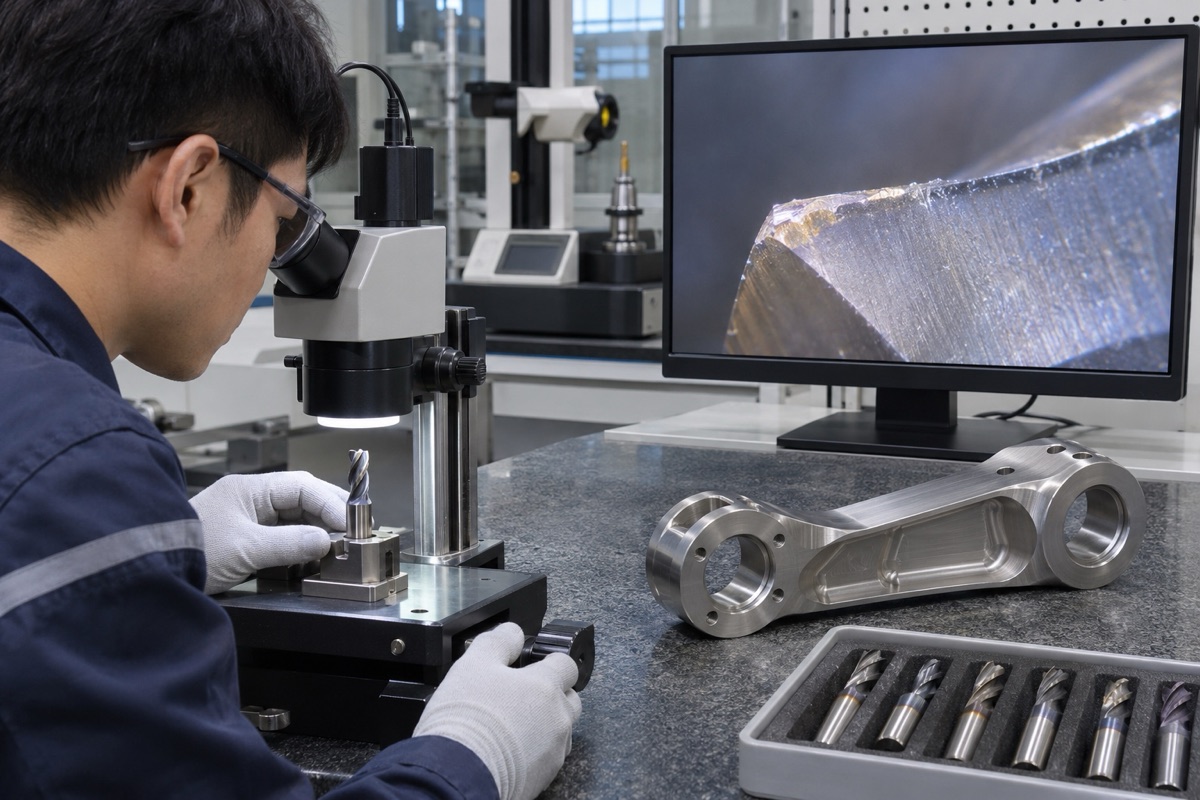
Los puntos de cambio de herramientas deben determinarse correlacionando el desgaste y los resultados de las piezas.
El patrón de desgaste determina la estrategia de sustitución de herramientas
Se debe distinguir entre desgaste de flanco, desgaste de entalladura, astillado y pegado. La posición de la muesca está relacionada con la profundidad de la línea de corte, el endurecimiento por trabajo y el impacto de la viruta; El desconchado aleatorio puede deberse al descentramiento, la sujeción o la evacuación de la viruta. Las primeras pruebas tomarán fotografías del borde con un aumento uniforme, correlacionarán el desgaste con el tiempo, el tamaño y la superficie del mecanizado, y establecerán un umbral de cambio de herramienta antes de una falla repentina.
La integridad de las paredes delgadas y de las superficies requiere una verificación por separado
Las aleaciones de titanio tienen un módulo elástico bajo y paredes delgadas pueden deformarse y recuperarse bajo fuerzas de sujeción y corte. Las operaciones de acabado deben reducir las cargas radiales, mantener los bordes afilados y volver a realizar pruebas después del aflojamiento. Para los conectores de robots que están sujetos a fatiga, también se deben controlar las rebabas, las tensiones y los efectos térmicos anormales; sin verificación, los riesgos funcionales no pueden juzgarse únicamente en función de la calificación del tamaño y se han eliminado.
Resumen
El mecanizado estable de TC4 requiere controlar la entrada de calor en la zona de corte y eliminar las virutas de manera oportuna, gestionar herramientas con umbrales de desgaste predecibles y verificar piezas con dimensiones en estado libre e integridad de la superficie. El proceso específico aún debe combinarse con los estándares de materiales TC4, baja conductividad térmica, aumento de temperatura de la zona de corte, geometría de la herramienta, dirección del fluido de corte, desgaste de la herramienta, recuperación elástica de pared delgada y confirmación de la integridad de la superficie.
FAQ
¿Puede TC4 utilizar directamente parámetros de aleación de aluminio?
No. Las aleaciones de titanio tienen diferente conductividad térmica, resistencia, reactividad química y comportamiento de viruta, lo que requiere herramientas y ventanas de parámetros especializados.
¿El enfriamiento a alta presión definitivamente extiende la vida útil de la herramienta?
No necesariamente. También depende de la presión, el caudal, la dirección del orificio de la boquilla, la herramienta y las condiciones de trabajo, y debe verificarse mediante corte de prueba.
¿La superficie de la herramienta parece estar en buenas condiciones y puede seguir utilizándose?
No puedes confiar simplemente en tus ojos. El desgaste debe comprobarse según un método unificado y juzgarse en función del tamaño, la superficie y las tendencias de carga del husillo.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.