
Das Hauptrisiko in der F&E-Phase ist meist nicht die Produktionskapazität eines einzelnen Geräts, sondern die falsche Version, zu viele In-Process-Produkte, verlorener Kontakt zum Outsourcing und unvollständige Erststücknachweise. Dieser Artikel enthält praktische Links zur Verwaltung.
Bei der Produktion von Kleinserien und mehreren Sorten sollten Teileversionen, Prozessversionen, Chargenstatus und Qualitätsnachweise in derselben Rückverfolgbarkeitskette zusammengefasst werden. Nur durch die Stabilisierung des Informationsflusses können Geräte und Lieferantenressourcen den F&E-Zyklus wirklich verkürzen. Der spezifische Prozess muss noch mit der Materialversion, der Prozessroute der Produktfamilie, der Kleinserienplanung, der Isolierung laufender Arbeiten, ausgelagerten Chargen, dem Erstmusternachweis und der Bestätigung des Abschlusses technischer Änderungen kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Falsche Version oder gemischte Materialien in mehreren Bestellvarianten | Zeichnungen, Programme, Werkzeug- und Materialversionen sind unverbindlich und können vor Ort nur anhand des Dateinamens identifiziert werden. | Legen Sie die Konfigurationsbasislinie und die effektive Charge fest, isolieren Sie die alte Version und bestätigen Sie die Kommissionierung und den ersten Artikel doppelt | Versionssignierung, Kommissionierung von Datensätzen, Programmüberprüfung und Erstartikelbericht |
| Häufiges Eingeben von Bestellungen führt zu einer außer Kontrolle geratenen Lieferung | Planen Sie die Produktion nur entsprechend der Geräteverfügbarkeit, ohne Berücksichtigung von Werkzeugen, Schneidwerkzeugen, Outsourcing und Inspektionsengpässen | Erstellen Sie Routen- und Fähigkeitsmatrizen nach Produktfamilie, begrenzen Sie die laufende Arbeit und legen Sie Einfrierfenster fest | Terminänderungen, laufende Arbeiten, Engpässe und Aufzeichnungen über pünktliche Lieferungen |
| Die Proben sind qualifiziert, aber die Wiederholungschargen schwanken | Temporäre Entschädigungen und manuelle Reparaturen sind kein Standardprozess | Festigen Sie formale Werkzeuge, Werkzeugstandzeiten und Messverfahren und pflegen Sie Fenster mit Trenddaten | Prozessversionen, Werkzeugwechselaufzeichnungen, wichtige Funktionstrends und ungewöhnliche Abschaltungen |
F&E-Materialien legen zunächst eine Konfigurationsbasislinie fest
Von Stufe 0 bis Stufe 1 iteriert der Roboter gleichzeitig die Struktur, Motoren, Sensoren und Steuerschnittstellen. ISO 10007 wendet das Konfigurationsmanagement auf den gesamten Produktlebenszyklus an. Der Kern besteht darin, Konfigurationselemente zu identifizieren, Änderungen zu steuern und den Status aufzuzeichnen. Das Projekt sollte das dreidimensionale Modell, die zweidimensionalen Zeichnungen, Materialien, Oberflächenbehandlung, Verfahren, Werkzeuge und Inspektionsspezifikationen an die gleiche Version binden, und der Vor-Ort-Mitarbeiter darf nicht allein anhand des Änderungsdatums beurteilen, ob das Dokument neu oder alt ist.
Ordnen Sie Prozesse nach Produktfamilien statt nach einzelnen Teilen
Das vorübergehende Anordnen von Dutzenden Teilen nacheinander führt zu Umstellungen und Wartezeiten. Produktfamilien können auf der Grundlage von Materialien, Geräten, Spannmethoden, Outsourcing- und Testmethoden erstellt werden, um eine Prozessroute und Fähigkeitsmatrix zu bilden. Ähnliche Teile können Vorbereitungsmaßnahmen gemeinsam nutzen, Verfahren oder Inspektionsanforderungen können jedoch nicht gemischt werden. Bei der Planung müssen Werkzeuge, Werkzeugbestückung, Wärmebehandlung, Oberflächenbehandlung und KMG gleichzeitig berücksichtigt werden, und nicht nur der Stillstand der Werkzeugmaschine.
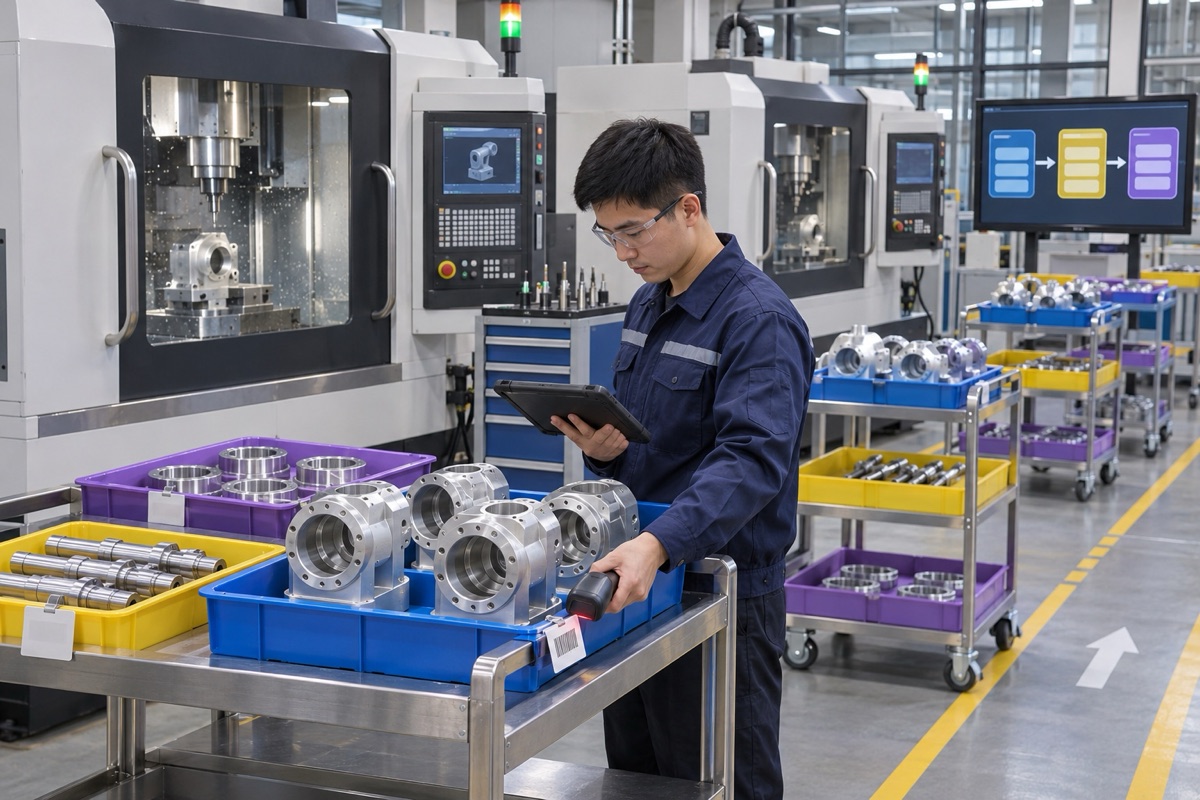
Informationsversion, Materialcharge und Standortstatus müssen konsistent sein.
Die Begrenzung des WIP ist wichtiger, als blind mit der Arbeit zu beginnen
Wenn in einer High-Mix-Umgebung alle Aufgaben zu früh in Produktion gehen, kommt es zu Verwechslungen, Warteschlangen und Änderungsausschuss. Projekte können mit kurzfristigen Fixierungsfenstern und klaren Prioritäten eingerichtet werden und werden erst freigegeben, wenn Zeichnungen, Materialien und Liefergegenstände vorliegen. Durch die Aufrechterhaltung eines klaren Status für jede Charge und die Einrichtung einer physischen Trennung für pausierte, ausstehende und verschrottete Teile kann die Situation verringert werden, dass „alles so aussieht, als würde es erledigt, aber tatsächlich nichts erledigt wird“.
Der Outsourcing-Prozess sollte in die gleiche Chargenrückverfolgbarkeit einbezogen werden
Wärmebehandlung, Eloxieren, Schleifen oder spezielle Prüfungen bestimmen oft die Gesamtzykluszeit. Lieferanten müssen Outsourcing-Routen, verantwortliche Personen, Chargenidentifikation sowie Eingangs- und Ausgangskontrollen offenlegen und bestätigen, ob Altteile bei Änderungen weiterhin im Umlauf sind. Kurze Distanzen können die Rückverfolgbarkeit nicht ersetzen, und Outsourcing-Zertifikate können die erneute Überprüfung wichtiger Abmessungen und des Erscheinungsbilds bei der Rücksendung ins Werk nicht ersetzen.
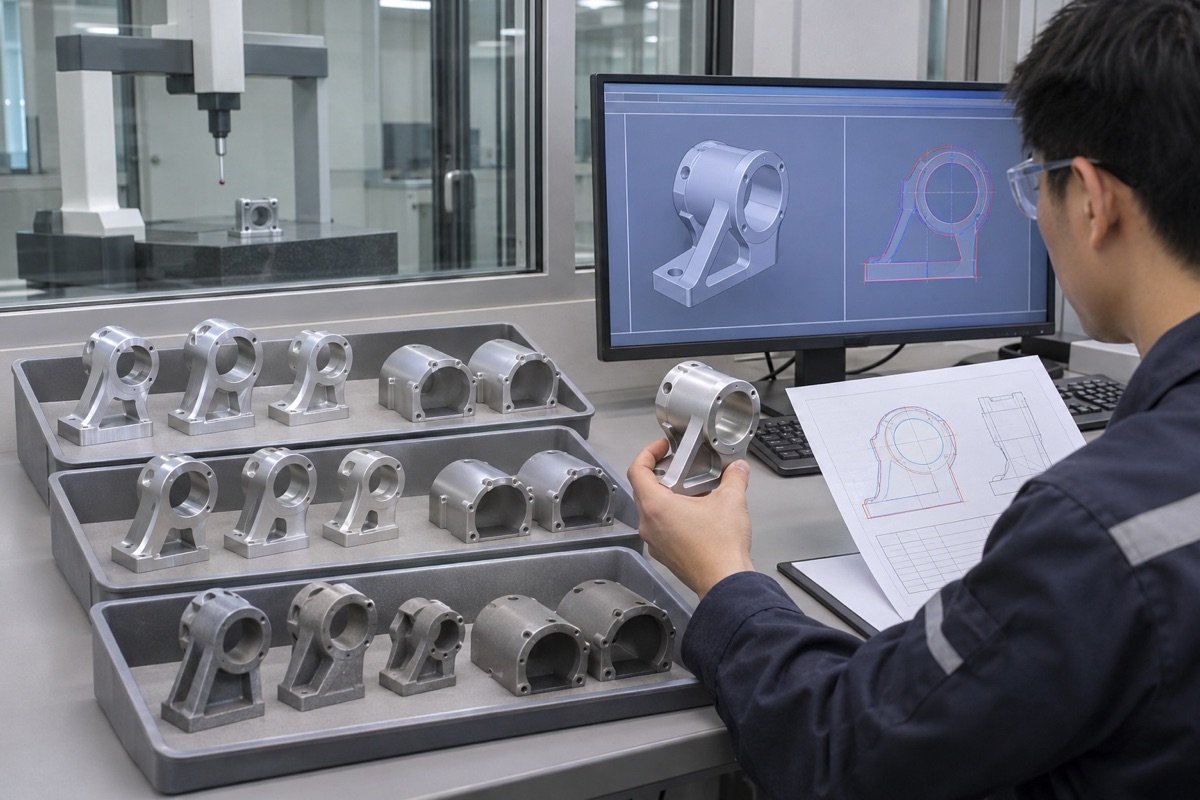
Konfigurationsänderungen müssen gleichzeitig Teile, Verfahren, Werkzeuge und Prüfanforderungen abdecken.
Erstmusterberichte werden im Genehmigungsprozess anstelle einzelner Artikel verwendet
Der erste Artikel sollte zeigen, dass Materialien, Geräte, Werkzeuge, Verfahren und Messprotokolle unter der angegebenen Version akzeptable Ergebnisse liefern können. Wenn eine kleine Charge in die nächste Runde überführt wird, muss zwischen Designänderungen und Prozesskompensation unterschieden und die effektive Charge erfasst werden. Wenn das Muster einer manuellen Reparatur unterzogen wird, sollte das Reparaturrisiko auf das Design zurückgeführt werden und kann nicht als normaler Prozess ausgeblendet werden.
Beobachten Sie den Zustand der Lieferkette anhand einiger Kennzahlen
Es kann die Anzahl der Versionsmissbrauch, die Erfolgsquote bei der Erstlieferungsprüfung, die Outsourcing-Pünktlichkeitsrate, die WIP-Verweilzeit und den Änderungsabschlusszyklus verfolgen. ISO 9001:2026 bietet einen Rahmen für das Qualitätsmanagement, und ISO 11462-1:2026 gibt Leitlinien für die Implementierung der statistischen Prozesskontrolle. Spezifische Produktanforderungen werden jedoch weiterhin durch Kundenzeichnungen und Projektkontrollpläne definiert. Metriken sollen dabei helfen, Engpässe zu lokalisieren, und nicht die Erstellung zusätzlicher Berichte.
Zusammenfassung
Bei der Produktion von Kleinserien und mehreren Sorten sollten Teileversionen, Prozessversionen, Chargenstatus und Qualitätsnachweise in derselben Rückverfolgbarkeitskette zusammengefasst werden. Nur durch die Stabilisierung des Informationsflusses können Geräte und Lieferantenressourcen den F&E-Zyklus wirklich verkürzen. Der spezifische Prozess muss noch mit der Materialversion, der Prozessroute der Produktfamilie, der Kleinserienplanung, der Isolierung laufender Arbeiten, ausgelagerten Chargen, dem Erstmusternachweis und der Bestätigung des Abschlusses technischer Änderungen kombiniert werden.
FAQ
Erfordern kleine Chargen formelle Werkzeuge?
Nicht unbedingt. Wenn kritische Bezugspunkte, dünne Wände oder wiederholte Vorrichtungen die Ergebnisse beeinflussen, sind möglicherweise dennoch formelle oder wiederholbare modulare Werkzeuge erforderlich.
Ist es möglich, bei häufigen Änderungen Änderungen vorzunehmen?
Die Freigabe ist stufenweise möglich, allerdings müssen Baseline, effektive Charge und Altmaterialentsorgung klar konfiguriert sein und die genehmigte Version kann nicht verbal überschrieben werden.
Kann die ISO 9001-Zertifizierung die Fähigkeit zur Lieferung kleiner Chargen nachweisen?
lässt sich nicht alleine beweisen. Die Zertifizierung beschreibt den Rahmen des Qualitätssystems und muss anhand projektspezifischer Prozess-, Inspektions-, Änderungs- und Lieferdaten überprüft werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.