
El principal riesgo en la etapa de I+D no suele ser la capacidad de producción de un solo dispositivo, sino la versión incorrecta, demasiados productos en proceso, la pérdida de contacto con la subcontratación y la evidencia inicial incompleta. Este artículo proporciona enlaces prácticos de gestión.
La producción de lotes pequeños y de variedades múltiples debe poner las versiones de las piezas, las versiones del proceso, el estado del lote y la evidencia de calidad en la misma cadena de trazabilidad; Sólo estabilizando el flujo de información los equipos y los recursos de los proveedores pueden realmente acortar el ciclo de I+D. El proceso específico aún debe combinarse con la versión del material, la ruta del proceso de la familia de productos, la programación de lotes pequeños, el aislamiento del trabajo en progreso, los lotes subcontratados, la evidencia del primer artículo y la confirmación del cierre de cambios de ingeniería.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Versión incorrecta o materiales mezclados en múltiples variedades de pedidos. | Los dibujos, programas, herramientas y versiones de materiales no están vinculados y solo pueden identificarse por el nombre del archivo en el sitio. | Establecer una línea base de configuración y un lote efectivo, aislar la versión anterior, doble confirmación de selección y primer artículo. | Firma de versiones, registros de selección, verificación del programa e informe del primer artículo. |
| La inserción frecuente de pedidos conduce a una entrega fuera de control | Programe la producción únicamente según la disponibilidad del equipo, sin considerar herramientas, herramientas de corte, subcontratación ni cuellos de botella de inspección. | Establezca matrices de rutas y capacidades por familia de productos, limite el trabajo en curso y establezca ventanas de congelación | Cambios de programación, trabajos en progreso, cargas de cuello de botella y registros de entrega a tiempo |
| Las muestras están calificadas pero los lotes repetidos fluctúan | La compensación temporal y la reparación manual no han formado un proceso estándar | Consolide las herramientas formales, la vida útil de las herramientas y los procedimientos de medición, y mantenga ventanas con datos de tendencias. | Versiones de procesos, registros de cambios de herramientas, tendencias de funciones clave y paradas anormales |
Los materiales de I+D establecen primero una línea base de configuración
Desde la etapa 0 a la etapa 1, el robot iterará simultáneamente la estructura, los motores, los sensores y las interfaces de control. ISO 10007 aplica la gestión de la configuración a todo el ciclo de vida del producto. El núcleo es identificar elementos de configuración, controlar cambios y registrar el estado. El proyecto debe unir el modelo tridimensional, los dibujos bidimensionales, los materiales, el tratamiento de la superficie, los procedimientos, las herramientas y las especificaciones de inspección en la misma versión, y el sitio no puede juzgar si el documento es nuevo o antiguo basándose únicamente en la fecha de modificación.
Organice los procesos por familia de productos en lugar de por partes individuales
Organizar temporalmente docenas de piezas una por una provocará cambios y esperas. Se pueden establecer familias de productos en función de materiales, equipos, métodos de sujeción, subcontratación y métodos de prueba para formar una ruta de proceso y una matriz de capacidades. Partes similares pueden compartir acciones de preparación, pero los procedimientos o requisitos de inspección no se pueden mezclar. La programación debe considerar herramientas, herramientas, tratamiento térmico, tratamiento de superficies y CMM al mismo tiempo, en lugar de simplemente considerar la inactividad de las máquinas herramienta.
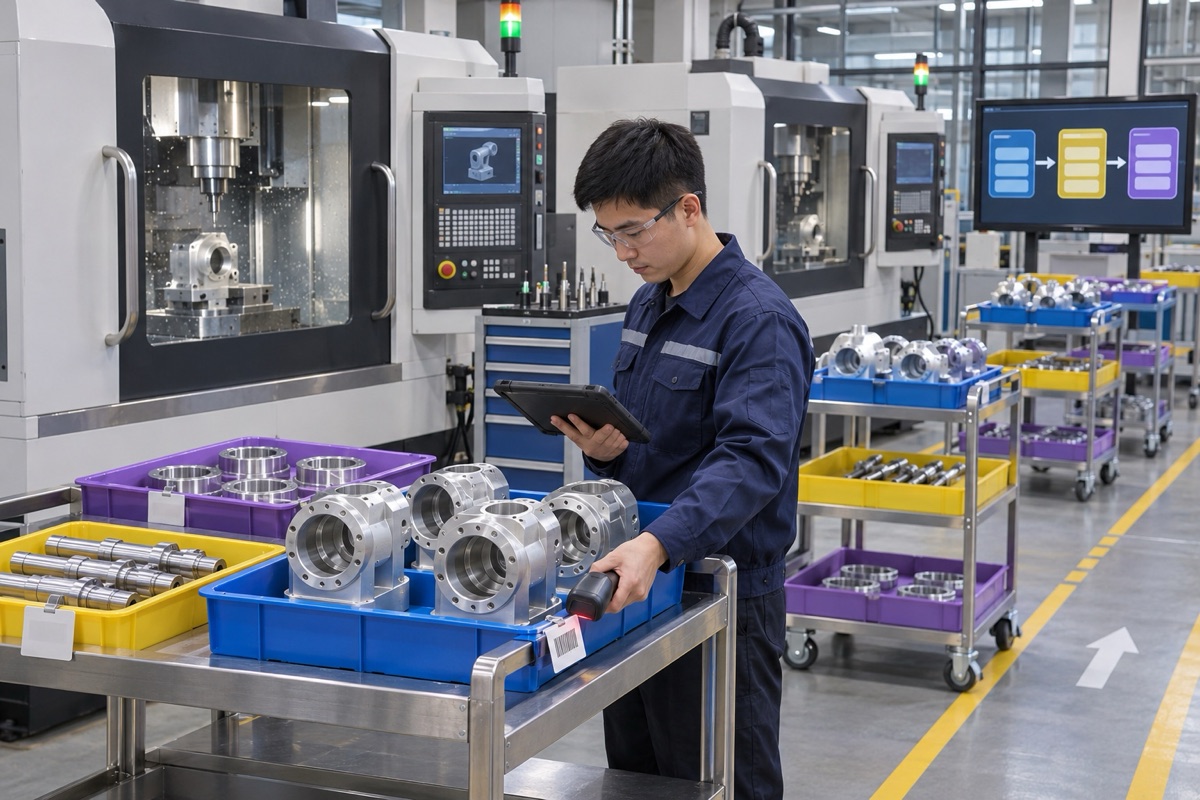
La versión de la información, el lote de material y el estado del sitio deben ser consistentes.
Limitar el WIP es más importante que empezar a trabajar a ciegas
En un entorno de alta mezcla, poner todas las tareas en producción demasiado pronto aumenta las confusiones, las colas y el desperdicio de cambios. Los proyectos se pueden configurar con períodos de congelación a corto plazo y prioridades claras, y solo se publicarán cuando los planos, materiales y entregables estén listos. Mantener un estado claro para cada lote y establecer una separación física para las piezas pausadas, pendientes y desechadas puede reducir la situación en la que "parece que todo se está haciendo, pero en realidad no se hace nada".
El proceso de subcontratación debe incluirse en la misma trazabilidad del lote.
El tratamiento térmico, el anodizado, el esmerilado o la inspección especial a menudo determinan el tiempo total del ciclo. Los proveedores deben revelar las rutas de subcontratación, las personas responsables, la identificación de lotes y las inspecciones de entrada y salida, y confirmar si las piezas viejas continúan circulando cuando se realizan cambios. La corta distancia no puede reemplazar la trazabilidad, y los certificados de subcontratación no pueden reemplazar la reinspección de dimensiones y apariencia clave de regreso a fábrica.
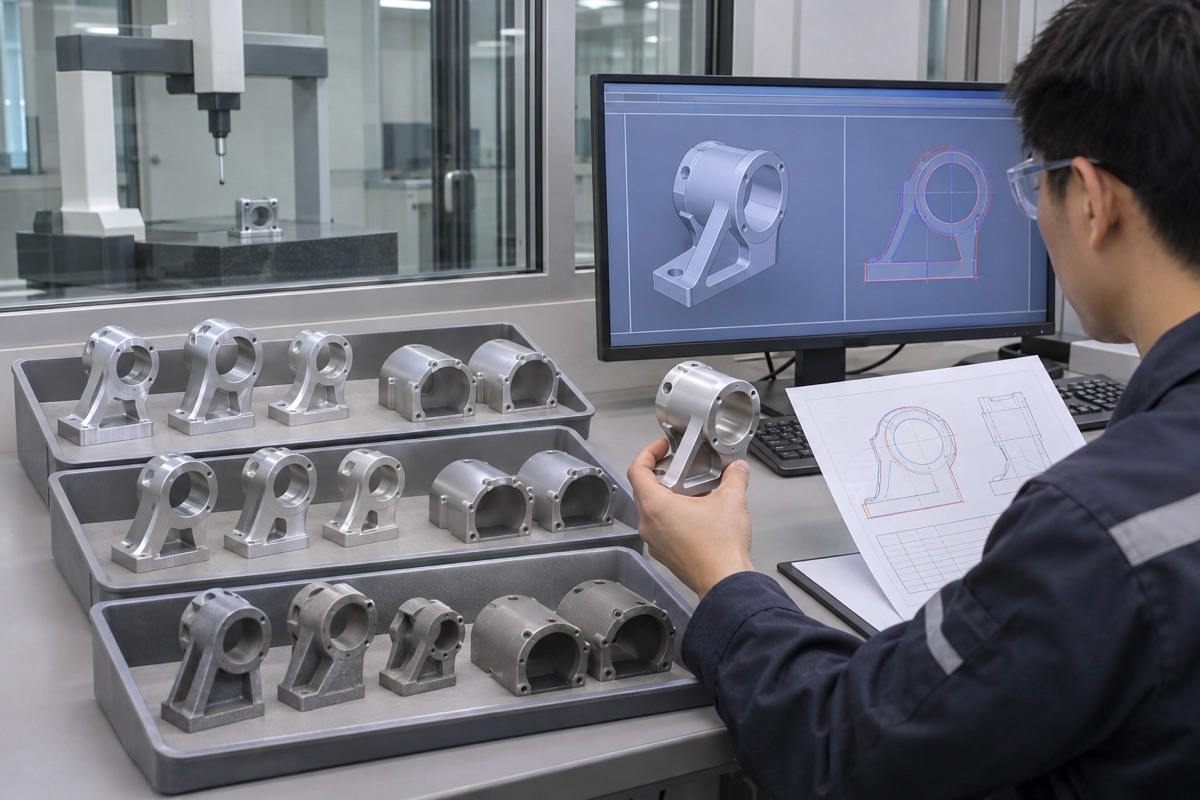
Los cambios de configuración deben cubrir piezas, procedimientos, herramientas y requisitos de inspección al mismo tiempo.
Los informes del primer artículo se utilizan en el proceso de aprobación en lugar de elementos individuales.
El primer artículo debe demostrar que los materiales, equipos, herramientas, procedimientos y protocolos de medición pueden producir resultados aceptables según la versión especificada. Cuando un lote pequeño se transfiere a la siguiente ronda, es necesario distinguir entre cambios de diseño y compensación del proceso, y registrar el lote efectivo. Si la muestra pasa por reparación manual, el riesgo de reparación debe retroalimentarse al diseño y no puede ocultarse como un proceso normal.
Observe la salud de la cadena de suministro con algunas métricas
Puede rastrear la cantidad de usos indebidos de versiones, la tasa de aprobación de la inspección de entrega por primera vez, la tasa de puntualidad de la subcontratación, el tiempo de residencia del WIP y el ciclo de cierre de cambios. ISO 9001:2026 proporciona un marco de gestión de calidad e ISO 11462-1:2026 brinda orientación sobre la implementación del control estadístico de procesos, pero los requisitos específicos del producto aún están definidos por los planos del cliente y los planes de control del proyecto. Las métricas deberían ayudar a localizar cuellos de botella, no crear informes adicionales.
Resumen
La producción de lotes pequeños y de variedades múltiples debe poner las versiones de las piezas, las versiones del proceso, el estado del lote y la evidencia de calidad en la misma cadena de trazabilidad; Sólo estabilizando el flujo de información los equipos y los recursos de los proveedores pueden realmente acortar el ciclo de I+D. El proceso específico aún debe combinarse con la versión del material, la ruta del proceso de la familia de productos, la programación de lotes pequeños, el aislamiento del trabajo en progreso, los lotes subcontratados, la evidencia del primer artículo y la confirmación del cierre de cambios de ingeniería.
FAQ
¿Los lotes pequeños requieren herramientas formales?
No necesariamente. Si los datos críticos, las paredes delgadas o los accesorios repetidos afectan los resultados, es posible que aún sean necesarias herramientas modulares formales o repetibles.
¿Es posible realizar cambios mientras se realizan cambios frecuentes?
Se puede publicar por etapas, pero la línea base, el lote efectivo y la eliminación de material antiguo deben configurarse claramente, y la versión aprobada no se puede sobrescribir verbalmente.
¿Puede la certificación ISO 9001 demostrar la capacidad de entrega de lotes pequeños?
no se puede probar individualmente. La certificación describe el marco del sistema de calidad y debe verificarse con datos de proceso, inspección, cambios y entrega específicos del proyecto.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.