
In diesem Artikel werden Gewicht, statische Steifigkeit, Schnittstellenform, Wärmepfad und Gesamtleistung der Maschine in derselben Lastkette zusammengefasst, um zu erklären, welche Bereiche entfernt werden können und welche beibehalten werden müssen.
Der Leichtbau soll den Kraftübertragungsweg optimieren und nicht gleichmäßig dünner werden. Lagersitz, Reduzieranschlag, Befestigungsring und Sensorschnittstelle müssen eine ausreichende lokale Steifigkeit aufweisen und durch Montagetests bestätigt werden. Der spezifische Prozess muss noch mit dem Gelenklastspektrum, dem Gewichtsziel, der Lager- und Reduzierstückschnittstelle, der Dünnwandverformung, dem Wärmepfad, der Befestigungsvorspannung, dem Drehmomentsensor und einer vollständigen Bestätigung der Maschinensicherheitsleistung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Leichte Verformung des hinteren Lagers | Die lokale Wandstärke ist zu dünn und durch die Klemm- und Montagevorspannung verändert sich die Lochform. | Kraftübertragungsring und Rippen aufbewahren, mit geringer Kraft spannen und im montierten Zustand erneut prüfen | Freie/montierte Lochform-, Vorspannungs- und Steifigkeitsdaten |
| Das Gelenk wird leichter, aber die Hysterese nimmt zu | Gehäusekonformität, Lagersitzfehlausrichtung und Verrutschen der Befestigungsschnittstelle | Optimieren Sie Strukturen mit Lastpfaden, steuern Sie Schnittstellen und überprüfen Sie die Torsionssteifigkeit | Lastverlagerungs-, Spiel-, Wiederholgenauigkeits- und Anzugsaufzeichnungen |
| Nach Dauerbetrieb nimmt die Genauigkeit ab | Die Wärme des Untersetzungsgetriebes und die thermische Ausdehnung des Materials verändern die Vorspannung und die Achse | Erstellen Sie den thermischen Pfad und die thermische Maßkette und führen Sie stationäre und zyklische Tests durch | Daten zu Temperatur, Drehmoment, Posendrift und Erholungszeit |
Bestimmen Sie zunächst den Abtragsbereich anhand des Lastpfades
Das Gelenkgehäuse trägt den Motor, das Untersetzungsgetriebe, die Lager, den Abtriebsflansch und externe Lasten. Entwürfe sollten berücksichtigen, wie Drehmomente, Biegemomente und Befestigungsvorspannungen durch die Struktur fließen, und Versteifungen, durchgehende Schleifen und geschlossene Abschnitte verwenden, um die Steifigkeit pro Gewichtseinheit zu erhöhen. Materialien abseits des Hauptkraftübertragungspfades können optimiert werden. Wenn sie in der Nähe des Lagersitzes und des Anschlags einfach verdünnt werden, verstärken sich Verformung, Spiel und Kontaktspannung.
Sicherheitsstandards sind nicht gleichbedeutend mit Standards für die Teileverarbeitung
ISO 10218-1:2025 und ISO 10218-2:2025 decken die Körper- und Anwendungs-/Einheitssicherheit von Industrierobotern ab, und ISO/TS 15066 ergänzt die Anforderungen an kollaborative Anwendungen. Die zeichnungsgerechte Bearbeitung der Teile stellt nur einen Teil des Nachweises der Anlagensicherheit dar und kann nicht dazu herangezogen werden, dass die gesamte Maschine „der Kollaborationssicherheit entspricht“. Gelenksteifigkeit, Bremsen, Steuerung, Kraftbegrenzung und Risikobeurteilung werden weiterhin vom Verantwortlichen der gesamten Maschine überprüft.
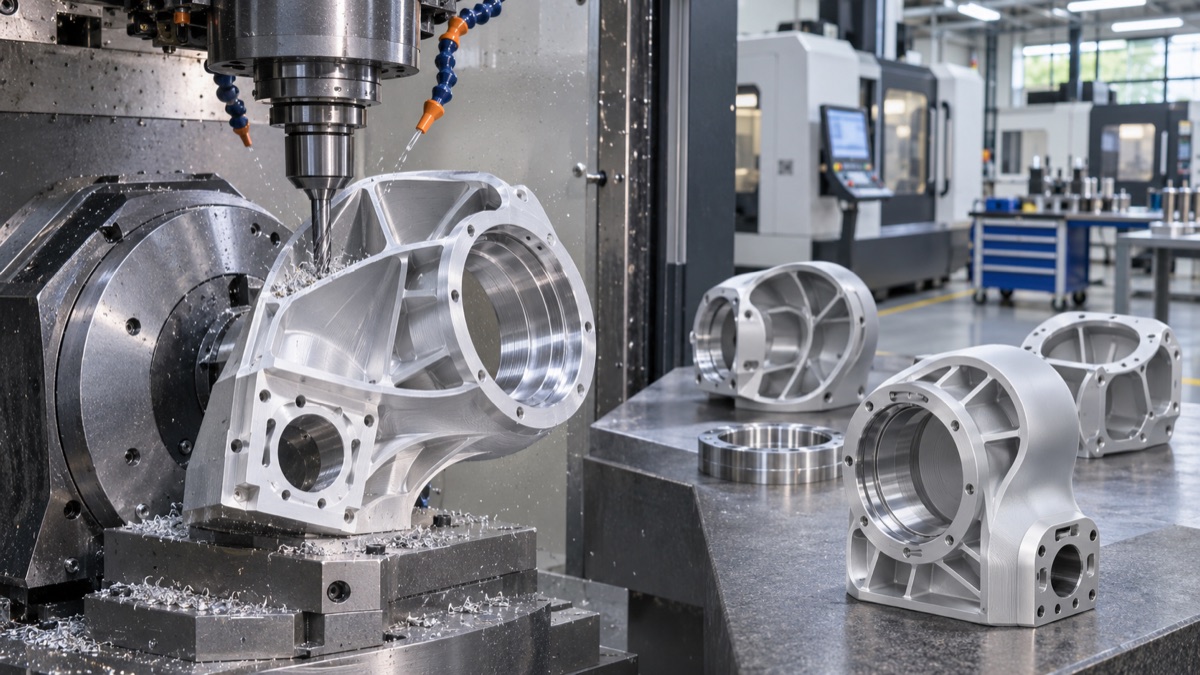
Bei der Dünnwandentfernung muss die lokale Steifigkeit des Lagersitzes und der Hauptkraftübertragungswege erhalten bleiben.
Die Bearbeitung dünner Wände erfordert die Kontrolle der Spann- und Entnahmereihenfolge
Leichte Verbindungen haben oft große Löcher, dünne Rippen und offene Mündungskörper und ihre Steifigkeit nimmt nach der groben Bearbeitung schnell ab. Das Werkzeug sollte den starren Ring stützen und die Klemmkraft begrenzen, grobe und feine Teile trennen, Materialien symmetrisch entfernen und nach dem Lösen der Klemme erneut testen. Die Lagerposition und der Reduzieranschlag sollten so weit wie möglich durch gemeinsame Klemmung fertiggestellt werden. Beim Eloxieren sollten auch die Folienschicht und die Abschirmung in die entsprechende Maßkette eingehen.
Lager und Anzugsvorspannung verändern die Lochform
Ein dünnwandiger Lagersitz mit akzeptabler Rundheit im freien Zustand kann nach dem Einpressen, Schraubenverriegeln oder der Enddeckelmontage elliptisch werden. Bei Projekten sollten die tatsächlichen Übermaße, die Vorspannung der Schrauben und die Montagestützen bewertet und bei Bedarf Lochmuster, Rotation und Drehmoment unter repräsentativen Montagebedingungen getestet werden. Die Verwendung einer übermäßigen Verriegelungskraft zum Ausgleich einer unzureichenden Positionierung führt zu erhöhter Reibung und thermischer Drift.
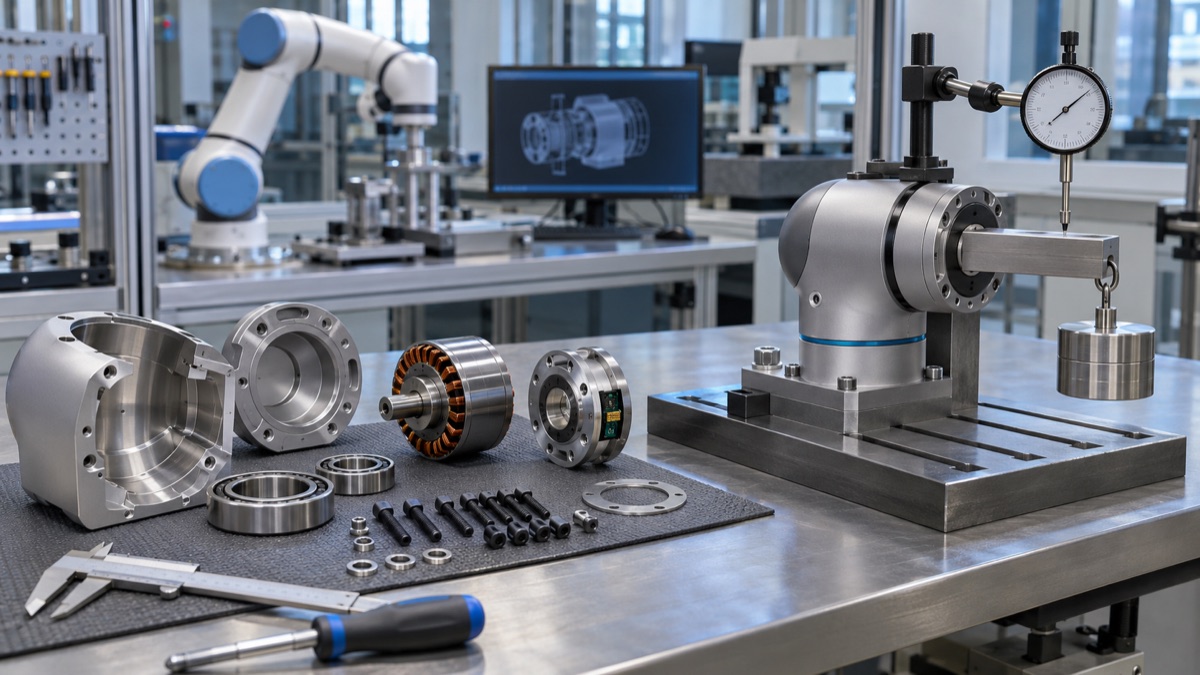
Das endgültige Gleichgewicht wird durch Steifigkeit, Hysterese, Temperaturanstieg und Wiederholbarkeit nach der Montage bestimmt.
Geringes Gewicht bei gleichzeitiger Beibehaltung der thermischen Stabilität
Die von Motoren, Antrieben und Untersetzungsgetrieben erzeugte Wärme wird durch das Gehäuse geleitet, wo dünne Wände und Materialverteilung den Temperaturgradienten verändern. Obwohl Aluminiumlegierungsverbindungen Wärme schnell leiten, verändert die Wärmeausdehnung dennoch die Vorspannung und Achse des Lagers. Der Prototyp sollte Temperatur, Drehmoment, Steifigkeit, Hysterese und Haltungsdrift aufzeichnen und die Erholung nach dem Abkühlen überprüfen. Es ist nicht nur bei Raumtemperatur statisch zulässig.
Die Gesamtleistung der Maschine bestimmt, ob die Endbilanz stimmt
ISO 9283 bietet einen Rahmen für Leistungsmerkmale und Testmethoden für Industrieroboter. Der Herstellungsspielraum für Cobot-Gelenke kann Größe, Rundheit, Position, Oberfläche und Montagedrehmoment umfassen, aber die Ausgewogenheit des Designs hängt auch von der Torsionssteifigkeit, der Hysterese, der Wiederholbarkeit, dem Temperaturanstieg und der Lebensdauer des Gelenks ab. Nachdem die Teiledaten mit den Ergebnissen der Gesamtmaschine korreliert wurden, kann die Gewichtsreduzierung in der nächsten Runde mit einer Basis fortgesetzt werden.
Zusammenfassung
Der Leichtbau soll den Kraftübertragungsweg optimieren und nicht gleichmäßig dünner werden. Lagersitz, Reduzieranschlag, Befestigungsring und Sensorschnittstelle müssen eine ausreichende lokale Steifigkeit aufweisen und durch Montagetests bestätigt werden. Der spezifische Prozess muss noch mit dem Gelenklastspektrum, dem Gewichtsziel, der Lager- und Reduzierstückschnittstelle, der Dünnwandverformung, dem Wärmepfad, der Befestigungsvorspannung, dem Drehmomentsensor und einer vollständigen Bestätigung der Maschinensicherheitsleistung kombiniert werden.
FAQ
Ist die Steifigkeit umso höher, je dicker die Gelenkschale ist?
Es kann lokal zunehmen, aber auch das Gewicht und die Hitze nehmen zu. Effektiver ist die Optimierung von Kraftübertragungswegen, -abschnitten und -rippen.
Ist die freie Lagerbohrung ausreichend qualifiziert?
Nicht unbedingt. Dünnwandige Strukturen werden auch hinsichtlich der Lochform unter Presspassung, Verriegelung und Betriebslasten bewertet.
Können qualifizierte Teile die Sicherheit kollaborativer Roboter nachweisen?
Nein. Kollaborationssicherheit ist das Ergebnis einer umfassenden Bewertung von Robotern und Anwendungssystemen.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.