
Dieser Artikel zeigt, dass ein Dichtungsversagen häufig nicht auf ein einzelnes Problem der Nutbreite zurückzuführen ist, sondern das Ergebnis einer Kombination aus Nuten, Dichtungen, Oberflächen, Gehäuseverformungen, Befestigungselementen und Behandlungen ist.
Die IP-Einstufung ist die Systemleistung des fertigen Gehäuses unter festgelegten Tests; Weder die CNC-Abmessungsqualifizierung noch der Eloxierungsabschluss allein können den endgültigen Dichtungsgrad beweisen. Der spezifische Prozess muss noch bestätigt werden, indem das angestrebte IP-Niveau, die Dichtungsform, die Kompression und Füllung des O-Rings, die Nutgröße, die Textur der Dichtungsoberfläche, die Schalenverformung, die Dicke der Oberflächenbehandlung, der Erdungspunkt und der Leckagetest kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Schalengröße ist akzeptabel, aber undicht | Falsche Rillen, Dichtungsoberflächenbeschaffenheit, Partikel oder Montagekompression | Gestalten Sie die Nut gemäß dem Dichtungshandbuch und kontrollieren Sie die Reinigungs-, Schmier- und Verriegelungsreihenfolge | Rillenberichte, Oberflächenzustand, Dichtungschargen und Leckkurven |
| Die Abdeckung ist nach dem Eloxieren uneben | Dünnwandeigenspannung, Zahnstangenkontakt und thermische/chemische Prozessüberlagerung | Grobe und feine Teile trennen und vor und nach der Bearbeitung noch einmal testen, ggf. Auflagen und Aufhängepunkte optimieren. | Ebenheit, Filmdicke und Montageprotokolle vor und nach der Behandlung |
| Ungewöhnliche Erdungs- oder Abschirmleistung | Die Isolierfolie bedeckt den Erdungspunkt oder die Kontaktfläche ist verschmutzt | Maskieren Sie die leitende Schnittstelle wie gezeigt und überprüfen Sie den Durchgang nach der Verarbeitung | Maskierungsmuster, Aussehen, Kontaktwiderstand und Rückverfolgbarkeit der Baugruppe |
Definieren Sie zunächst das IP-Ziel und die reale Umgebung
IEC 60529 wird verwendet, um die Schutzniveaus von Gehäusen elektrischer Geräte zu klassifizieren. Das Projekt sollte den Zielwert, die Staub- oder Flüssigkeitsmethode, die Dauer, die Temperatur und den Schnittstellenstatus festlegen und eine Überprüfung durch die verantwortliche Partei vorsehen. Die Verarbeitungsanlage kann die Schalengeometrie und den Prozessnachweis kontrollieren, kann jedoch nicht allein aufgrund der „versiegelten Struktur“ die IP-Schutzart der gesamten Maschine garantieren. Anschlüsse, Entlüftungsöffnungen, Kabel und Baugruppen können ebenfalls Leckpfade sein.
Die O-Ring-Nuten müssen zur spezifischen Dichtung passen
Im O-Ring-Handbuch von Parker wird betont, dass bei der Dichtungsauswahl Druck, Temperatur, Medium, Geschwindigkeit und Größe berücksichtigt werden sollten. Nutbreite, Kompression und Füllrate müssen je nach Anwendung bestimmt werden. In den Zeichnungen sollten O-Ring-Spezifikationen, Materialien, Härte und Nutgeometrie angegeben werden. Eine willkürliche Erhöhung der Kompression kann die Montagekraft erhöhen, die Dichtung zerdrücken oder die Abdeckung verformen, was jedoch nicht bedeutet, dass sie zuverlässiger ist.
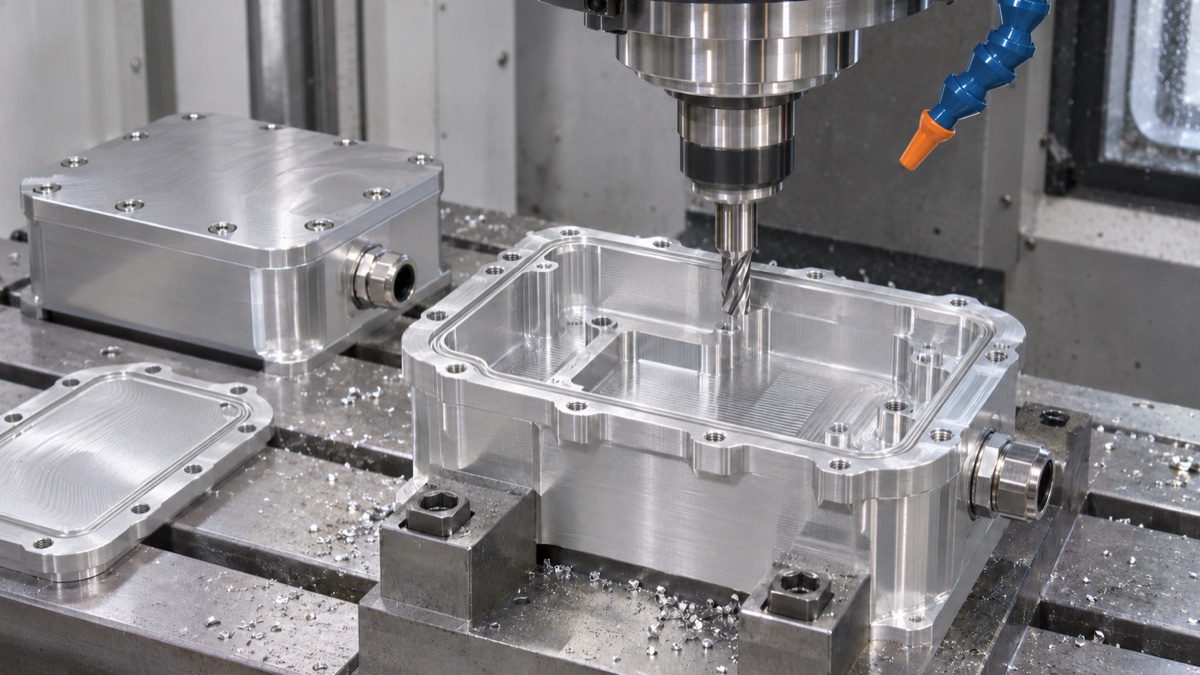
Die Dichtungsnut bleibt während der Bearbeitung leer, um eine Beschädigung der Dichtung durch Späne und Werkzeuge zu verhindern.
Ebenso wichtig sind Form und Beschaffenheit der Dichtfläche
Die Nuttiefe, die untere Ausrundung, der Verbindungsbereich und die Ebenheit der Dichtfläche müssen auf der gleichen Grundlage kontrolliert werden. Tiefe Messer, Grate und Kratzer entlang des Dichtungswegs können Mikrokanäle erzeugen. Der Weg des Endbearbeitungswerkzeugs sollte keine offensichtlichen Fugen auf der Dichtungslinie hinterlassen, und das Entgraten sollte die Nutkante nicht beschädigen. Auch die Partikelkontrolle vor der Reinigung, Verpackung und Montage ist ein Versiegelungsprozess.
Bei dünnwandigen Schalen sollte eine Sperrverformung berücksichtigt werden
Sensorgehäuse verwenden häufig dünne Wände und große Öffnungen, um das Gewicht zu reduzieren. Die Vorspannung der Deckelschraube verändert die Flanschebene und die O-Ring-Kompression. Für die Verarbeitung sollten eine Unterstützung mit geringer Kraft, eine grobe und feine Trennung sowie ein erneutes Testen im freien Zustand verwendet werden. Schrauben und Versteifungen müssen konstruktionsseitig sinnvoll angeordnet werden. Bei Dichtheitsprüfungen sollten zugelassene Drehmomente und Reihenfolgen verwendet werden und eine vorübergehende Qualifizierung durch zu starkes Anziehen ist nicht möglich.
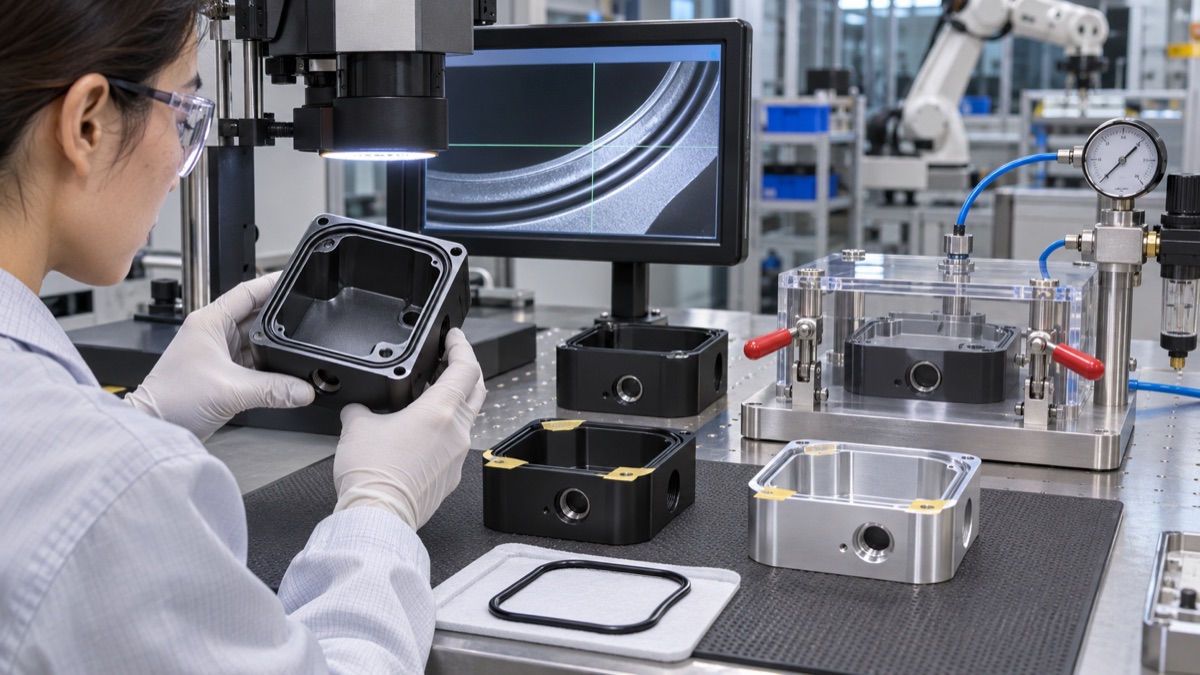
Die Verarbeitung sollte anhand der tatsächlichen Dichtung und der genehmigten Montagebedingungen überprüft werden.
Das Eloxieren beeinflusst die Größe und die leitfähige Schnittstelle
MIL-PRF-8625 definiert Anodisierungsanforderungen für viele Arten von Aluminiumlegierungen. Durch Behandlungen können sich Nuten, Gewinde und Passungen verändern, und Isolierfolien können die Erdung und Abschirmung beeinträchtigen. Im Entwurf sollten Typ, Foliendicke, Versiegelung, Farbe und Maskierung geklärt und Flansche, Nuten und Schlüssellöcher nach der Verarbeitung erneut geprüft werden. Leitfähige Kontaktbereiche müssen gemäß den kontrollierten Zeichnungen abgedeckt und die Kontinuität überprüft werden.
Endmontagekontrolle und Freigabe nach der Bearbeitung
Der Maßbericht sollte die Nutbreite und -tiefe, die Flanschebene, die Schraubenlöcher und die Schlüsselschnittstellen abdecken, und die Aufzeichnungen über Filmdicke und Aussehen sollten mit der Teilesequenz verknüpft sein. Führen Sie nach dem Einbau der eigentlichen Dichtung einen Dichtheits- oder IP-Test gemäß den genehmigten Bedingungen durch und protokollieren Sie Druck, Zeit, Temperatur und Montagestatus. Wenn eine Ersatzdichtung verwendet oder die Oberfläche repariert wird, sollte diese neu bewertet werden und die ursprüngliche Verifizierungsschlussfolgerung kann nicht verwendet werden.
Zusammenfassung
Die IP-Einstufung ist die Systemleistung des fertigen Gehäuses unter festgelegten Tests; Weder die CNC-Abmessungsqualifizierung noch der Eloxierungsabschluss allein können den endgültigen Dichtungsgrad beweisen. Der spezifische Prozess muss noch bestätigt werden, indem das angestrebte IP-Niveau, die Dichtungsform, die Kompression und Füllung des O-Rings, die Nutgröße, die Textur der Dichtungsoberfläche, die Schalenverformung, die Dicke der Oberflächenbehandlung, der Erdungspunkt und der Leckagetest kombiniert werden.
FAQ
Ist die Hülle dichter, wenn sie eloxiert ist?
Das Eloxieren dient in erster Linie dem Schutz der Oberfläche und beseitigt nicht automatisch Rillen, Kratzer, Verformungen oder Undichtigkeiten in der Baugruppe.
Ist der O-Ring umso zuverlässiger, je mehr Druck er ausübt?
Nein. Übermäßige Kompression und Füllung können zu Montageschwierigkeiten, Quetschschäden und Gehäuseverformungen führen.
Kann sich die Verarbeitungsanlage direkt auf IP67 verpflichten?
Fertige Produkte müssen gemäß den festgelegten Bedingungen überprüft werden; Verarbeitungsbetriebe können sich zu kontrollierter Größe, Handhabung und Inspektionsnachweisen verpflichten.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.