
Este artículo ilustra que la falla del sello a menudo no es un problema de ancho de ranura único sino que es el resultado de una combinación de ranuras, sellos, superficies, deformaciones de la carcasa, sujetadores y tratamientos.
La clasificación IP es el rendimiento del sistema del gabinete terminado bajo pruebas específicas; ni la calificación dimensional CNC ni la finalización del anodizado por sí solas pueden probar el grado de sellado final. El proceso específico aún debe confirmarse combinando el nivel de IP objetivo, la forma de sellado, la compresión y llenado de la junta tórica, el tamaño de la ranura, la textura de la superficie de sellado, la deformación de la carcasa, el espesor del tratamiento de la superficie, el punto de conexión a tierra y la prueba de fugas.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El tamaño de la carcasa es aceptable pero tiene fugas. | Ranuras inadecuadas, textura de la superficie de sellado, partículas o compresión del ensamblaje | Diseñar la ranura según el manual de sellado y controlar la secuencia de limpieza, lubricación y bloqueo. | Informes de ranura, condición de superficie, lotes de sellado y curvas de fuga |
| La cubierta está desigual después de anodizar. | Tensión residual de pared delgada, contacto de cremallera y superposición de procesos térmicos/químicos de procesamiento | Separe las partes rugosas y finas y vuelva a realizar pruebas antes y después del procesamiento, y optimice los soportes y puntos de suspensión si es necesario. | Planitud, espesor de película y registros de montaje antes y después del tratamiento. |
| Rendimiento anormal de conexión a tierra o blindaje | La película aislante cubre el punto de conexión a tierra o la superficie de contacto está contaminada. | Enmascare la interfaz conductora como se muestra y verifique la continuidad después del procesamiento. | Patrón de enmascaramiento, apariencia, resistencia de contacto y trazabilidad del ensamblaje. |
Primero defina la IP objetivo y el entorno real.
IEC 60529 se utiliza para clasificar los niveles de protección de envolventes de equipos eléctricos. El proyecto debe especificar el nivel objetivo, el método de polvo o líquido, la duración, la temperatura y el estado de la interfaz y establecer la verificación por parte de la parte responsable. La planta de procesamiento puede controlar la geometría de la carcasa y la evidencia del proceso, pero no puede prometer la clasificación IP de toda la máquina basándose únicamente en la "estructura sellada". Los conectores, respiraderos, cables y conjuntos también pueden ser vías de fuga.
Las ranuras de las juntas tóricas deben coincidir con el sello específico
El Manual de juntas tóricas de Parker enfatiza que la selección del sello debe combinar presión, temperatura, medio, velocidad y tamaño. El ancho de la ranura, la compresión y la tasa de llenado deben determinarse según la aplicación. Los planos deben especificar las especificaciones de la junta tórica, los materiales, la dureza y la geometría de la ranura. Aumentar la compresión a voluntad puede aumentar la fuerza de montaje, aplastar el sello o deformar la tapa, lo que no significa que sea más confiable.
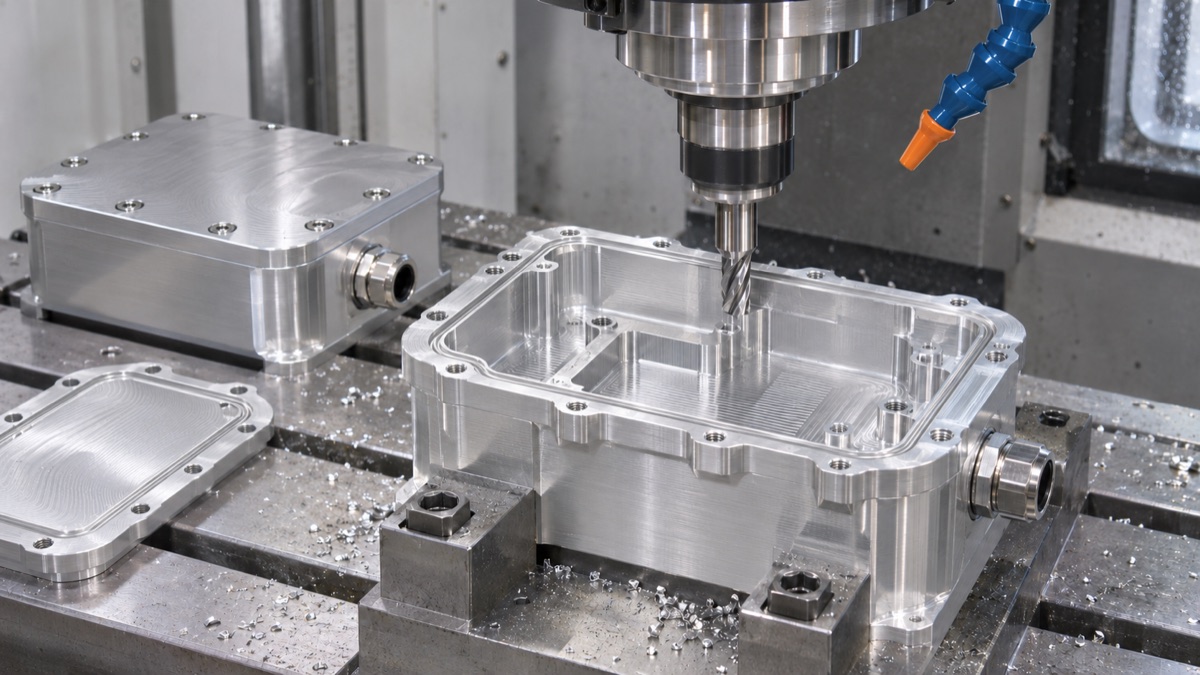
La ranura del sello permanece vacía durante la etapa de mecanizado para evitar que el sello se dañe con virutas y herramientas.
La forma y la textura de la superficie de sellado son igualmente importantes
La profundidad de la ranura, el filete del fondo, el área de la junta y la planitud de la superficie de sellado deben controlarse bajo la misma base. Los cuchillos profundos, las rebabas y los rayones a lo largo del recorrido del sello pueden crear microcanales. La trayectoria de la herramienta de acabado debe evitar dejar juntas obvias en la línea de sellado y el desbarbado no debe dañar el borde de la ranura. El control de partículas previo a la limpieza, embalaje y montaje también es un proceso de sellado.
Los proyectiles de paredes delgadas deberían considerar la deformación por bloqueo
Las carcasas de los sensores suelen utilizar paredes delgadas y aberturas grandes para reducir el peso. La precarga del tornillo de cubierta cambiará el plano de la brida y la compresión de la junta tórica. Para el procesamiento se deben utilizar soporte de baja fuerza, separación aproximada y fina y nuevas pruebas de estado libre; Los tornillos y refuerzos deben estar razonablemente dispuestos en el extremo del diseño. Las pruebas de fugas deben utilizar pares y secuencias aprobadas y no pueden calificarse temporalmente apretando demasiado.
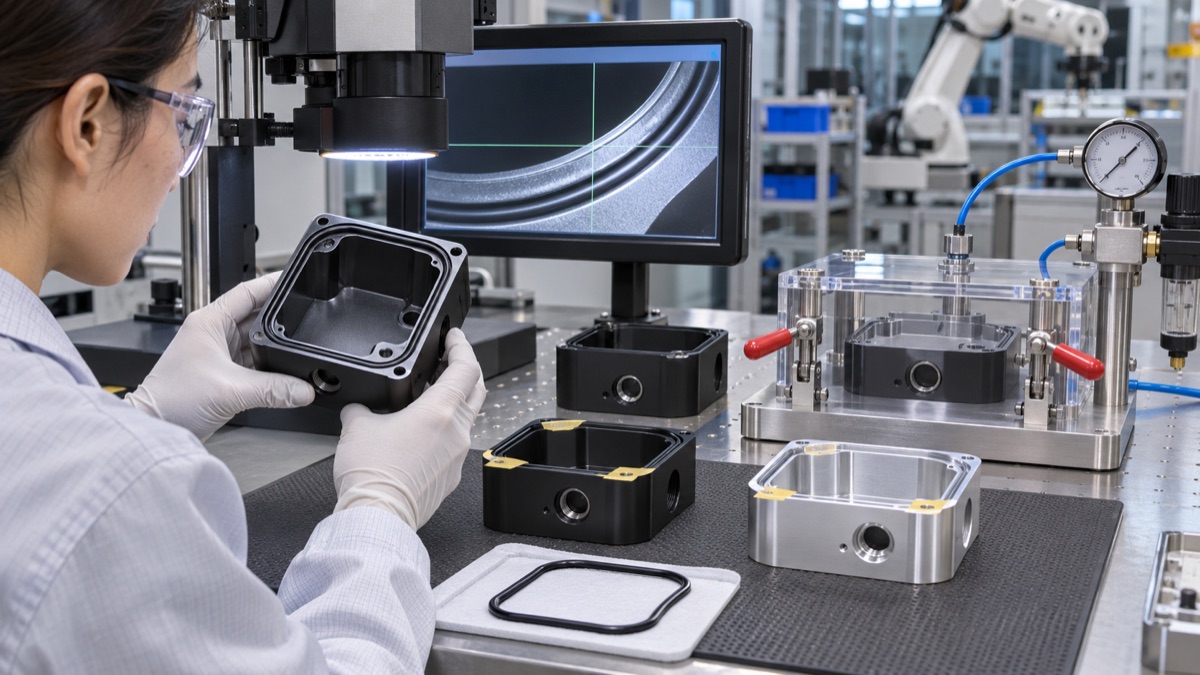
El procesamiento debe verificarse con el sello real y las condiciones de ensamblaje aprobadas.
La anodización afecta el tamaño y la interfaz conductora.
MIL-PRF-8625 define los requisitos de anodizado para muchos tipos de aleaciones de aluminio. Los tratamientos pueden cambiar ranuras, roscas y ajustes, y las películas aislantes pueden afectar la conexión a tierra y el blindaje. El diseño debe aclarar el tipo, espesor de la película, sellado, color y enmascaramiento, y volver a probar las bridas, ranuras y orificios clave después del procesamiento. Las áreas de contacto conductoras se enmascararán según los dibujos controlados y se verificará la continuidad.
Verificación del montaje final y liberación después del procesamiento.
El informe dimensional debe cubrir el ancho y la profundidad de la ranura, el plano de la brida, los orificios para tornillos y las interfaces clave, y los registros de apariencia y espesor de la película deben estar asociados con la secuencia de piezas. Después de instalar el sello real, realice una prueba de fuga o IP de acuerdo con las condiciones aprobadas y registre la presión, el tiempo, la temperatura y el estado del ensamblaje. Si se utiliza un sello sustituto o se repara la superficie, se debe volver a evaluar y no se puede utilizar la conclusión de verificación original.
Resumen
La clasificación IP es el rendimiento del sistema del gabinete terminado bajo pruebas específicas; ni la calificación dimensional CNC ni la finalización del anodizado por sí solas pueden probar el grado de sellado final. El proceso específico aún debe confirmarse combinando el nivel de IP objetivo, la forma de sellado, la compresión y llenado de la junta tórica, el tamaño de la ranura, la textura de la superficie de sellado, la deformación de la carcasa, el espesor del tratamiento de la superficie, el punto de conexión a tierra y la prueba de fugas.
FAQ
¿La carcasa está más sellada si está anodizada?
El anodizado proporciona principalmente protección de la superficie y no elimina automáticamente ranuras, rayones, deformaciones o fugas de ensamblaje.
¿Cuanto más presión tiene la junta tórica, más confiable es?
No. Una compresión y un llenado excesivos pueden provocar dificultades de montaje, daños por aplastamiento y deformación de la carcasa.
¿Puede la planta de procesamiento comprometerse directamente con IP67?
Los productos terminados deben verificarse según las condiciones especificadas; Las plantas de procesamiento pueden comprometerse a controlar el tamaño, la manipulación y las pruebas de inspección.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.