
In diesem Artikel werden die Zahnoberflächentoleranz, das Lochsystem des Planetenträgers, die Position des Kastenlagers und die Montageüberprüfung in derselben Übertragungsfehlerkette zusammengefasst, um zu vermeiden, dass Einzelstückberichte voneinander unabhängig sind.
Der Wert des Drehens und Fräsens von Verbundwerkstoffen besteht darin, die Passfederstirnfläche, das Wellenloch und das Winkellochsystem um denselben Rotationsbezug herum fertigzustellen; Die endgültige Leistung muss noch durch Zahnform-, Montage- und Belastungstest nachgewiesen werden. Der spezifische Prozess muss noch mit der Genauigkeitsklasse des Zahnrads, dem Achsabstand und dem Zahnseitenspiel, der gemeinsamen Referenz des Planetenträgerbolzenlochs, der Richtung der Lochachse, der Referenz des Dreh- und Fräsverbundwerkstoffs, der Wärmebehandlungsverformung und der Bestätigung des Montagetests kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Das Planetengetriebe ist unausgeglichen und die Geräuschentwicklung ist zu hoch | Position der Bolzenlöcher, Exzentrizität des Zahnrads, Lager- und Gehäusebezugspunktüberlagerung | Vereinheitlichen Sie den Getriebe-Benchmark, kontrollieren Sie Lochposition und Zahnform und führen Sie eine vollständige Montageüberprüfung durch | Lochposition, Zahnform, Rundlauf, Spiel und Geräuschdaten |
| Die Standards für Drehen und Fräsen sind uneinheitlich | Mehrere Klemmungen führen zu einer Konvertierung der Mittelachse und des Winkelbezugspunkts | Vervollständigen Sie wichtige Rotationsflächen und gleichmäßig verteilte Löcher im Dreh-Fräs-Prozess und ermitteln und bestätigen Sie den Nullpunkt. | Konzentrizität, Endflächen, Lochpositionen und Spannwiederholgenauigkeit |
| Nach der Wärmebehandlung ist die Zahnoberfläche zwar qualifiziert, aber die Baugruppe sitzt fest. | Die thermische Verformung von Bohrung, Stirnfläche und Zahnrad wird nicht kooperativ ausgeglichen | Die gemeinsame Referenz wird nach dem Erhitzen wiederhergestellt, gefolgt vom Schleifen/Honen der Verzahnung und der Endbearbeitung von Schlüssellöchern | Protokolle über Verformung, Aufmaß und abschließende Probemontage vor und nach dem Erhitzen |
Erstellen Sie zunächst eine vollständige Übertragungsreferenzkette
Sonnenrad, Planetenrad, Hohlrad, Planetenträger und Kastenlagerposition bestimmen gemeinsam den Achsabstand, das Zahnflankenspiel und die Lastverteilung. In den Zeichnungen sollten die Mittelachse, die Bezugsendfläche und der Winkelbezug deutlich angegeben sein, und die Position des Stiftlochs sollte relativ zu derselben Mitte bewertet werden. Wenn das Gehäuse, der Planetenträger und das Zahnrad jeweils die optimale Passreferenz haben, kann ein einzelnes Teil in Frage kommen, die Baugruppe ist jedoch immer noch unausgeglichen.
Die Getriebequalität ist kein Ersatz für die Montageleistung
ISO 1328-1 legt die Klassifizierung der Zahnoberflächentoleranzen von zylindrischen Evolventenrädern fest, und ISO 1328-2 befasst sich mit der kombinierten radialen Abweichung des doppelseitigen Eingriffs. Die Leistung des Untersetzungsgetriebes wird jedoch auch durch Exzentrizität, Lagerspiel, Lochposition des Planetenträgers, Stützsteifigkeit und Spiel des Sonnenrads beeinflusst. Das Design sollte die Genauigkeit von Getriebefehlern, Geräuschen und Lebensdauerzielen berücksichtigen und kann nicht einfach alle Gangstufen verbessern.
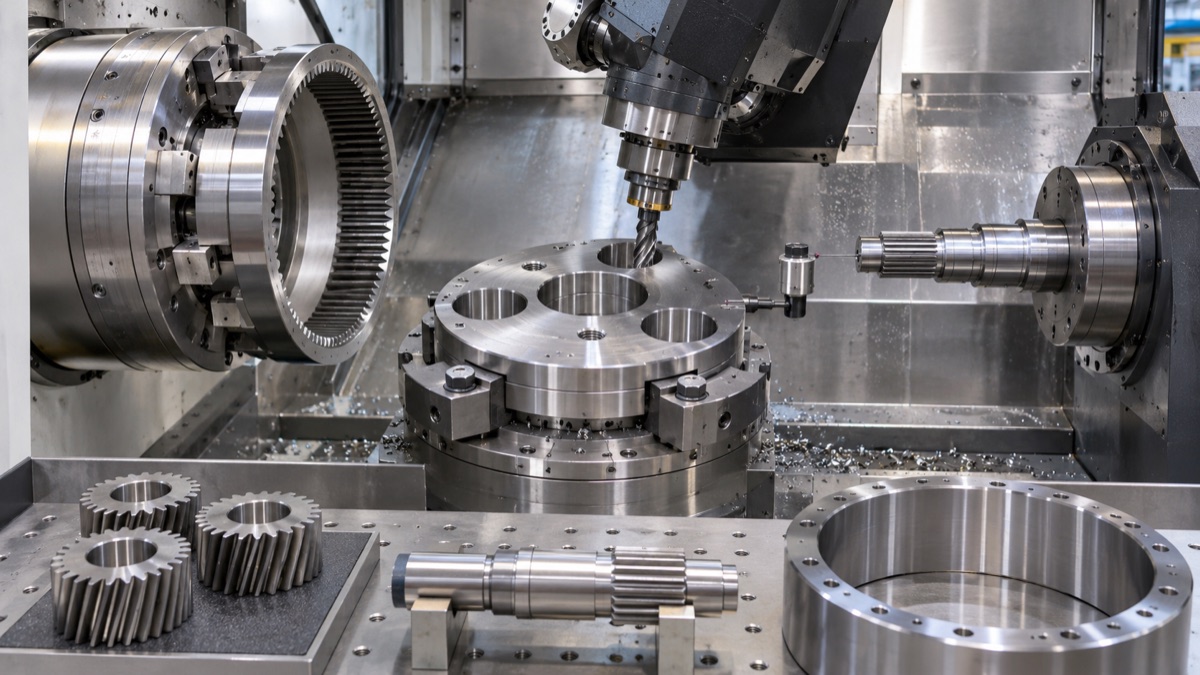
Die wichtigsten rotierenden Flächen und gleichmäßig verteilten Löcher sollten um den gemeinsamen Getriebebezugspunkt herum bearbeitet werden.
Die Dreh-Fräs-Kombination reduziert die Bezugskonvertierung
Durch die Fertigstellung von Mittelloch, Lagerposition, Endfläche, Außenkreis und Gleichverteilungslöchern in derselben Aufspannung kann der Umrechnungsfehler zwischen der Drehachse und den Fräslochkoordinaten verringert werden. Mit Werkzeugmaschinen werden Rohling, Vorrichtung und Winkelnullpunkt überprüft. Schlüssellöcher können präzise gebohrt, gerieben oder gehont werden. Es ist immer noch notwendig, die Spannverformung und die Werkzeugbeanspruchung zu kontrollieren, und die thermische Drift kann aufgrund der Konzentration der Prozesse nicht ignoriert werden.
Nach der Wärmebehandlung muss der gemeinsame Maßstab wiederhergestellt werden
Das Aufkohlen und Abschrecken von Zahnrädern sowie die Wärmebehandlung des hochfesten Planetenträgers führen zu Veränderungen der Öffnung, Endfläche und Zahnform. Vor dem Erhitzen sollten eine stabile Marge und ein erzielbarer Benchmark vereinbart werden. Nach dem Erhitzen sollte zunächst die Verformung gemessen und dann über die Routen zum Zahnradschleifen, Honen, Lochschleifen oder Feinbohren entschieden werden. Nur die Reparatur der Zahnoberfläche ohne Wiederherstellung des Montagelochs und der Endfläche überträgt die Verformung auf die Baugruppe.
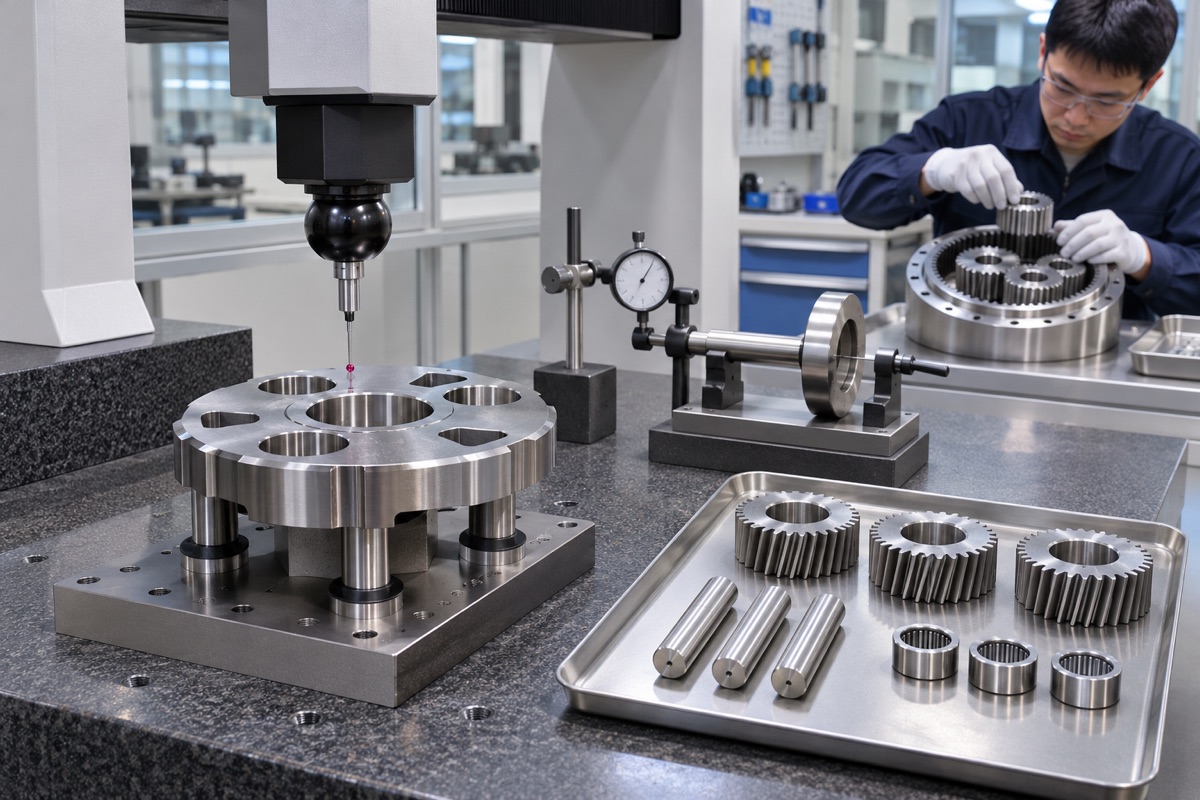
Die Geometriedaten einzelner Teile müssen mit dem Zahnradeingriff und der Baugruppenleistung in Zusammenhang gebracht werden.
Kontrollposition und Lochachse des Planetenträgerstiftlochs
Die Radial-, Tangential- und Winkelfehler der Stiftlöcher verändern die Eingriffsreihenfolge jedes Planetenrades; Bei der doppelseitigen Plattenstruktur muss außerdem sichergestellt werden, dass die Achsen der beiden Löcher konsistent sind und die Plattenoberflächen parallel sind. ISO 5459 stellt Benchmark-Systemregeln bereit. Herstellung und Prüfung sollten auf der Grundlage der Zeichnungs-Benchmarks und nicht auf der Grundlage der besten Loch-für-Loch-Anpassung bewertet werden. Durch das Probeeinpassen von Passstiften können lokale Störungen erkannt werden, es kann jedoch keine dreidimensionalen Koordinaten oder spezielle Messgeräte ersetzen.
Der Montagetest schließt den Kreis der Teiledaten
Abschließend sollten Drehung, Spiel, Anlaufdrehmoment, Spiel, Geräusch und Temperaturanstieg unter zugelassenen Lager-, Schmier-, Anzugs- und Temperaturbedingungen überprüft werden. Nur durch die Korrelation der Anomalie mit der Zahnform, der Lochposition, dem Rundlauf und den Passungsdaten können wir feststellen, ob das Problem vom Zahnrad, Planetenträger oder Gehäuse herrührt. Erstartikel- und Chargenberichte müssen Materialien, Wärmebehandlungen, Verfahren und Maschinenstatus in Beziehung setzen.
Zusammenfassung
Der Wert des Drehens und Fräsens von Verbundwerkstoffen besteht darin, die Passfederstirnfläche, das Wellenloch und das Winkellochsystem um denselben Rotationsbezug herum fertigzustellen; Die endgültige Leistung muss noch durch Zahnform-, Montage- und Belastungstest nachgewiesen werden. Der spezifische Prozess muss noch mit der Genauigkeitsklasse des Zahnrads, dem Achsabstand und dem Zahnseitenspiel, der gemeinsamen Referenz des Planetenträgerbolzenlochs, der Richtung der Lochachse, der Referenz des Dreh- und Fräsverbundwerkstoffs, der Wärmebehandlungsverformung und der Bestätigung des Montagetests kombiniert werden.
FAQ
Kann Dreh-Fräspaste das Verzahnungsschleifen ersetzen?
Es lässt sich nicht verallgemeinern. Zahnform, Material und Genauigkeitsanforderungen nach der Wärmebehandlung bestimmen, ob das Schleifen oder Honen der Verzahnung erforderlich ist.
Bedeutet der qualifizierte Stiftlochdurchmesser, dass der Planetenträger qualifiziert ist?
Keine Erklärung. Überprüfen Sie außerdem die relative Mittelposition, die Ausrichtung der Lochachse, die Endfläche und die tatsächliche Passung.
Ist das laute Montagegeräusch unbedingt ein Getriebeproblem?
Nicht unbedingt. Die Position der Planetenträgerbohrung, die Lager, die Koaxialität des Gehäuses, die Schmierung und die Montage wirken sich alle auf die Geräuschentwicklung aus.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.