
Este artículo coloca la tolerancia de la superficie del diente, el sistema de orificios del portasatélites, la posición del cojinete de la caja y la verificación del ensamblaje en la misma cadena de errores de transmisión para evitar que los informes de piezas individuales sean independientes entre sí.
El valor del compuesto de torneado y fresado es completar la cara del extremo de la llave, el orificio del eje y el sistema de orificios angulares alrededor de la misma referencia de rotación; el rendimiento final todavía debe ser probado mediante pruebas de forma, montaje y carga de los dientes. El proceso específico aún debe combinarse con el grado de precisión del engranaje, la distancia entre centros y la holgura lateral del diente, la referencia común del orificio del pasador del portasatélites, la dirección del eje del orificio, la referencia compuesta de torneado y fresado, la deformación por tratamiento térmico y la confirmación de la prueba de ensamblaje.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| El engranaje planetario está desequilibrado y el ruido es demasiado alto. | Ubicación del orificio del pasador, excentricidad del engranaje, superposición de datos de rodamiento y caja | Unifique el punto de referencia de la transmisión, controle la posición del orificio y la forma de los dientes y complete la verificación del ensamblaje. | Datos sobre la posición del orificio, la forma del diente, el descentramiento, el juego y el ruido |
| Los estándares de torneado y fresado son inconsistentes | Las sujeciones múltiples dan como resultado la conversión del eje central y del datum angular | Complete superficies clave de revolución y agujeros igualmente divididos en el proceso de torneado-fresado, y detecte y confirme el punto cero. | Concentricidad, caras extremas, ubicaciones de orificios y repetibilidad de sujeción |
| Después del tratamiento térmico, la superficie del diente queda calificada pero el conjunto queda atascado. | La deformación térmica del orificio, la cara final y el engranaje no se recupera de forma cooperativa | La referencia común se restablece después del calentamiento, seguido del rectificado/bruñido de los engranajes y el acabado del ojo de cerradura. | Registros de deformación, tolerancias y montaje de prueba final antes y después del calentamiento. |
Primero establezca una cadena de referencia de transmisión completa
La posición del engranaje solar, el engranaje planetario, la corona, el portasatélites y la posición del cojinete de caja determinan conjuntamente la distancia entre centros, la holgura lateral de los dientes y la distribución de la carga. Los dibujos deben indicar claramente el eje central, la cara del extremo de referencia y la referencia angular, y la posición del orificio del pasador debe evaluarse en relación con el mismo centro. Si la caja, el portasatélites y el engranaje adoptan cada uno la referencia de ajuste óptima, se podrá calificar una sola pieza pero el conjunto seguirá desequilibrado.
El grado del engranaje no sustituye el rendimiento del ensamblaje
La norma ISO 1328-1 establece la clasificación de las tolerancias de la superficie de los dientes de engranajes de involuta cilíndricos, y la norma ISO 1328-2 implica la desviación radial combinada del engrane de doble cara. Sin embargo, el rendimiento del reductor también se ve afectado por la excentricidad, la holgura del cojinete, la posición del orificio del portasatélites, la rigidez del soporte y la flotación del planeta. El diseño debe separar la precisión de los errores de transmisión, el ruido y los objetivos de vida útil, y no puede limitarse a mejorar todas las calidades de los engranajes.
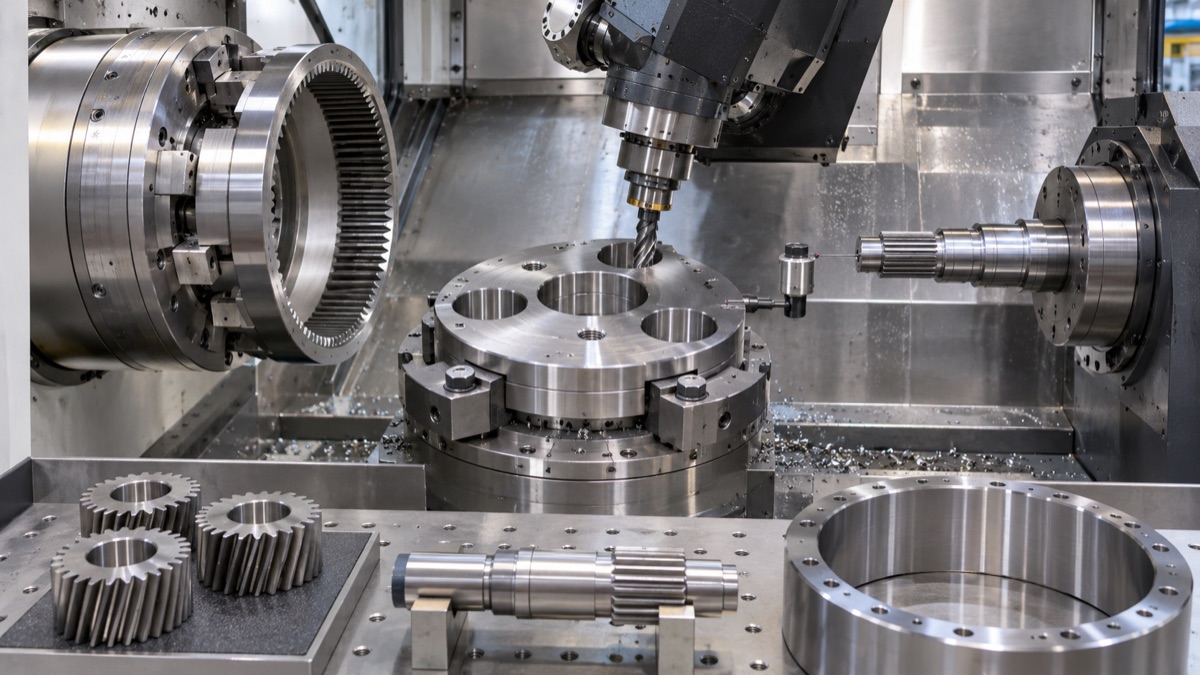
Las superficies giratorias clave y los orificios igualmente divididos deben mecanizarse alrededor del punto de referencia de transmisión común.
La combinación de torno-fresado reduce la conversión de datos de referencia
Completar el orificio central, la posición del rodamiento, la cara del extremo, el círculo exterior y los orificios de distribución igual en la misma sujeción puede reducir el error de conversión entre el eje de giro y las coordenadas del orificio de fresado. El sondeo de máquina herramienta se utiliza para confirmar el punto cero angular, fijo y en bruto, y los orificios clave se pueden perforar, escariar o pulir con precisión. Todavía es necesario controlar la deformación de sujeción y la tensión de la herramienta, y no se puede ignorar la deriva térmica debido a la concentración de procesos.
Es necesario restablecer el punto de referencia común después del tratamiento térmico
La carburación y enfriamiento de engranajes y el tratamiento térmico de portadores planetarios de alta resistencia provocarán cambios en la apertura, la cara del extremo y la forma de los dientes. Antes del calentamiento, se debe establecer un margen estable y un punto de referencia recuperable. Después del calentamiento, primero se debe medir la deformación y luego se deben decidir las rutas de rectificado de engranajes, bruñido, rectificado de agujeros o perforación fina. Sólo reparar la superficie del diente sin restaurar el orificio de montaje y la superficie del extremo transferirá la deformación al conjunto.
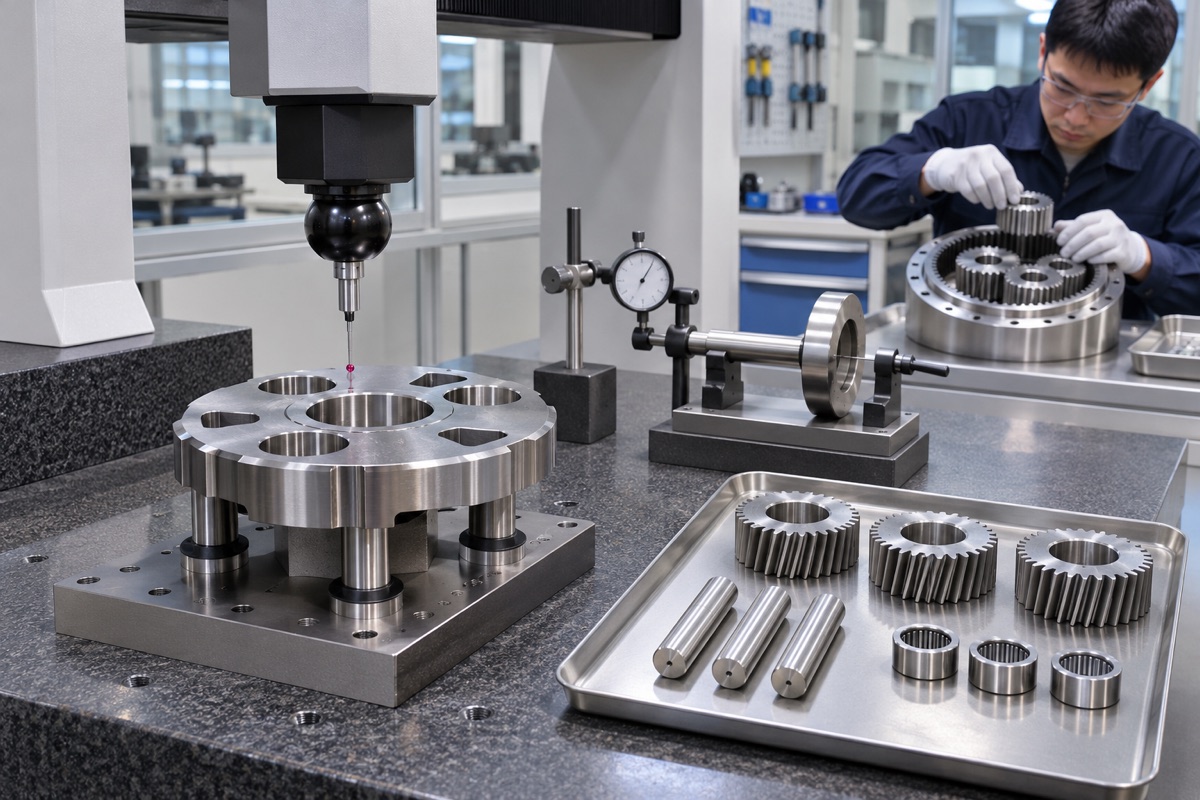
Los datos de geometría de una sola pieza deben estar relacionados con el engranaje del engranaje y el rendimiento del ensamblaje.
Posición de control del orificio del pasador del portasatélites y eje del orificio
Los errores radiales, tangenciales y angulares de los orificios de los pasadores cambiarán la secuencia de engrane de cada rueda planetaria; la estructura de placa de doble cara también necesita controlar que los ejes de los dos orificios sean consistentes y que las superficies de la placa sean paralelas. ISO 5459 proporciona reglas del sistema de referencia. La fabricación y las pruebas deben evaluarse basándose en el punto de referencia del dibujo en lugar de determinar el mejor ajuste agujero por agujero. La instalación de prueba de pasadores coincidentes puede detectar interferencias locales, pero no puede reemplazar las coordenadas tridimensionales ni los instrumentos de medición especiales.
La prueba de ensamblaje cierra el ciclo de los datos de la pieza
Finalmente, la rotación, el juego, el par de arranque, el juego, el ruido y el aumento de temperatura deben verificarse en condiciones aprobadas de rodamientos, lubricación, apriete y temperatura. Sólo correlacionando la anomalía con los datos de forma del diente, posición del orificio, descentramiento y ajuste podemos determinar si el problema proviene del engranaje, portasatélites o caja. Los informes del primer artículo y del lote deben correlacionar materiales, tratamientos térmicos, procedimientos y estado de la máquina.
Resumen
El valor del compuesto de torneado y fresado es completar la cara del extremo de la llave, el orificio del eje y el sistema de orificios angulares alrededor de la misma referencia de rotación; el rendimiento final todavía debe ser probado mediante pruebas de forma, montaje y carga de los dientes. El proceso específico aún debe combinarse con el grado de precisión del engranaje, la distancia entre centros y la holgura lateral del diente, la referencia común del orificio del pasador del portasatélites, la dirección del eje del orificio, la referencia compuesta de torneado y fresado, la deformación por tratamiento térmico y la confirmación de la prueba de ensamblaje.
FAQ
¿Puede el compuesto de torneado y fresado sustituir el rectificado de engranajes?
No se puede generalizar. Los requisitos de forma, material y precisión de los dientes después del tratamiento térmico determinan si es necesario rectificar o bruñir los engranajes.
¿El diámetro calificado del orificio del pasador significa que el portasatélites está calificado?
Ninguna explicación. Verifique también la posición central relativa, la orientación del eje del orificio, la cara del extremo y el ajuste real.
¿El fuerte ruido de montaje es necesariamente un problema de engranaje?
No necesariamente. La posición del orificio del portasatélites, los cojinetes, la coaxialidad de la caja, la lubricación y el ensamblaje afectarán el ruido.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.