
In diesem Artikel wird der Wert der Fünf-Achsen-Achse bei der Reduzierung von Bezugspunktübergängen und der Verbesserung der Zugänglichkeit hervorgehoben. Die endgültige Genauigkeit hängt jedoch immer noch von der Kinematik der Werkzeugmaschine, der Materialverformung, der Wiederholungspositionierung der Vorrichtung und der unabhängigen Inspektion ab.
Der sekundäre Spannfehler kann nicht durch einen Koordinatenversatz „automatisch behoben“ werden; Es muss ein gemeinsamer geschlossener Kreislauf aus wiederherstellbaren Funktions-Benchmarks, stabilem Werkzeugmaschinenstatus, Erkennung auf der Maschine und unabhängiger Akzeptanz vorhanden sein. Der spezifische Prozess muss noch mit der integrierten funktionalen Benchmark des Skeletts, dem Fünf-Achsen-Rotationszentrum, der Spannbarkeit, der Reihenfolge der Materialentfernung, dem Nullpunktsystem, der Messung auf der Maschine und der Bestätigung der Benchmark-Wiederherstellung nach der sekundären Spannung kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Bei der einmaligen Fünf-Achsen-Spannung liegt immer noch ein Achsenfehler vor | Drehpunkte der Drehachse, kinematische Parameter oder thermische Zustandsversätze | Führen Sie vor der Bearbeitung eine Gesundheitsprüfung der Drehachse durch und vergewissern Sie sich, dass sie sich in einem stabilen thermischen Zustand befindet | Aufzeichnungen zur Werkzeugmaschinenkalibrierung, Kugelprüfung/-messung und Prüfstückbearbeitung |
| Schnittstellenfehlausrichtung nach sekundärer Klemmung | Der Prozessbenchmark stimmt nicht mit dem Funktionsbenchmark überein oder die Nullpunktwiederholbarkeit ist unzureichend | Erstellen Sie wiederherstellbare Bezugspunkte mithilfe von Nullpunktvorrichtungen und Messkorrekturen auf der Maschine | Wiederholbare Positionierung der Vorrichtung, Messergebnisse und unabhängige KMG-Berichte |
| Nach großflächiger Entfernung ist das Skelett deformiert | Materialeigenspannungen und asymmetrischer Abtrag verändern das strukturelle Gleichgewicht | Symmetrisch geschichtetes Schruppen, Stabilisieren, Flip-Abtragen und Schlichtaufmaß | Freie Staatsumrisse und wichtige Schnittstellenstandorte in jeder Phase |
Das integrierte Skelett baut zunächst ein funktionsfähiges Basisnetzwerk auf
Am Rahmen können Hüft-, Schulter-, Reduzier-, Lager-, Sensor- und Gehäuseschnittstellen vorhanden sein. Die Prozessplanung sollte auf der Grundlage dieser Funktionsbeziehungen den Hauptbezugspunkt, den Hilfsbezugspunkt und den Winkelbezugspunkt festlegen und dann die Rohlingspositionierung und die Bearbeitungssequenz festlegen. Wenn bei der ersten Klemmung eine geeignete Rohkante und bei der zweiten Klemmung ein temporäres Loch verwendet wird, werden der endgültigen Achsenbeziehung zwei Sätze von Bezugsfehlern überlagert.
Die Fünf-Achsen-Verbindung reduziert das Drehen, bringt jedoch kinematische Fehler mit sich
ISO 230-7 spezifiziert die geometrische Genauigkeitsprüfung von Drehachsen, während ISO 230-12 sich auf die Auswirkungen von Mehrachsen- und Synchronisationsfehlern auf das Prüfstück konzentriert. Die Linearachsen, die Drehpunkte der Drehachsen, die Winkelpositionierung und die thermische Drift einer fünfachsigen Werkzeugmaschine bestimmen alle die Position der Werkzeugspitze. Vor der Bearbeitung komplexer Skelette sollten das Vorwärmen der Werkzeugmaschine, die Überprüfung des Zustands der Drehachse und die erforderliche Kompensation abgeschlossen sein. Auf die Genauigkeit des Typenschilds der Ausrüstung kann man sich nicht allein verlassen.
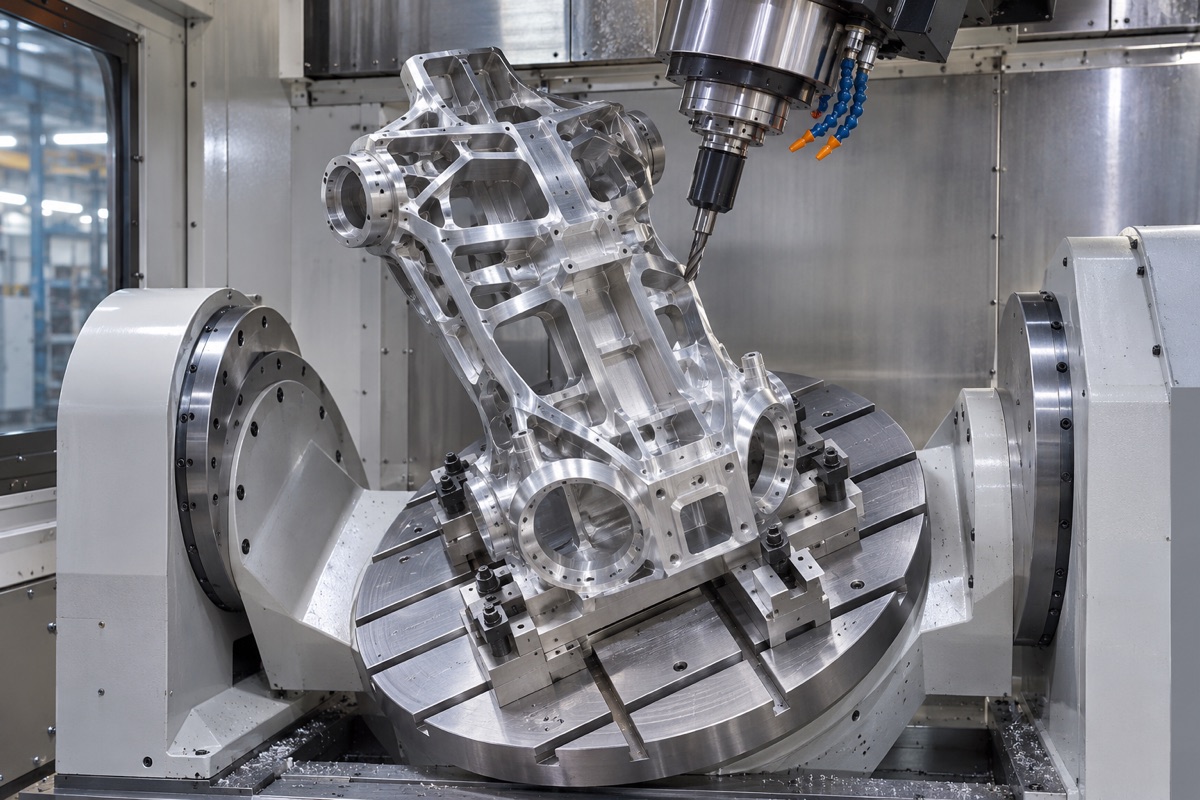
Vielfältige Schnittstellen sollten so weit wie möglich um die gleiche funktionale Basislinie und den gleichen stabilen Werkzeugmaschinenstatus herum vervollständigt werden.
Die Reihenfolge der Materialentfernung muss das strukturelle Gleichgewicht wahren
Das integrierte Skelett weist eine hohe Abtragsleistung auf und die Rippen und Gelenkringe sind asymmetrisch verteilt. Bei der Grobbearbeitung kann ein mehrseitiger, abwechselnder Abtrag erfolgen, um die Restspannung schrittweise abzubauen. Halten Sie an wichtigen Schnittstellen einen gleichmäßigen Spielraum ein und lösen Sie die Klemmung in der Zwischenstufe für eine erneute Prüfung. Die Werkzeugkontaktpunkte sollten sich an starren Knotenpunkten befinden, um ein Klemmen und Drücken des Rohlings in einen Zustand „korrekter Bearbeitung, lockerer Klemmung und Verformung“ zu vermeiden.
Für die sekundäre Klemmung sind wiederherstellbare physikalische Daten erforderlich
Wenn die Zugänglichkeit des Werkzeugs oder der Gerätehub eine sekundäre Klemmung erfordern, sollten die Endbezugsebene, das Bezugsloch oder die Messkugel in der ersten Klemmung festgelegt und ihre Beziehung zur Funktionsschnittstelle überprüft werden. Die Nullpunktvorrichtung bildet die Grundlage für eine wiederholbare Positionierung, und die Erkennung auf der Maschine dient zur Identifizierung der tatsächlichen Position und Lage. Wenn das Erkennungsergebnis das zulässige Fenster überschreitet, sollte es angehalten und auf Kontakt, Grate oder Verformung überprüft werden, anstatt eine unendliche Kompensation durchzuführen.
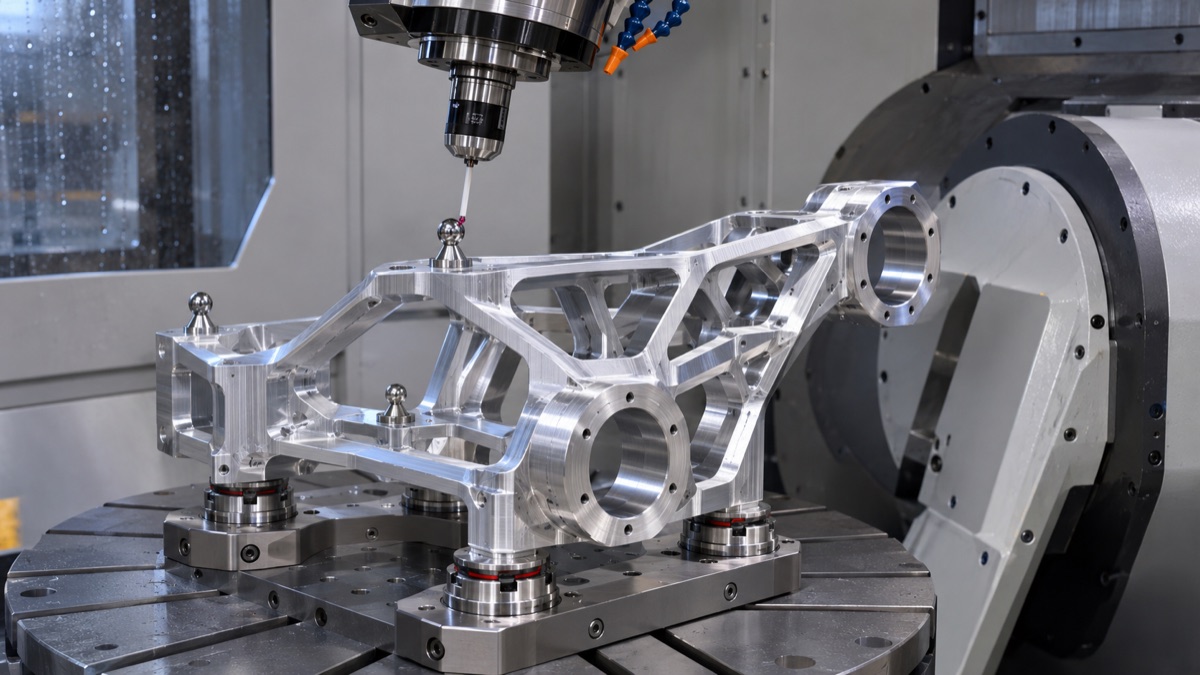
Die Erkennung dient der Prozessausrichtung und die endgültige Genauigkeit muss noch unabhängig getestet und bestätigt werden.
Messungen auf der Maschine und Messungen außerhalb der Maschine haben unterschiedliche Verantwortlichkeiten
Die Messung auf der Maschine eignet sich zur Ausrichtung, Prozessvalidierung und zur Verhinderung scheinbarer Fehlausrichtungen, Messungen weisen jedoch immer noch Geometrie- und Temperaturfehler der Maschine auf. Die endgültige Koaxialität der Verbindungslöcher, die Endlage und die räumliche Position sollten durch ein unabhängiges KMG, einen Laser oder ein spezielles Messgerät bestätigt werden. Sowohl Heidenhain als auch Renishaws Materialien betonen die Bedeutung der Drehachsenkalibrierung und Drehpunktprüfung für Fünf-Achsen-Ergebnisse.
Genehmigung des Prozessplans mit Fehlerbudget
Projekte sollten Rohlinge, Werkzeugmaschinen, Werkzeuge, Abtastungen, Werkzeugablenkung, Temperatur und Messunsicherheit in Fehlerbudgets einbeziehen und Schlüsselmerkmale den entsprechenden Prozessen zuordnen. Das erste Teil muss den Kalibrierungsstatus der Maschine, die Spannerkennung, das Schneidprogramm, den Freizustand und die Inspektionsdaten außerhalb der Maschine speichern. Nur wenn diese Beweise wiederholt auftauchen, kann der Plan in einem Batch-Prozess verfestigt werden.
Zusammenfassung
Der sekundäre Spannfehler kann nicht durch einen Koordinatenversatz „automatisch behoben“ werden; Es muss ein gemeinsamer geschlossener Kreislauf aus wiederherstellbaren Funktions-Benchmarks, stabilem Werkzeugmaschinenstatus, Erkennung auf der Maschine und unabhängiger Akzeptanz vorhanden sein. Der spezifische Prozess muss noch mit der integrierten funktionalen Benchmark des Skeletts, dem Fünf-Achsen-Rotationszentrum, der Spannbarkeit, der Reihenfolge der Materialentfernung, dem Nullpunktsystem, der Messung auf der Maschine und der Bestätigung der Benchmark-Wiederherstellung nach der sekundären Spannung kombiniert werden.
FAQ
Kann bei der 5-Achs-Bearbeitung die Nachspannung komplett entfallen?
Nicht unbedingt. Teilegröße, Werkzeugzugänglichkeit, Klemmung und Spannungsentlastung erfordern möglicherweise dennoch Werkzeugänderungen.
Kann die Erkennung auf der Maschine den Test bestehen und das dreidimensionale Koordinatensystem ersetzen?
Normalerweise nicht. Es eignet sich für die Prozesskontrolle, bei der die Endabnahme noch eine unabhängige Messlösung erfordert.
Kann der Koordinatenversatz alle Spannfehler ausgleichen?
Nein. Kontaktverformungen, Bezugsschäden, Materialrückfederung und kinematische Fehler der Werkzeugmaschine können nicht mit einem einzigen Versatz behoben werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.