
Dieser Artikel unterscheidet zwischen „ein bestimmtes Stück wird getestet, um qualifiziert zu sein“ und „der Prozess kann stabil aufrechterhalten werden“ und liefert die Beweiskette der 5-Mikron-Größe von der Zeichnungsdefinition über die Verarbeitung bis zur Abnahmebeurteilung.
±0,005 mm ist kein Werbeparameter für das Gerät; Nur wenn Maßdefinition, Temperatur, Aufspannung, Werkzeuge, Messunsicherheit und Prozessverteilung gleichzeitig kontrolliert werden, kann eine stabile Umsetzung diskutiert werden. Der spezifische Prozess muss noch bestätigt werden, indem die geltenden Abmessungen und der Bezugswert von ±0,005 mm, der Materialstatus, der Rundlauffehler des Mikrowerkzeugs, die Dünnwandspannung, die Temperatur, Grate und die Messunsicherheit kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Wiederholte Messungen derselben Größe sind inkonsistent | Temperatur, Unterstützung, Sondenkraft oder Messsystemunsicherheit sind zu groß | Vereinheitlichen Sie konstante Temperaturzeiten, Support- und Messverfahren und führen Sie Untersuchungen zu den Fähigkeiten von Messgeräten durch | Kalibrierungsstatus, Wiederholbarkeit, Reproduzierbarkeit und Unsicherheitsaufzeichnungen |
| Mikrolochpositionsdrift | Mikrowerkzeug-Auslauf, Faseneintritt, Spanabfuhr und Bezugspunktumwandlungseffekte | Kurzer Auszug, stabiler Eingang, Ausrichtung auf der Maschine und optische/dreidimensionale Koordinatenüberprüfung | Werkzeugrundlauf, Lochdurchmesser, Position, Grat und Chargendaten |
| Der erste Artikel erfüllt den Standard, aber die Charge kann nicht gepflegt werden | Werkzeugverschleiß und thermische Drift der Werkzeugmaschine nähern sich der Toleranzbandbreite | Richten Sie Vorwärmung, Werkzeugstandzeit und Trendkontrolle ein, um Schutzbänder zu erhalten, anstatt die Bearbeitung einzuschränken | Zeitreihenabmessungen, Kompensation, Werkzeugwechsel und Temperaturprotokollierung |
Bestätigen Sie zunächst, was die 5-Mikron-Toleranz steuert.
±0,005 mm können für Wellendurchmesser, Bohrungsdurchmesser, Nutbreite oder Position verwendet werden, aber die Bearbeitungs- und Messmethoden für verschiedene Merkmale sind völlig unterschiedlich. In den Zeichnungen sollten außerdem Bezüge, Einschlussanforderungen, Oberflächenrauheit und Messbedingungen festgelegt werden. Handelt es sich um eine Größe in dünnwandiger oder offener Bauweise, ist zusätzlich die Angabe des Klemmzustands und des Freizustands erforderlich. Ohne klare Spezifikationen können die beiden Parteien, selbst wenn der Lieferant die gleiche Zahl angibt, dies unterschiedlich verstehen.
Messsysteme müssen zuverlässiger sein als Toleranzen
Die Informationen des NIST zur Herstellung im Mikromaßstab weisen darauf hin, dass sich die Messunsicherheit direkt auf die Akzeptanz oder Ablehnung der Toleranzgrenze auswirkt, und liefern das empirische Prinzip, dass die Messfähigkeit deutlich besser ist als die Toleranzzone. Für zweiseitige Abmessungen mit einer Gesamtbreite von 0,010 mm sind gewöhnliche Messschieber als endgültiger Beweis offensichtlich nicht geeignet. Pneumatische Messgeräte, Komparatoren, optische Systeme oder leistungsstarke KMGs sollten anhand ihrer Eigenschaften ausgewählt und auf Wiederholbarkeit, Tastkraft und Kalibrierung überprüft werden.
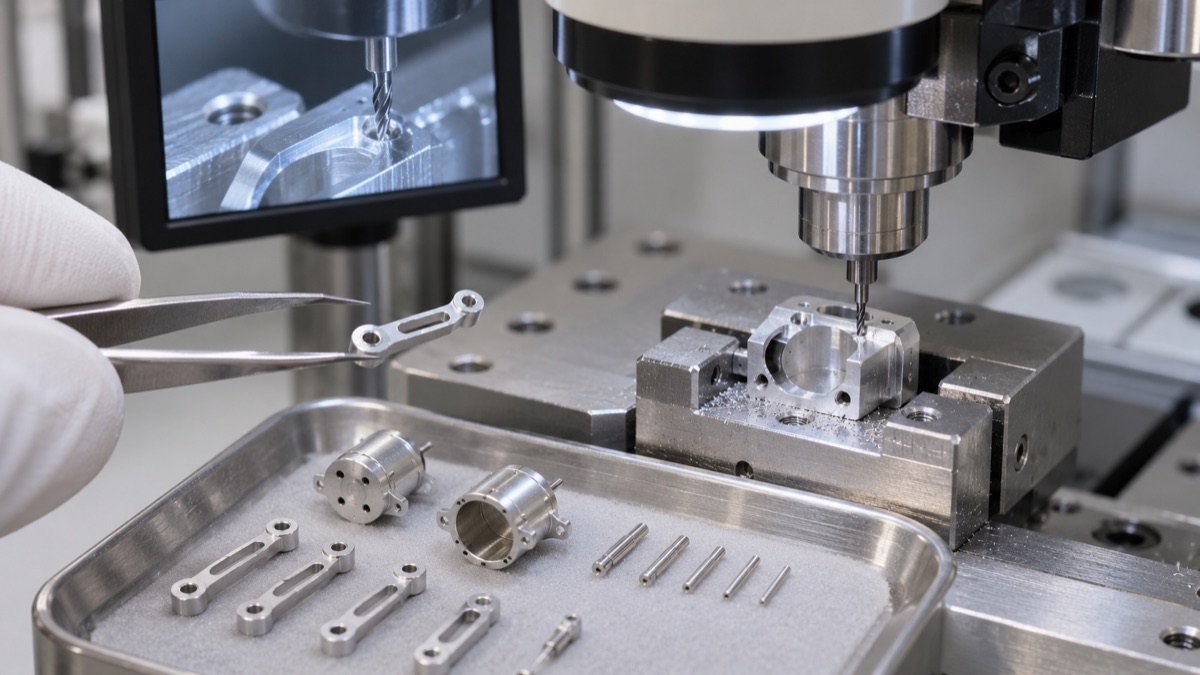
Mikrowerkzeug-Rundlauf, Spanabfuhr und kraftarmes Spannen bilden die Grundlage für Maßhaltigkeit.
Temperatur und Unterstützung werden zu sichtbaren Fehlern
Eine kleine Teilegröße bedeutet nicht, dass die thermischen Auswirkungen vernachlässigbar sind. Unterschiede in Material, Stärke und Vorrichtungstemperaturen können zu Abweichungen bei den Messwerten führen. Die Werkzeugmaschine muss vor der Bearbeitung einen stabilen thermischen Zustand erreichen und die Teile müssen vor der Prüfung eine ausreichend konstante Temperatur aufweisen. Auch dünne und kleine Pleuel und Motorgehäuse werden durch Klammern, Magnete oder Sonden verformt. Daher muss die Messunterstützung mit dem Stand der Zeichnung übereinstimmen und die Umgebung und Platzierungszeit müssen aufgezeichnet werden.
Der tatsächliche Rundlauf des Mikrowerkzeugs bestimmt die Schnittstärke
Je kleiner der Werkzeugdurchmesser ist, desto höher ist der Anteil des Gesamtrundlaufs von Spindel, Werkzeughalter, Spannfutter und Werkzeug am Vorschub pro Zahn. Unrundheit kann eine Kante überlasten, die Gratbildung verstärken und zu einer schnellen Größenänderung führen. Werkzeuge sollten kurze Verlängerungen, eine saubere Klemmung und einen tatsächlichen Rundlauf haben, der an der Maschine gemessen wird. Bei Mikrolöchern müssen außerdem die Eintrittsform, die Spanabfuhr und die Werkzeugstandzeit kontrolliert werden. Die Parameter sollten auf einer stabilen Schnittstärke basieren und nicht nur auf der Suche nach der höchsten Geschwindigkeit.
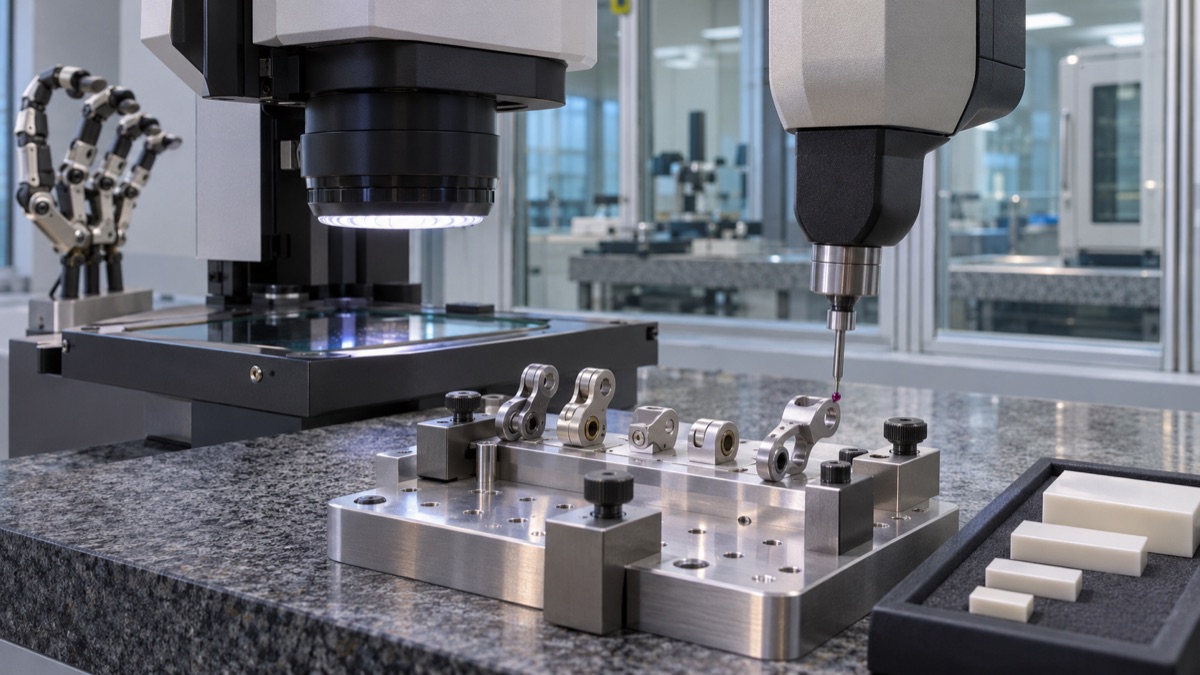
Messunsicherheit, Unterstützung und Temperatur müssen der 5-Mikron-Toleranz entsprechen.
Das Prozessdesign sollte einen Schutzstreifen für den Prozess vorsehen
Wenn der Bearbeitungsdurchschnitt nahe an der oberen Spezifikationsgrenze liegt, selbst wenn das erste Teil kurzfristig qualifiziert ist, führen Werkzeugverschleiß oder thermische Drift dazu, dass nachfolgende Teile außerhalb der Grenzen liegen. Schruppen und Schlichten können getrennt werden, kritische Maße werden in einem spannungsarmen Zustand fertiggestellt und Kompensationsregeln werden durch Zwischenmessungen festgelegt. Die Kompensation kann nur vorhersehbare Trends korrigieren und keine Lockerheit, Absplitterungen oder zufällige Messschwankungen maskieren. Die Verteilung der Parzellen muss überwacht werden, nicht nur die Ertragserfassung.
Fähigkeitszusagen sollten mit Umfang und Nachweisen versehen sein
5-Mikrometer-Fähigkeiten müssen Materialien, Größenbereiche, Merkmalstypen, Losgrößen, Ausrüstung und Prüfmethoden beschreiben. Nur weil ein bestimmter Wellendurchmesser von 10 mm stabil eingehalten werden kann, heißt das nicht, dass auch tiefe Löcher, dünnwandige Nuten oder große Spannweiten realisierbar sind. Wenn OEMach reale Fälle gegenüber der Außenwelt zitiert, sollte es die Stichprobengröße, das Messsystem, den Zeitbereich und die Prozessverteilung nach der Desensibilisierung angeben; Wenn keine Daten vorhanden sind, sollte nur der Prozessplan beschrieben werden.
Zusammenfassung
±0,005 mm ist kein Werbeparameter für das Gerät; Nur wenn Maßdefinition, Temperatur, Aufspannung, Werkzeuge, Messunsicherheit und Prozessverteilung gleichzeitig kontrolliert werden, kann eine stabile Umsetzung diskutiert werden. Der spezifische Prozess muss noch bestätigt werden, indem die geltenden Abmessungen und der Bezugswert von ±0,005 mm, der Materialstatus, der Rundlauffehler des Mikrowerkzeugs, die Dünnwandspannung, die Temperatur, Grate und die Messunsicherheit kombiniert werden.
FAQ
Entspricht ±0,005 mm der Gesamttoleranz von 0,005 mm?
Nr. ±0,005 mm beidseitig entspricht einer Gesamttoleranzbandbreite von 0,010 mm.
Ist die Auflösung von drei Koordinaten hoch genug für die Messung?
Nicht unbedingt. Berücksichtigen Sie auch Unsicherheit, Sonde, Unterstützung, Temperatur und Zugänglichkeit bestimmter Funktionen.
Kann die Stabilität des ersten Produkts nachgewiesen werden, wenn es drei aufeinanderfolgende Tests besteht?
Nein. Es werden auch Daten über Zeit, Werkzeuglebensdauer und Chargen benötigt, um nachzuweisen, dass die Prozessverteilung kontrolliert wird.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.