
Este artículo distingue entre "una determinada pieza se prueba para ser calificada" y "el proceso puede mantenerse estable", y proporciona la cadena de evidencia de un tamaño de 5 micrones desde la definición del dibujo, el procesamiento hasta el juicio de aceptación.
±0,005 mm no es un parámetro promocional para el equipo; Sólo cuando se controlan simultáneamente la definición de dimensiones, la temperatura, la sujeción, las herramientas, la incertidumbre de la medición y la distribución del proceso se puede discutir una implementación estable. El proceso específico aún debe confirmarse combinando las dimensiones aplicables y el dato de ±0,005 mm, el estado del material, el descentramiento de la microherramienta, la sujeción de pared delgada, la temperatura, las rebabas y la incertidumbre de la medición.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Las mediciones repetidas del mismo tamaño son inconsistentes | La incertidumbre de la temperatura, el soporte, la fuerza de la sonda o el sistema de medición es demasiado grande | Unifique el tiempo de temperatura constante, los procedimientos de soporte y medición, y realice investigaciones sobre las capacidades de las herramientas de medición. | Registros de estado de calibración, repetibilidad, reproducibilidad e incertidumbre. |
| Deriva de la posición del microagujero | Efectos de descentramiento de microherramienta, entrada de bisel, evacuación de viruta y conversión de referencia | Extensión corta, entrada estable, alineación en máquina y revisión de coordenadas óptica/tridimensional | Descentramiento de herramienta, diámetro de agujero, posición, rebabas y datos de lote |
| El primer artículo cumple con el estándar pero el lote no se puede mantener. | Desgaste de herramientas y ancho de banda de tolerancia de aproximación de deriva térmica de máquinas herramienta | Configure el precalentamiento, la vida útil de la herramienta y el control de tendencias para preservar las bandas protectoras en lugar de limitar el mecanizado. | Dimensiones de series temporales, compensación, cambios de herramientas y registro de temperatura |
Primero confirme lo que controla la tolerancia de 5 micrones.
Se pueden usar ±0,005 mm para el diámetro del eje, el diámetro del orificio, el ancho de la ranura o la ubicación, pero los métodos de mecanizado y medición para diferentes características son completamente diferentes. Los dibujos también deben definir datos de referencia, requisitos de contención, rugosidad de la superficie y condiciones de medición. Si el tamaño es en una estructura abierta o de paredes delgadas, también es necesario indicar el estado sujeto y el estado libre. Sin especificaciones claras, incluso si el proveedor da la misma cifra, las dos partes pueden entenderla de manera diferente.
Los sistemas de medición deben ser más fiables que las tolerancias
La información del NIST sobre fabricación a microescala señala que la incertidumbre de la medición afectará directamente la aceptación o el rechazo del límite de tolerancia y proporciona el principio empírico de que la capacidad de medición es significativamente mejor que la zona de tolerancia. Para dimensiones bilaterales con un ancho total de 0,010 mm, los calibres convencionales obviamente no son adecuados como prueba final. Los calibradores neumáticos, los comparadores, los sistemas ópticos o las CMM de alta capacidad deben seleccionarse en función de las características y verificarse en cuanto a repetibilidad, fuerza de sonda y calibración.
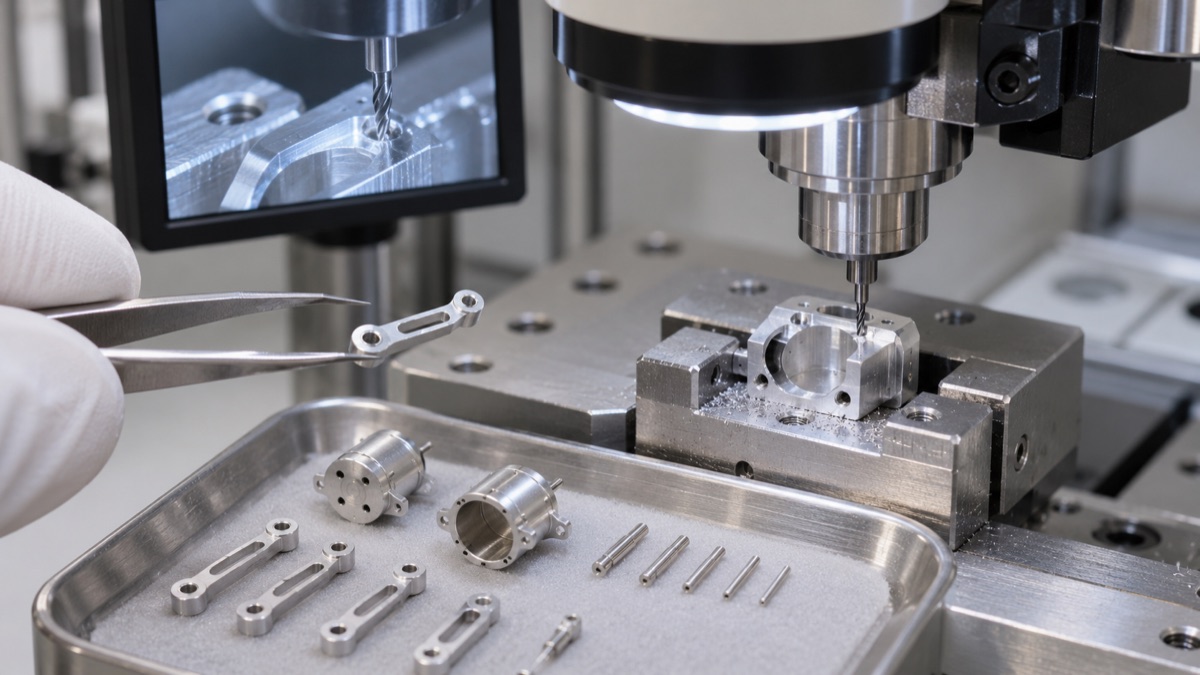
El descentramiento de la microherramienta, la evacuación de virutas y la sujeción con poca fuerza determinan la base de la estabilidad dimensional.
La temperatura y el soporte se convertirán en errores visibles.
El tamaño pequeño de las piezas no significa que los efectos térmicos sean insignificantes; Las diferencias en las temperaturas del material, el calibre y los accesorios pueden causar desviaciones en las lecturas. La máquina herramienta debe alcanzar un estado térmico estable antes del procesamiento y las piezas deben tener una temperatura suficientemente constante antes de la inspección. Las bielas finas y pequeñas y las carcasas del motor también se deforman con abrazaderas, imanes o sondas. Por tanto, el soporte de medición debe ser coherente con el estado del dibujo, debiendo registrarse el entorno y el tiempo de colocación.
La desviación real de la microherramienta determina el espesor de corte.
Cuanto menor sea el diámetro de la herramienta, mayor será la proporción entre el descentramiento total del husillo, el portaherramientas, el mandril y la herramienta con respecto al avance por diente. El descentramiento puede sobrecargar un borde, aumentar las rebabas y cambiar rápidamente de tamaño. Las herramientas deben tener extensiones cortas, sujeción limpia y descentramiento real medido en la máquina; Los microagujeros también necesitan controlar la forma de entrada, la evacuación de virutas y la vida útil de la herramienta. Los parámetros deben basarse en un espesor de corte estable, en lugar de simplemente buscar la velocidad más alta.
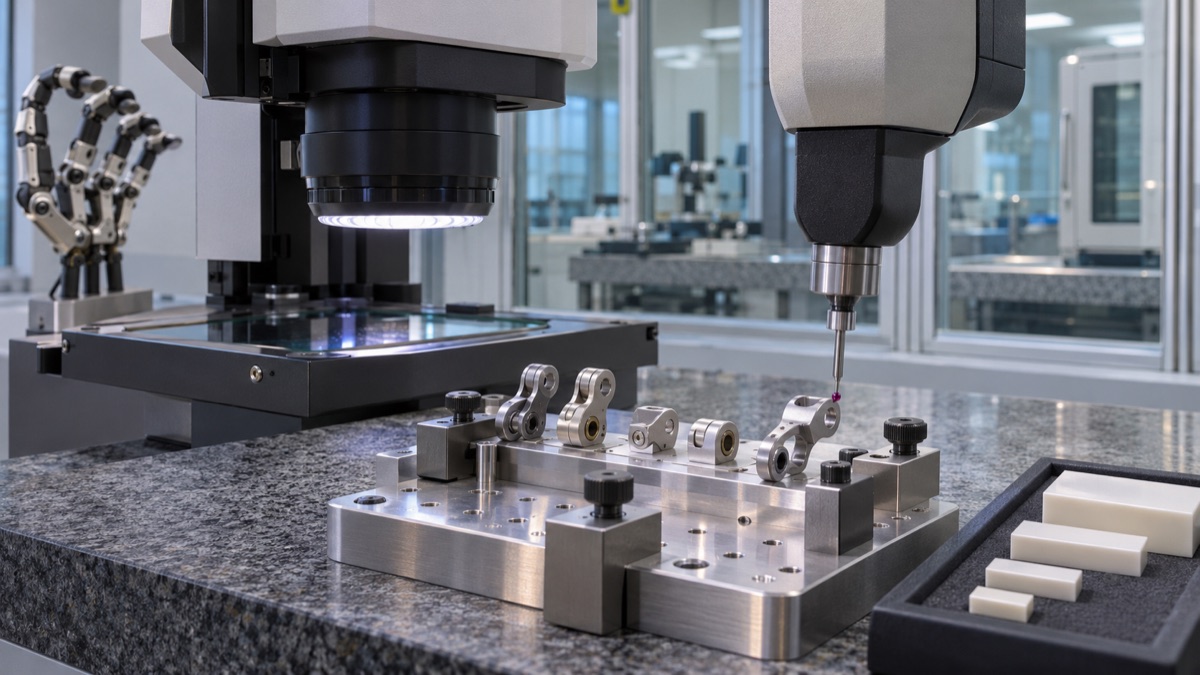
La incertidumbre de medición, el soporte y la temperatura deben coincidir con la tolerancia de 5 micrones.
El diseño del proceso debe dejar cinta protectora para el proceso.
Si el promedio de mecanizado está cerca del límite superior de especificación, incluso si la primera pieza está calificada en el corto plazo, el desgaste de la herramienta o la deriva térmica harán que las piezas siguientes se salgan de los límites. El desbaste y el acabado se pueden separar, las dimensiones críticas se completan en un estado de baja tensión y las reglas de compensación se establecen mediante mediciones intermedias. La compensación sólo puede corregir tendencias predecibles y no puede enmascarar holguras, desconchones o fluctuaciones aleatorias de las medidas. Es necesario monitorear los lotes para su distribución en lugar de simplemente registrar el rendimiento.
Los compromisos de capacidad deben ir acompañados de alcance y evidencia.
Las capacidades de 5 micrones deben describir materiales, rangos de tamaño, tipos de características, tamaños de lotes, equipos y métodos de inspección. El hecho de que se pueda mantener de forma estable un determinado diámetro de eje de 10 mm no significa que también se puedan conseguir orificios profundos, ranuras de paredes delgadas o ubicaciones de gran envergadura. Cuando OEMach cita casos reales al mundo exterior, debe proporcionar el tamaño de la muestra, el sistema de medición, el rango de tiempo y la distribución del proceso después de la desensibilización; si no hay datos, solo se debe describir el plan del proceso.
Resumen
±0,005 mm no es un parámetro promocional para el equipo; Sólo cuando se controlan simultáneamente la definición de dimensiones, la temperatura, la sujeción, las herramientas, la incertidumbre de la medición y la distribución del proceso se puede discutir una implementación estable. El proceso específico aún debe confirmarse combinando las dimensiones aplicables y el dato de ±0,005 mm, el estado del material, el descentramiento de la microherramienta, la sujeción de pared delgada, la temperatura, las rebabas y la incertidumbre de la medición.
FAQ
¿Es ±0,005 mm igual a la tolerancia total de 0,005 mm?
No. ±0,005 mm bilateralmente corresponde a un ancho de banda de tolerancia total de 0,010 mm.
¿Es la resolución de tres coordenadas lo suficientemente alta como para medirla?
No necesariamente. Observe también la incertidumbre, la sonda, el soporte, la temperatura y la accesibilidad a funciones específicas.
¿Se puede demostrar la estabilidad del primer producto si supera tres pruebas consecutivas?
No. También se necesitan datos a lo largo del tiempo, la vida útil de la herramienta y los lotes para demostrar que la distribución del proceso está controlada.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.