
In diesem Artikel wird die korrekte Verwendung der 7075-Schnittdaten beschrieben: Die vom Lieferanten empfohlenen Werte können nur als Ausgangspunkt für bestimmte Werkzeuge und Arbeitsbedingungen verwendet werden und müssen durch Probeschneiden, Werkzeugrundlauf und strukturelle Steifigkeit überprüft werden.
Die stabilen Ergebnisse von 7075 Strukturteilen resultieren aus der Zusammenarbeit von Materialstatus, Entfernungsreihenfolge, Werkzeugunterstützung, Werkzeugsystem und Maßkette für die Oberflächenbehandlung. Dabei geht es nicht nur darum, die Spindeldrehzahl zu erhöhen. Der spezifische Prozess muss noch auf der Grundlage des spezifischen Status von 7075, der Rohlingseigenspannung, der strukturellen Steifigkeit, der Schneidwerkzeuge und Werkzeugmaschinen, der Schneidflüssigkeit, der kritischen Oberflächen und der Kompensation der Anodisierungsgröße bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Teile verziehen sich nach dem Schruppen | Eine hohe Abtragsleistung löst Restspannungen in der Platte und die Struktur ist asymmetrisch | Entfernen Sie Materialien symmetrisch in Schichten, trennen Sie grobe und feine Materialien und testen Sie sie erneut, nachdem die lose Klemme stabil ist und einen gleichmäßigen Rand einhält. | Aufzeichnung von Bezugs-, Ebenen- und Konturänderungen vor und nach der Grobbearbeitung |
| Hohe Geschwindigkeit, aber auf der Oberfläche erscheinen Vibrationslinien | Unzureichende Werkzeugverlängerung, dynamisches Auswuchten, Spannen oder geringe Wandsteifigkeit | Basierend auf den Daten des Werkzeugherstellers erfolgt die schrittweise Überprüfung der Geschwindigkeit und des Vorschubs pro Zahn durch Vibration und Späne | Werkzeugmodell, Rundlauf, Parameterversion, Oberflächen- und Maßergebnisse |
| Die Passung ist nach dem Eloxieren zu schlecht | Filmschicht- und Substratverbrauch, Maskierungs- und Verarbeitungschargen gehen nicht in die Größenkette ein | Bestätigen Sie Art, Dicke und Maskierung mit dem Verarbeiter, reservieren Sie die Schlüsselmaße und prüfen Sie sie nach der Verarbeitung erneut | Aufzeichnungen über Filmdicke, Maskierungskarte, Abmessungen und Aussehen vor und nach der Behandlung |
Sperren Sie zunächst den 7075-Status und die Funktionsanforderungen
Die Bedingungen der Serien 7075-T6, T651 und T73 unterscheiden sich hinsichtlich Festigkeit, Eigenspannung und Spannungskorrosionsbeständigkeit. Kaiser-Daten zeigen, dass T6/T651 in Szenarien mit hoher Intensität verwendet wird, seine Korrosionsbeständigkeit und Verarbeitbarkeitsbewertung jedoch nicht „kein Schutz erforderlich“ sind. Das Projekt sollte die Materialspezifikationen, die Zertifizierung der Wärmecharge und die Ausrichtung basierend auf der Last, der Umgebung und der Rohlingsdicke bestätigen. Sie können nicht einfach „7075“ in die Stückliste schreiben und mit der Angebotserstellung beginnen.
Die Schnittparameter müssen an bestimmte Werkzeuge und Arbeitsbedingungen gebunden sein
Haas gibt Referenzdaten von etwa 3300 sfm Schnittgeschwindigkeit und 0,010 Zoll/Zahn für 7075 gehärtete Aluminiumeinsätze für spezifische Hochleistungsaluminiumeinsätze an. Dieser Wert ist jedoch an die Wendeschneidplatte, den Fräserkörper, die Härte und die Bedingungen der Maschine gebunden und kann nicht direkt auf Vollhartmetallfräser mit kleinem Durchmesser oder dünnwandige Teile angewendet werden. Der richtige Ansatz besteht darin, das Fenster des Werkzeugherstellers als Ausgangspunkt zu verwenden, die Drehzahl und den Vorschub basierend auf dem tatsächlichen Durchmesser umzurechnen und dann die Obergrenze der Spindel, das dynamische Gleichgewicht des Werkzeugs, die Verlängerung, die Klemmung und die Kühlung zu überprüfen.
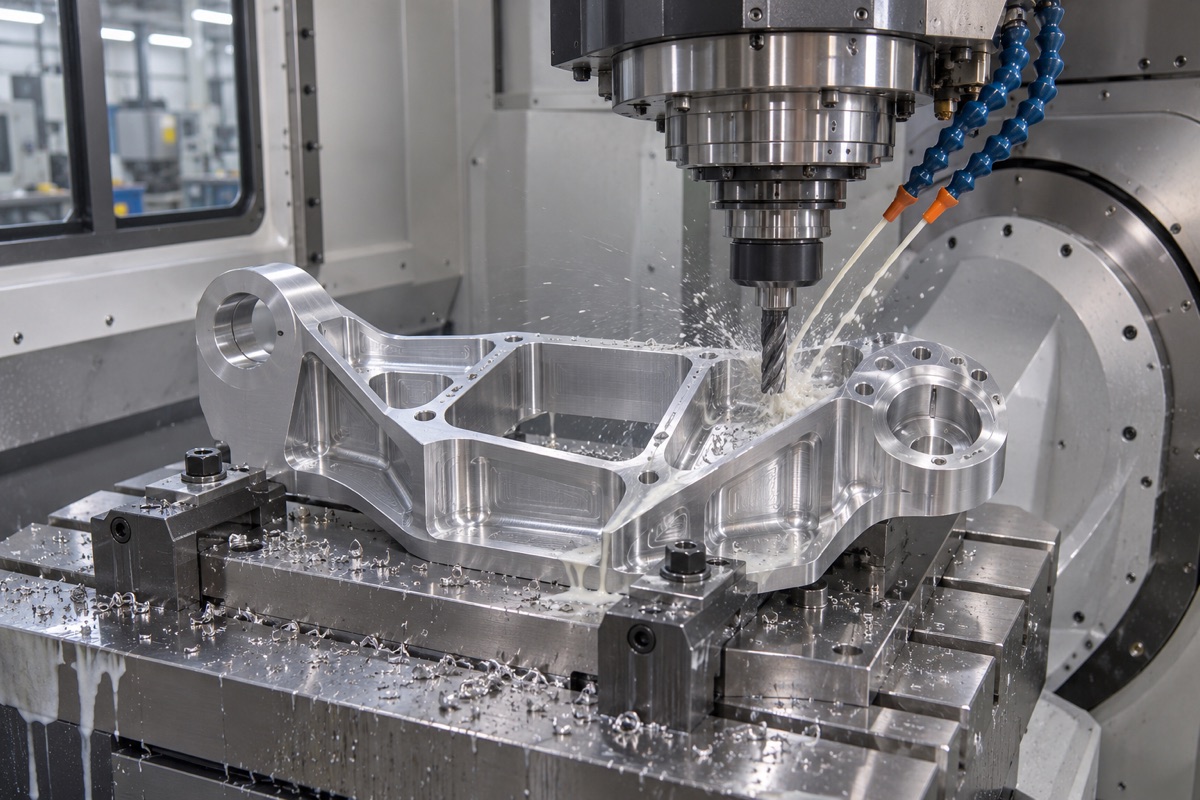
Die Schnittdaten müssen anhand der Werkzeug-, Vorrichtungs- und Teilesteifigkeit überprüft werden.
Lösen Sie die Verformung vor der hohen Abtragsrate
Roboterskelette haben oft tiefe Hohlräume, dünne Wände und asymmetrische Rippen. Durch das Entfernen eines großen Teils der Materialien werden Restspannungen in den Platten gelöst. Bei der Grobbearbeitung sollten Symmetrie-, Schicht- und Drehstrategien angewendet werden und bei Bedarf eine Zwischenstabilisierung und erneute Lockerungsprüfungen angeordnet werden. Das Schlichtaufmaß soll die Formveränderungen nach der Schruppbearbeitung abdecken und gleichzeitig verhindern, dass der letzte Schnitt durch zu großes Aufmaß wieder Spannungen abbaut. Die Klemme sollte den starren Bereich stützen und den Rohling nicht ohne große Klemmkraft gewaltsam flachdrücken.
Werkzeuge und Kühlung bestimmen die Oberflächenintegrität
Aluminiumlegierungen erfordern scharfe Kanten, eine gute Spanabfuhr und einen kontrollierten Rundlauf des Werkzeugs. Aufbauschneiden können die Oberfläche beanspruchen und ihre Abmessungen verändern, und auch Sekundärspäne in tiefen Hohlräumen können Kratzer hinterlassen. Sandvik-Daten betonen, dass die Verwendung von Schneidflüssigkeit für die Endbearbeitung von Aluminiumlegierungen die Materialverschmierung reduzieren kann. Tatsächlich muss es mit Werkzeugmaschinenfiltration, Düsenrichtung und Werkstückreinigung kombiniert werden. Durch die Dünnwandbearbeitung soll die Radialbelastung reduziert und eine stabile Schnittdicke pro Zahn aufrechterhalten werden.
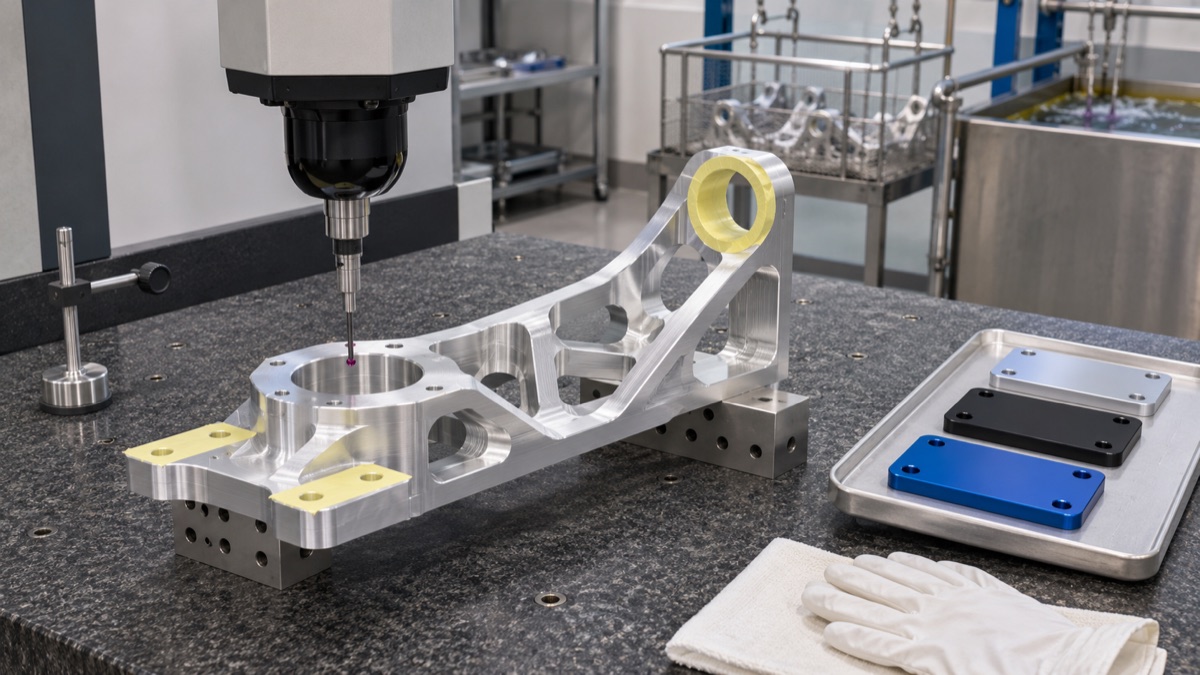
Passgenauigkeit, Filmdicke und geometrische Verhältnisse sollten vor und nach der Behandlung nochmals überprüft werden.
Das Eloxieren muss in die Prozessgrößenkette eingehen
MIL-PRF-8625 unterscheidet zwischen verschiedenen Anodisierungsarten und -stufen. Im Rahmen des Projekts sollten zunächst die Verarbeitungsspezifikationen, Anforderungen an Farbe, Versiegelung und Foliendicke durch den Designer festgelegt werden. Die Filmschicht wächst nach außen und verbraucht einen Teil des Grundmaterials. Ob die Gewinde, Lagerstellen, Erdungspunkte und Dichtflächen abgeschirmt sind, wirkt sich direkt auf die Passung aus. Bearbeitungszeichnungen, Maskierungszeichnungen und Bearbeitungsabnahme können nicht unabhängig voneinander sein und kritische Abmessungen sollten nach der Bearbeitung erneut geprüft werden.
Verwenden Sie Probeschnittdaten, um ein nachverfolgbares Parameterfenster zu erstellen
Öffentliche Artikel können Berechnungslogik und Herstellerbeispiele bereitstellen, sie können jedoch nicht behaupten, dass es 7075 optimale Parameter gibt, die für alle Tools universell sind. Das erste Stück sollte die Materialcharge, das Werkzeugmodell, den tatsächlichen Rundlauf, die Drehzahl, den Vorschub pro Zahn, die Schnittbreite und -tiefe, die Kühlung und den Verschleiß aufzeichnen und diese Eingaben mit Verformungs-, Maß- und Oberflächenergebnissen korrelieren. Sorgen Sie während der Massenproduktion für Konsistenz mit Genehmigungsfenstern und Werkzeuglebensdauermanagement.
Zusammenfassung
Die stabilen Ergebnisse von 7075 Strukturteilen resultieren aus der Zusammenarbeit von Materialstatus, Entfernungsreihenfolge, Werkzeugunterstützung, Werkzeugsystem und Maßkette für die Oberflächenbehandlung. Dabei geht es nicht nur darum, die Spindeldrehzahl zu erhöhen. Der spezifische Prozess muss noch auf der Grundlage des spezifischen Status von 7075, der Rohlingseigenspannung, der strukturellen Steifigkeit, der Schneidwerkzeuge und Werkzeugmaschinen, der Schneidflüssigkeit, der kritischen Oberflächen und der Kompensation der Anodisierungsgröße bestätigt werden.
FAQ
Ist 7075 notwendigerweise schwieriger zu verarbeiten als 6061?
Es ist nicht ratsam, allein aufgrund des Markennamens Rückschlüsse zu ziehen. 7075 ist stärker und empfindlicher gegenüber Eigenspannungsrisiken, die tatsächliche Schwierigkeit wird jedoch auch vom Zustand, der Struktur und dem Werkzeugsystem beeinflusst.
Kann die vom Hersteller empfohlene Schnittgeschwindigkeit direkt angewendet werden?
Nein. Die empfohlenen Werte sind an das Werkzeug, den Durchmesser, die Härte und die Arbeitsbedingungen gebunden und sollten vom konservativen Ende aus probeweise geschnitten und basierend auf der Werkzeugmaschine, der Spannung und der Teilesteifigkeit angepasst werden.
Müssen Sie die Größe vor dem Eloxieren ausgleichen?
Normalerweise muss die kritische Passform bewertet werden, die Höhe der Kompensation muss jedoch auf der Grundlage des angegebenen Prozesses, der Filmdicke, der Maskierung und der Handhabungsdaten bestimmt werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.