
Este artículo brinda el uso correcto de los datos de corte 7075: los valores recomendados por el proveedor solo pueden usarse como punto de partida para herramientas y condiciones de trabajo específicas, y deben verificarse mediante cortes de prueba, descentramiento de la herramienta y rigidez estructural.
Los resultados estables de 7075 piezas estructurales provienen de la colaboración del estado del material, la secuencia de eliminación, el soporte de herramientas, el sistema de herramientas y la cadena de dimensiones del tratamiento de superficies. No se trata sólo de aumentar la velocidad del husillo. El proceso específico aún debe confirmarse en función del estado específico del 7075, la tensión residual de la pieza en bruto, la rigidez estructural, las herramientas y máquinas herramienta de corte, el fluido de corte, las superficies críticas y la compensación del tamaño de anodizado.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Las piezas se deforman después del desbaste. | La alta tasa de eliminación libera la tensión residual en la placa y la estructura es asimétrica | Retire los materiales simétricamente en capas, separe los materiales gruesos y finos y vuelva a realizar la prueba después de que la abrazadera suelta esté estable y mantenga un margen uniforme. | Registros de cambios de referencia, plano y contorno antes y después del mecanizado en desbaste. |
| Alta velocidad pero aparecen líneas de vibración en la superficie. | Extensión de herramienta insuficiente, equilibrio dinámico, sujeción o rigidez de pared delgada | Utilizando como punto de partida los datos del fabricante de herramientas, verificación paso a paso de la velocidad y avance por diente mediante vibración y virutas. | Modelo de herramienta, descentramiento, versión de parámetros, resultados superficiales y dimensionales. |
| El ajuste es demasiado pobre después del anodizado. | El consumo de capa de película y sustrato, los lotes de enmascaramiento y procesamiento no entran en la cadena de tamaño | Confirme el tipo, el grosor y el enmascaramiento con el procesador, reserve las dimensiones clave y vuelva a inspeccionar después del procesamiento. | Espesor de la película, mapa de enmascaramiento, dimensiones y registros de apariencia antes y después del tratamiento. |
Primero bloquee el estado del 7075 y los requisitos funcionales
Las condiciones de las series 7075-T6, T651 y T73 son diferentes en términos de resistencia, tensión residual y resistencia a la corrosión por tensión. Los datos de Kaiser muestran que T6/T651 se utiliza en escenarios de alta intensidad, pero su resistencia a la corrosión y su evaluación de procesabilidad no "no requieren protección". El proyecto debe confirmar las especificaciones del material, la certificación del lote de calor y la orientación según la carga, el entorno y el espesor del espacio en blanco. No puede simplemente escribir "7075" en la lista de materiales y comenzar a cotizar.
Los parámetros de corte deben estar vinculados a herramientas y condiciones de trabajo específicas.
Haas proporciona datos de referencia de aproximadamente 3300 sfm de velocidad de corte y 0,010 pulgadas/diente para insertos de aluminio endurecido 7075 para insertos de aluminio específicos de alto rendimiento. Sin embargo, este valor está vinculado a la plaquita, el cuerpo de la fresa, la dureza y las condiciones de la máquina herramienta, y no se puede aplicar directamente a fresas de carburo sólido de diámetro pequeño o piezas de paredes delgadas. El enfoque correcto es utilizar la ventana del fabricante de la herramienta como punto de partida, convertir la velocidad de rotación y el avance en función del diámetro real y luego verificar el límite superior del husillo, el equilibrio dinámico de la herramienta, la extensión, la sujeción y el enfriamiento.
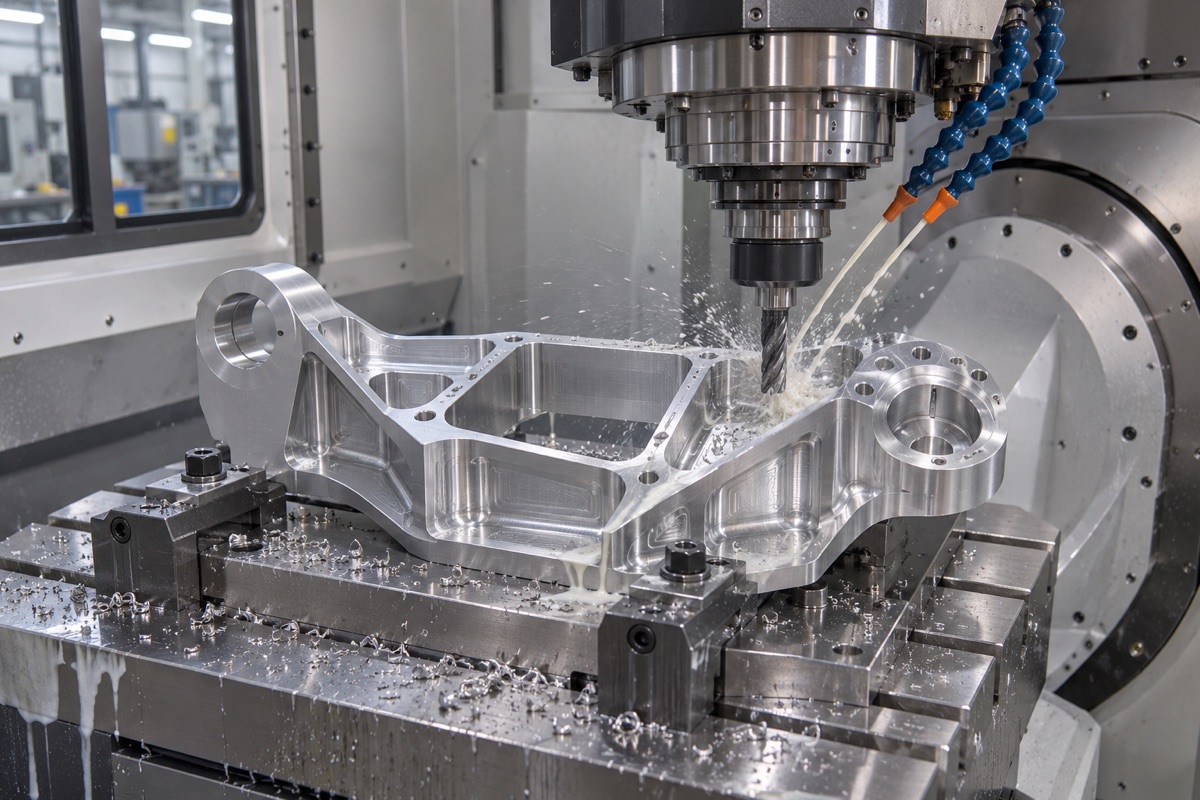
Los datos de corte deben verificarse con la herramienta, el accesorio y la rigidez de la pieza.
Resuelva la deformación antes de una alta tasa de eliminación
Los esqueletos de robots suelen tener cavidades profundas, paredes delgadas y costillas asimétricas. La eliminación de una gran proporción de materiales liberará tensiones residuales en las placas. El mecanizado de desbaste debe adoptar estrategias de simetría, estratificación y torneado, y disponer nuevas pruebas de estabilización intermedia y aflojamiento si es necesario. El margen de acabado debe cubrir los cambios de forma después del mecanizado de desbaste y, al mismo tiempo, evitar que el último corte libere tensión nuevamente debido a un margen excesivo. La abrazadera debe soportar el área rígida y no aplanar con fuerza la pieza en bruto sin una gran fuerza de sujeción.
Las herramientas y el enfriamiento determinan la integridad de la superficie.
Las aleaciones de aluminio requieren bordes afilados, una buena evacuación de virutas y un descentramiento controlado de la herramienta. El borde acumulado puede forzar la superficie y cambiar sus dimensiones, y las virutas secundarias en cavidades profundas también pueden dejar rayones. Los datos de Sandvik enfatizan que el uso de fluido de corte para el acabado de aleaciones de aluminio puede reducir la mancha del material. De hecho, debe combinarse con la filtración de la máquina herramienta, la dirección de la boquilla y la limpieza de la pieza de trabajo. El acabado de paredes delgadas debería reducir la carga radial y mantener un espesor de corte estable por diente.
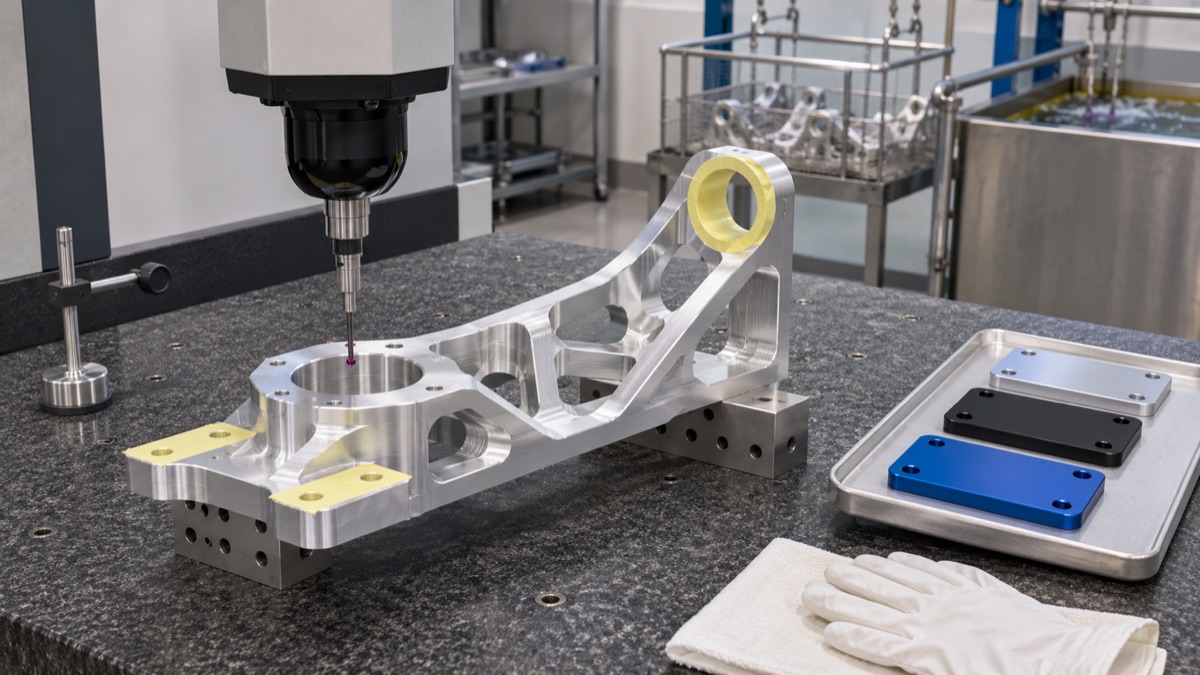
Los ajustes clave, el espesor de la película y las condiciones geométricas se deben volver a verificar antes y después del tratamiento.
El anodizado debe entrar en la cadena de tamaño del proceso.
MIL-PRF-8625 distingue entre diferentes tipos y niveles de anodizado. El proyecto debe determinar primero las especificaciones de procesamiento, el color, el sellado y los requisitos de espesor de la película por parte del diseñador. La capa de película crecerá hacia afuera y consumirá parte del material base. El hecho de que las roscas, las posiciones de los cojinetes, los puntos de conexión a tierra y las superficies de sellado estén blindados afectará directamente al ajuste. Los dibujos de procesamiento, los dibujos de enmascaramiento y la aceptación del procesamiento no pueden ser independientes entre sí, y las dimensiones críticas deben volver a probarse después del procesamiento.
Utilice datos de corte de prueba para formar una ventana de parámetros rastreable
Los artículos públicos pueden proporcionar lógica de cálculo y ejemplos de fabricantes, pero no pueden afirmar que existen 7075 parámetros óptimos que sean universales en todas las herramientas. La primera pieza debe registrar el lote de material, el modelo de herramienta, el descentramiento real, las RPM, el avance por diente, el ancho y la profundidad de corte, el enfriamiento y el desgaste, y correlacionar estos datos con los resultados de deformación, dimensiones y superficie. Mantenga la coherencia durante la producción en volumen con ventanas de aprobación y gestión de la vida útil de las herramientas.
Resumen
Los resultados estables de 7075 piezas estructurales provienen de la colaboración del estado del material, la secuencia de eliminación, el soporte de herramientas, el sistema de herramientas y la cadena de dimensiones del tratamiento de superficies. No se trata sólo de aumentar la velocidad del husillo. El proceso específico aún debe confirmarse en función del estado específico del 7075, la tensión residual de la pieza en bruto, la rigidez estructural, las herramientas de corte y las máquinas herramienta, el fluido de corte, las superficies críticas y la compensación del tamaño de anodizado.
FAQ
¿Es 7075 necesariamente más difícil de procesar que 6061?
No es recomendable sacar conclusiones basándose únicamente en la marca. 7075 es más fuerte y más sensible a los riesgos de tensión residual, pero la dificultad real también se ve afectada por la condición, la estructura y el sistema de herramientas.
¿Se puede utilizar directamente la velocidad de corte recomendada por el fabricante?
No. Los valores recomendados están vinculados a la herramienta, el diámetro, la dureza y las condiciones de trabajo, y deben cortarse de prueba desde el extremo conservador y ajustarse en función de la máquina herramienta, la sujeción y la rigidez de la pieza.
¿Necesita compensar el tamaño antes de anodizar?
Generalmente es necesario evaluar el ajuste crítico, pero la cantidad de compensación debe determinarse en función del proceso especificado, el espesor de la película, el enmascaramiento y los datos del manipulador.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.