
Basierend auf der Untersuchung der Lastverteilung von Planetengetrieben zeigt dieser Artikel, dass die Richtung und Kombination von Lochfehlern die Last jedes Planetenrads beeinflussen und ein Bericht über den einzelnen Lochdurchmesser nicht beweisen kann, dass das System gleichmäßig belastet ist.
Die Genauigkeit des Planetenträgers muss die Positionen, Achsen und Passungen der Bolzenlöcher auf einer gemeinsamen Mitten- und Phasenbasis bewerten und nach dem Zusammenbau mit Zahnrädern, Lagern und Last-/Übertragungsergebnissen korrelieren. Der spezifische Prozess muss noch auf der Grundlage der gemeinsamen Bezugspunkte des Planetenträgers, der Position des Bolzenlochs, der Richtung der Lochachse, des Lochdurchmessers und der Lochpassung, der Beziehung zwischen den beiden Seitenplatten, der Verformung durch die Wärmebehandlung, der Zahnradgenauigkeit und der Lastverteilung der Baugruppe bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Ungleichmäßige Lastverteilung auf Planetenrädern | Die Kombination aus Positionsfehler des Stiftlochs, Exzentrizität des Zahnrads und Stützsteifigkeit | Fertigbearbeitung der Stiftlöcher auf der Grundlage gängiger Standards und Durchführung einer Probemontage des Systems | Daten zur Position der Stiftlöcher, zum Zahnradschlag und zur Lastverteilung |
| Das Stiftloch ist akzeptabel, aber der Stiftschaft ist geneigt | Die Lochachsen auf beiden Seiten der Platte sind inkonsistent oder die Endflächen sind nicht parallel | Durch einmaliges Spannen/kombiniertes Bohren wird die Beziehung zwischen der Lochachse und der Plattenoberfläche gesteuert | Lochachsenrichtung, Plattenparallelität und Passstiftprüfung |
| Lochpositionsdrift nach der Wärmebehandlung | Verformung durch asymmetrische Struktur und thermische Vorgeschichte | Lassen Sie vor dem Erhitzen etwas Spielraum, stellen Sie die Grundlinie nach dem Erhitzen wieder her und schließen Sie die Schlüssellöcher ab | Positions- und Randaufzeichnungen vor und nach dem Erhitzen |
Ein Fehler bei der Position des Stiftlochs führt zu einer Änderung der Eingriffsreihenfolge
Die Planetenräder sind gleichmäßig um die Mitte verteilt und tangentiale oder radiale Fehler in den Stiftlöchern können dazu führen, dass einige Zahnräder zuerst und andere zuletzt in Kontakt kommen. Eine experimentelle Studie zum Positionsfehler des Planetenträger-Bolzenlochs im Jahr 2018 zeigte, dass die Fehlerphase und die Drehrichtung die dynamische Lastverteilung erheblich beeinflussen können. Dies zeigt, dass die Positionierung nicht nur ein Indikator für die Montagefreundlichkeit ist, sondern auch Einfluss auf die Zahnoberflächenbelastung, Vibration und Lebensdauer hat.
Ein gemeinsamer Bezug ist wichtiger als die Größe eines einzelnen Lochs
Alle Stiftlöcher müssen im gleichen Koordinatensystem relativ zum Mittelloch, der Bezugsstirnfläche und dem Winkelbezugspunkt bewertet werden. Wenn jedes Loch einzeln ausgerichtet oder separat optimal eingepasst wird, können Halbierungswinkel- und Radiusfehler maskiert werden. Die Zeichnungen müssen das Bezugssystem, die Materialbedingungen und den Prüfstatus definieren und verschiedene Anforderungen wie Lochdurchmesser, Zylindrizität, Richtung und Position der Lochachse unterscheiden.
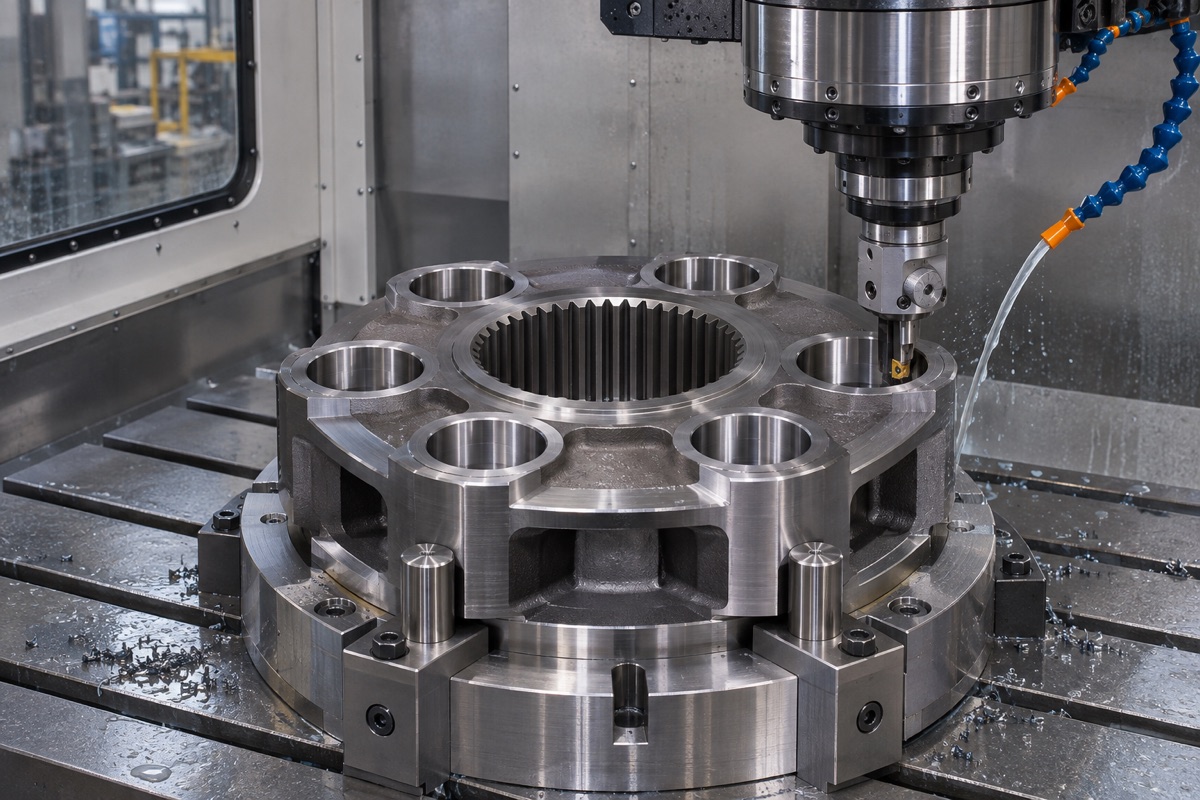
Kritische Stiftlöcher sollten um gemeinsame Mittelpunkte und Endbezüge herum bearbeitet werden.
Die Bearbeitungsroute muss die Beziehung zwischen der Lochachse und der Endfläche steuern
Der Planetenträger kann aus einem Stück, doppelseitigen Platten oder einer monolithischen Struktur bestehen. Wenn die Achsen der Löcher auf beiden Seiten nicht übereinstimmen, neigt sich der Stift und verändert die Kraft auf das Lager. Schlüssellöcher sollten in einem Spann- oder Kombinationszustand gebohrt, gerieben oder geschliffen werden, und das Werkzeug und die Führung müssen über eine ausreichende Steifigkeit verfügen. Die symmetrische Struktur kontrolliert auch die Klemm- und Schneidwärme, um ein Verziehen der Endfläche nach der Lochbearbeitung zu vermeiden.
Die Grundlinie muss vor und nach der Wärmebehandlung wiederhergestellt werden
Aufkohlen, Abschrecken oder Anlassen führen zu Veränderungen der Öffnung und Position, und die asymmetrischen Rippen des Planetenträgers erhöhen die Unsicherheit der Verformungsrichtung. Vor dem Erhitzen sollte ein überprüfbarer Spielraum gelassen und die Prozess-Benchmark gewahrt bleiben. Nach dem Erhitzen sollten die Mitte, die Stirnfläche und das Lochsystem vermessen werden, bevor man sich für die Schleif-, Hon- oder Feinbohrroute entscheidet. Sie können nicht einfach den Lochdurchmesser erfinden und ignorieren, dass sich die Lochposition verschoben hat.
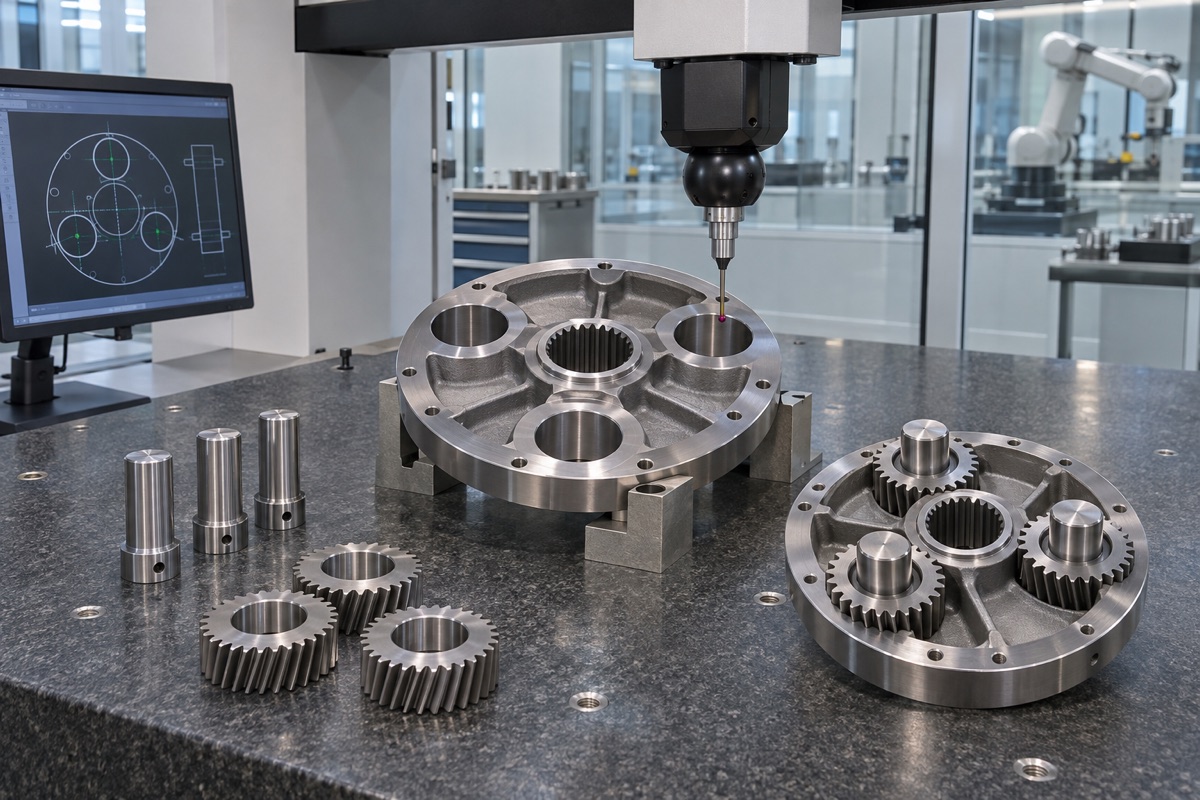
Die Geometrieberichterstattung muss mit der Überprüfung der Passform und der Lastverteilung der Baugruppe verknüpft sein.
Getriebegenauigkeit und Planetenträgergenauigkeit müssen aufeinander abgestimmt sein
ISO 1328 bietet eine Klassifizierung der Oberflächentoleranzen von Zylinderzahnrädern, die Norm erinnert jedoch auch daran, dass die Toleranz eines einzelnen losen Zahnrads keinen direkten Rückschluss auf die Leistung der Baugruppe geben kann. Planetengetriebe werden auch von der Exzentrizität des Zahnrads, dem Lagerspiel, dem Spiel des Sonnenrads und der Stützsteifigkeit beeinflusst. Pin-Hole-Anforderungen sollten sich aus der Systemlastverteilung und dem Übertragungsfehlerbudget ergeben, anstatt isoliert die höchste Ebene anzustreben.
Drei Koordinaten, Passstifte und Probemontage bilden einen geschlossenen Kreislauf
Das dreidimensionale Koordinatensystem kann die Beziehung zwischen Lochmitte, Lochachse und Stirnfläche bewerten, das pneumatische Messgerät oder der Lehrdorn kann den Lochdurchmesser und die Passung ergänzen und mit der Passstift-Testanordnung können lokale Störungen ermittelt werden. Eine abschließende Prüfung auf Spiel, Spiel, Geräusch oder Lastverteilung sollte unter genehmigten Montagebedingungen erfolgen. Die Erstartikeldaten sollten mit Materialien, Wärmebehandlung, Werkzeugmaschinen und Werkzeugversionen verknüpft sein, um die Rückverfolgbarkeit der Massenproduktion zu unterstützen.
Zusammenfassung
Die Genauigkeit des Planetenträgers muss die Positionen, Achsen und Passungen der Bolzenlöcher auf einer gemeinsamen Mitten- und Phasenbasis bewerten und nach dem Zusammenbau mit Zahnrädern, Lagern und Last-/Übertragungsergebnissen korrelieren. Der spezifische Prozess muss noch auf der Grundlage der gemeinsamen Bezugspunkte des Planetenträgers, der Position des Bolzenlochs, der Richtung der Lochachse, des Lochdurchmessers und der Lochpassung, der Beziehung zwischen den beiden Seitenplatten, der Verformung durch die Wärmebehandlung, der Zahnradgenauigkeit und der Lastverteilung der Baugruppe bestätigt werden.
FAQ
Reicht es aus, nur die Position des Stiftlochs zu steuern?
Nicht genug. Kontrollieren Sie außerdem den Lochdurchmesser, die Zylindrizität, die Richtung der Lochachse, die Endfläche und die tatsächliche Passung.
Können hochwertige Zahnräder Planetenträgerfehler ausgleichen?
Nein. Getriebe- und Planetenträgerfehler wirken sich gemeinsam auf Montage und Lastverteilung aus.
Ist es in Ordnung, nach der Wärmebehandlung einfach zu reiben?
Es ist notwendig, zunächst die Position und den Referenzstatus des Lochsystems zu messen, um zu bestätigen, ob das Reibloch gleichzeitig die Positions-, Achsen- und Oberflächenanforderungen erfüllen kann.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.