
Basado en el estudio de la distribución de carga de los engranajes planetarios, este artículo muestra que la dirección y la combinación de errores de los orificios de los pasadores afectarán la carga de cada engranaje planetario, y un informe del diámetro de un solo orificio no puede probar que el sistema esté cargado por igual.
La precisión del portasatélites debe evaluar las ubicaciones de los orificios, los ejes y los ajustes en un centro y fase común y correlacionarse con los engranajes, cojinetes y los resultados de carga/transmisión después del ensamblaje. El proceso específico aún debe confirmarse en función del dato común del portasatélites, la posición del orificio del pasador, la dirección del eje del orificio, el diámetro y ajuste del orificio, la relación entre las dos placas laterales, la deformación del tratamiento térmico, la precisión del engranaje y la distribución de la carga del ensamblaje.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Distribución desigual de la carga en las ruedas planetarias. | La combinación de error de posición del orificio del pasador, excentricidad del engranaje y rigidez del soporte. | Termine el mecanizado de orificios para pasadores según estándares comunes y realice el ensamblaje de prueba del sistema. | Ubicación del orificio del pasador, descentramiento del engranaje y datos de distribución de carga |
| El orificio del pasador es aceptable pero el eje del pasador está inclinado | Los ejes de los orificios en ambos lados de la placa son inconsistentes o las caras de los extremos no son paralelas | La sujeción única/mandrinado combinado controla la relación entre el eje del orificio y la superficie de la placa | Dirección del eje del orificio, paralelismo de la placa e inspección del pasador coincidente |
| Deriva de la posición del orificio después del tratamiento térmico | Deformación causada por estructura asimétrica e historia térmica. | Deje el margen antes de calentar, restablezca la línea base después de calentar y termine los agujeros de las cerraduras. | Registros de posición y margen antes y después del calentamiento. |
El error de posición del orificio del pasador cambiará la secuencia de mallado
Los engranajes planetarios están igualmente espaciados alrededor del centro, y los errores tangenciales o radiales en los orificios de los pasadores pueden hacer que algunos engranajes entren en contacto primero y otros al final. Un estudio experimental sobre el error de posición del orificio del portasatélites realizado en 2018 mostró que la fase de error y la dirección de rotación pueden afectar significativamente la distribución dinámica de la carga. Esto muestra que el posicionamiento no es sólo un indicador de la conveniencia del montaje, sino que también influye en la carga, la vibración y la vida útil de la superficie del diente.
El dato común es más importante que el tamaño del agujero único
Todos los orificios para pasadores se evaluarán en el mismo sistema de coordenadas en relación con el orificio central, la cara del extremo de referencia y la referencia angular. Si cada orificio se alinea individualmente o se ajusta mejor por separado, los errores de radio y ángulo de bisección pueden quedar enmascarados. Los dibujos deben definir el sistema de referencia, las condiciones del material y el estado de inspección, y distinguir diferentes requisitos como el diámetro del orificio, la cilindricidad, la dirección y la ubicación del eje del orificio.
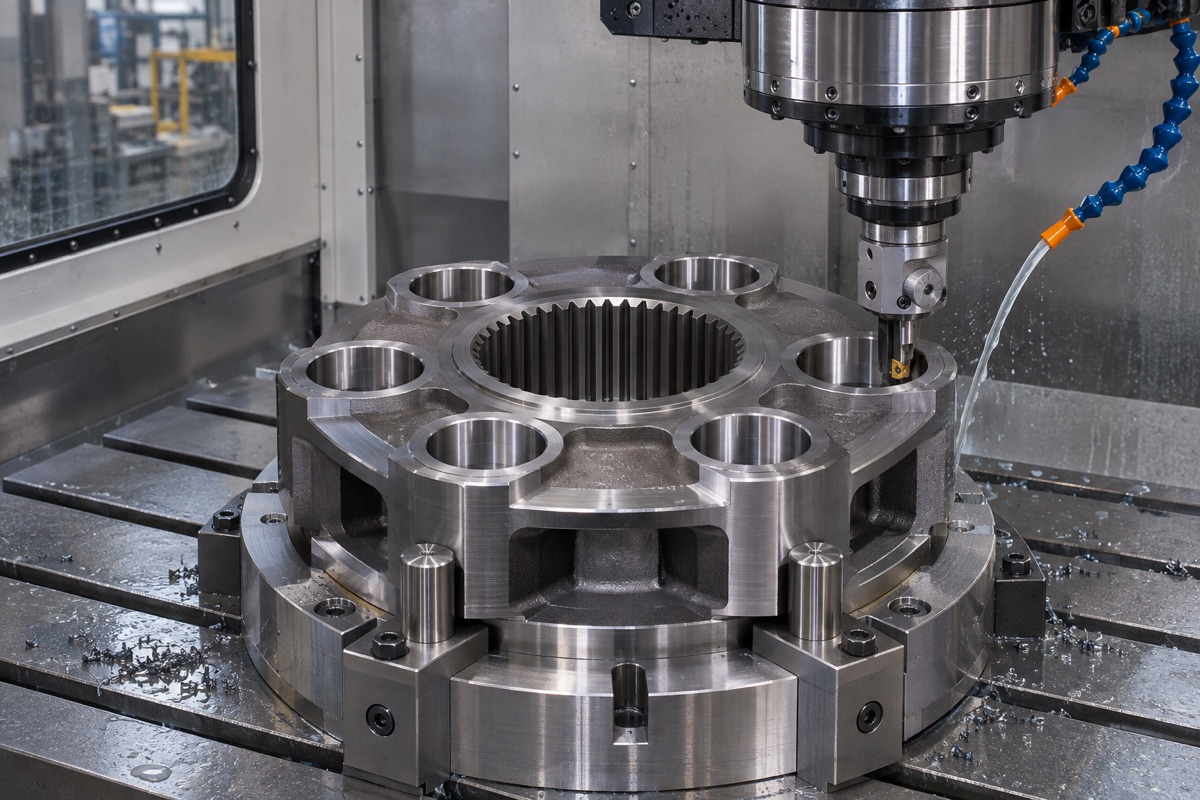
Los orificios críticos para pasadores deben mecanizarse alrededor de centros comunes y puntos de referencia de extremos.
La ruta de mecanizado debe controlar la relación entre el eje del agujero y la cara final.
El portasatélites puede ser de una sola pieza, con placas de doble cara o una estructura monolítica. Si los ejes de los orificios de ambos lados no son consistentes, el pasador se inclinará y cambiará la fuerza sobre el rodamiento. Los orificios clave deben perforarse, escariarse o rectificarse en un estado de sujeción o combinación, y la herramienta y la guía deben tener suficiente rigidez. La estructura simétrica también controla el calor de sujeción y corte para evitar que la cara del extremo se deforme después del procesamiento del orificio.
Necesidad de restaurar la línea de base antes y después del tratamiento térmico.
La carburación, el temple o el revenido provocarán cambios en la apertura y la posición, y las nervaduras asimétricas del portasatélites aumentarán la incertidumbre de la dirección de deformación. Antes del calentamiento se debe dejar un margen verificable y proteger el punto de referencia del proceso. Después del calentamiento, se debe medir el centro, la cara del extremo y el sistema de orificios antes de decidir la ruta de rectificado, bruñido o taladrado fino. No se puede simplemente inventar el diámetro del agujero e ignorar que la posición del agujero se ha desviado.
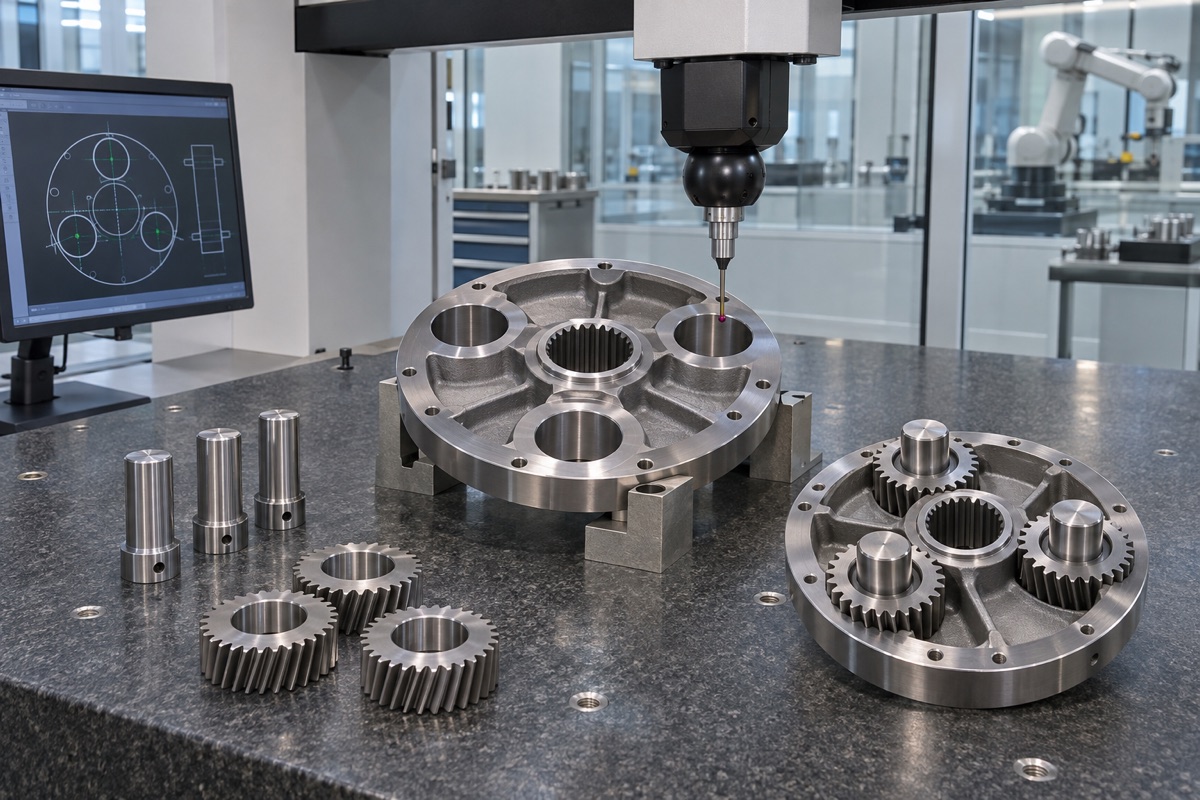
Los informes de geometría deben estar asociados con la verificación de la distribución de carga de ajuste y ensamblaje.
La precisión del engranaje y la precisión del portasatélites deben coordinarse
La norma ISO 1328 proporciona una clasificación de las tolerancias de la superficie de los dientes de los engranajes cilíndricos, pero la norma también recuerda que la tolerancia de un solo engranaje suelto no puede inferir directamente el rendimiento del conjunto. Las cajas de engranajes planetarios también se ven afectadas por la excentricidad del engranaje, la holgura de los cojinetes, la flotación del engranaje solar y la rigidez del soporte. Los requisitos de orificios deben provenir del reparto de carga del sistema y del presupuesto de errores de transmisión, en lugar de perseguir el nivel más alto de forma aislada.
Tres coordenadas, pasadores coincidentes y ensamblaje de prueba forman un circuito cerrado
El sistema de coordenadas tridimensional puede evaluar la relación entre el centro del orificio, el eje del orificio y la cara del extremo, el instrumento de medición neumático o el medidor de tapón pueden complementar el diámetro y el ajuste del orificio, y el conjunto de prueba del pasador de ajuste se puede utilizar para encontrar interferencias locales. Se debe realizar una verificación final de juego, juego, ruido o distribución de carga en condiciones de montaje aprobadas. Los datos del primer artículo deben estar asociados con materiales, tratamiento térmico, máquinas herramienta y versiones de herramientas para respaldar la trazabilidad de la producción en masa.
Resumen
La precisión del portasatélites debe evaluar las ubicaciones de los orificios, los ejes y los ajustes en un centro y fase común y correlacionarse con los engranajes, cojinetes y los resultados de carga/transmisión después del ensamblaje. El proceso específico aún debe confirmarse en función del dato común del portasatélites, la posición del orificio del pasador, la dirección del eje del orificio, el diámetro y ajuste del orificio, la relación entre las dos placas laterales, la deformación del tratamiento térmico, la precisión del engranaje y la distribución de la carga del ensamblaje.
FAQ
¿Es suficiente controlar únicamente la posición del orificio del pasador?
No es suficiente. También controle el diámetro del orificio, la cilindricidad, la dirección del eje del orificio, la cara del extremo y el ajuste real.
¿Pueden los engranajes de alta calidad compensar los errores del portasatélites?
No. Los errores en los engranajes y en los portasatélites afectan conjuntamente el montaje y la distribución de la carga.
¿Está bien simplemente escariar después del tratamiento térmico?
Primero es necesario medir la posición y el estado de referencia del sistema de orificios para confirmar si el orificio escariador puede cumplir con los requisitos de posición, eje y superficie al mismo tiempo.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.