
In diesem Artikel wird erläutert, warum bei akzeptablen Messgeräten immer noch kumulative Positionsfehler, Kriechen und Spiel auftreten können. Außerdem werden Gewindegeometrie, Passflächen, Schmierung und Stützbedingungen in dasselbe Überprüfungsschema einbezogen.
Die Eignung von Feinabstimmungsgewinden kann nicht mit einem einzigen Pass-Stopp-Messgerät bestimmt werden; Zur Überprüfung der Gesamthubvoreilung, des Vorwärts- und Rückwärtsspiels sowie des Anlauf-/Laufdrehmoments unter bestimmten Bedingungen müssen tatsächliche Gegenteile verwendet werden. Der spezifische Prozess muss noch in Kombination mit Gewindespezifikationen, effektiver Steigung, Passungsgrad, Endunterstützung, Rücklaufspiel, Reibungsdrehmoment und Messunsicherheit bestätigt werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Anhäufung von Positionsfehlern über den gesamten Hub | Progressiver Steigungsfehler, verursacht durch Fehler im Steigungssystem, Getriebe der Werkzeugmaschine oder thermischen Zustand | Verarbeitung bei stabiler Temperatur und Kalibrierung der Mine entsprechend dem effektiven Hub | Lineare Verschiebungs- oder Winkelverschiebungsfehlerkurve mit mehreren Positionen |
| Eine Feinabstimmung kann zu Kriechen oder einem inkonsistenten Gefühl führen. | Oberfläche, Schmierung, Passung und Achsauslenkung verändern zusammen das Reibungsmoment | Paar Endbearbeitung und Befestigung, Reinigung, Schmierung und Montagebedingungen | Aufzeichnungen über das Anlauf-/Laufdrehmoment und die Wiederholbarkeit im Vorwärts- und Rückwärtsgang |
| Die Zugangs- und Stopp-Spezifikationen sind akzeptabel, aber der Rücklaufraum ist groß | Die Messgeräte decken nicht das tatsächliche Steckspiel und die Stütztoleranzen ab | Fügen Sie eine repräsentative Mutternpaarung und eine Hystereseüberprüfung auf Systemebene hinzu | Passspiel-, Axialspiel- und Spieldaten |
Der Steigungsfehler wird direkt zum Verschiebungsfehler
Der Feinabstimmungsmechanismus wandelt die Drehung in eine axiale Verschiebung um und der tatsächliche Vorschub des Gewindes pro Umdrehung bestimmt die Position. Progressive, lokale und periodische Ableitungsfehler äußern sich als proportionale Abweichungen oder Schwankungen an verschiedenen Orten. Das Projekt sollte den effektiven Hub, die Abtastposition und die Fehlerbewertungsmethode angeben und darf nicht nur die Nennteilung überprüfen. Getriebe der Bearbeitungsmaschine, thermische Bedingungen, Werkzeug- und Montageexzentrizitäten können allesamt zu Steigungsfehlern führen.
Effektiver Durchmesser und Zahnform beeinflussen Passform und Belastung
Der effektive Durchmesser bestimmt die Kontaktstelle der Gewindeflanke, während Profilwinkel, Flankenoberfläche und Rundheit die Lastverteilung beeinflussen. Go-No-Go-Messgeräte eignen sich zur Beurteilung spezifischer Grenzwerte, geben jedoch im Allgemeinen nicht vollständig die Voreilung, das Spiel oder die Reibung bei vollem Hub an. Präzisions-Feinabstimmungsteile sollten mit der Drei-Pin-Methode, Bild-/KMG- oder speziellen Gewindemessungen kombiniert werden und die Messunsicherheit und Temperaturbedingungen sollten klar definiert sein.
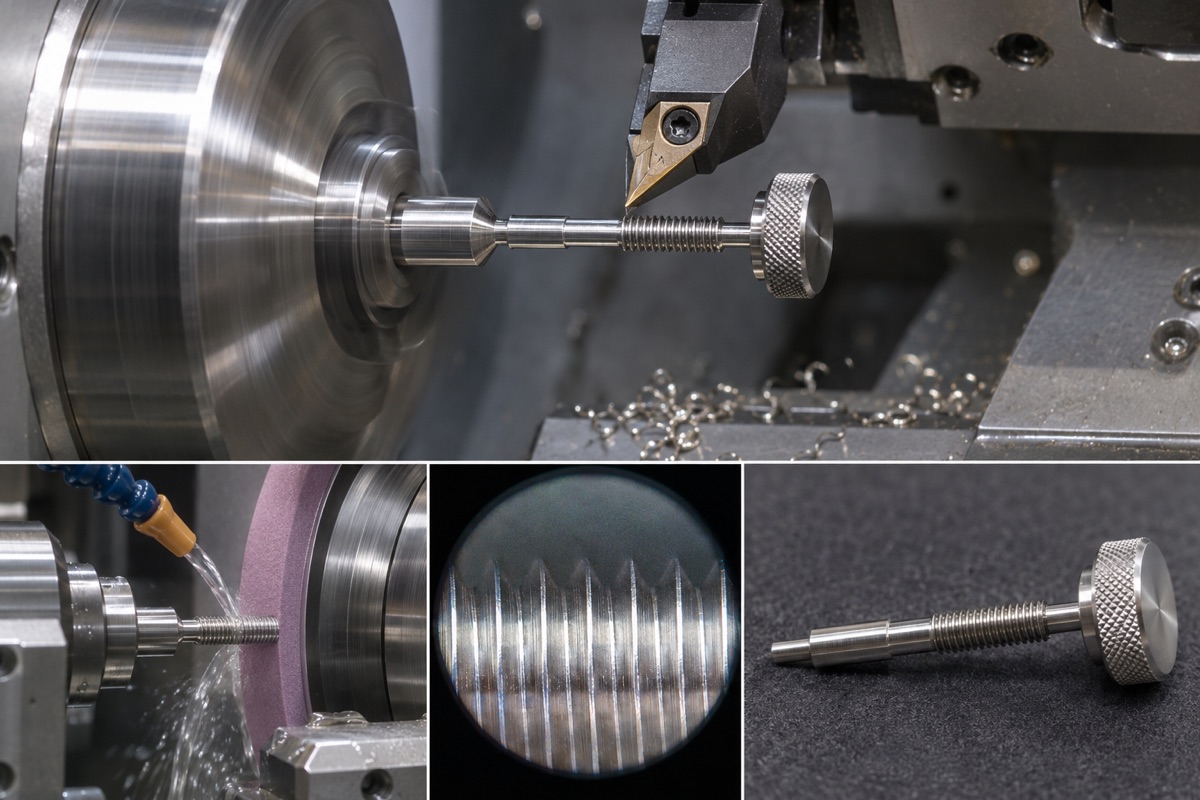
Gewinde, Lagerzapfen und Endfunktionsfläche sollten eine gemeinsame Achse haben.
Das Reibungsmoment ist nicht so klein wie möglich
Ein zu hohes Drehmoment kann zu Kriechen und Ermüdung beim Einstellen führen, während ein zu niedriges Drehmoment zu einem Zurückrollen bei Vibrationen führen kann. Anlauf- und Betriebsdrehmomente werden auch durch Materialkombination, Rauheit, Oberflächenbehandlung, Schmierung, Vorspannung und Achsauslenkung beeinflusst. Reibung ist ein Systemergebnis, und man kann nicht einfach eine einzelne Schraube mit der Anforderung „Gefühl“ versehen. Die Tests müssen paarweise unter repräsentativen Mutter-, Stütz- und Montagebedingungen durchgeführt werden.
Der Bearbeitungsweg soll die Gewindeachse schützen
Der Stützzapfen, der Endkugelkopf oder die Druckfläche der Präzisionsschraube sollten mit der Gewindeachse übereinstimmen. Wenn für die Gewindebearbeitung und die Endbearbeitung des Zapfens unterschiedliche temporäre Bezugspunkte verwendet werden, entsteht nach der Montage ein periodischer Widerstand. Drehen, Schleifen oder Schleifen können unter einer stabilen Mittelpunktsreferenz angeordnet werden, die Biege- und Nutzmaße können vor und nach der Wärmebehandlung oder Oberflächenbehandlung neu gemessen werden und die Zahnflanken können vor Stößen geschützt werden.
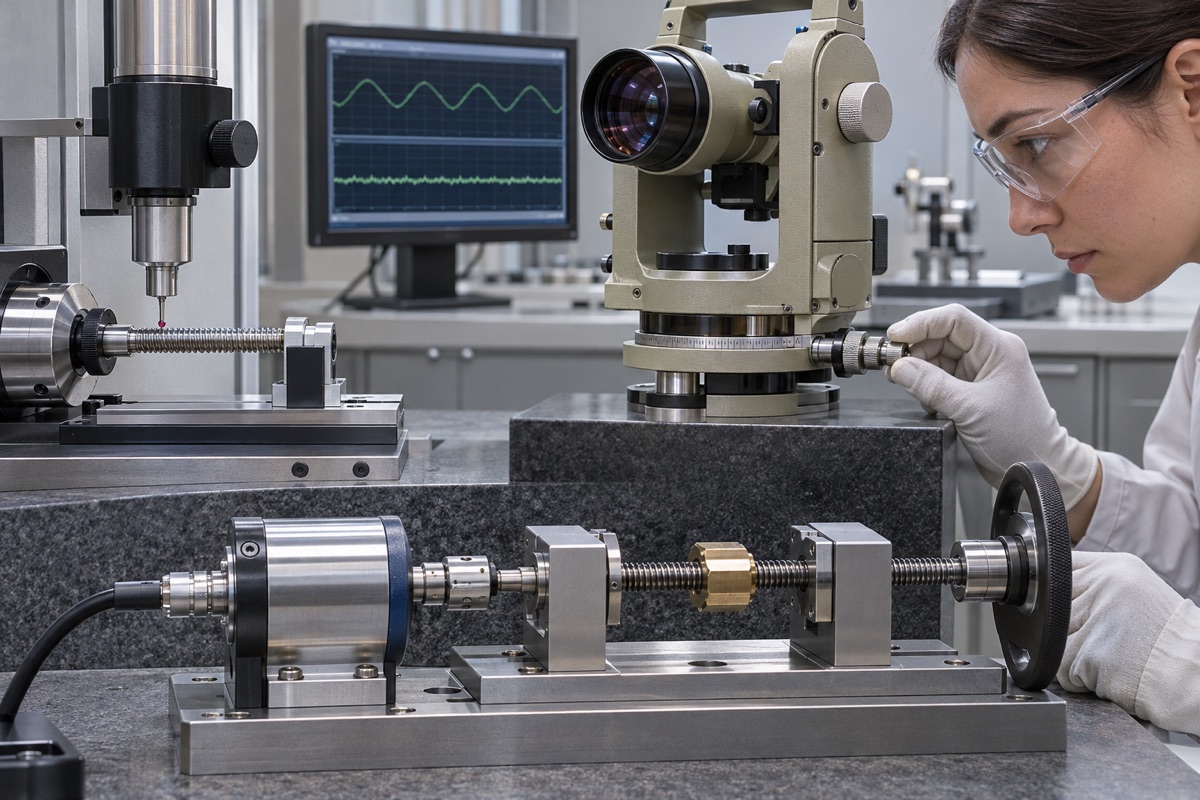
Die Verdrängungskurve sowie die Vorwärts- und Rückwärtsdrehmomente müssen unter festgelegten Paarungs- und Schmierbedingungen aufgezeichnet werden.
Abstimmung, Reinigung und Schmierung müssen standardisiert sein
Wenn dieselbe Schraube durch eine andere Mutter ersetzt wird, können sich Drehmoment und Spiel ändern; Auch Reinigungsrückstände und Schmierstoffmenge verändern das Ergebnis. Für die Massenproduktion sind aufeinander abgestimmte Regeln, Reinigungsmethoden, Schmierstoffe und Auftragsmengen, Einlaufhübe und Prüfgeschwindigkeiten erforderlich. Wenn für das Projekt ein Vakuum oder eine Umgebung mit geringem Niederschlag erforderlich ist, muss der Systemverantwortliche die Materialien und den Schmierplan bestätigen. Normales Motoröl kann nicht verwendet werden.
Vollständige Abnahme anhand von Weg- und Momentenkurven
Ein Winkelencoder und eine Wegmessung werden verwendet, um eine Vorlaufkurve für den gesamten Hub zu erstellen, und ein kalibriertes Drehmomentgerät wird verwendet, um Vorwärts- und Rückwärts-Start-/Laufdrehmomente aufzuzeichnen. Reichweite, Auflösung und Kalibrierung sollten den Anforderungen entsprechen. NIST-Daten deuten darauf hin, dass sich ein Elektrodenfehler auf die Passform und die Lastverteilung auswirkt. Spezifische Produktgrenzen müssen noch durch das Fehlerbudget der Agentur und die Benutzererfahrungsziele bestimmt werden.
Zusammenfassung
Die Eignung von Feinabstimmungsgewinden kann nicht mit einem einzigen Pass-Stopp-Messgerät bestimmt werden; Zur Überprüfung der Gesamthubvoreilung, des Vorwärts- und Rückwärtsspiels sowie des Anlauf-/Laufdrehmoments unter bestimmten Bedingungen müssen tatsächliche Gegenteile verwendet werden. Der spezifische Prozess muss noch in Kombination mit Gewindespezifikationen, effektiver Steigung, Passungsgrad, Endunterstützung, Rücklaufspiel, Reibungsdrehmoment und Messunsicherheit bestätigt werden.
FAQ
Reichen die Pass- und Stop-Regelungen aus?
Nicht genug. Sie deckt in der Regel nicht den vollen Wegvorhalt, die Paarungshysterese und das Reibungsmoment ab.
Je geringer das Drehmoment, desto präziser die Einstellung?
Nicht unbedingt. Wenn es zu niedrig ist, kann es passieren, dass es sich von selbst löst; Wenn es zu hoch ist, kann es krabbeln. Das Fenster sollte entsprechend der Vorspannung, Vibration und Betriebsweise bestimmt werden.
Können Schraube und Mutter beliebig gepaart werden?
Hängt vom Design ab. Feinabstimmungsmechanismen mit hoher Konsistenz überprüfen typischerweise die Austauschbarkeit oder legen kontrollierte Paarungsregeln fest.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.