
Este artículo explica por qué aún pueden ocurrir errores de posición acumulativos, fluencia y juego con calibres aceptables, e incorpora la geometría de la rosca, las superficies de contacto, la lubricación y las condiciones de soporte en el mismo esquema de verificación.
La calificación de las roscas de afinación no se puede determinar mediante un único calibre de paso; Se deben utilizar piezas coincidentes reales para verificar el avance de carrera completa, el juego de avance y retroceso y el par de arranque/funcionamiento en condiciones específicas. El proceso específico aún debe confirmarse en combinación con las especificaciones de la rosca, el paso efectivo, el nivel de ajuste, el soporte del extremo, la holgura de retorno, el par de fricción y la incertidumbre de la medición.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Acumulación de errores de posición a lo largo de todo el recorrido. | Error de avance progresivo causado por un error del sistema de paso, transmisión de la máquina herramienta o estado térmico | Procesamiento a temperatura estable y calibración del cable según la carrera efectiva | Curva de error de desplazamiento lineal o desplazamiento angular multiposición |
| El ajuste fino puede causar sensación de hormigueo o inconsistencia. | La superficie, la lubricación, el ajuste y la desviación del eje se combinan para cambiar el par de fricción | Par acabado y fijación condiciones de limpieza, lubricación y montaje. | Registros de repetibilidad y par de arranque/marcha hacia adelante y hacia atrás |
| Las especificaciones de acceso y parada son aceptables, pero el espacio libre para regresar es grande. | Los calibres no cubren el espacio de acoplamiento real ni las tolerancias de soporte. | Agregue emparejamiento de tuercas representativo y verificación de histéresis a nivel del sistema | Datos de juego axial, juego axial y juego de acoplamiento |
El error de avance se convertirá directamente en un error de desplazamiento.
El mecanismo de ajuste fino convierte la rotación en desplazamiento axial y el avance real del hilo por revolución determina la posición. Los errores de avance progresivos, locales y periódicos se manifiestan como desviaciones o fluctuaciones proporcionales en diferentes lugares. El proyecto debe especificar la carrera efectiva, la posición de muestreo y el método de evaluación de errores, y no puede solo verificar el paso nominal. La transmisión de la máquina herramienta de procesamiento, las condiciones térmicas y las excentricidades de la herramienta y el montaje pueden generar errores de avance.
El diámetro efectivo y la forma del diente afectan el ajuste y la carga.
El diámetro efectivo determina el punto de contacto del flanco de la rosca, mientras que el ángulo del perfil, la superficie del flanco y la redondez influyen en la distribución de la carga. Los medidores de paso y paso son adecuados para juzgar límites específicos, pero generalmente no describen completamente el avance, el juego o la fricción de la carrera completa. Las piezas de ajuste de precisión deben combinarse con el método de tres pines, imagen/CMM o medición de rosca especial, y la incertidumbre de la medición y las condiciones de temperatura deben definirse claramente.
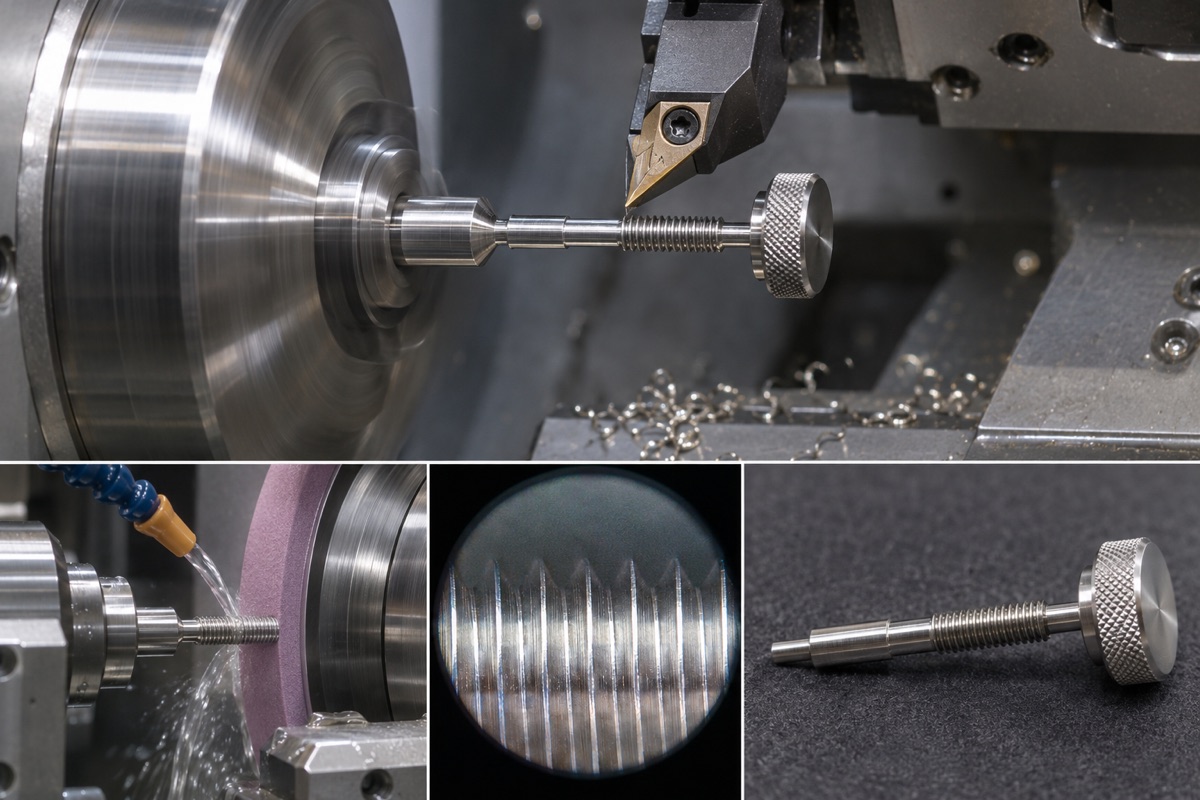
La rosca, el muñón del cojinete y la superficie funcional final deben mantener un eje común.
El par de fricción no es lo más pequeño posible.
Demasiado torque puede causar arrastre y fatiga en el ajuste, mientras que muy poco torque puede causar retroceso bajo vibración. Los pares de arranque y operación también se ven afectados por la combinación de materiales, la rugosidad, el tratamiento de la superficie, la lubricación, la precarga y la deflexión del eje. La fricción es un resultado del sistema y no se puede etiquetar un solo tornillo con un requisito de "sensación". Las pruebas se realizarán en pares con condiciones representativas de tuerca, soporte y ensamblaje.
La ruta de procesamiento debe proteger el eje del hilo.
El muñón de soporte, la cabeza esférica o la superficie de empuje del tornillo de precisión deben coincidir con el eje de la rosca. Si se utilizan diferentes puntos de referencia temporales para el mecanizado de roscas y el acabado de muñones, se formará una resistencia periódica después del montaje. El torneado, el rectificado o el rectificado se pueden realizar bajo una referencia central estable, las dimensiones de flexión y efectivas se pueden volver a medir antes y después del tratamiento térmico o del tratamiento superficial y los flancos de los dientes se pueden proteger contra golpes.
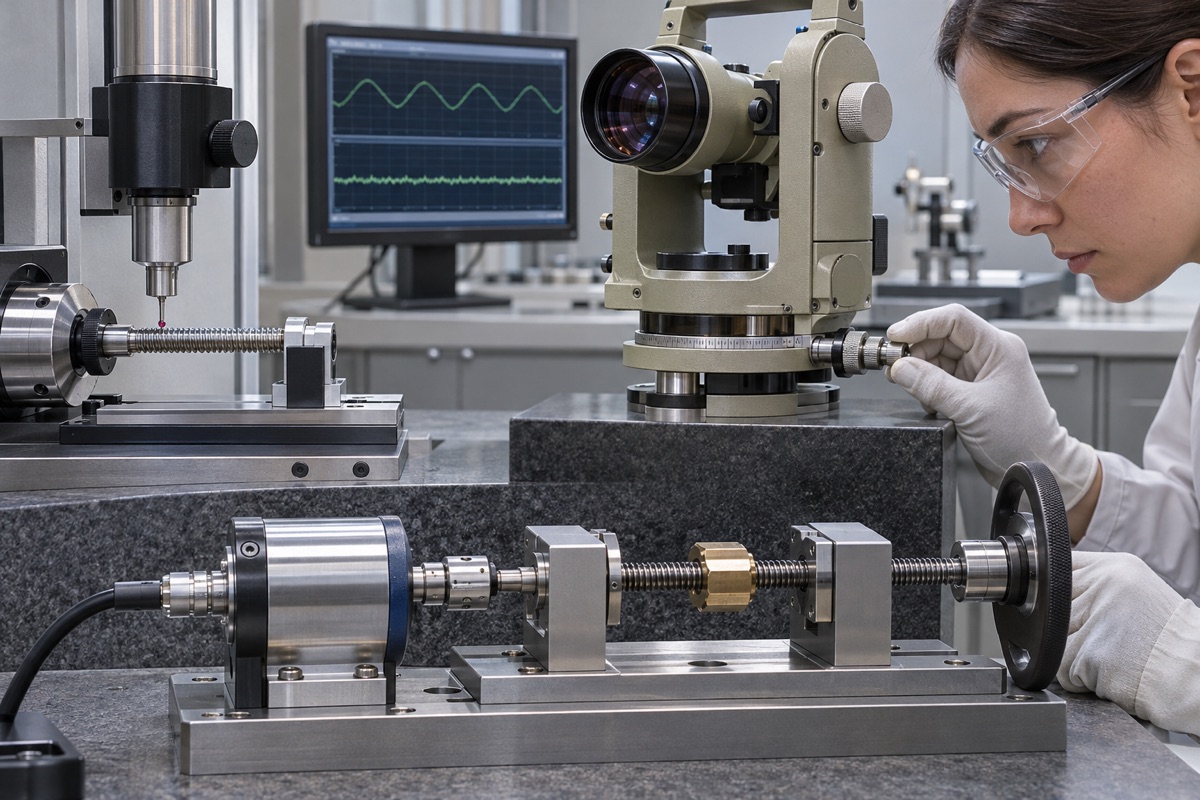
La curva de desplazamiento y los pares de torsión hacia adelante y hacia atrás deben registrarse en condiciones fijas de emparejamiento y lubricación.
Es necesario estandarizar el ajuste, la limpieza y la lubricación.
Si se reemplaza el mismo tornillo con una tuerca diferente, el torque y el juego pueden cambiar; Los residuos de limpieza y la cantidad de lubricación también cambiarán los resultados. La producción en masa requiere reglas, métodos de limpieza, lubricantes y cantidades de aplicación, carreras de rodaje y velocidades de inspección acordes. Si el proyecto requiere un ambiente de vacío o de baja precipitación, el responsable del sistema debe confirmar los materiales y el plan de lubricación, y no se puede utilizar aceite de motor común.
Aceptación completa utilizando curvas de desplazamiento y momento.
Se utilizan un codificador de ángulo y una medición de desplazamiento para construir una curva de avance de carrera completa, y se usa un dispositivo de torsión calibrado para registrar las torsión de arranque/marcha hacia adelante y hacia atrás. El rango, la resolución y la calibración deben coincidir con los requisitos. Los datos del NIST indican que el error de avance afectará el ajuste y la distribución de la carga; Los límites de productos específicos aún deben ser determinados por el presupuesto de errores de la agencia y los objetivos de experiencia del usuario.
Resumen
La calificación de las roscas de afinación no se puede determinar mediante un único calibre de paso; Se deben utilizar piezas coincidentes reales para verificar el avance de carrera completa, el juego de avance y retroceso y el par de arranque/funcionamiento en condiciones específicas. El proceso específico aún debe confirmarse en combinación con las especificaciones de la rosca, el paso efectivo, el nivel de ajuste, el soporte del extremo, la holgura de retorno, el par de fricción y la incertidumbre de la medición.
FAQ
¿Son suficientes las normas de pase y parada?
No es suficiente. Por lo general, no cubre el recorrido completo, la histéresis de emparejamiento y el par de fricción.
¿Cuanto menor sea el par, más preciso será el ajuste?
No necesariamente. Si es demasiado bajo, puede aflojarse por sí solo; si es demasiado alto, puede arrastrarse. La ventana debe determinarse según los métodos de precarga, vibración y operación.
¿Se pueden emparejar el tornillo y la tuerca al azar?
Depende del diseño. Los mecanismos de ajuste fino de alta consistencia generalmente verifican la intercambiabilidad o establecen reglas de emparejamiento controladas.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.