
In diesem Artikel werden Rotationsmesswerte, tatsächliche Winkel, Verriegelung und Wartung sowie die Belastung optischer Komponenten separat behandelt und ein vollständiger Kontrollpfad von der Bearbeitung des Lochsystems, der Rotationspaaranpassung bis hin zur Montageanpassung und erneuten Prüfung bereitgestellt.
Die hochauflösende Skala stellt lediglich die Lesbarkeit dar; Die wahre Genauigkeit muss durch das Rotationszentrum, das Vor- und Zurück-Differential, die Sperrung des vorderen und hinteren Drifts und einen erneuten Systemtest nach der Installation der Optik nachgewiesen werden. Der spezifische Prozess muss noch mit der Spannungsgrenze der optischen Komponente, dem Rotationszentrum, Winkelablesungen, Drift vor und nach der Verriegelung, wiederholtem Laden und Entladen und der Bestätigung der Umgebungstemperatur kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Winkelrückprall nach der Verriegelung | Die Verriegelungskraft verändert den Kontakt des Drehpaares bzw. die elastische Verformung des Bügels | Trennen Sie die Verstell- und Verriegelungskraftpfade, legen Sie das Verriegelungsmoment und die Reihenfolge fest | Verriegelung des vorderen und hinteren Winkels, wiederholte Verriegelung und Vor- und Zurück-Einstellaufzeichnungen |
| Die optische Leistung ändert sich nach der Installation der Wellenplatte | Der Druckring ist uneben, die Kontaktkante ist zu schmal oder die Klebeschrumpfung führt zu Spannungen. | Klemmkraft begrenzen, Kontaktleiste optimieren und mit gleichwertigen Teilen probeweise montieren | Mechanische Haltungs- und Polarisations-/optische Nachmessaufzeichnungen |
| Die Nullposition wiederholt sich nach der Demontage und Montage nicht | Positionierungsoberflächenverschmutzung, Fasenstörung oder Spiel des Einstellmechanismus | Definieren Sie Dreipunkt-/Stopp-Positionierungs- und Reinigungs-, Ausrichtungs- und Verriegelungsverfahren | Winkel- und optische Achsendaten nach mehrfacher Demontage und Montage |
Definieren Sie zunächst, was „Winkelgenauigkeit“ konkret bedeutet.
Eine Halterung kann gleichzeitig mit Skalenauflösung, Noniusanzeige, Einstellempfindlichkeit und wiederholbarer Positionierung gekennzeichnet sein, diese Konzepte sind jedoch nicht austauschbar. Im Projekt sollte zunächst geklärt werden, ob es sich um manuelles Ablesen, Encoder-Feedback oder den tatsächlichen Winkel der optischen Achse nach der Verriegelung handelt; Außerdem sollten die Vorwärts- und Rückwärtsrichtung, die Messtemperatur und der effektive Winkelbereich angegeben werden. Wenn Sie nur die Skalenlinien dichter machen, ohne das Rotationspaar und die Sperrverformung zu kontrollieren, erscheinen die Messwerte in Ordnung und die Ergebnisse werden instabil.
Der Drehpunkt ergibt sich aus dem Lochsystem und dem Endbezugspunkt.
Das effektive optische Zentrum der Wellenplatte oder des Kristalls sollte möglichst nahe an der mechanischen Drehachse liegen. Die Lagerposition, der Stopper, die Endfläche des Drehrings und die Basismontagefläche müssen um einen gemeinsamen Bezugspunkt herum bearbeitet werden, um eine Demontage der Achse durch mehrmaliges Umdrehen zu vermeiden. Die Schlüssellöcher sollten mit der Montageklemme fertiggestellt werden; Wenn eine Änderung der Montage erforderlich ist, sollte der verarbeitete Funktionsbenchmark verwendet und die wiederholte Positionierung überprüft werden. Die Oberflächenbehandlungsdicke geht auch in die rotierende Sekundärmaßkette ein.
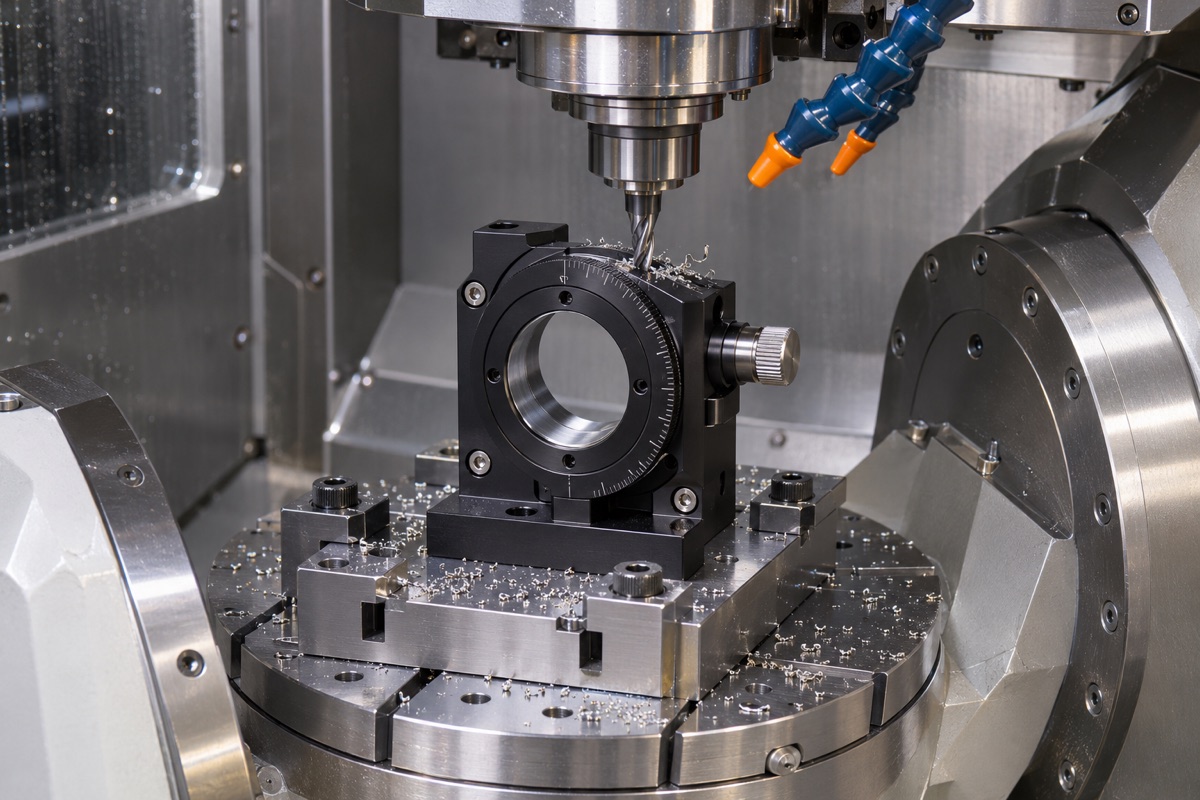
Schlüssellöcher, Kerben und Endflächen werden um einen gemeinsamen rotierenden Bezugspunkt herum bearbeitet.
Das Spiel des rotierenden Paares sollte das Gefühl und die Hysterese berücksichtigen
Wenn der Spalt zu groß ist, kommt es leicht zu Radialbewegungen und Winkelspiel, und wenn er zu eng ist, erhöht er die Reibung, das Kriechen und den lokalen Verschleiß. Die Auswahl der Buchsen, Lager oder Passungen muss mit der Einstellmethode und der Belastung kombiniert werden und darf nicht nur auf Nullspiel abzielen. Die Feinabstimmung von Gewinden, Schnecken oder Tangentialantrieben erfordert außerdem die Überprüfung des Drehzentrums, der Vorspannung und der Hubrichtung. Die tatsächliche Leistung sollte anhand von Tests über den gesamten Hub und nicht anhand eines Einzelpunktgefühls beurteilt werden.
Der Verriegelungsmechanismus kann das Verstellergebnis nicht verändern
Wenn die Feststellschraube direkt auf den rotierenden Ring drückt, ändert sie den Kontaktzustand und erzeugt einen Winkelrückstoß. Eine stabilere Konstruktion besteht darin, die Verriegelungskraft symmetrisch, wiederholbar und möglichst entkoppelt von der Verstellrichtung zu gestalten. Das Verarbeitungsende sollte die Verriegelungskontaktfläche, die Gewindeachse und die lokale Wandstärke kontrollieren, und das Montageende sollte das Verriegelungsdrehmoment und die Reihenfolge festlegen. Bei der Abnahmekontrolle sollten die Winkeldifferenz vor und nach der Verriegelung sowie die Verteilung der wiederholten Verriegelungen erfasst werden.
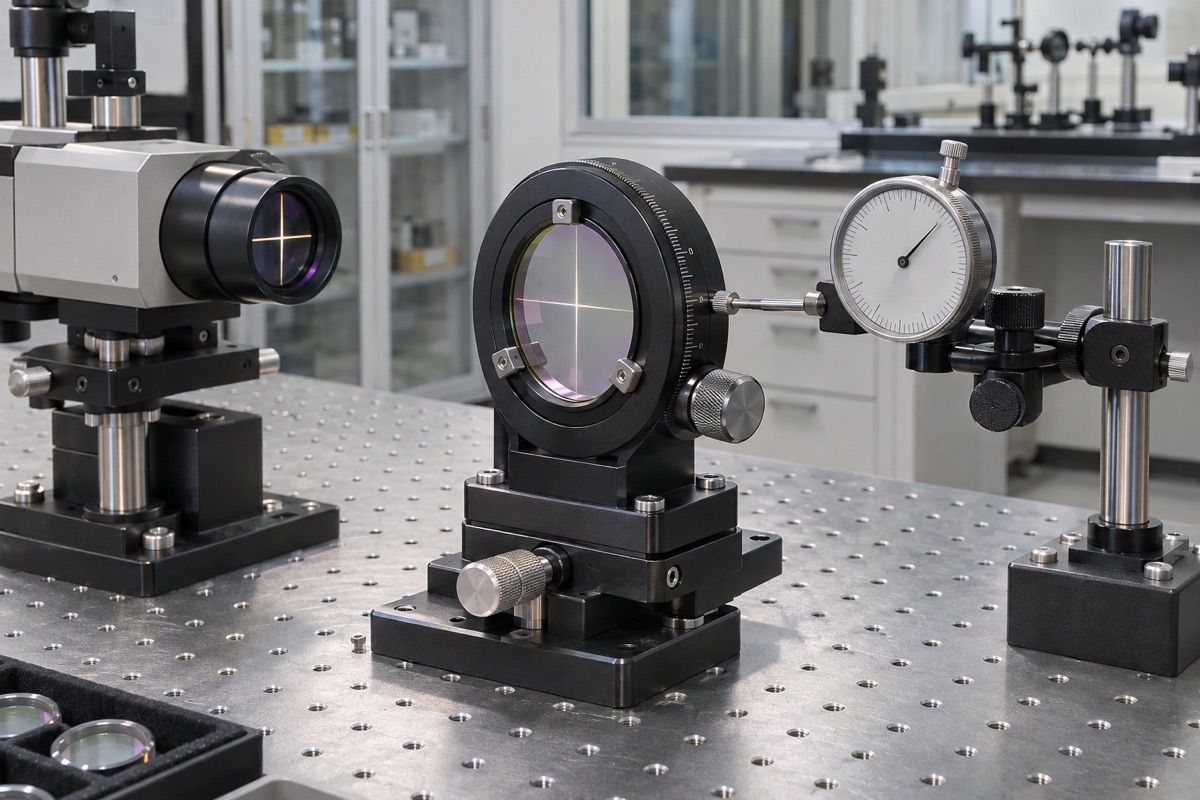
Die Winkelwiederholbarkeit muss mit der Vor- und Zurückverstellung vor und nach dem Verriegeln sowie wiederholtem Be- und Entladen verglichen werden.
Optische Teile sollten festgeklemmt werden, um Spannungen und Verrutschen zu vermeiden
Wellenplatten und Kristalle können empfindlich auf Klemmspannung, Temperatur und Kantenbelastung reagieren. Nähte, Druckringe oder flexible Halterungen sollen einen gleichmäßigen Kontakt gewährleisten und Raum für Reinigung, Be- und Entladung sowie Wärmeausdehnung lassen. Eine schlechte Positionierung kann nicht durch starke Kompression ausgeglichen werden. Mit gleichwertigen Teilen können zunächst die Klemmkraft und der Schlupf überprüft werden. Anschließend können optische Tests durchgeführt werden, um zu bestätigen, dass die Polarisation oder das Wellenfrontverhalten nach der Installation nicht durch mechanische Belastung beschädigt wurden.
Schließlich wurden zwei Beweismittel verwendet, mechanische und optische, um den Kreis zu schließen.
Die mechanische Inspektion kann die Rotationsachse, den Endflächenschlag, das Radialspiel und die Verriegelungsverschiebung abdecken, während die optische Inspektion den tatsächlichen Winkel und die Leistung des optischen Pfads bestätigt. In öffentlichen Artikeln sollten keine universellen Bogensekunden- oder Newtonmeter-Indikatoren für alle Strukturen angegeben werden. Spezifische Grenzwerte sollten anhand des Fehlerbudgets des optischen Systems, der Montagestruktur und der Nutzungsumgebung ermittelt und anhand eines genehmigten Messplans überprüft werden.
Zusammenfassung
Die hochauflösende Skala stellt lediglich die Lesbarkeit dar; Die wahre Genauigkeit muss durch das Rotationszentrum, das Vor- und Zurück-Differential, die Sperrung des vorderen und hinteren Drifts und einen erneuten Systemtest nach der Installation der Optik nachgewiesen werden. Der spezifische Prozess muss noch mit der Spannungsgrenze der optischen Komponente, dem Rotationszentrum, Winkelablesungen, Drift vor und nach der Verriegelung, wiederholtem Laden und Entladen und der Bestätigung der Umgebungstemperatur kombiniert werden.
FAQ
Entspricht die Skalenauflösung der Rotationsgenauigkeit?
Nicht gleich. Der Maßstab ist die Ablesefähigkeit, und die Genauigkeit wird auch durch Hysterese, Exzentrizität, Verriegelungsdrift und Messmethode beeinflusst.
Ist das Schloss stabiler, je fester es ist?
Nein. Eine übermäßige Verriegelungskraft kann die Halterung verformen oder die optischen Komponenten beschädigen. Der Betrieb sollte gemäß dem überprüften Drehmoment und der überprüften Struktur durchgeführt werden.
Kann der Einbaurahmen mit nur drei Koordinaten übernommen werden?
Mit dreidimensionalen Koordinaten kann die mechanische Geometrie überprüft werden, der tatsächliche Winkel der optischen Achse und die auf optische Teile wirkende Kraft erfordern jedoch eine optische Neumessung.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.