
Este artículo analiza las lecturas de rotación, los ángulos reales, el bloqueo y el mantenimiento, y la tensión de los componentes ópticos por separado, y proporciona una ruta de control completa desde el procesamiento del sistema de orificios, la coincidencia de pares de rotación hasta el ajuste del ensamblaje y las nuevas pruebas.
La escala de alta resolución sólo representa legibilidad; la verdadera precisión debe demostrarse mediante el centro de rotación, el diferencial de avance y retroceso, el bloqueo de la deriva delantera y trasera y la nueva prueba del sistema después de instalar la óptica. El proceso específico aún debe combinarse con el límite de tensión del componente óptico, el centro de rotación, las lecturas de ángulo, la deriva antes y después del bloqueo, la carga y descarga repetidas y la confirmación de la temperatura ambiente.
Problemas, causas, controles y evidencias
| Problema | Causa probable | Acción de control | Evidencia de aceptación |
|---|---|---|---|
| Rebote en ángulo después del bloqueo | La fuerza de bloqueo cambia el contacto del par giratorio o la deformación elástica del soporte. | Separe las rutas de fuerza de ajuste y bloqueo, fije el par de bloqueo y la secuencia. | Bloqueo de ángulo delantero y trasero, bloqueo repetido y registros de ajuste de ida y vuelta |
| El rendimiento óptico cambia después de instalar la placa ondulada. | El anillo de presión es desigual, el borde de contacto es demasiado estrecho o la contracción de la unión introduce tensión. | Limite la fuerza de sujeción, optimice la regleta de contacto y pruebe el ajuste con piezas equivalentes | Registros de postura mecánica y polarización/remedición óptica. |
| La posición cero no se repite después del desmontaje y montaje. | Contaminación de la superficie de posicionamiento, interferencia del chaflán o juego del mecanismo de ajuste | Definir procedimientos de posicionamiento y limpieza, alineación y bloqueo de tres puntos/tope | Datos de ángulo y eje óptico después de múltiples desmontajes y montajes. |
Primero defina a qué se refiere específicamente la “precisión del ángulo”.
Una montura puede etiquetarse con resolución de escala, lectura de vernier, sensibilidad de ajuste y posicionamiento repetible al mismo tiempo, pero estos conceptos no son intercambiables. El proyecto primero debe aclarar si se trata de lectura manual, retroalimentación del codificador o el ángulo real del eje óptico después del bloqueo; También debe especificar la dirección de avance y retroceso, la temperatura de medición y el rango de ángulo efectivo. Si solo hace que las líneas de escala sean más densas sin controlar el par rotacional y bloquear la deformación, las lecturas aparecerán bien y los resultados serán inestables.
El centro de rotación proviene del sistema de agujeros y del punto de referencia final.
El centro óptico efectivo de la placa ondulada o del cristal debe estar lo más cerca posible del eje mecánico de rotación. La posición del rodamiento, el tope, la cara del extremo del anillo giratorio y la superficie de montaje de la base deben procesarse alrededor de una referencia común para evitar el desmantelamiento del eje al girarlo varias veces. Los orificios clave deben terminarse con la abrazadera de montaje; cuando sea necesario cambiar el montaje, se debe utilizar el punto de referencia funcional procesado y se debe verificar el posicionamiento repetido. El espesor del tratamiento superficial también entra en la cadena de dimensión secundaria giratoria.
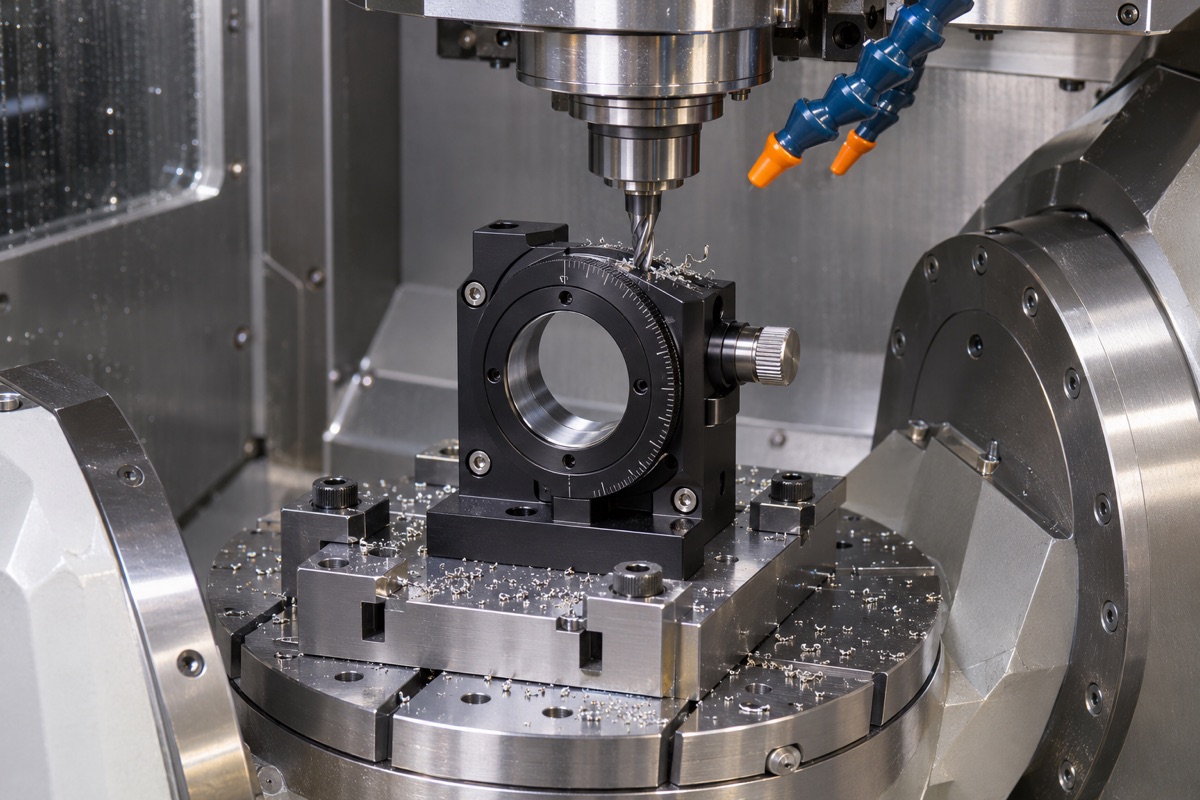
Los orificios, muescas y caras de los extremos se mecanizan alrededor de un punto de referencia giratorio común.
La holgura del par giratorio debe tener en cuenta la sensación y la histéresis.
Si el espacio es demasiado grande, fácilmente producirá movimiento radial y juego angular, y si es demasiado apretado, aumentará la fricción, el arrastre y el desgaste local. La selección de casquillos, cojinetes o ajustes de precisión debe combinarse con el método de ajuste y la carga, y no puede limitarse a lograr un juego cero. Para afinar roscas, tornillos sin fin o transmisiones tangenciales también es necesario verificar el centro de rotación, la precarga y la dirección alternativa. El rendimiento real debe juzgarse mediante pruebas de carrera completa en lugar de sensaciones en un solo punto.
El mecanismo de bloqueo no puede cambiar el resultado del ajuste.
Si el tornillo de bloqueo empuja directamente el anillo giratorio, cambiará el estado de contacto y producirá un rebote angular. Un diseño más estable consiste en hacer que la fuerza de bloqueo sea simétrica, repetible y lo más desacoplada posible de la dirección de ajuste. El extremo de procesamiento debe controlar la superficie de contacto de bloqueo, el eje de la rosca y el espesor de la pared local, y el extremo de ensamblaje debe fijar el par y la secuencia de bloqueo. La verificación de aceptación debe registrar la diferencia de ángulo antes y después del bloqueo y la distribución de los bloqueos repetidos.
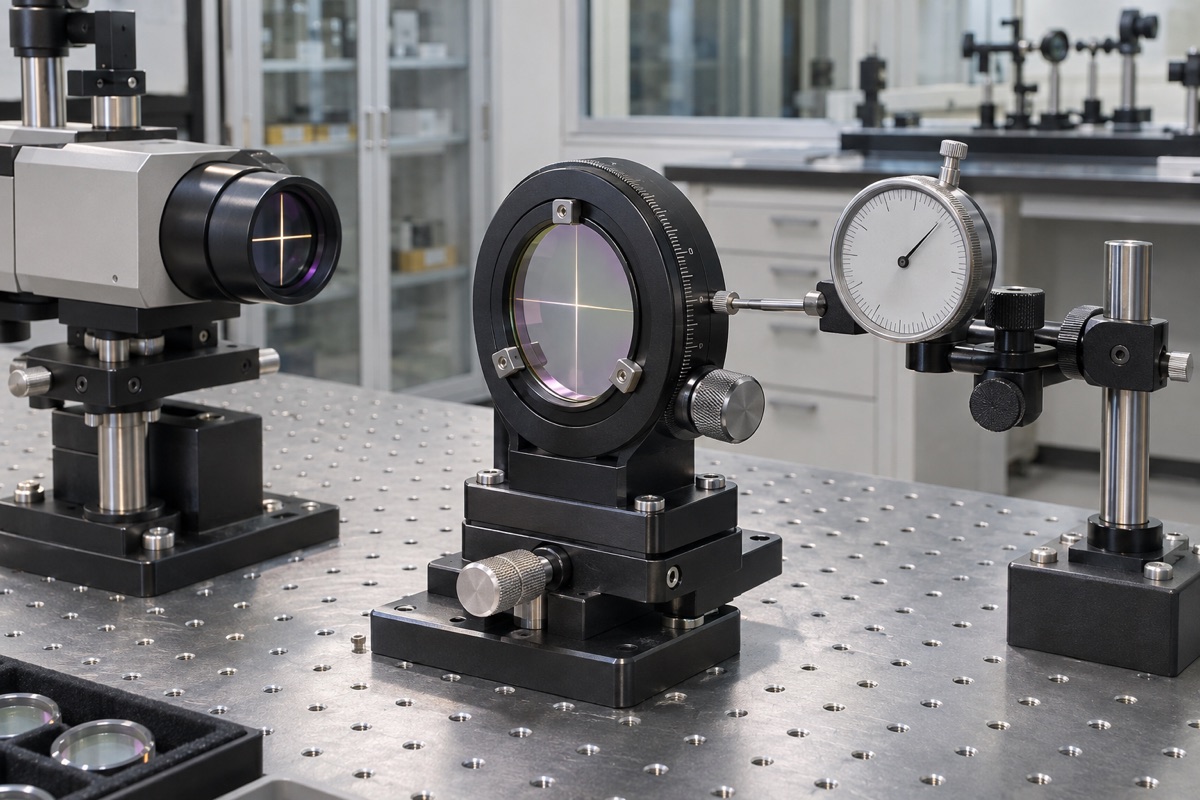
La repetibilidad del ángulo debe compararse con el ajuste hacia adelante y hacia atrás, antes y después del bloqueo y con la carga y descarga repetidas.
Las piezas ópticas deben sujetarse para evitar tensiones y deslizamientos.
Las placas y cristales ondulados pueden ser sensibles a la tensión de sujeción, la temperatura y la carga de los bordes. Las costuras, anillos de presión o sujeciones flexibles deben garantizar un contacto uniforme y dejar espacio para la limpieza, carga y descarga y expansión térmica. Un mal posicionamiento no se puede compensar con una compresión vigorosa. Se pueden usar piezas equivalentes para verificar primero la fuerza de sujeción y el deslizamiento, y luego se pueden realizar pruebas ópticas para confirmar que la polarización o el comportamiento del frente de onda después de la instalación no han sido dañados por tensión mecánica.
Finalmente, se utilizaron dos conjuntos de pruebas, mecánica y óptica, para cerrar el círculo.
La inspección mecánica puede cubrir el eje de rotación, el descentramiento de la cara del extremo, el juego radial y el desplazamiento de bloqueo, mientras que la inspección óptica confirma el ángulo real y el rendimiento de la trayectoria óptica. Los artículos públicos no deben proporcionar indicadores universales de segundo de arco o de Newton-metro en todas las estructuras; Los límites específicos deben ser determinados por el presupuesto de error del sistema óptico, la estructura de montaje y el entorno de uso, y verificados según un plan de medición aprobado.
Resumen
La escala de alta resolución sólo representa legibilidad; la verdadera precisión debe demostrarse mediante el centro de rotación, el diferencial de avance y retroceso, el bloqueo de la deriva delantera y trasera y la nueva prueba del sistema después de instalar la óptica. El proceso específico aún debe combinarse con el límite de tensión del componente óptico, el centro de rotación, las lecturas de ángulo, la deriva antes y después del bloqueo, la carga y descarga repetidas y la confirmación de la temperatura ambiente.
FAQ
¿La resolución de la escala es igual a la precisión de la rotación?
No es igual a. La escala es la capacidad de lectura y la precisión también se ve afectada por la histéresis, la excentricidad, la deriva de bloqueo y el método de medición.
¿Cuanto más apretada es la cerradura, más estable es?
No. Una fuerza de bloqueo excesiva puede deformar el soporte o aplastar los componentes ópticos. La operación debe realizarse de acuerdo con el par y la estructura verificados.
¿Se puede aceptar el marco de instalación utilizando sólo tres coordenadas?
Las coordenadas tridimensionales pueden verificar la geometría mecánica, pero el ángulo real del eje óptico y la fuerza sobre las piezas ópticas requieren una nueva medición óptica.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.