
CFRP und GFRP sind Werkstofffamilien. Faserform, Volumenanteil, Harz, Lagenaufbau und Aushärtung verändern Kraft, Wärme, Abrasion und Schadensmechanismus.
Ein qualifizierter Prozess nutzt repräsentative Laminatdaten, erprobte Werkzeuge und Unterlagen, kontrollierte Absaugung sowie Nachweise für Eintritt, Austritt und Wand statt nur Durchmesser.
Risiken und Maßnahmen bei Verbundwerkstoffen
| Risiko | Maßnahme | Nachweis |
|---|---|---|
| Austrittsdelamination | Passende Unterlage und validierte Werkzeugstrategie | Mikrobilder von Ein- und Austritt |
| Wandschaden trotz gutem Durchmesser | Wärme, Absaugung und Schärfe sichern | Wand- und Harzprüfung |
| Parameter versagen bei anderer Lage | Nach Materialcharge und Aufbau qualifizieren | Material- und Versuchsbericht |
Das vollständige Laminat identifizieren
Benötigt werden Spezifikation, Harzsystem, Lagenaufbau, Dicke und kritische Flächen. Die Abkürzung allein reproduziert weder Standzeit noch Kantenqualität. Chargen- oder Aushärteänderungen lösen eine Prozessprüfung aus.
Werkstoff und Werkzeuggeometrie abstimmen
Abrasive Fasern verschleißen Schneiden und erhöhen Schubkraft sowie Wärme. Hartmetall, Diamantschicht oder PKD können passen, doch Spitze, Drall und Richtung bestimmen weiterhin Abheben, Ausdrücken und Ausfransen. Repräsentatives Material ist zu erproben.
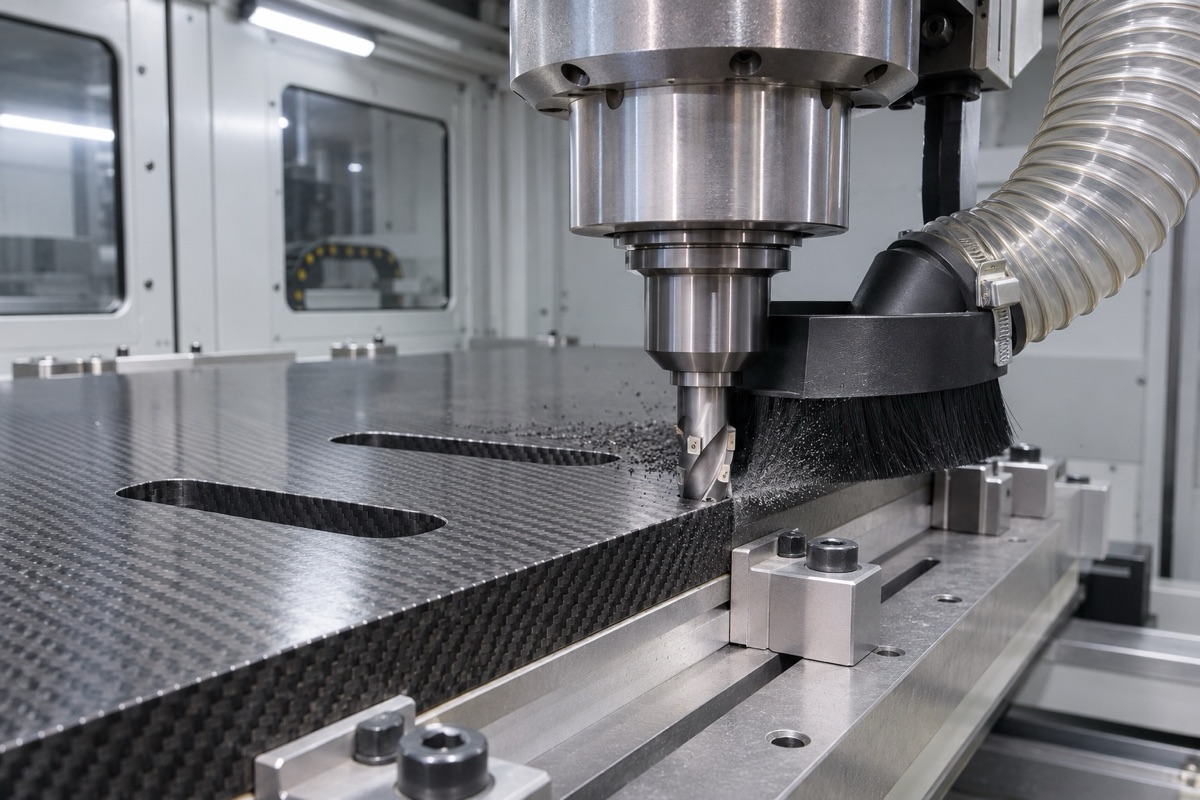
Scharfe Werkzeuge, feste Unterlage und geeignete Absaugung bestimmen die Kantenqualität.
Austritt stützen und Staub sicher beherrschen
Nahe dem Austritt nimmt die Lagenstützung ab. Eine saubere, anliegende Unterlage und validierte Folge helfen. Geschlossene lokale Absaugung und Filter müssen zum Laminat, Sicherheitsdatenblatt und Arbeitsschutzplan des Betriebs passen; Staubschutz darf nicht improvisiert werden.
Standzeit aus Qualitätstrends definieren
Ein Werkzeug kann noch schneiden und schon unzulässige Delamination erzeugen. Lochzahl oder Schnittlänge werden mit Eintritt, Austritt, Wand und Maß verfolgt. Bei Änderungen von Aufbau, Dicke oder Charge wird die freigegebene mikroskopische oder zerstörungsfreie Prüfung wiederholt.
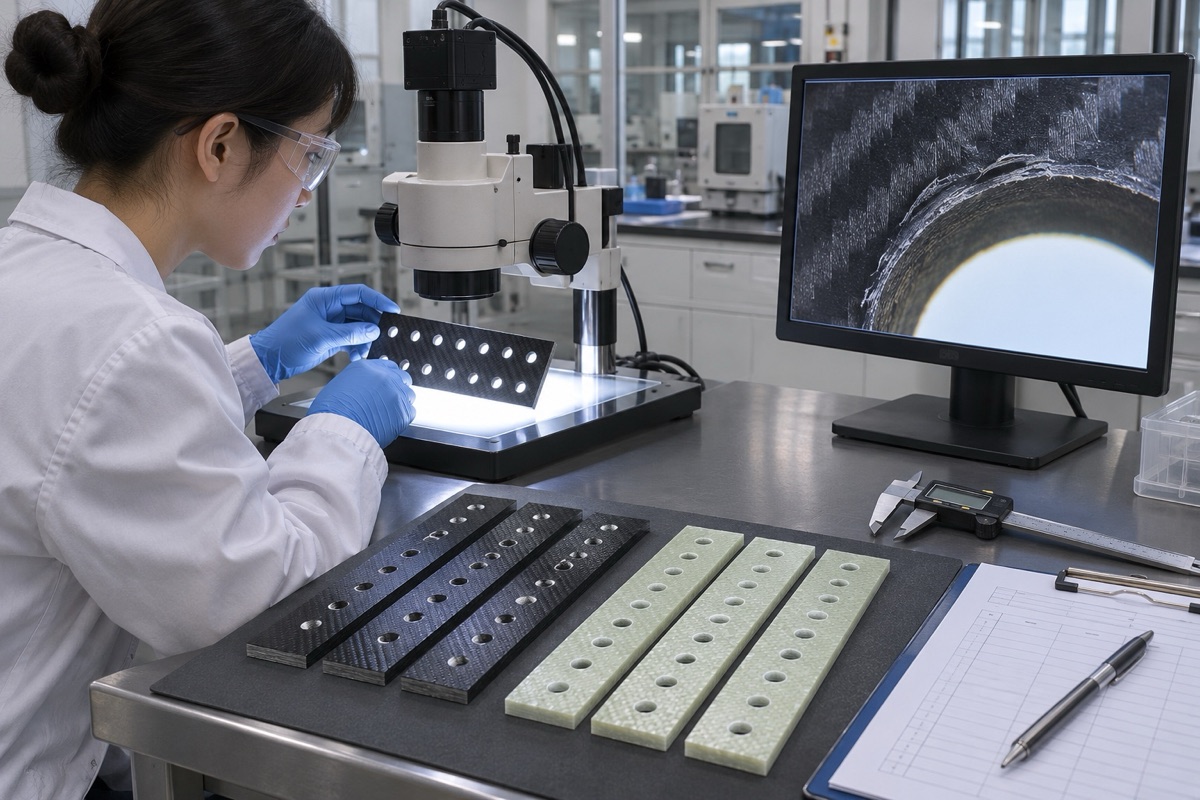
Zum Durchmesser gehört ein mikroskopischer Nachweis von Delamination und Wandschäden.
Zusammenfassung
Delaminationsschutz braucht vollständige Laminatdaten, abgestimmte Werkzeuggeometrie, feste Austrittsstützung, freigegebenen Staubschutz und qualitätsbasierte Standzeiten.
FAQ
Können CFRP und GFRP gleiche Parameter nutzen?
Nicht pauschal; Faser, Harz, Aufbau und Abrasion unterscheiden sich.
Beweist der Durchmesser die Lochqualität?
Nein. Eintritt, Austritt, Wand, Fasern und Wärmeschaden zählen.
Verringert kleiner Vorschub immer Delamination?
Nein. Zu kleiner Vorschub erhöht Reibung und Wärme.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.