
CFRP y GFRP son familias, no materiales únicos. Fibra, fracción, resina, apilado y curado cambian fuerzas, calor, abrasión y daño.
Un proceso cualificado usa datos representativos, herramienta y apoyo probados, extracción controlada y evidencia de entrada, salida y pared, no solo diámetro.
Riesgos y controles de composites
| Riesgo | Control | Evidencia |
|---|---|---|
| Delaminación de salida | Respaldo ajustado y herramienta/estrategia validada | Micrografías de entrada y salida |
| Pared quemada con diámetro correcto | Controlar calor, extracción y filo | Inspección de pared y resina |
| Parámetros fallan en otro apilado | Cualificar por material y laminado | Registro y ensayo |
Identificar el laminado completo
Se requieren especificación, resina, apilado, espesor y superficies críticas. La abreviatura no reproduce vida de herramienta ni calidad. Cambios de lote o curado exigen revisar la ventana validada.
Combinar material y geometría de herramienta
Las fibras abrasivas desgastan el filo y elevan empuje y calor. Carburo, recubrimiento diamantado o PCD pueden servir, pero punta, hélice y dirección siguen determinando pelado, empuje y fibras sueltas. Debe ensayarse material representativo.
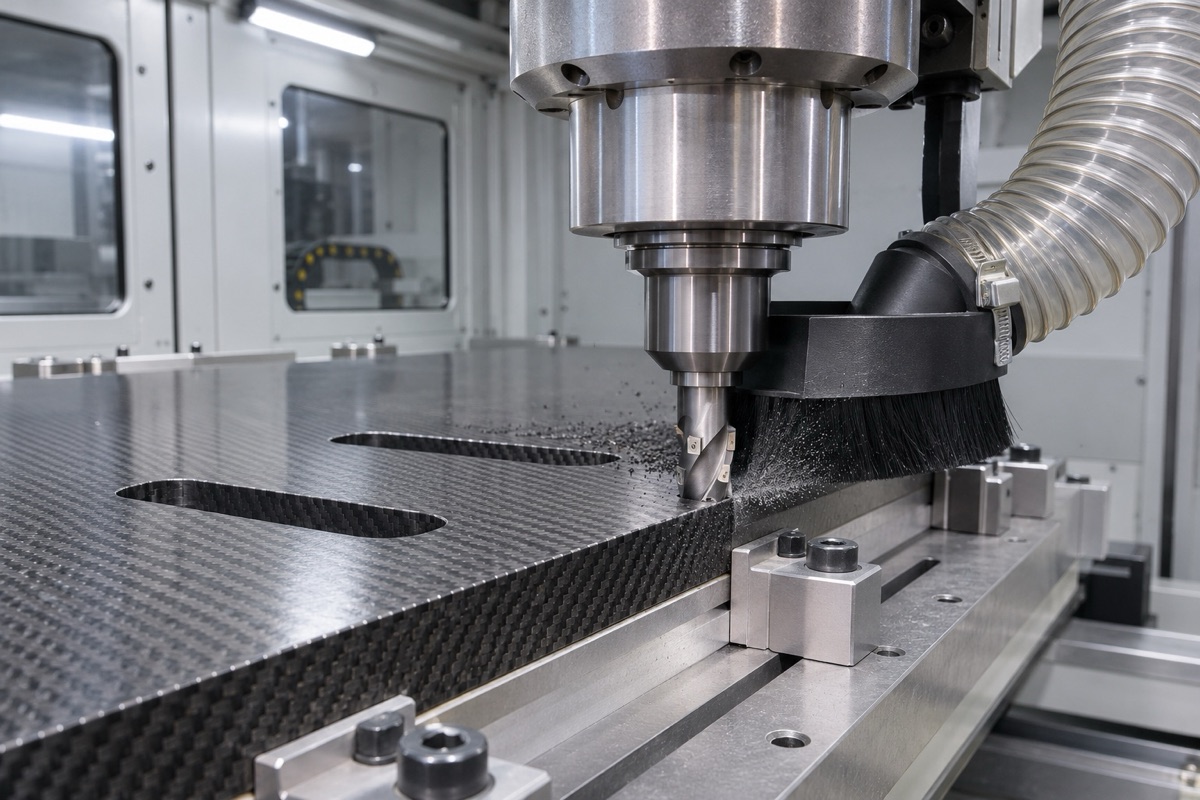
Herramienta afilada, respaldo rígido y extracción compatible determinan el borde.
Apoyar la salida y controlar el polvo
Al acercarse a la salida baja el soporte entre capas. Un respaldo limpio y ajustado y una secuencia validada reducen riesgo. La extracción y filtración cerradas deben ser compatibles con laminado, ficha de seguridad y plan de salud laboral; no deben improvisarse.
Definir vida por tendencia de calidad
Una herramienta puede seguir cortando y producir daño inaceptable. Se registran agujeros o longitud junto con entrada, salida, pared y dimensión. Tras cambios de apilado, espesor o lote se repite la verificación microscópica o no destructiva aprobada.
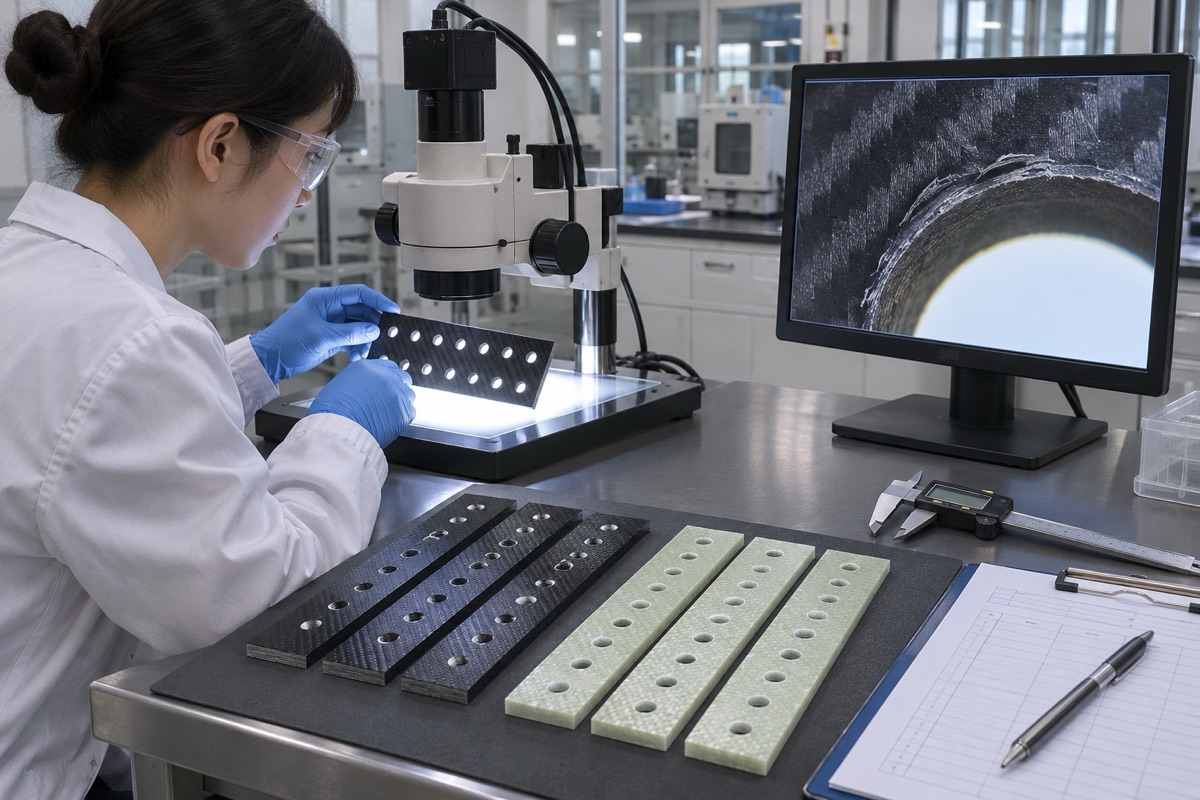
El diámetro debe complementarse con evidencia microscópica de delaminación y daño.
Resumen
Evitar delaminación exige identificar el laminado, combinar herramienta y geometría, apoyar la salida, controlar polvo y limitar vida según calidad.
FAQ
¿CFRP y GFRP comparten parámetros?
No por defecto; fibra, resina, apilado y abrasión difieren.
¿El diámetro correcto prueba el agujero?
No. También se revisan entrada, salida, pared y calor.
¿Menor avance siempre reduce delaminación?
No. Puede aumentar roce y calor.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.