
Wabenzellen und Dämpfungsbohrungen dienen nicht nur der Gewichtsreduzierung. Geometrie, Verbindungsgrenzen und Dämpfungselemente bestimmen gemeinsam Steifigkeit, Eigenfrequenzen und Systemantwort.
Die Fertigung stabilisiert zuerst Arbeitsfläche und Schnittstellen und verknüpft anschließend Maßnachweise mit Frequenzgang- oder Abklingmessungen bei definierten Auflagen und Lasten.
Typische Risiken, Maßnahmen und Nachweise
| Risiko | Maßnahme | Abnahmenachweis |
|---|---|---|
| Verzug nach dem Schlichten | Symmetrisch stufenweise abtragen, Spannkraft begrenzen und entspannt prüfen | Ebenheit im Prozess und freien Zustand |
| Maße stimmen, Resonanz bleibt | Auflage, Nutzlast, Anregung und Sensoren definieren | Frequenzgang oder Abklingkurve |
| Grat oder Rattern an Bohrungen und Rippen | Kurze Auskragung, lokale Stützung und stabile Spanabfuhr | Kanten-, Rippen- und Konturprüfung |
Gewicht, Steifigkeit und Dämpfung trennen
Mehr Bohrungen oder kleinere Zellen reduzieren Schwingungen nicht automatisch. Lastpfade, Deckblechdicke, Fügeverbindung und Randbedingungen können lokale Moden in den Arbeitsbereich verschieben. Jede Kammer, Bohrung und Dämpfungskomponente braucht deshalb eine geklärte Funktion.
Restspannung und Aufspannung beherrschen
Großer Materialabtrag verteilt Restspannungen neu, während dünne Rippen schnell an Steifigkeit verlieren. Gleichmäßige Zugabe, zonenweiser Gegenlauf und Messungen nach dem Entspannen sind wichtig. Mehrpunktauflagen dürfen die Arbeitsfläche nicht künstlich eben ziehen.
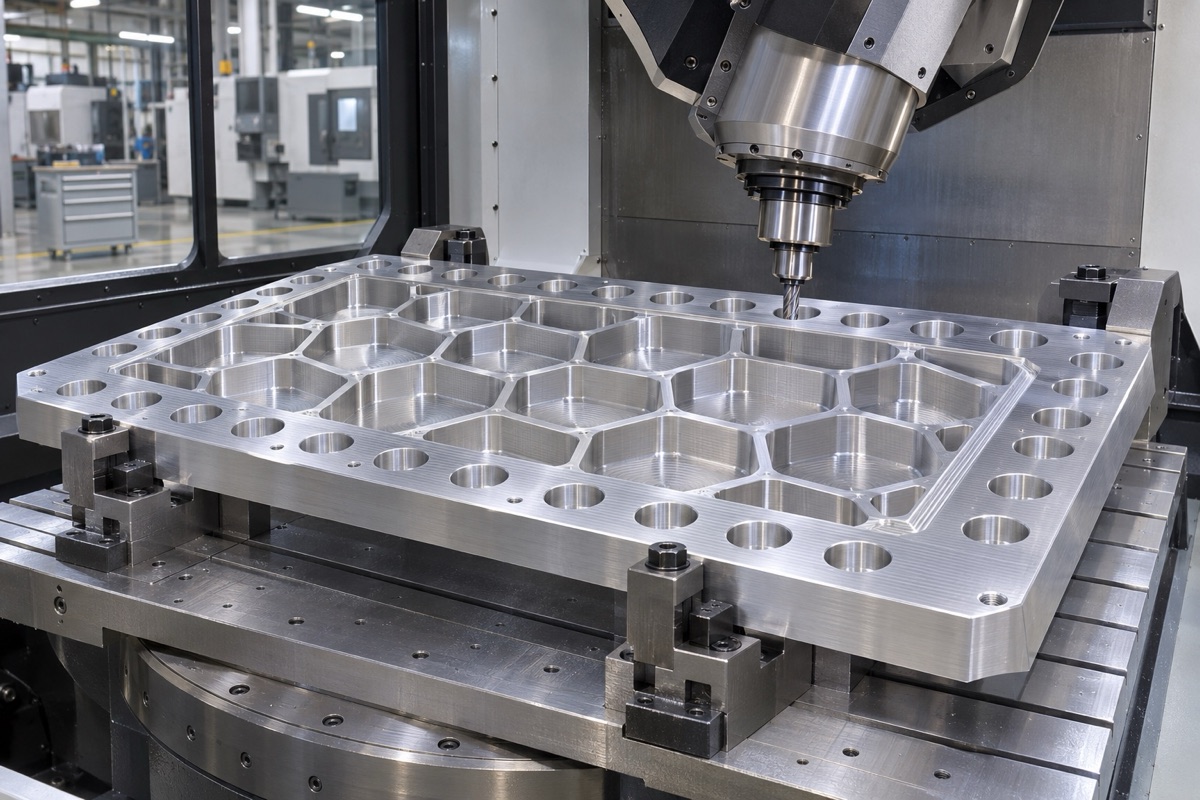
Zonenweiser, symmetrischer Materialabtrag begrenzt den Verzug großer Wabenstrukturen.
Bohrungen von Funktionsbezügen fertigen
An dünnen Wänden drohen Austrittsgrate, Kantenausbruch und Rattern. Neben dem Durchmesser sind Lage, Achsrichtung, Kante und Restwandstärke zu den Montagebezügen zu prüfen.
Geometrie mit Dynamik verknüpfen
Ebenheit und Schnittstellengeometrie sind notwendig, beweisen aber keine Dämpfung. Auflagepunkte, Nutzlast, Anregung, Sensoren, Frequenzbereich und Stabilisierung sind zu dokumentieren. Grenzwerte stammen aus dem freigegebenen Systemtest, nicht aus einer pauschalen Kennzahl.
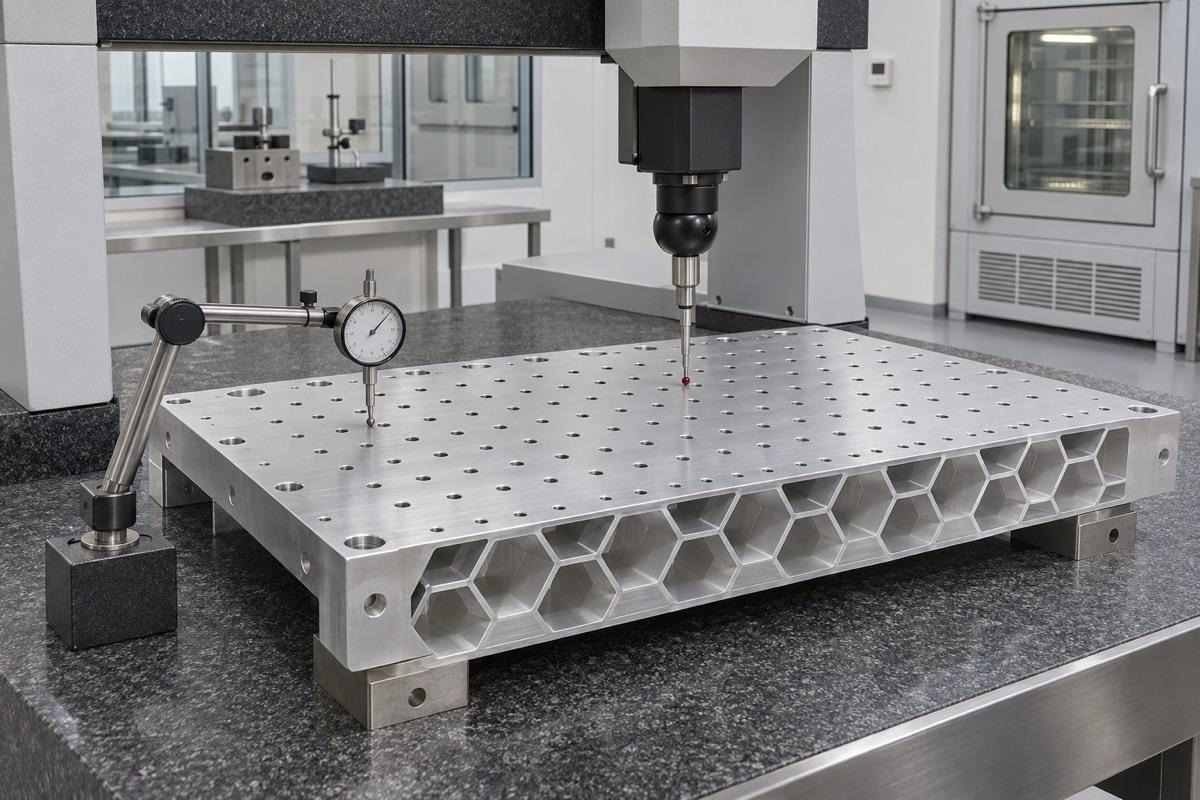
Die Geometrie der Arbeitsfläche ist im festgelegten gestützten und freien Zustand zu prüfen.
Zusammenfassung
Ein zuverlässiger Optiktisch verbindet verzugsarme Bearbeitung, definierte Auflagen, rückführbare Schnittstellengeometrie und projektspezifische dynamische Prüfung.
FAQ
Sind kleinere Wabenzellen immer stabiler?
Nein. Deckbleche, Werkstoff, Fügetechnik und Randbedingungen wirken ebenfalls.
Beweist Ebenheit die Dämpfung?
Nein. Auch Moden, Auflage, Nutzlast und Dämpfungselemente sind entscheidend.
Darf auf beliebigen drei Punkten gemessen werden?
Nein. Die Auflage verändert die Form und muss festgelegt sein.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.