
Las celdas alveolares y los orificios de amortiguación no son simples elementos de aligeramiento. Su geometría, uniones y elementos disipativos determinan conjuntamente la rigidez, las frecuencias propias y la respuesta del sistema.
La fabricación debe estabilizar primero la superficie de trabajo y las interfaces, y después relacionar la evidencia dimensional con ensayos de respuesta en frecuencia o decaimiento bajo apoyos y cargas definidos.
Riesgos, controles y evidencias
| Riesgo | Control | Evidencia de aceptación |
|---|---|---|
| El panel se alabea tras el acabado | Retirada simétrica por etapas, fuerza limitada y medición al liberar | Planitud en proceso y en estado libre |
| Las cotas cumplen pero persiste la resonancia | Definir apoyo, carga, excitación y sensores | Registro de respuesta o decaimiento |
| Rebabas o vibración en agujeros y nervios | Voladizo corto, apoyo local y evacuación estable | Inspección de bordes, nervios y contorno |
Separar aligeramiento, rigidez y amortiguación
Más agujeros o celdas menores no reducen automáticamente la vibración. Las rutas de carga, el espesor de las caras, la unión y las condiciones de contorno pueden desplazar modos locales al rango de trabajo. La revisión debe definir la función de cada cavidad, orificio y elemento disipativo.
Controlar tensión residual y amarre
La gran retirada de material redistribuye tensiones mientras los nervios pierden rigidez. Conviene mantener sobrematerial uniforme, mecanizar por zonas y secuencias opuestas y medir tras liberar. El apoyo multipunto no debe forzar la cara de trabajo ni cargar las celdas más flexibles.
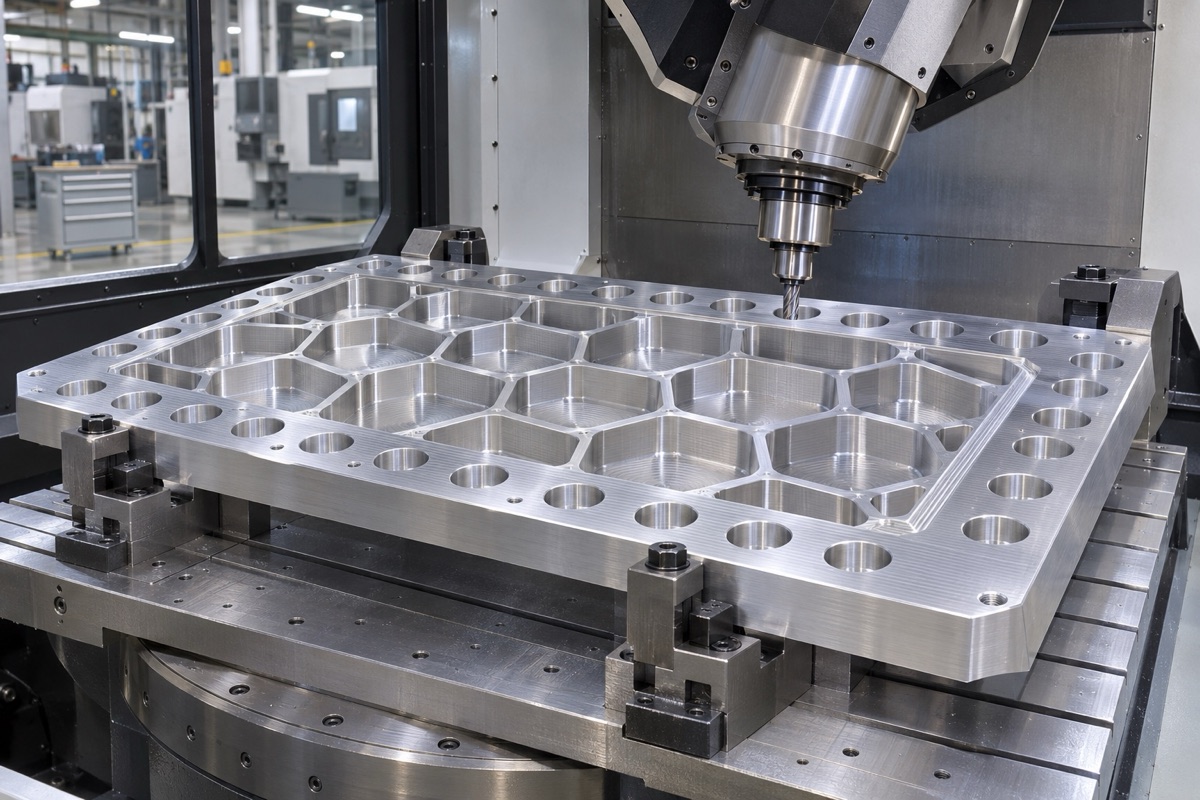
La retirada simétrica y por zonas ayuda a limitar la deformación de estructuras alveolares grandes.
Mecanizar los agujeros desde referencias funcionales
Cerca de paredes finas pueden aparecer rebabas de salida, colapso del borde y vibración. El diámetro no basta: hay que verificar posición, dirección del eje, estado del borde y espesor restante respecto a las referencias de montaje.
Relacionar geometría con validación dinámica
La planitud y las interfaces son necesarias, pero no prueban la amortiguación. Deben registrarse apoyos, carga, excitación, sensores, rango de frecuencia y criterio de estabilización. Los límites proceden del plan aprobado del sistema, no de un valor universal.
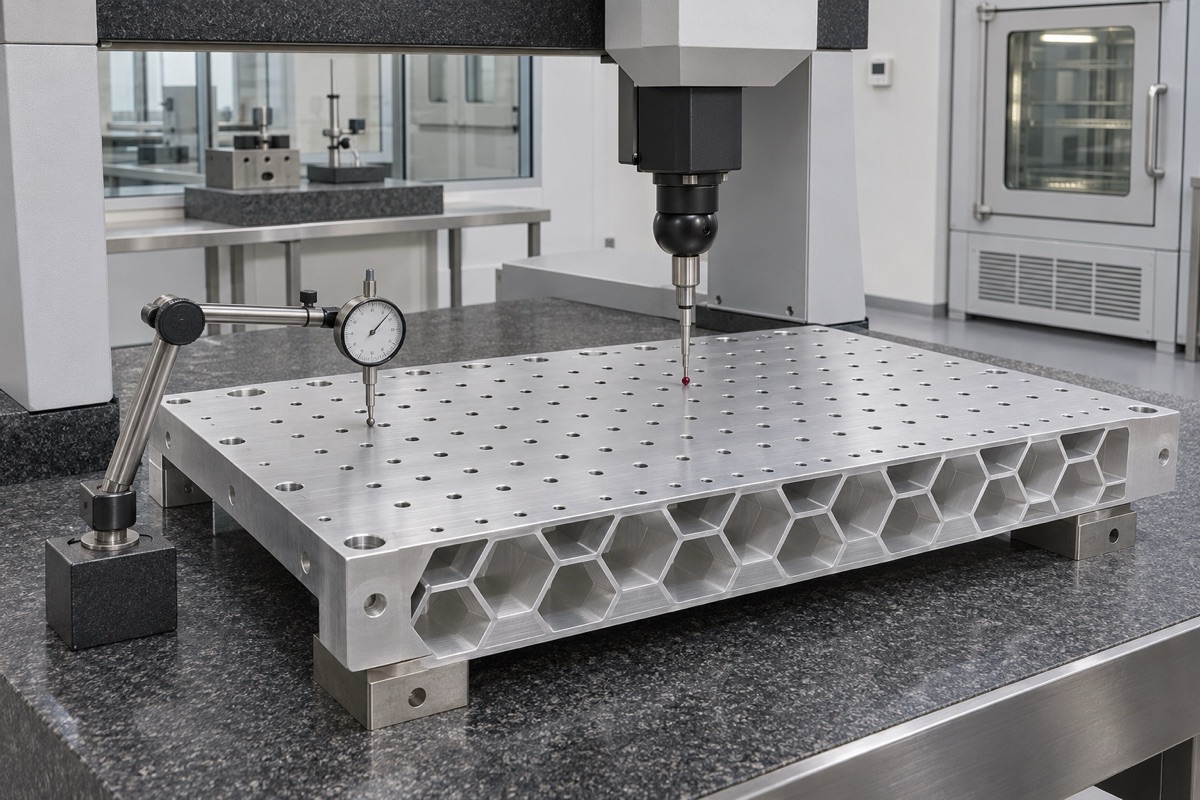
La geometría de la superficie debe verificarse en los estados apoyado y libre especificados.
Resumen
Una mesa óptica fiable combina mecanizado de baja deformación, apoyos definidos, geometría trazable y validación dinámica específica del proyecto.
FAQ
¿Las celdas más pequeñas siempre mejoran la estabilidad?
No. También influyen las caras, el material, la unión y los límites estructurales.
¿La planitud demuestra la amortiguación?
No. También intervienen modos, apoyos, carga y elementos disipativos.
¿Puede medirse sobre tres apoyos cualesquiera?
No. La posición de los apoyos cambia la forma y debe especificarse.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.