
Das Endverfahren ergibt sich nicht nur aus der Durchmessertoleranz. Ein Lagersitz braucht Maß, Rundheit und Achsbezug; eine Passstiftbohrung priorisiert Lage und Wiederholung; eine Sonderkontur verlangt Flexibilität.
Die Verfahren überlappen, korrigieren aber nicht dieselben Fehler. Maschine, Auskragung, Werkstoff, Tiefe, Wandsteifigkeit, Aufspannung und Temperatur können jede Tabellenangabe verschieben.
Die folgenden Werte sind Planungsbereiche für stabile Bedingungen, keine universellen Grenzen oder Abnahmezusagen.
Typischer Planungsvergleich der Endverfahren
| Verfahren | Typischer Planungsbereich | Einsatz und Grenze |
|---|---|---|
| Zirkulares Fertigfräsen | Oft IT8-IT10; etwa ±0,02 bis ±0,05 mm und Ra 1,6-3,2 µm | Flexibel bei Sonderdurchmessern und Lagekorrektur; Form hängt stark von Interpolation, Rundlauf und Werkzeugbiegung ab |
| Feinbohren | Oft IT6-IT8; etwa ±0,005 bis ±0,015 mm und Ra 0,8-1,6 µm | Gute Maß-, Rundheits- und Achskontrolle; braucht Zugang, Steifigkeit und Werkzeugeinstellung |
| Reiben | Oft IT6-IT8; etwa ±0,005 bis ±0,015 mm und Ra 0,4-1,6 µm bei korrekter Vorbohrung | Effizient für wiederkehrende Standardbohrungen; folgt der Vorbohrung und korrigiert Lage nur begrenzt |
| Tiefe Bohrung | Separat bewerten | Spanabfuhr, Führung, Wärme und Geradheit können Tiefbohren, Honen oder Schleifen erfordern |
Genauigkeit Umfasst Mehr Als Den Durchmesser
Die Abnahme kann örtliches Maß, Rundheit, Zylindrizität, Geradheit, Rauheit, Position, Rechtwinkligkeit und Koaxialität enthalten. Diese Merkmale sind nicht austauschbar.
Ein Zweipunkt-Innenmessgerät bestätigt Maß, kann aber Mehrlappigkeit oder Achsfehler übersehen. Die Zeichnung nennt Funktionsbezug, Passung, Prüftiefe und Endzustand nach Behandlung.
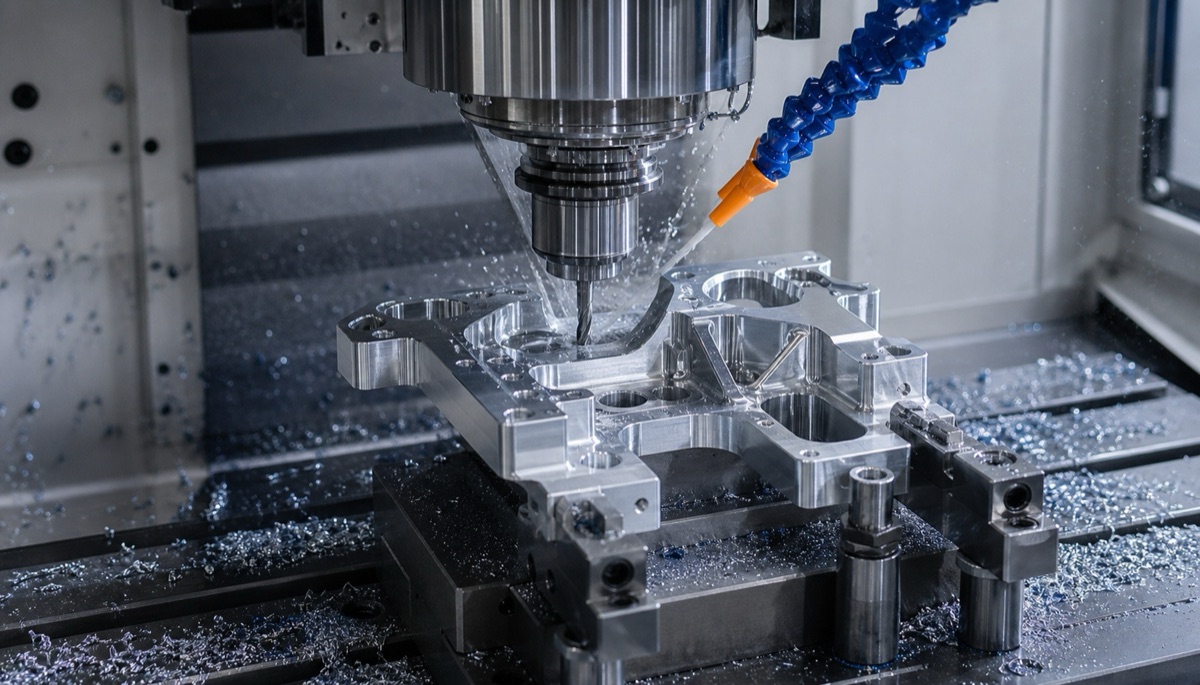
Fertigfräsen, Feinbohren und Reiben wirken unterschiedlich; Maß, Form, Lage, Tiefe, Werkstoff und Losgröße bestimmen die Auswahl.
Wann Fertigfräsen Praktisch Ist
Kreisinterpolation ist flexibel für Muster, Sonderdurchmesser, unterbrochene Konturen und Merkmale mit Lageanpassung aus einem Werkstücknullpunkt. Ein Werkzeug deckt mehrere Größen ab und kann Aufmaß lassen.
Das Ergebnis reagiert auf Spindelrundlauf, Biegung, Interpolation, Einfahrstrategie und Fräsrichtung. Es eignet sich oft zum Vorschlichten oder für mittlere Toleranzen; anspruchsvolle Passungen brauchen gegebenenfalls ein weiteres Endverfahren.
Wann Feinbohren Die Geometrie Besser Beherrscht
Ein einstellbares Feinbohrwerkzeug schneidet den Enddurchmesser mit definierter Schneide. In steifer Aufspannung verbessert es Maß, Rundheit und Achsdefinition und wird häufig für Lagersitze genutzt.
Es kann mäßigen Vorbohrungsversatz besser korrigieren als Reiben, aber keine instabile Wand oder falsche Bezugskette retten. Auskragung, Wuchtung, Schneide, Aufmaß und Temperatur bleiben bestimmend.
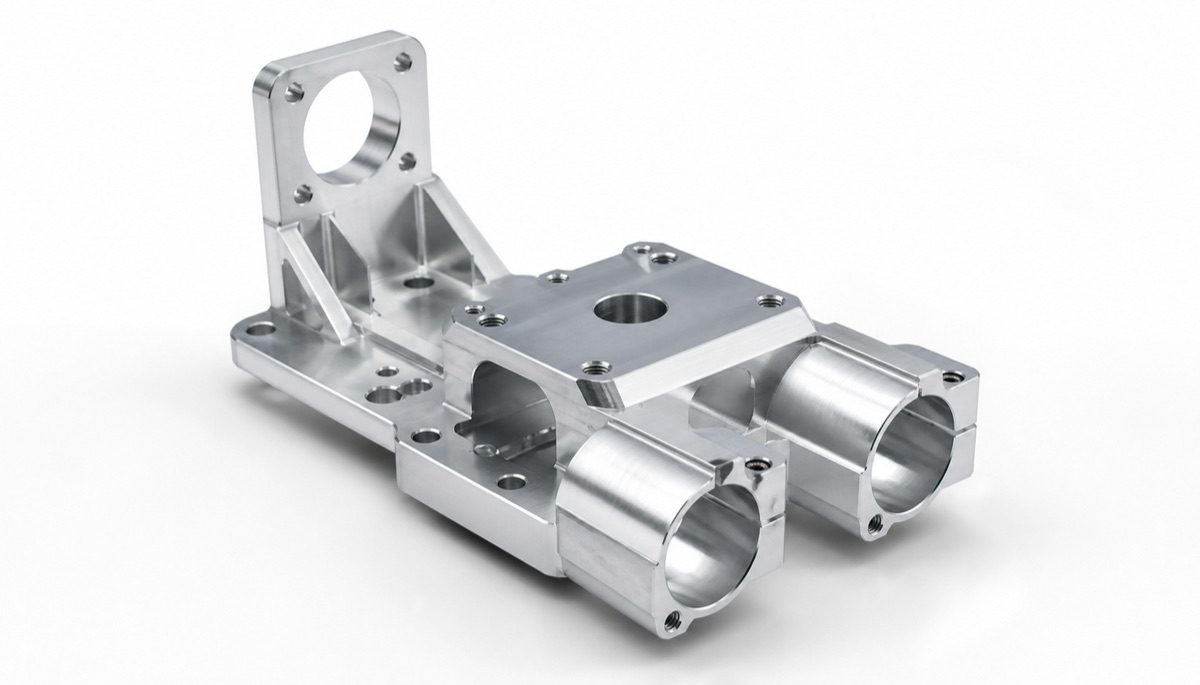
Verschiedene Bohrungen desselben Teils können unterschiedliche Endverfahren rechtfertigen statt einer Vorgabe für alle Merkmale.
Wann Reiben Effizient Wiederholt
Reiben entfernt ein kleines gleichmäßiges Aufmaß. Standardgrößen und gute Oberfläche werden wiederholbar, wenn Vorbohrung, Geradheit, Aufmaß, Ausrichtung, Schmierung und Spanabfuhr stabil sind.
Die Reibahle folgt der vorhandenen Bohrung. Sie ist keine Hauptkorrektur für schlechte Lage, Winkel oder starken Lauf. Sack-, Quer- und unterbrochene Bohrungen brauchen passende Geometrie und Validierung.
Prozessroute Um Lage Und Bezüge Aufbauen
Kritische Bohrungen werden vor der Strukturschwächung vorbearbeitet und nach Stabilisierung des Funktionsbezugs geschlichtet. Bezogene Bohrungen können eine Aufspannung oder qualifizierte Übertragung verlangen.
Nicht jede Freibohrung braucht die engste Toleranz. Lagersitze, Passstifte, Dichtungen und Freiräume werden getrennt und dem risikoärmsten geeigneten Verfahren zugeordnet.
Mit Dem Abnahmeverfahren Prüfen
Lehren und Innenmessgeräte prüfen Maß; Formmessgeräte zeigen Rundheit; das KMG bewertet Lage und Achsbezug. Für Rauheit ist ein Tastschnittgerät nötig.
Prüftiefe, Punktverteilung, freier oder gespannter Zustand, Temperatur und Bericht werden vor dem Angebot vereinbart. Eine Fähigkeit ist nur mit derselben Prüfdefinition aussagekräftig.
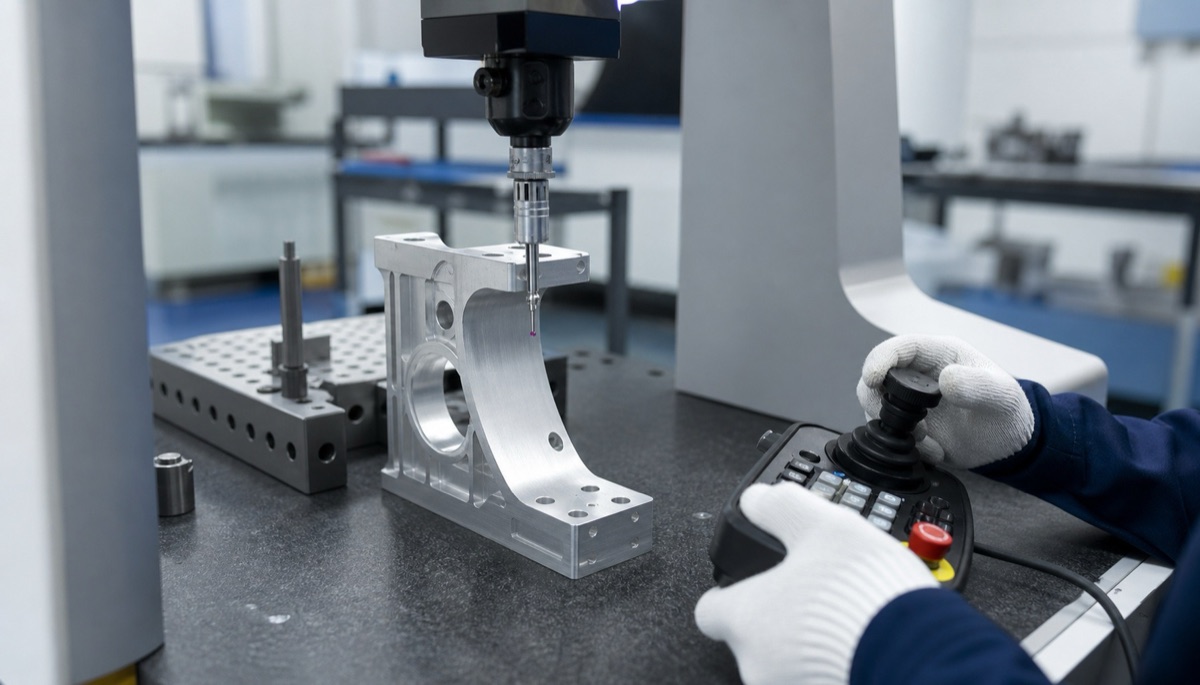
Ein passender Durchmesser beweist weder Lage, Achsrichtung, Rundheit noch Koaxialität zum Montagebezug.
Angaben Für Die Anfrage
Vollständige Daten vermeiden versteckte Annahmen.
- 2D-Zeichnung und 3D-Modell mit gleicher Revision
- Durchmesser, Toleranz, Tiefe, Längenverhältnis und Unterbrechungen
- Passung, Rauheit, Rundheit, Zylindrizität, Lage und Bezüge
- Werkstoff, Zustand, Wärmebehandlung, Beschichtung und Abnahmestufe
- Muster- und Serienmenge, Austauschbarkeit und Fähigkeitsanforderung
- Lehren-, KMG-, Form- oder Rauheitsbericht
Zusammenfassung
Fertigfräsen bietet Flexibilität und Lageanpassung, Feinbohren gute Maß- und Achskontrolle und Reiben wirtschaftliche Wiederholung bei korrekter Vorbohrung. Das vollständige Funktionsmerkmal entscheidet und wird mit denselben Bezügen und Prüfdefinitionen wie bei der Abnahme validiert.
FAQ
Garantiert Reiben die Bohrungsposition?
Nein. Reiben verbessert vor allem Maß und Oberfläche und folgt meist der Vorbohrung; die Lage entsteht im vorgeschalteten Prozess.
Ist Feinbohren immer genauer als Fertigfräsen?
Oft bei Maß, Form und Achse, doch schwache Aufspannung, lange Auskragung oder instabile Wände können den Vorteil aufheben.
Gilt eine Toleranz für alle Durchmesser?
Nein. Durchmesser, Tiefe, Werkstoff und Zugang verändern die Fähigkeit; jedes kritische Merkmal braucht eine eigene Prüfung.
Wie wird ein Lagersitz geprüft?
Innenmessgerät für Maß, Formmessung bei Rundheitsforderung und KMG für Lage und Achsbezug zur Montage.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.