
El método de acabado no depende solo de la tolerancia del diámetro. Un asiento de rodamiento puede exigir tamaño, redondez y eje; un pasador prioriza posición y repetición; un alojamiento no estándar necesita flexibilidad de contorno.
Los tres procesos se solapan, pero no corrigen los mismos errores. Máquina, voladizo, material, profundidad, rigidez, montaje y temperatura pueden sacar el resultado de cualquier tabla.
Los valores siguientes son referencias de planificación para montajes estables, no límites universales ni promesas de aceptación.
Comparación orientativa de métodos de acabado
| Método | Capacidad orientativa | Mejor uso y limitación |
|---|---|---|
| Fresado circular de acabado | A menudo IT8-IT10; aproximadamente ±0,02 a ±0,05 mm y Ra 1,6-3,2 µm | Flexible para diámetros no estándar y ajuste de posición; forma y acabado dependen de interpolación, alabeo y flexión |
| Mandrinado fino | A menudo IT6-IT8; aproximadamente ±0,005 a ±0,015 mm y Ra 0,8-1,6 µm | Buen control de diámetro, redondez y eje; exige acceso, rigidez y ajuste de herramienta |
| Escariado | A menudo IT6-IT8; aproximadamente ±0,005 a ±0,015 mm y Ra 0,4-1,6 µm con preagujero correcto | Eficiente para agujeros estándar repetitivos; sigue el preagujero y corrige poco la posición |
| Agujero profundo | Evaluación específica | Evacuación, guiado, calor y rectitud pueden requerir taladrado profundo, bruñido o rectificado |
La Precisión Es Más Que El Diámetro
La aceptación puede incluir tamaño local, redondez, cilindricidad, rectitud, rugosidad, posición, perpendicularidad y coaxialidad. No son requisitos equivalentes.
Un alesómetro de dos puntos confirma diámetro, pero puede omitir lobulado o error de eje. El plano debe definir referencia funcional, ajuste, profundidad y estado final tras tratamiento.
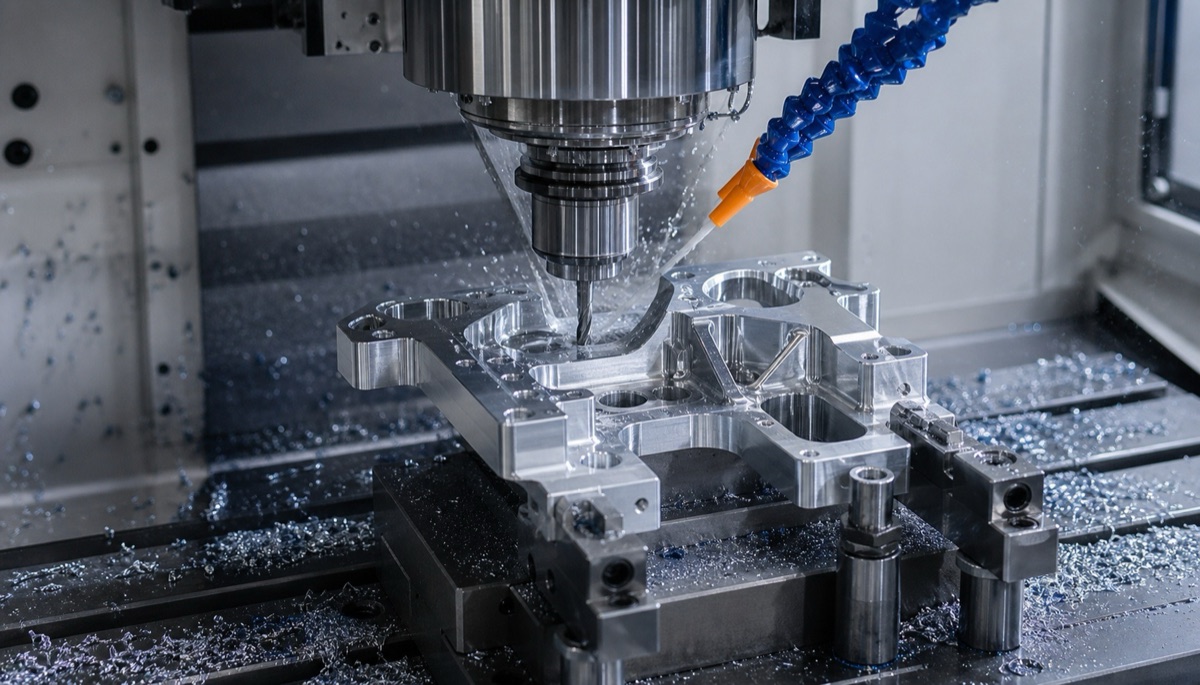
Fresado de acabado, mandrinado fino y escariado cortan de forma distinta; la selección depende de tamaño, forma, posición, profundidad, material y lote.
Cuándo Elegir Fresado De Acabado
La interpolación circular es flexible en prototipos, diámetros no estándar, cortes interrumpidos y elementos cuya posición se ajusta desde un origen común. Una herramienta cubre varios diámetros y puede dejar reserva.
El resultado depende del alabeo del husillo, flexión, precisión de interpolación, entrada y sentido de corte. Suele servir para semiacabado o tolerancia moderada; ajustes exigentes pueden requerir otro proceso final.
Cuándo El Mandrinado Controla Mejor La Geometría
Una herramienta ajustable corta el diámetro final con un filo controlado. En un montaje rígido mejora tamaño, redondez y definición del eje, por lo que es habitual en asientos de rodamientos.
Puede corregir un desplazamiento moderado mejor que el escariado, pero no compensa una pared inestable ni referencias incorrectas. Voladizo, equilibrado, inserto, sobrematerial y temperatura siguen siendo decisivos.
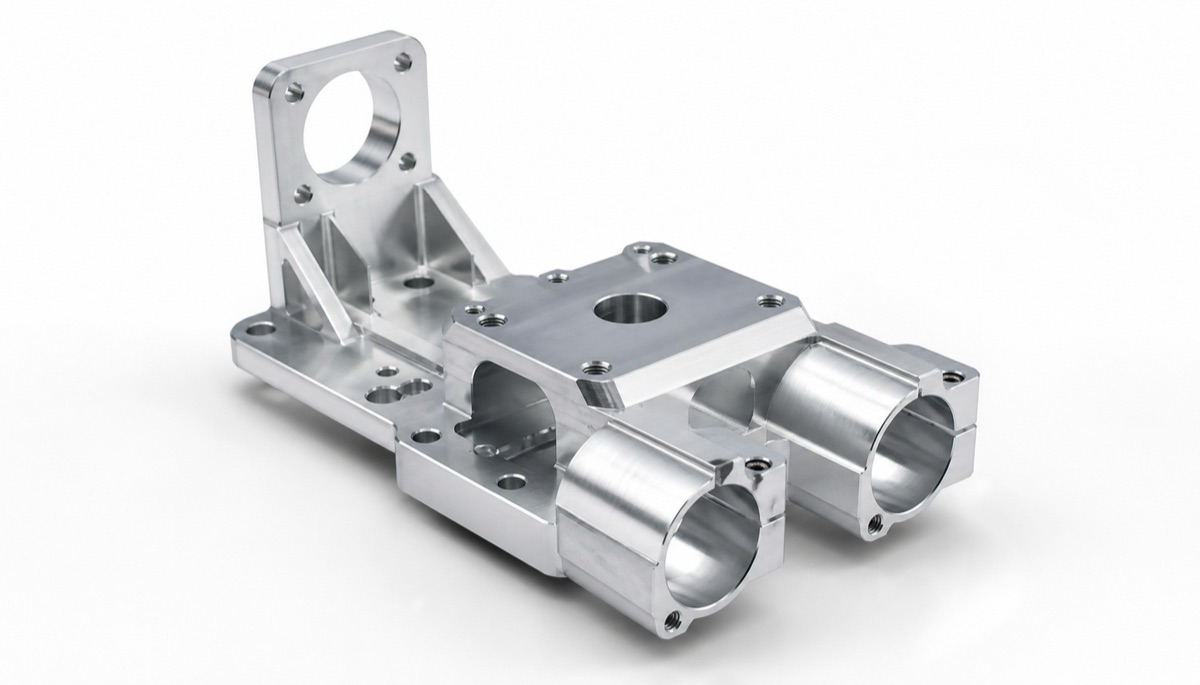
En una misma pieza, cada agujero puede justificar un acabado distinto en lugar de imponer un solo proceso y tolerancia a todos.
Cuándo El Escariado Es Eficiente
El escariado retira una reserva pequeña y constante. Repite tamaños estándar y buen acabado cuando diámetro previo, rectitud, reserva, alineación, lubricación y viruta están controlados.
La herramienta tiende a seguir el agujero existente. No es la solución principal para posición deficiente, ángulo o alabeo severo. Agujeros ciegos, cruzados y materiales tenaces requieren validación específica.
Construir La Ruta Alrededor De Referencias
Los agujeros críticos se desbastan antes de debilitar la estructura y se terminan cuando la referencia funcional es estable. Agujeros relacionados pueden necesitar una sujeción o transferencia cualificada.
No aplique la tolerancia más estrecha a todos. Separe asientos, pasadores, sellos y holguras, y asigne el proceso de menor riesgo que cumpla la función.
Inspeccionar Con El Método De Aceptación
Galgas y alesómetros verifican tamaño; equipos de redondez muestran forma; la CMM evalúa posición y ejes desde las referencias. La rugosidad puede requerir perfilómetro.
Acordar profundidad, puntos, estado libre o sujeto, temperatura e informe antes de cotizar. La capacidad solo es útil si utiliza la misma definición de inspección.
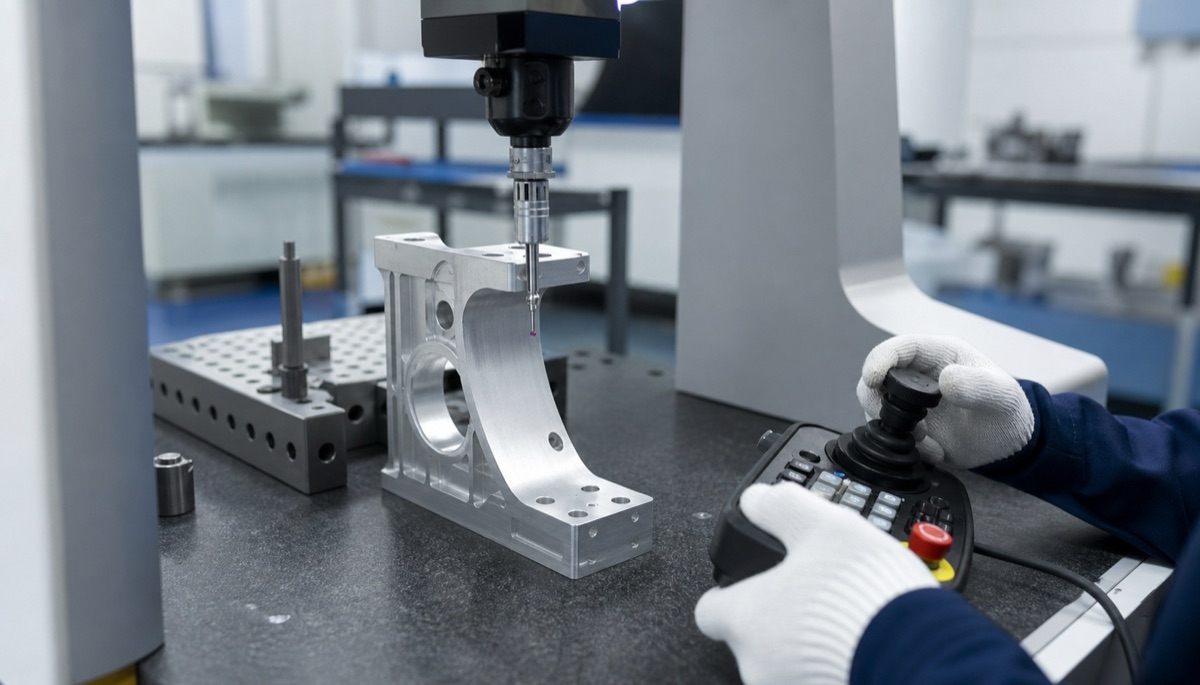
Un diámetro correcto no demuestra posición, orientación del eje, redondez ni coaxialidad respecto a la referencia de montaje.
Información Para La RFQ
Una RFQ completa evita supuestos ocultos.
- Plano 2D y modelo 3D con la misma revisión
- Diámetro, tolerancia, profundidad, relación longitud-diámetro e interrupciones
- Ajuste, rugosidad, redondez, cilindricidad, posición y referencias
- Material, estado, tratamiento, recubrimiento y etapa de aceptación
- Cantidad de prototipo y serie, intercambiabilidad y capacidad esperada
- Requisitos de galgas, CMM, redondez o rugosidad
Resumen
El fresado aporta flexibilidad y ajuste de posición, el mandrinado controla diámetro y eje, y el escariado repite con eficiencia cuando el preagujero ya es correcto. La selección debe seguir la función completa y validarse con las mismas referencias y medición de aceptación.
FAQ
¿El escariado garantiza la posición?
No por sí solo. Mejora principalmente tamaño y superficie y suele seguir el preagujero; la posición depende del proceso anterior.
¿El mandrinado siempre es más preciso que el fresado?
Suele tener ventaja en diámetro, forma y eje, pero un montaje débil, una herramienta larga o una pared inestable pueden eliminarla.
¿Puede usarse la misma tolerancia para todos los diámetros?
No. Diámetro, profundidad, material y acceso cambian la capacidad y cada característica crítica debe revisarse.
¿Cómo se inspecciona un asiento de rodamiento?
Alesómetro para tamaño, equipo de forma si redondez es crítica y CMM para posición y relación de ejes con el montaje.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.