
Das schnellste Gewindeverfahren ist nicht immer das risikoärmste. Profil, Steigung, nutzbare Länge, Achsbezug und Montagepassung müssen ohne unvertretbares Werkzeugbruch- oder Ausschussrisiko entstehen.
Gewindedrehen passt zu Rotationsteilen und Außen- oder größeren Innengewinden. Gewindefräsen bietet flexible Helixinterpolation und kontrolliertes Ausfahren. Gewindebohren ist bei Standard-Innengewinden häufig am schnellsten, wenn Werkstoff, Loch und Menge passen.
Kernloch, Auslauf, Kühlung, Beschichtungszugabe und Prüfung gehören zur Entscheidung.
Einsatzgrenzen der drei CNC-Gewindeverfahren
| Verfahren | Geeignet für | Hauptvorteil | Risiko oder Kontrolle |
|---|---|---|---|
| Gewindedrehen | Rotationsteile, Außen- und größere Innengewinde | Flexible Profil- und Steigungssteuerung | Auslauf, Durchbiegung, Synchronisation und Rundlauf |
| Gewindefräsen | Sacklöcher, große Durchmesser, schwierige Werkstoffe und wertvolle Teile | Geringer Eingriff, kontrolliertes Ausfahren und leichtere Bruchbehandlung | Helixprogrammierung, Werkzeugkosten, Interpolation und Zyklus |
| Gewindebohren | Standard-Innengewinde und Wiederholfertigung | Schneller Zyklus und Standardwerkzeug | Kernloch, Spanstau, Bruch, Ausrichtung und geringe Flexibilität |
| Prüfung | Alle Gewindemerkmale | Funktionsnachweis der Montage | Gut/Ausschuss, Nutztiefe, Grat, Sauberkeit und Passung nach Beschichtung |
Gewinde Und Abnahme Zuerst Definieren
Legen Sie Innen- oder Außenform, Norm, Nenngröße, Steigung, Klasse, Richtung, nutzbare Länge und Durchgangs- oder Sackloch fest. Bohrtiefe und Vollgewindetiefe sind zu trennen; Auslauf oder Freistich werden angegeben.
Gegenstück, Beschichtung, Sauberkeit und Drehmoment beeinflussen die Abnahme. Ein optisch vollständiges Gewinde kann an der Lehre scheitern oder vor der nötigen Eingriffslänge aufsetzen.
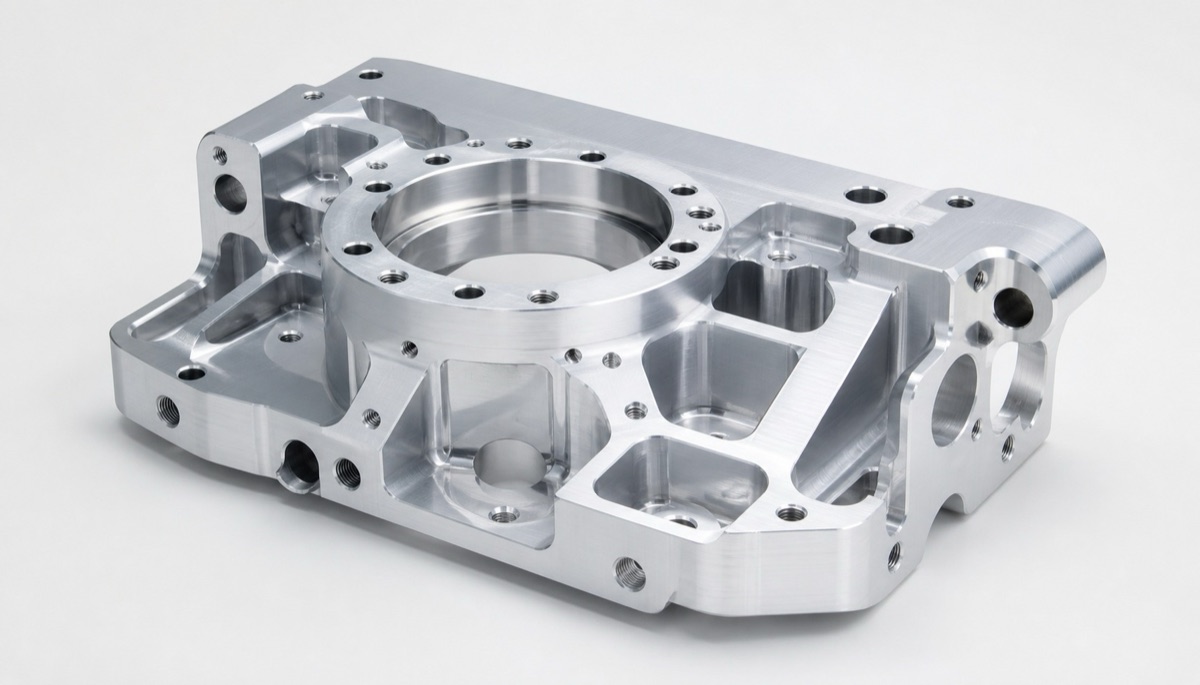
Außen- und Innengewinde, Sacklöcher, Seitenbohrungen und dünne Bereiche können am selben Teil unterschiedliche Verfahren benötigen.
Wann Gewindedrehen Naheliegt
Einpunktdrehen ist für Außen- und größere Innengewinde an Rotationsteilen effizient. Wendeplatte oder Profilschneide unterstützt Standard- und Sonderprofile, während die Maschine Steigung synchronisiert.
Auslauf, Werkzeugauskragung und Freistich müssen kontrolliert sein. Dünnwände können sich im Futter verformen, kleine Innendurchmesser begrenzen Stangensteifigkeit und Spanabfuhr.
Warum Gewindefräsen Schwierige Bohrungen Absichert
Der Fräser folgt einer Helix und füllt nicht den ganzen Querschnitt wie ein Bohrer. Das reduziert Schnittlast und erlaubt bei Stopp meist das Ausfahren, was bei wertvollen Teilen, Sacklöchern und schwierigen Werkstoffen hilft.
Ein geeigneter Fräser kann oft mehrere Durchmesser mit gleicher Steigung und gleichem Profil erzeugen; die Größe wird im Programm korrigiert. Dafür steigen Zyklus, Interpolations-, Programmier- und Werkzeugaufwand.
Wann Gewindebohren Am Produktivsten Bleibt
Bei üblichen Innengewinden, geeigneten Werkstoffen und relevanten Mengen ist Gewindebohren kaum zu schlagen. Starres Bohren synchronisiert Spindel und Vorschub; die Geometrie wird nach Durchgang oder Sackloch gewählt.
Kernloch, Fase, Schmierung und nutzbare Tiefe sind kritisch. Im Sackloch benötigen Späne und Anschnitt zusätzlichen Grundraum. Ein gebrochener Bohrer in einem teuren Teil kann den Zyklusvorteil aufheben.
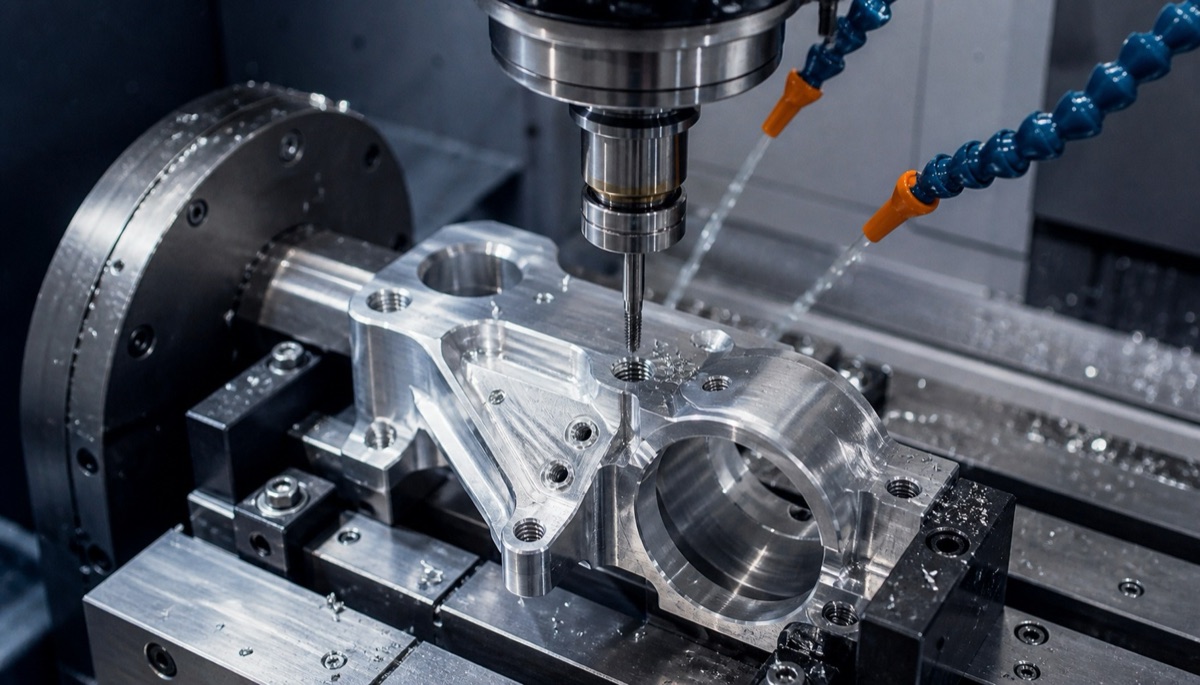
Gewindebohren ist produktiv, wenn Kernloch, Ausrichtung, Schmierung und Spanabfuhr beherrscht werden.
Sackloch, Beschichtung Und Prüfung Ändern Die Wahl
Edelstahl, hochfeste Legierungen, Dünnwände und tiefe Sacklöcher verkleinern das Bohrfenster. Fräsen bietet einen kontrollierbareren Fehlerfall, Drehen bleibt bei konzentrischen Rotationsmerkmalen passend.
Prüfung kombiniert Gut/Ausschuss-Lehren, Gewindemikrometer oder Drei-Draht-Messung, optisches Profil und Gegenstück. Nach Beschichtung werden wirksame Passung und Sauberkeit erneut geprüft.
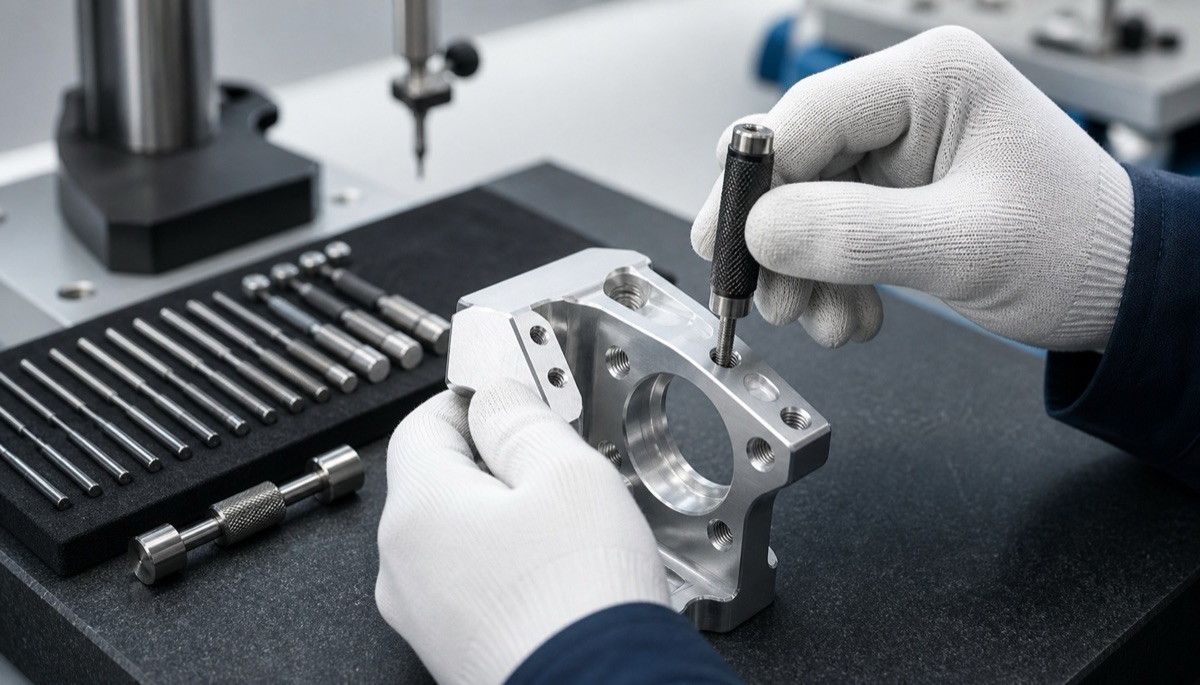
Die Abnahme prüft Gut/Ausschuss, nutzbare Tiefe, Gewindeeinlauf und Montage nach Beschichtung oder Reinigung.
Angaben Vor Der Kalkulation
Eine vollständige Anfrage ermöglicht die Prozesswahl und realistische Risikokalkulation statt einer pauschalen Gewindebohrung.
- Gewindenorm, Größe, Steigung, Klasse, Richtung und nutzbare Länge
- Innen- oder Außenform, Durchgang oder Sackloch, Bohrtiefe und Grundfreiraum
- Werkstoff, Härte, Wärmebehandlung, Dünnwand und Rundlauf
- Menge, Wechselhäufigkeit, Bruchrisiko und Reparaturgrenzen
- Lehrenkriterium, Gegenstückprüfung, Beschichtungszugabe und Sauberkeit
Zusammenfassung
Gewindedrehen passt zu Außen- und größeren Innengewinden an Rotationsteilen, Fräsen zu flexibler und risikoarmer Bearbeitung schwieriger Sacklöcher und Bohren zu schnellen Standard-Innengewinden. Kernloch, Werkstoff, Nutztiefe, Beschichtung und Prüfung vervollständigen die Wahl.
FAQ
Warum werden Edelstahl-Sacklöcher oft gefräst?
Spanabfuhr und Bohrerbruch sind schwerer zu beherrschen. Fräsen hat geringeren Eingriff und lässt sich meist zurückziehen, ohne einen vollen gebrochenen Bohrer zu hinterlassen.
Ist Gewindebohren immer schneller?
Der Schnittzyklus ist meist kürzer, aber Gesamtkosten umfassen Bruch, Kernlochkontrolle, Nacharbeit, Prüfung und Teilewert.
Kann ein Gewindefräser verschiedene Durchmesser schneiden?
Oft ja, wenn Steigung und Profil gleich sind und der Fräser geeignet ist, da der Durchmesser aus der programmierten Helix entsteht.
Braucht ein Gewindeloch eine Einlauffase?
Meist ja. Eine kontrollierte Fase unterstützt den Werkzeugeinlauf, schützt den ersten Gang und erleichtert Montage, ohne die Nutzeingriffslänge zu reduzieren.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.