
El método más rápido no siempre es el de menor riesgo. El proceso debe generar perfil, paso, longitud efectiva, relación de eje y ajuste sin una exposición inaceptable a rotura o desecho.
El torneado sirve para piezas de revolución y roscas exteriores o interiores grandes. El fresado aporta interpolación helicoidal flexible y salida controlada. El macho suele ser más rápido para roscas interiores estándar cuando material, agujero y volumen lo permiten.
La decisión incluye agujero previo, salida, refrigeración, recubrimiento e inspección.
Límites de selección de tres métodos de roscado CNC
| Método | Aplicación | Ventaja | Riesgo o control |
|---|---|---|---|
| Torneado de rosca | Piezas de revolución, roscas exteriores e interiores grandes | Flexibilidad de perfil y paso en torno | Salida, flexión, sincronización y concentricidad |
| Fresado de rosca | Agujeros ciegos, diámetros grandes, materiales difíciles y piezas valiosas | Menor contacto, salida controlada y recuperación más sencilla | Programación helicoidal, coste, interpolación y ciclo |
| Roscado con macho | Roscas interiores estándar y producción repetitiva | Ciclo rápido y herramientas normalizadas | Agujero previo, acumulación de viruta, rotura y poca flexibilidad |
| Inspección | Todas las roscas | Verificación funcional del montaje | Pasa/no pasa, profundidad útil, rebaba, limpieza y ajuste tras capa |
Definir Primero La Rosca Y Su Aceptación
Indique forma interior o exterior, norma, tamaño, paso, clase, mano, longitud efectiva y agujero pasante o ciego. Distinga profundidad taladrada de profundidad roscada e incluya salida o ranura si se necesita.
Pieza de acoplamiento, recubrimiento, limpieza y par influyen en la aceptación. Una rosca visualmente completa puede fallar la galga o hacer fondo antes del acoplamiento requerido.
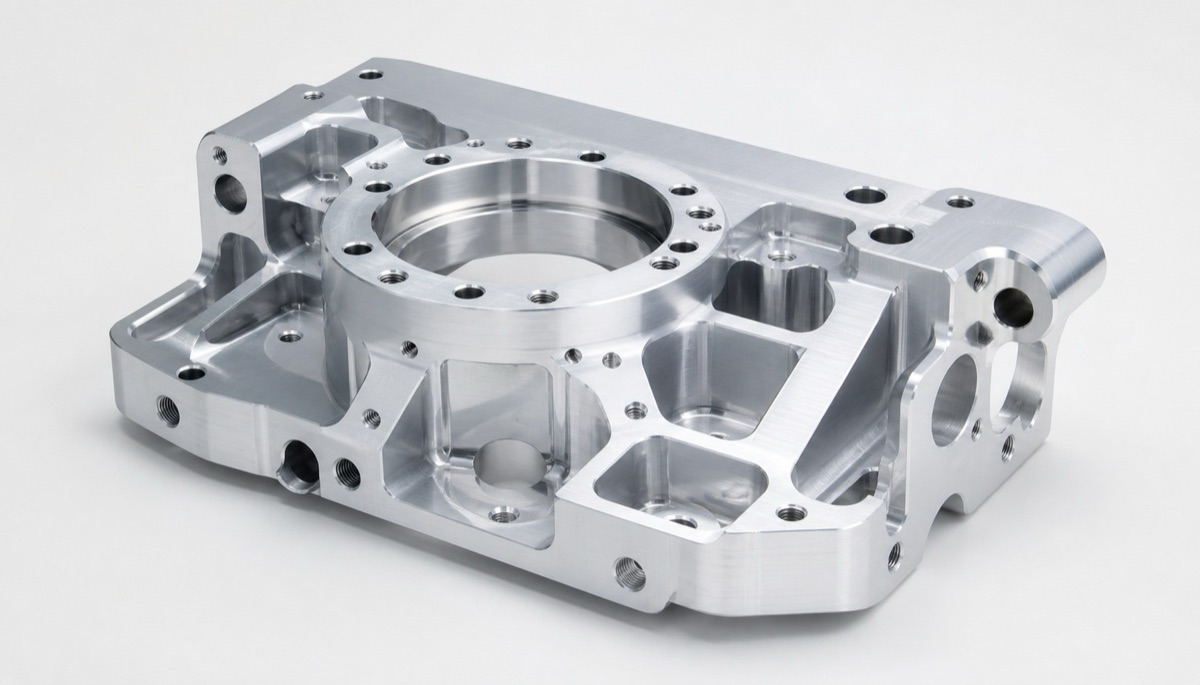
Roscas interiores y exteriores, agujeros ciegos, laterales y zonas finas pueden requerir métodos distintos en una misma pieza.
Cuándo El Torneado Es La Opción Natural
El torneado de un punto es eficiente para roscas exteriores e interiores grandes en piezas de revolución. Plaquitas o herramientas perfiladas admiten formas estándar y especiales mediante sincronización.
El montaje controla salida, voladizo y alivio final. Paredes finas pueden deformarse en el plato y diámetros interiores pequeños limitan rigidez y evacuación.
Por Qué El Fresado Reduce Riesgo En Agujeros Difíciles
La fresa sigue una hélice y no ocupa toda la sección como un macho. Reduce carga y permite salir si el ciclo se detiene, útil en piezas valiosas, agujeros ciegos y materiales difíciles.
Una fresa adecuada puede producir distintos diámetros con igual paso y perfil, ajustando el tamaño por programa. A cambio, el ciclo es mayor y exige interpolación, programación y herramienta.
Cuándo El Macho Sigue Siendo Más Productivo
El roscado con macho es difícil de superar en roscas interiores comunes, materiales adecuados y cantidades relevantes. El roscado rígido sincroniza husillo y avance y la geometría se elige según agujero ciego o pasante.
Diámetro previo, chaflán, lubricante y profundidad útil son críticos. En ciegos, viruta y entrada del macho requieren espacio adicional. Una rotura en una pieza cara puede eliminar el ahorro de ciclo.
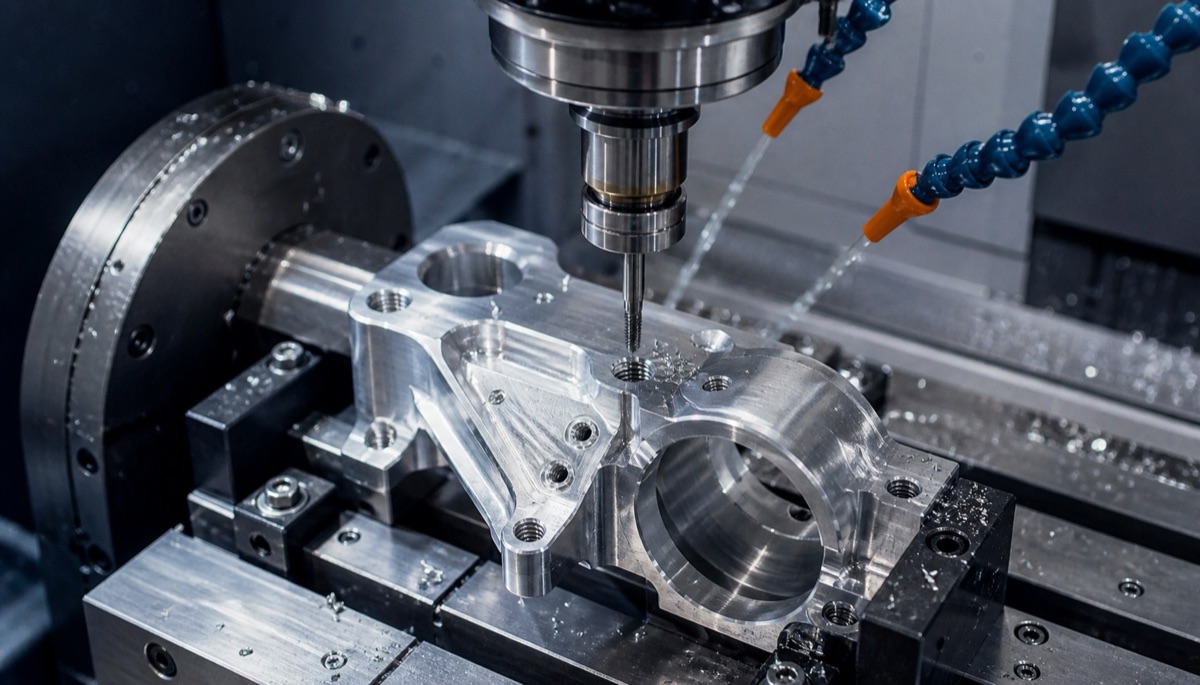
El roscado es productivo cuando se controlan diámetro previo, alineación, lubricación y evacuación de viruta.
Agujeros Ciegos, Capas E Inspección Cambian La Elección
Inoxidable, aleaciones resistentes, paredes finas y ciegos profundos estrechan la ventana del macho. El fresado ofrece un fallo más controlable, mientras el torneado conviene en características concéntricas de revolución.
La inspección combina galgas, micrómetro o tres hilos, perfil óptico y prueba con pieza pareja. Tras recubrir se revisan ajuste efectivo y limpieza.
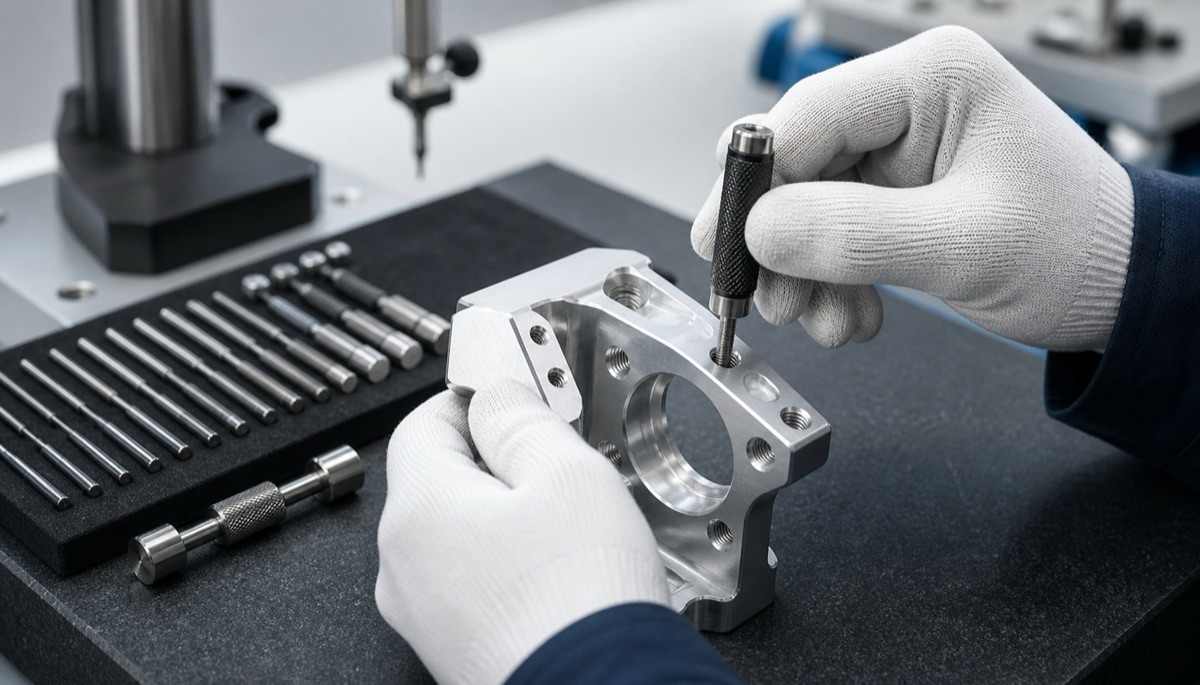
La aceptación verifica pasa/no pasa, profundidad útil, entrada y montaje después de recubrimiento o limpieza.
Información Antes De Cotizar
Una RFQ completa permite seleccionar proceso y valorar el riesgo real en vez de asumir un agujero roscado genérico.
- Norma, tamaño, paso, clase, mano y longitud efectiva
- Forma interior o exterior, agujero pasante o ciego, profundidad y fondo
- Material, dureza, tratamiento, pared fina y concentricidad
- Cantidad, cambios, riesgo de rotura y límites de reparación
- Pasa/no pasa, prueba de montaje, espesor de capa y limpieza
Resumen
Use torneado para roscas exteriores e interiores grandes de revolución, fresado para características ciegas, difíciles o de alto valor y macho para roscas interiores estándar rápidas. Agujero previo, material, profundidad, capa e inspección completan la decisión.
FAQ
¿Por qué fresar roscas ciegas en inoxidable?
La evacuación y la rotura del macho son más difíciles. El fresado tiene menor contacto y suele poder retirarse sin dejar un macho completo roto.
¿El macho siempre es más rápido?
El ciclo suele ser más corto, pero el coste total incluye rotura, control del agujero, retrabajo, inspección y valor de la pieza.
¿Una fresa puede cortar varios diámetros?
A menudo sí, con el mismo paso y perfil y una herramienta adecuada, porque el diámetro lo genera la trayectoria helicoidal.
¿Hace falta chaflán de entrada?
Normalmente sí. Facilita la entrada, protege el primer hilo y mejora montaje sin reducir el acoplamiento efectivo requerido.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.