
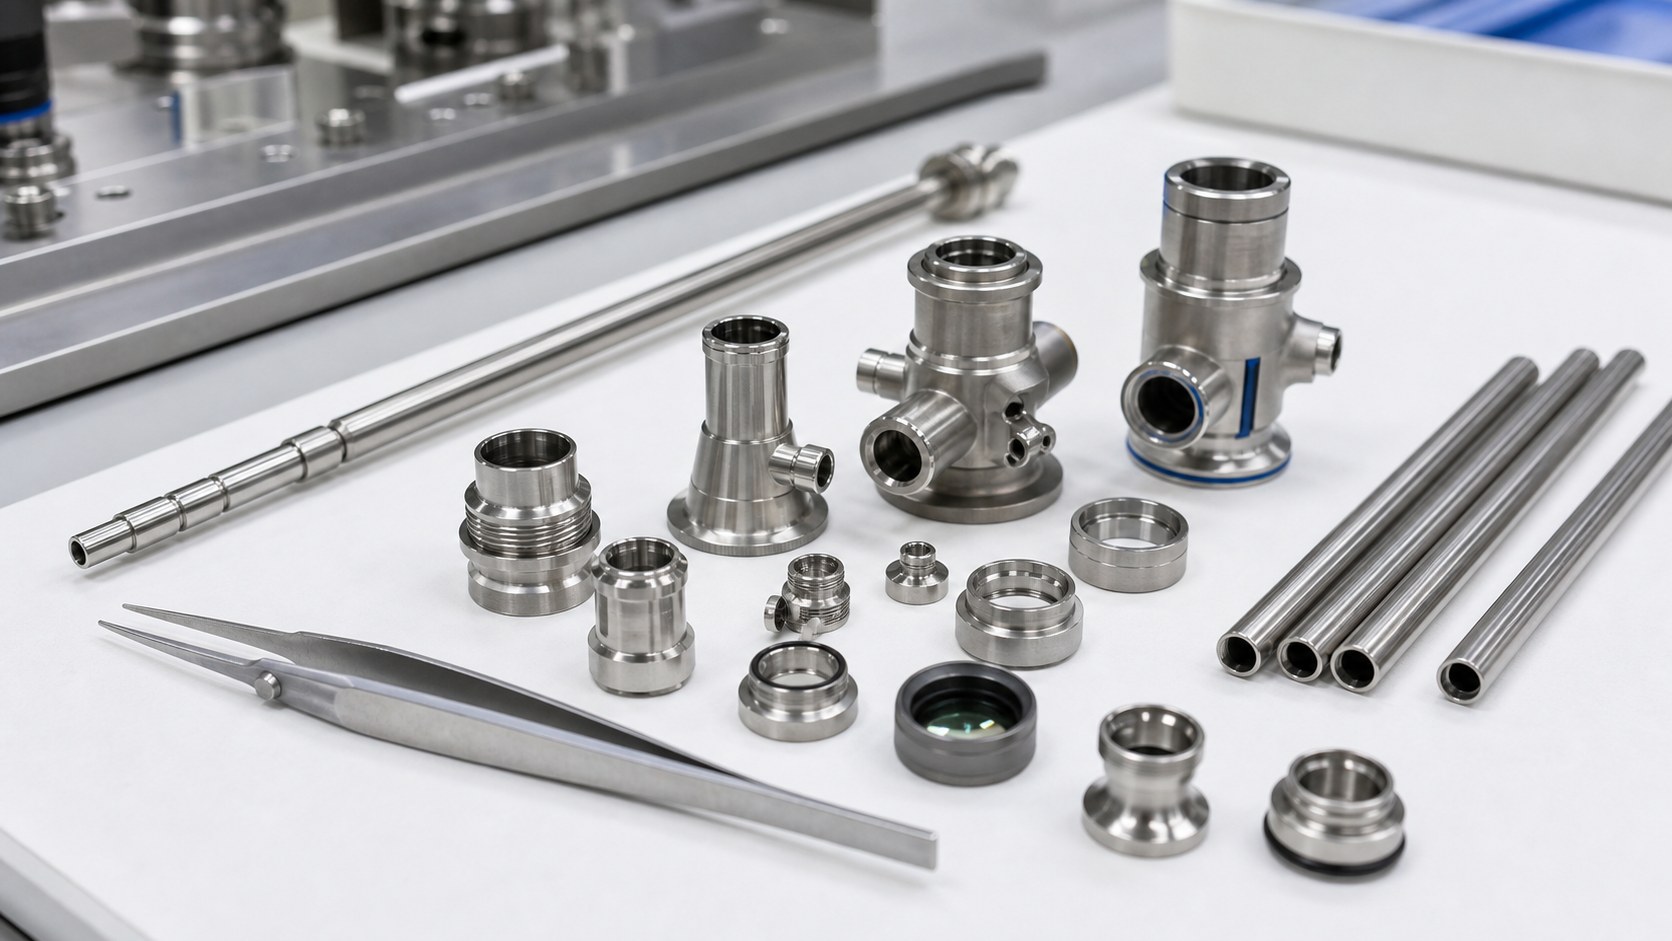
CNC-Bearbeitung von Endoskop- und Laparoskop-Komponenten: dünne Wände, Linsensitze und saubere Montage
Warum diese Teile anspruchsvoll sind
Endoskope und Laparoskope verbinden optische Ausrichtung, dünnwandige Metallmerkmale, Kabelführung, Dichtung und saubere Handhabung auf engem Raum. Ein Linsengehäuse, Träger oder Rohrsupport kann Sichtfeld, distale Geometrie und Montagewiederholung beeinflussen. Grate, Ovalität oder Nutversatz zeigen sich oft erst beim optischen Aufbau.
Optische und mechanische Bezüge
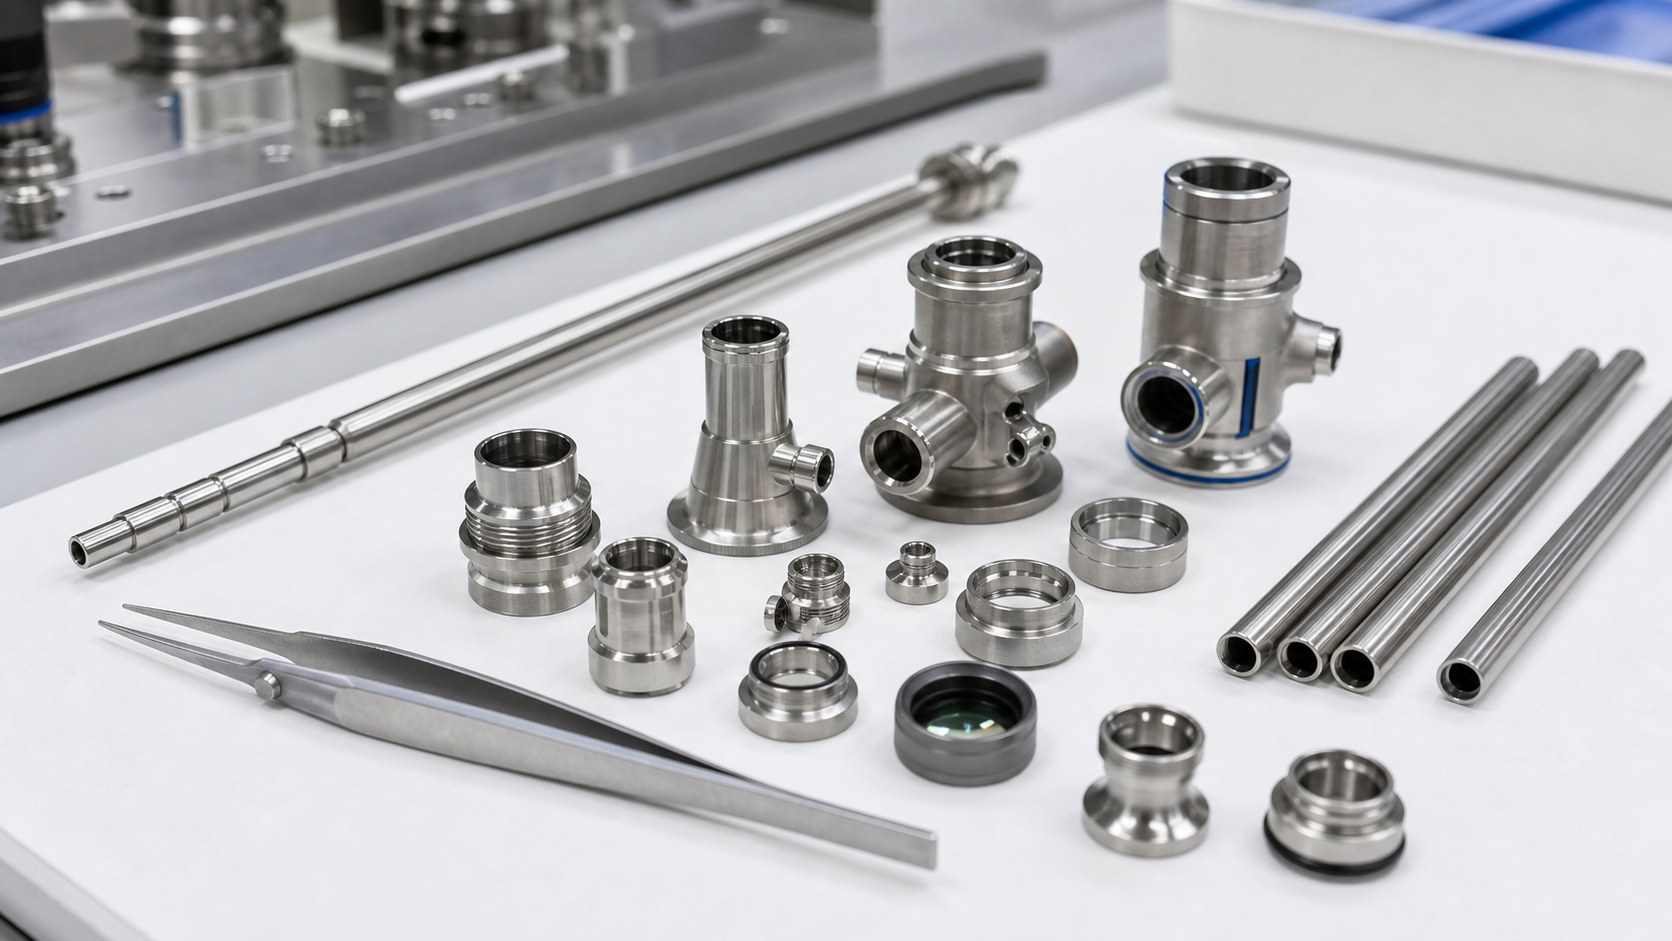
Die Zeichnung sollte optische Achse, Linsensitz, Sensor- oder Faserbezug, Rohrschnittstelle und Montagebezug gemeinsam definieren. Unterschiedliche Bezugssysteme können gute Messwerte, aber schlechte Montage erzeugen. Bezüge müssen für Fertigung, Messung und Endmontage zugänglich sein.
Werkstoff und Finish
316L wird wegen Korrosionsverhalten, Reinigbarkeit und kleinen Instrumentenmerkmalen genutzt. Andere Werkstoffe können bei Gewicht, Steifigkeit oder Bildgebung passen. Der Hersteller definiert Sorte, Zeugnis, Passivierung, Elektropolieren oder Beschichtung sowie Maßzustand vor oder nach Finish.
Dünne Wände und Rohre
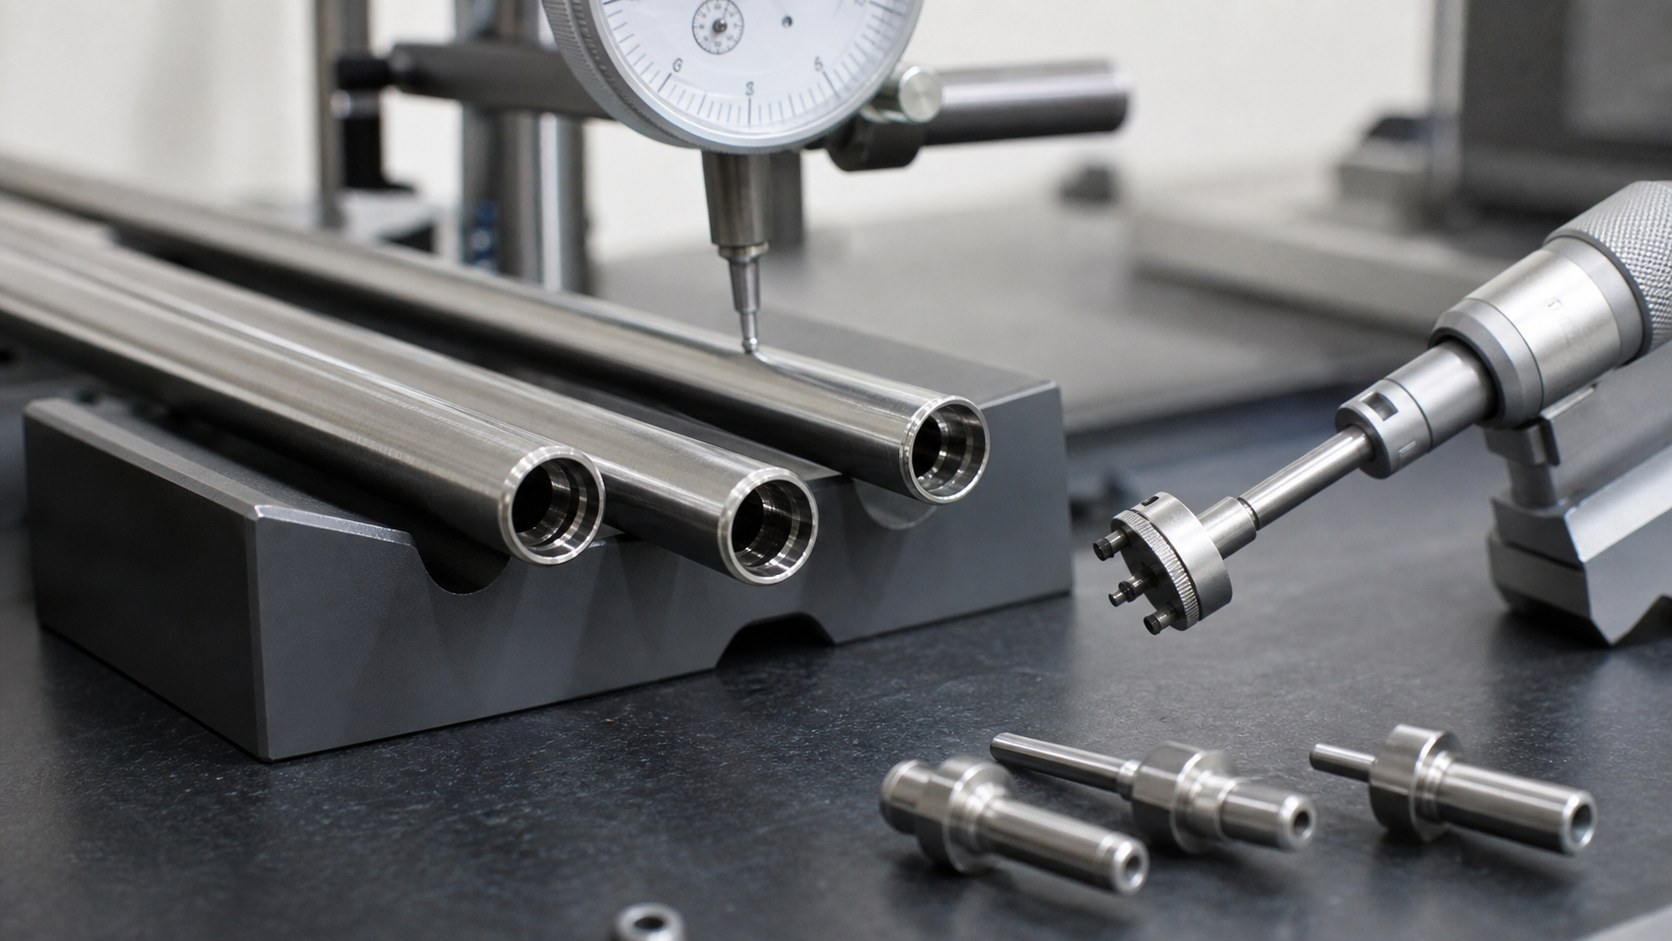
Dünnwandige Supports brauchen kontrolliertes Spannen und ausgewogene Bearbeitung. Zu hohe Spannkraft kann Ovalität verdecken; einseitiger Abtrag setzt Spannungen frei. Rundheit, Konzentrizität und Wandstärke werden im definierten Zustand geprüft. Schweißen, Crimpen oder Kleben gehören in die Herstellprüfung.
Nuten, Sitze und Dichtungen
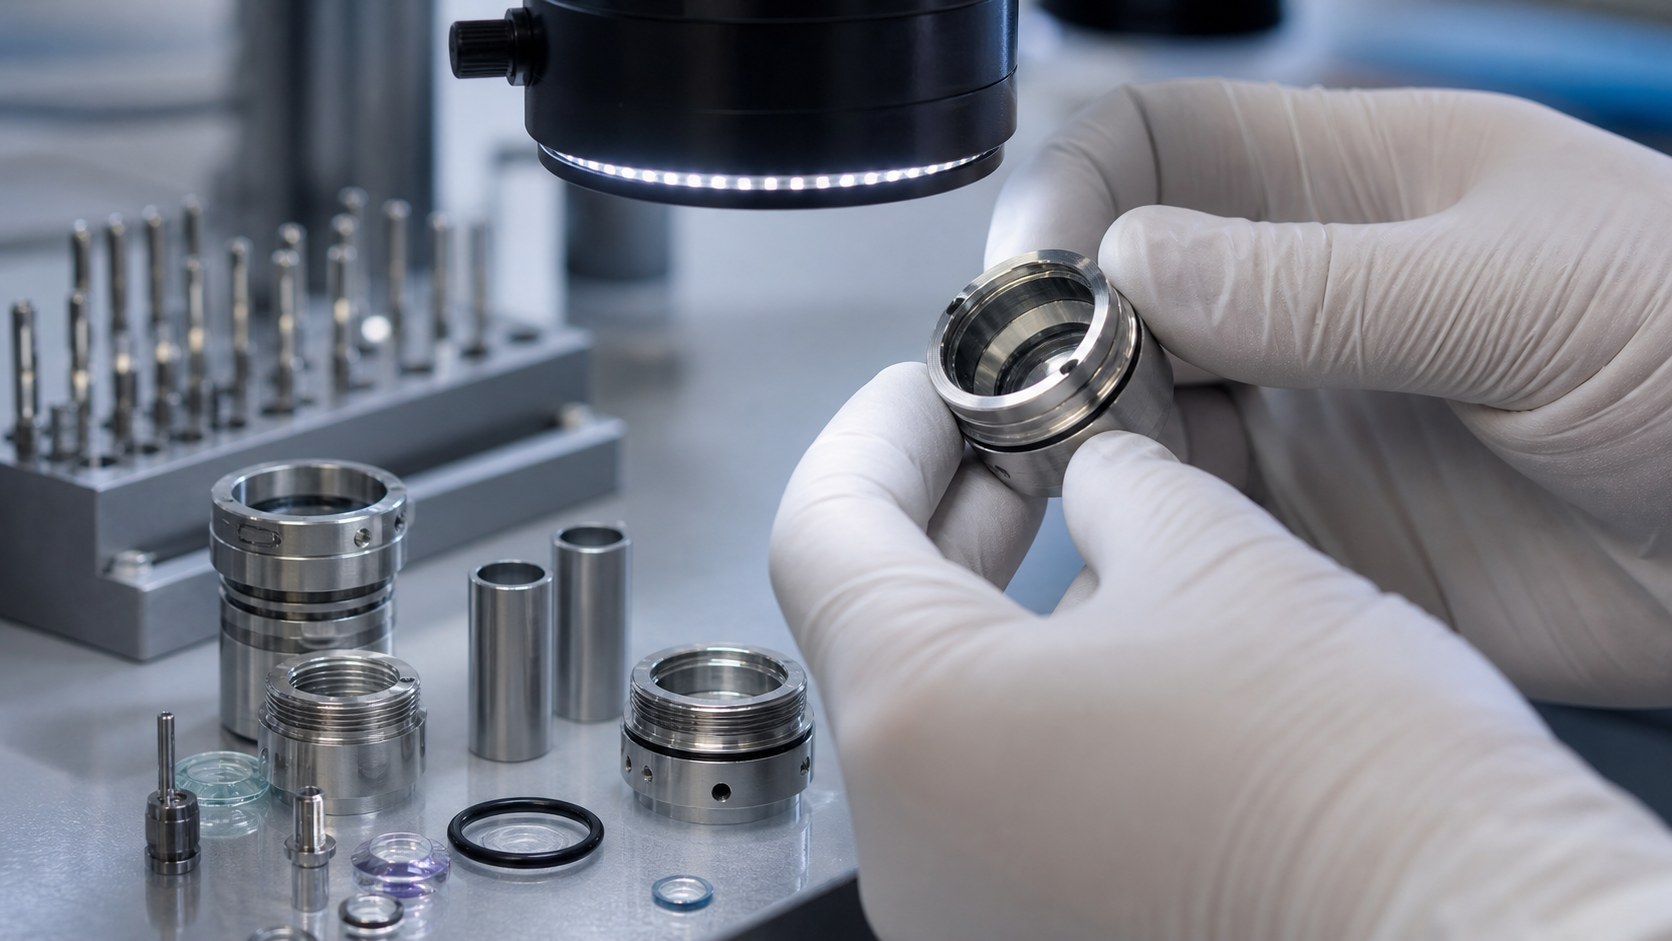
Linsennuten, O-Ring-Flächen und Deckelkontakte benötigen Breite, Tiefe, Radius und Oberfläche. Kleine Nuten können durch Entgraten oder Schichtaufbau verändert werden. Dichtflächen werden zu den Gegenstücken bezogen und vor verdeckter Montage gemessen.
Grat- und Partikelkontrolle
Schlitze, Querbohrungen, Gewindeanfänge und Taschen halten Späne fest. Ein loser Grat kann Optik beschädigen oder als Partikel verbleiben. Entgraten erfolgt merkmalsspezifisch mit Vergrößerung, Endoskopie und geeigneter Reinigung.
Prüfstrategie
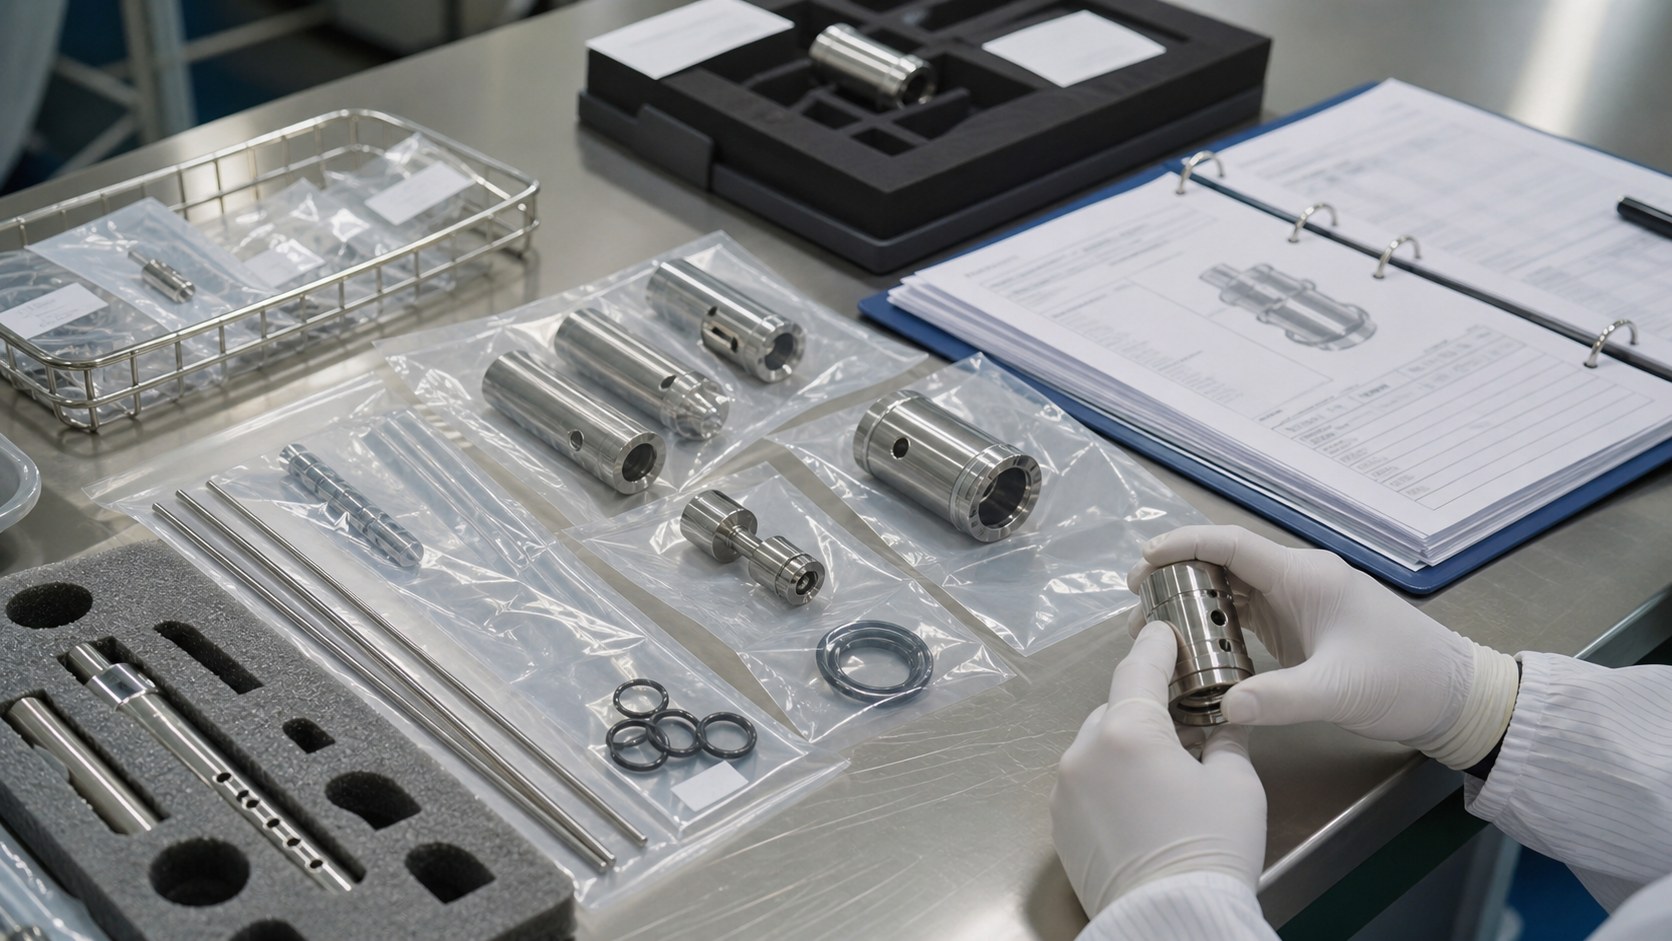
Erstmuster können KMG-Bezüge, optische Miniaturnutmessung, Rohr-Rundheit, Lehren und Oberflächenprüfung enthalten. Der Bericht nennt Messzustand, Vorrichtung und Stichprobe. Daten werden mit Materialcharge, Programm, Vorrichtung und Finish verknüpft.
Saubere Verpackung
Nach Bearbeitung und Finish werden Kühlschmierstoff, Poliermittel, Metallfeinanteile und Partikel entfernt. Verpackung schützt Linsensitze, Funktionskanten und Rohrflächen. Kennzeichnung zeigt Teil, Revision, Charge und Prüfstatus ohne unbelegte Sterilitätsaussage.
RFQ-Übergabe
Eine vollständige Anfrage enthält Zeichnung, Modell, optische und mechanische Bezüge, Werkstoff, Finish, kritische Maße, Mengen, Sauberkeit, Prüfberichte und kundenseitige Montagetests. Für optische Ausrichtung oder Lecktest definiert der Kunde Methode und Grenzen.
FAQ
Beweist Bearbeitung die optische Leistung?
Nein. Sie kontrolliert mechanische Schnittstellen; Optik, Beleuchtung, Software, Montage und Klinik validiert der Hersteller.
Welche Maße sind kritisch?
Optische Bezüge, Linsensitz, Rohr-Rundheit, Bohrungslage, Nuten, Dichtflächen und Funktionskanten.
Warum Maßzustand festlegen?
Passivieren, Elektropolieren oder Beschichten kann Miniaturnuten, Bohrungen und Kanten verändern.
Wie prüft man dünne Wände?
Rundheit, Konzentrizität, Wandstärke und freie Geometrie mit Optik, KMG oder Vorrichtung.
Wie werden verdeckte Grate kontrolliert?
Mit kontrollierten Werkzeugwegen, gezieltem Entgraten, Vergrößerung, Endoskopie und passender Reinigung.
Was gehört in die RFQ?
Zeichnung, Modell, Bezüge, Werkstoff, Finish, Mengen, Toleranzen, Sauberkeit, Prüfung und Montagetest.