
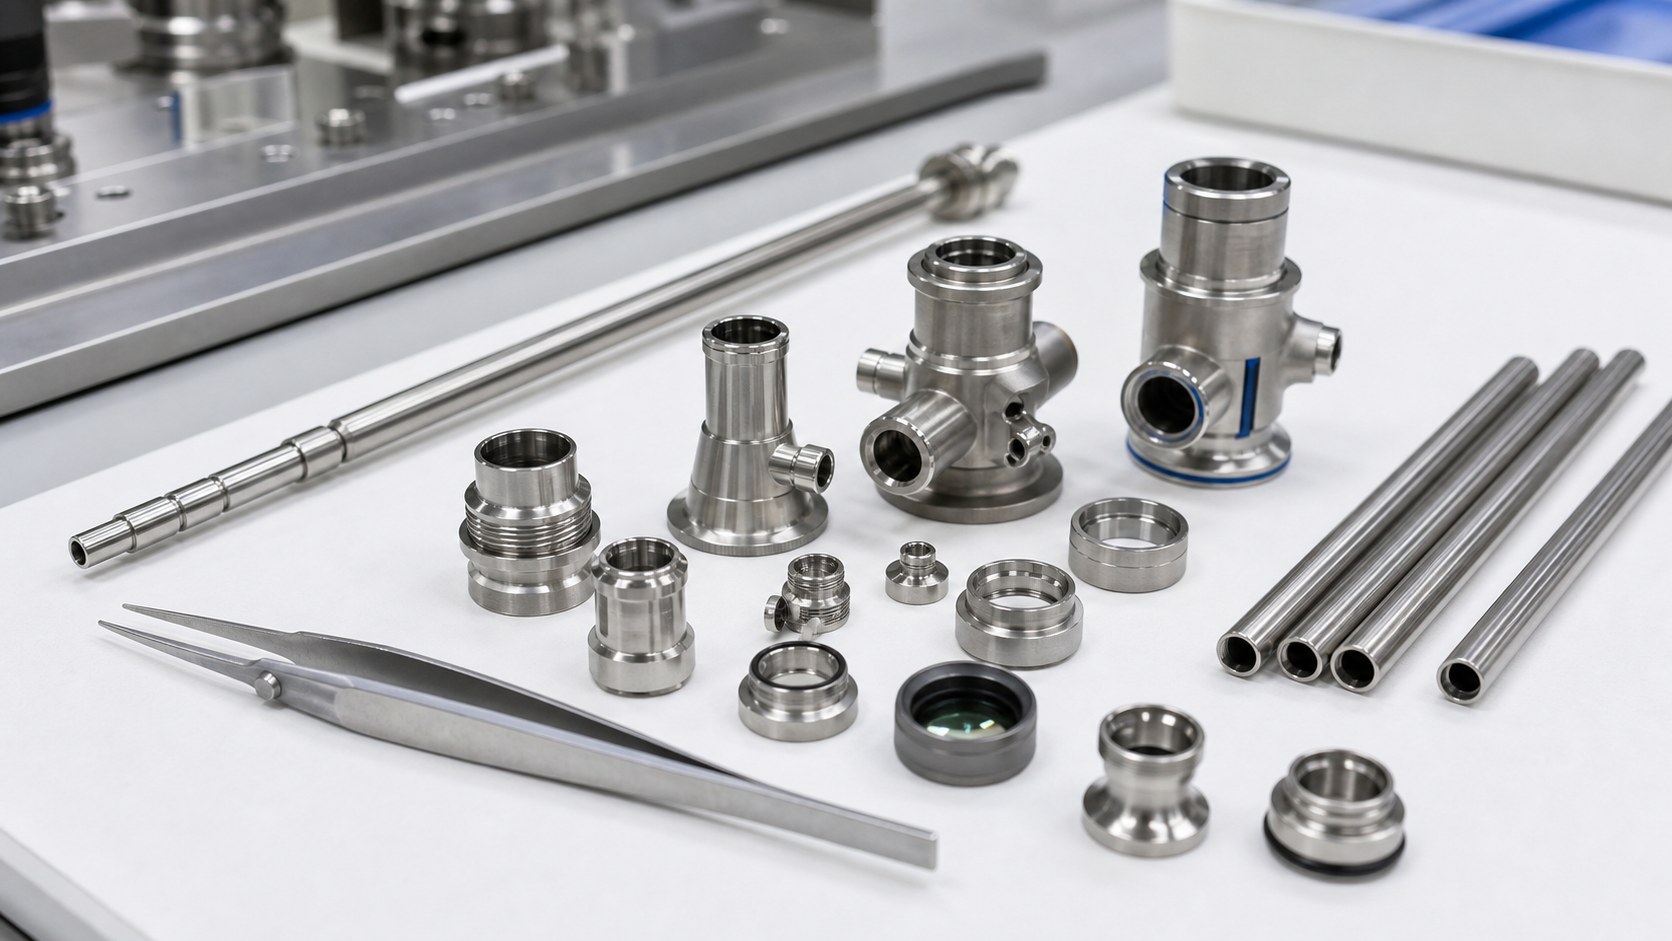
Mecanizado CNC de componentes para endoscopios y laparoscopios: paredes delgadas, asientos de lente y montaje limpio
Por qué son exigentes estos componentes
Los endoscopios y laparoscopios combinan alineación óptica, paredes delgadas, guiado de cables, sellado y limpieza en poco espacio. Una carcasa de lente, soporte o tubo mecanizado puede controlar campo de visión, geometría distal y repetibilidad de montaje. Rebabas, ovalidad o desplazamiento de ranuras pueden aparecer solo durante el montaje óptico, por lo que el plan CNC debe proteger referencias funcionales.
Referencias ópticas y mecánicas
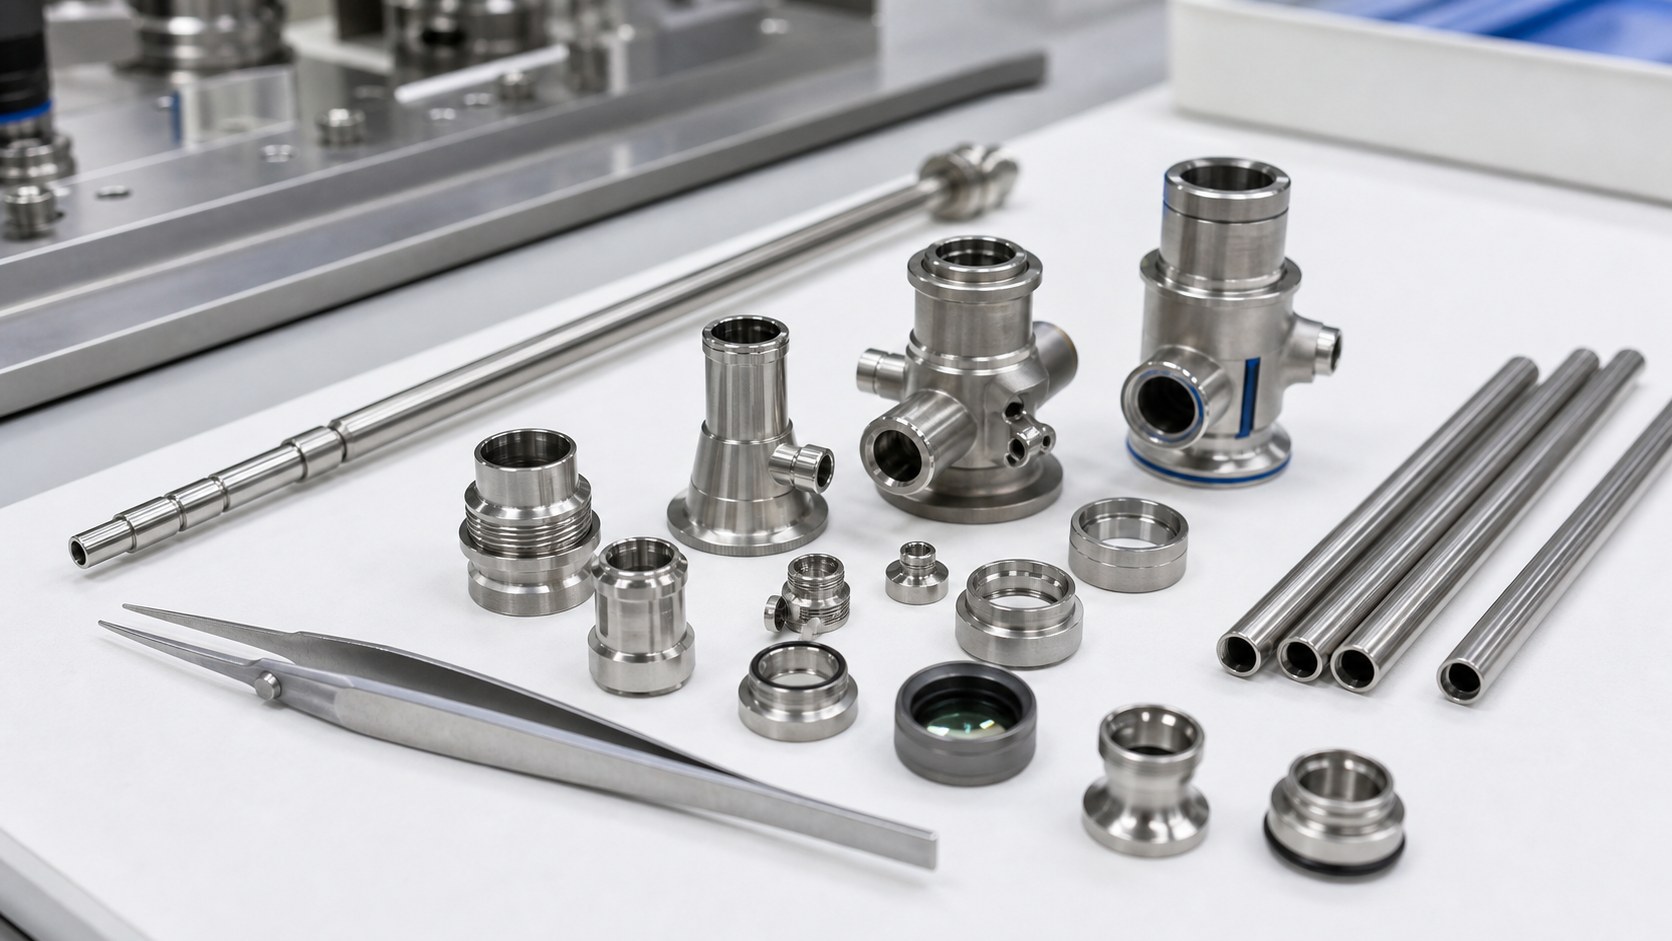
El plano debe relacionar eje óptico, asiento de lente, referencia de fibra o sensor, interfaz de tubo y datum de montaje. Si el centro óptico usa una referencia y la inspección CNC otra, la pieza puede medir bien y montar mal. Las referencias deben ser accesibles para mecanizado, medición y montaje final.
Material y acabado
El 316L se usa por resistencia a la corrosión, limpieza y detalles pequeños. También pueden considerarse otros materiales cuando importan peso, rigidez o compatibilidad de imagen. El fabricante define grado, certificado, pasivado, electropulido o recubrimiento. Las cotas antes o después del acabado deben quedar claras.
Paredes delgadas y tubos
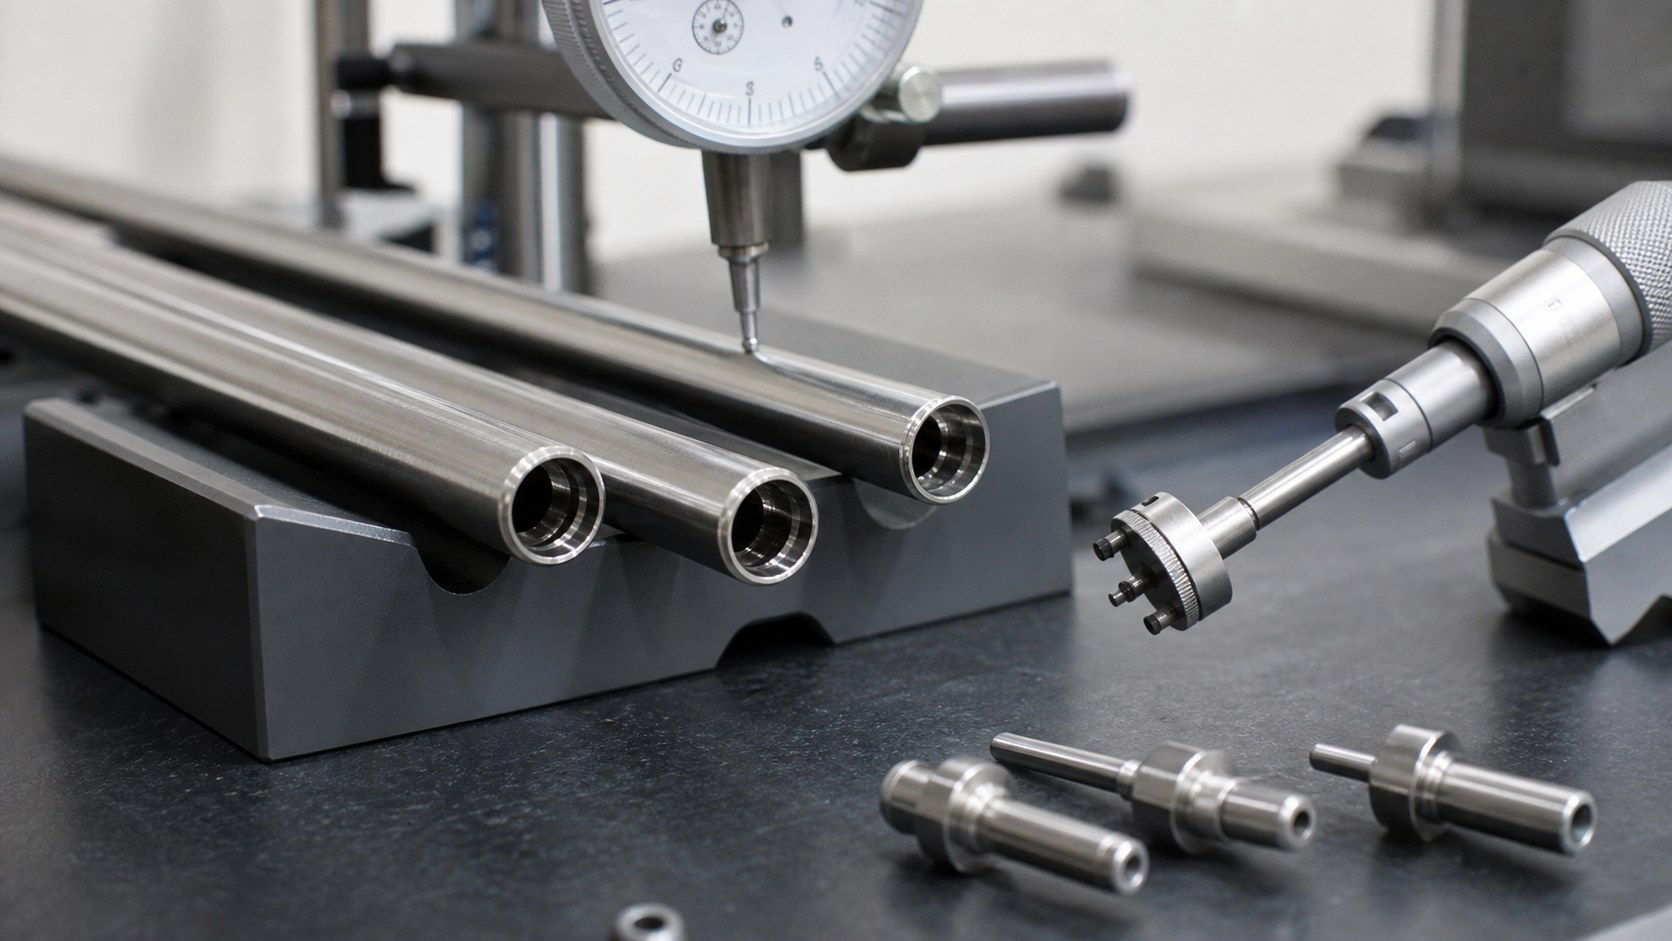
Los soportes de tubo requieren amarre controlado y mecanizado equilibrado. Una fuerza excesiva puede ocultar ovalidad y el desbaste unilateral puede liberar tensiones. La redondez, concentricidad y espesor se inspeccionan según el estado definido. Soldadura, crimpado o unión adhesiva deben revisarse junto con limpieza posterior.
Ranuras, asientos y sellos
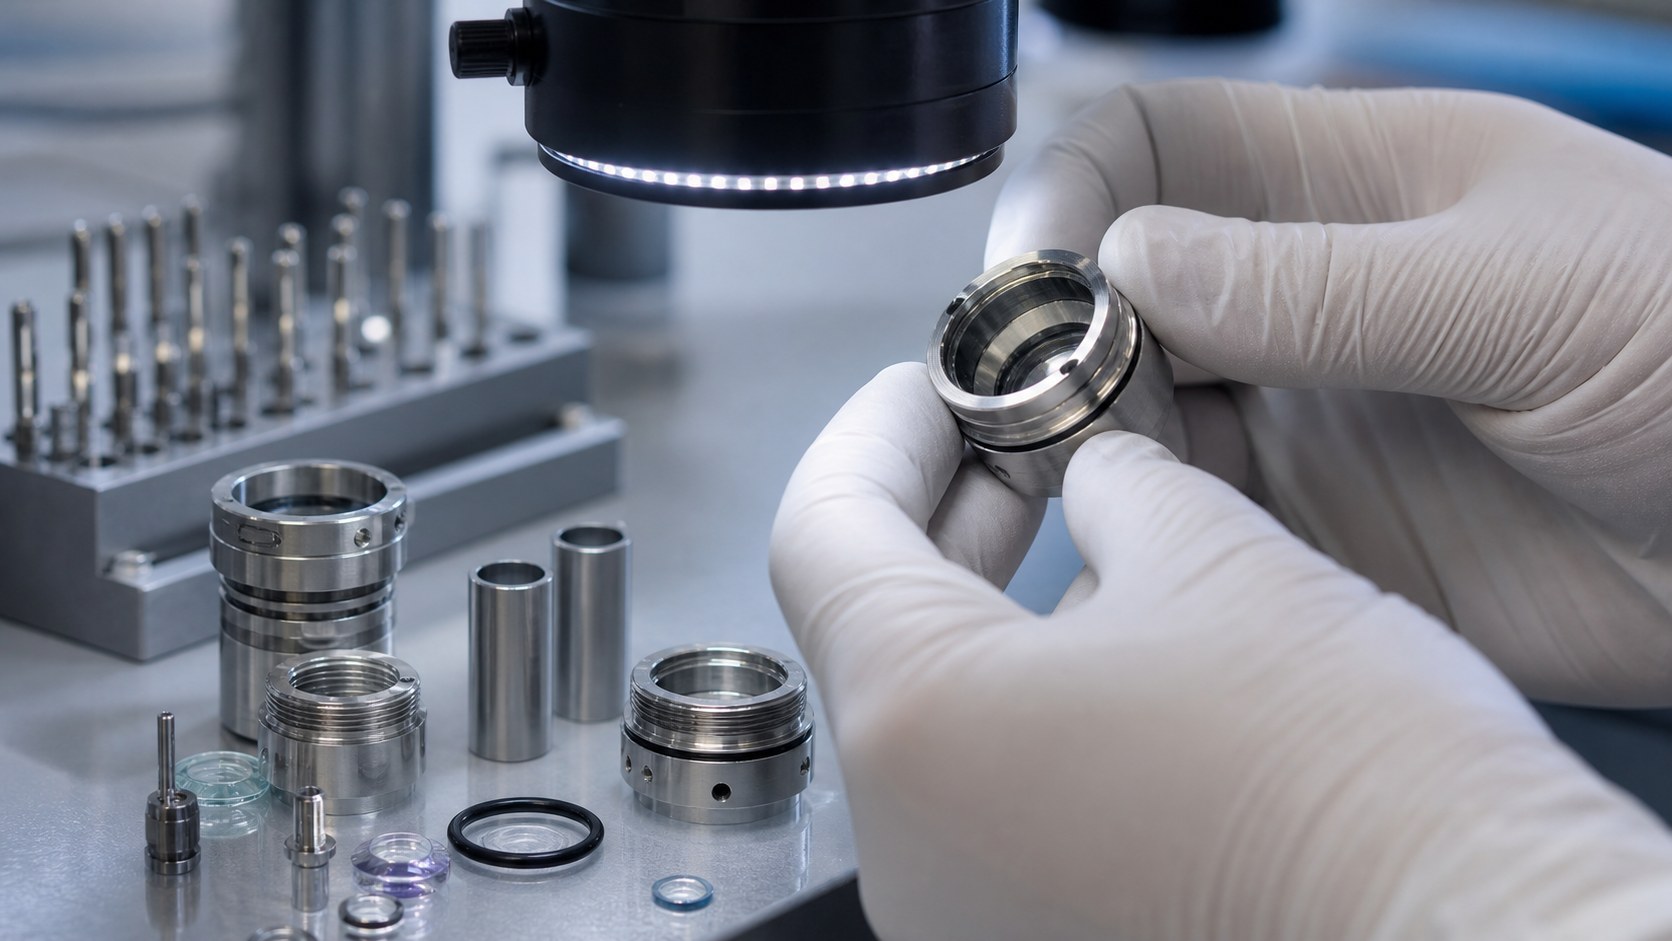
Ranuras de retención, juntas y cubiertas necesitan ancho, profundidad, radios y superficie definidos. Una ranura pequeña puede dañarse por un desbarbado amplio o por acumulación de recubrimiento. Las zonas de sellado se referencian con las piezas acopladas y se miden antes de quedar ocultas.
Control de rebabas y partículas
Ranuras, taladros cruzados, roscas y bolsillos atrapan virutas. Una rebaba puede rayar una lente o convertirse en partícula. El desbarbado debe ser específico: conservar topes, limpiar entradas y no redondear asientos. Se usan aumento, boroscopio y limpieza validada.
Estrategia de inspección
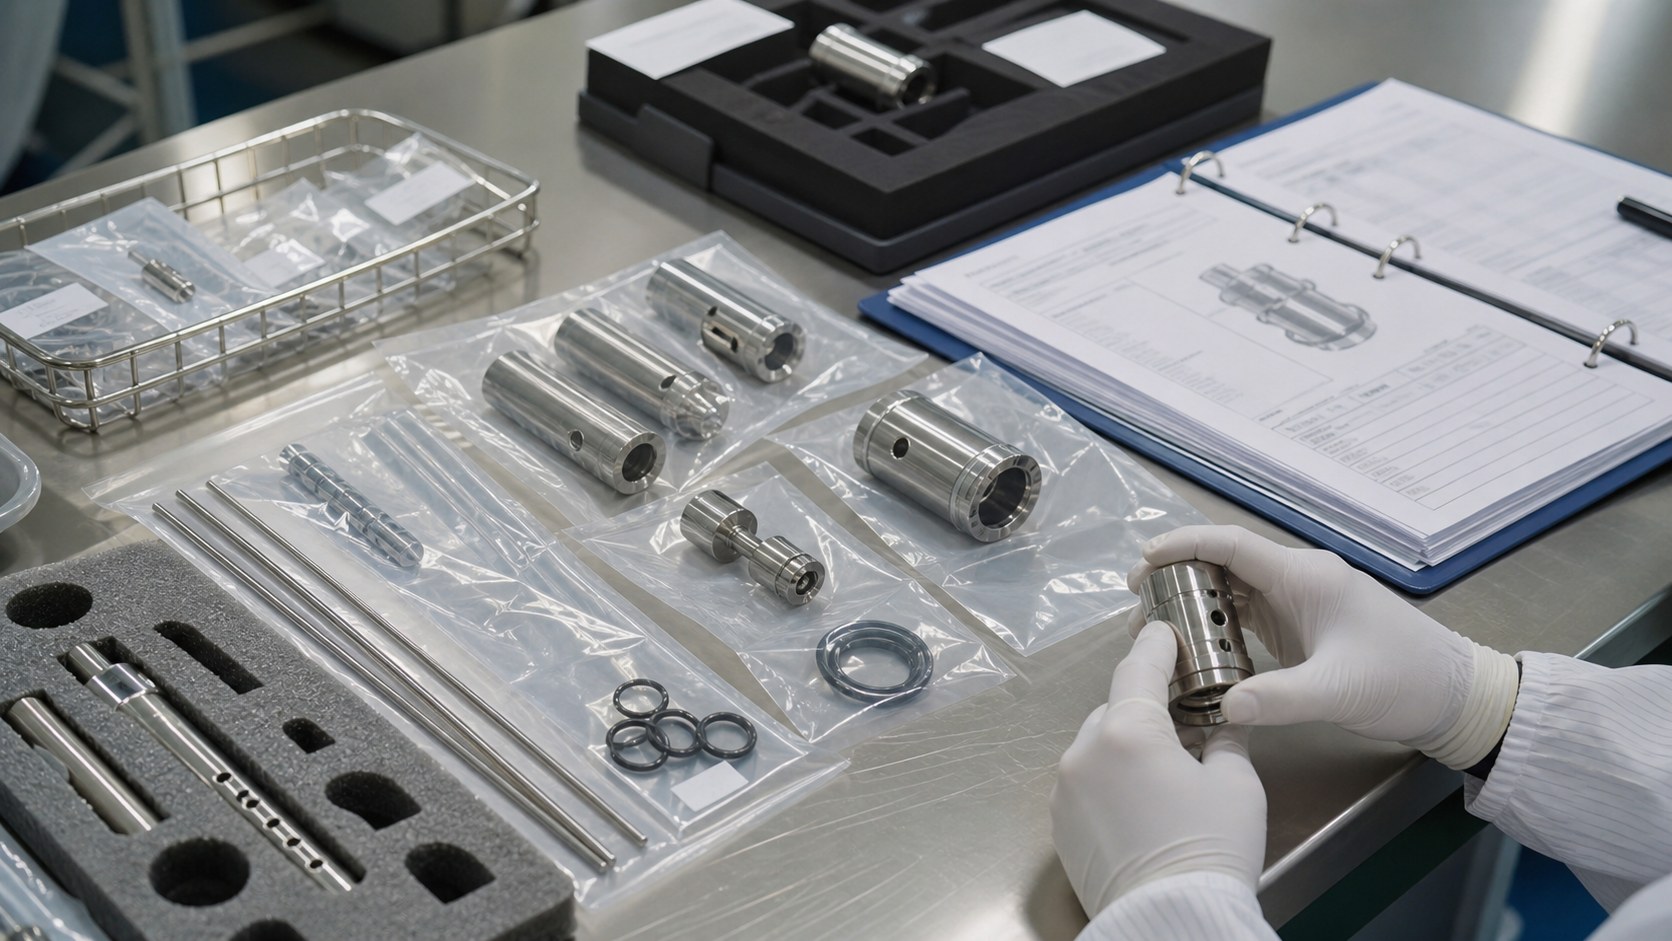
El primer artículo puede combinar CMM, medición óptica, redondez de tubos, calibres y revisión de superficie. El informe indica condición de medición, útil y muestreo. Los datos se vinculan a lote, programa, útil y acabado para rastrear comentarios de montaje.
Embalaje limpio
Tras mecanizado y acabado se eliminan refrigerante, pasta de pulido, finos metálicos y partículas. El embalaje evita roces en asientos de lente e interfaces de tubo. Las etiquetas muestran pieza, revisión, lote e inspección sin afirmar esterilidad si no hay proceso validado.
Entrega de RFQ
Una solicitud completa incluye planos, modelos, referencias, material, acabado, dimensiones críticas, cantidades, limpieza, informes y prueba de montaje. Si se requiere alineación óptica o prueba de fuga, el cliente define método y límites.
FAQ
¿El mecanizado prueba el rendimiento óptico?
No. Controla interfaces mecánicas; el fabricante valida óptica, iluminación, software, montaje y uso clínico.
¿Qué cotas suelen ser críticas?
Referencias ópticas, asientos de lente, redondez de tubo, posición de taladros, ranuras, sellos y bordes funcionales.
¿Por qué definir antes o después del acabado?
Pasivado, electropulido o recubrimiento pueden afectar ranuras, taladros y bordes miniatura.
¿Cómo se inspeccionan paredes delgadas?
Con redondez, concentricidad, espesor y geometría libre mediante óptica, CMM o útiles dedicados.
¿Cómo se controlan rebabas ocultas?
Con trayectorias controladas, desbarbado dirigido, aumento, boroscopio cuando haga falta y limpieza adecuada.
¿Qué incluye una RFQ?
Planos, modelos, referencias, material, acabado, cantidades, tolerancias, limpieza, inspección y prueba de montaje.