CNC-Fertigung orthopädischer Führungen: Bohrungsachse, Gewinde und Bezüge
Eine Führung ist eine Baugruppe
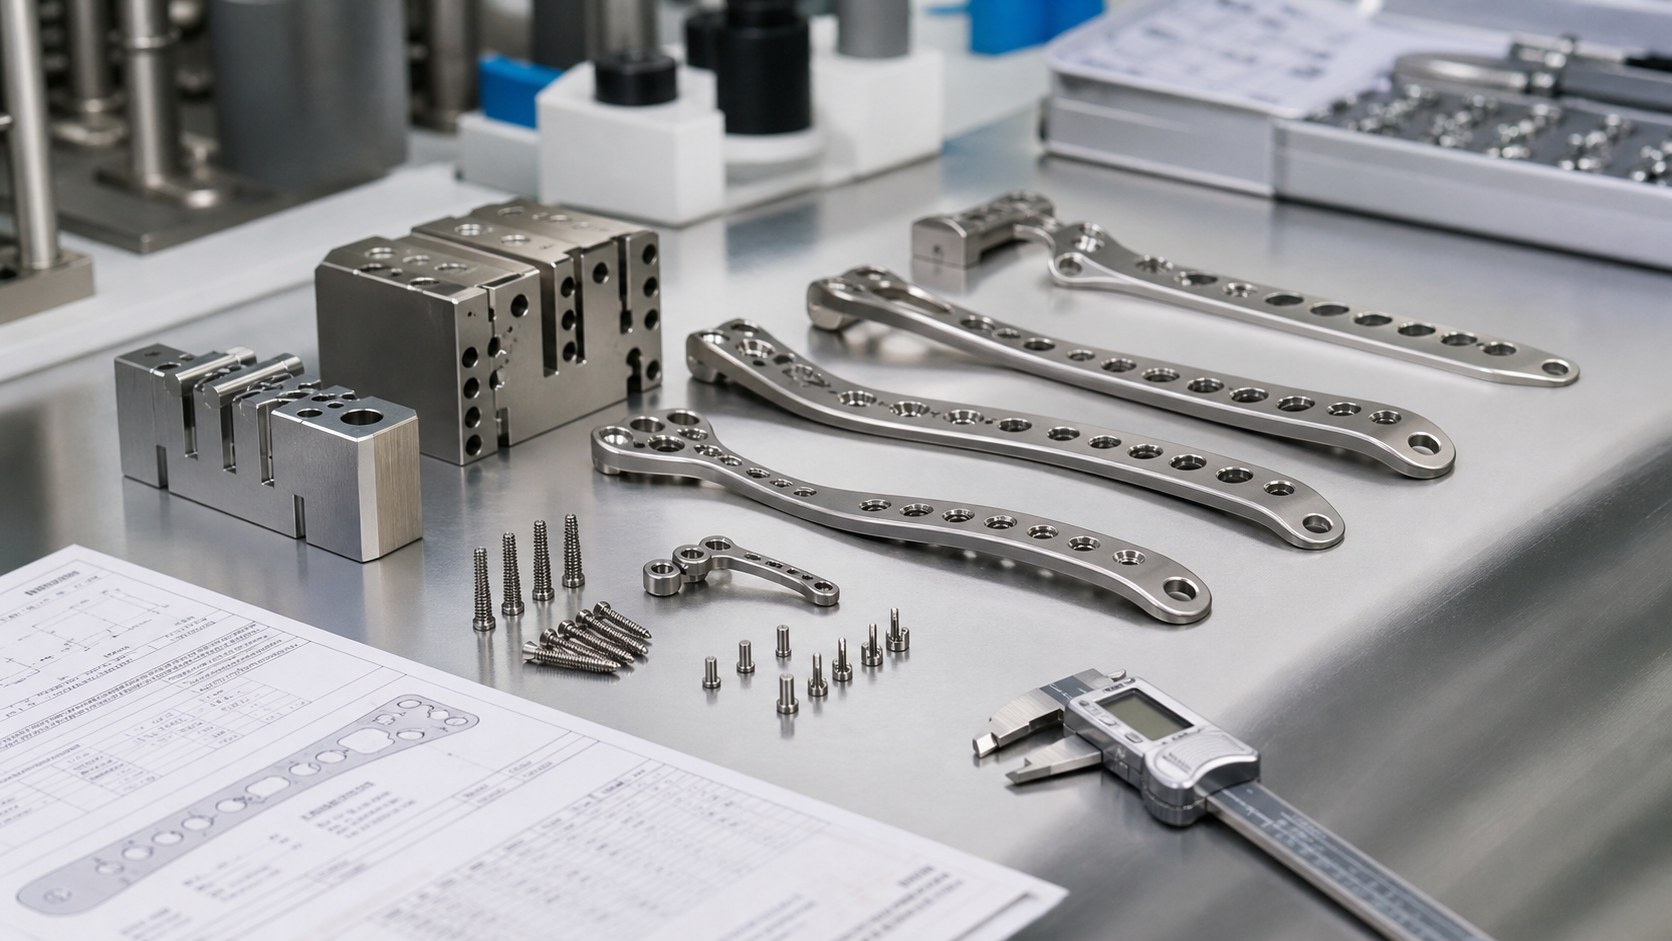
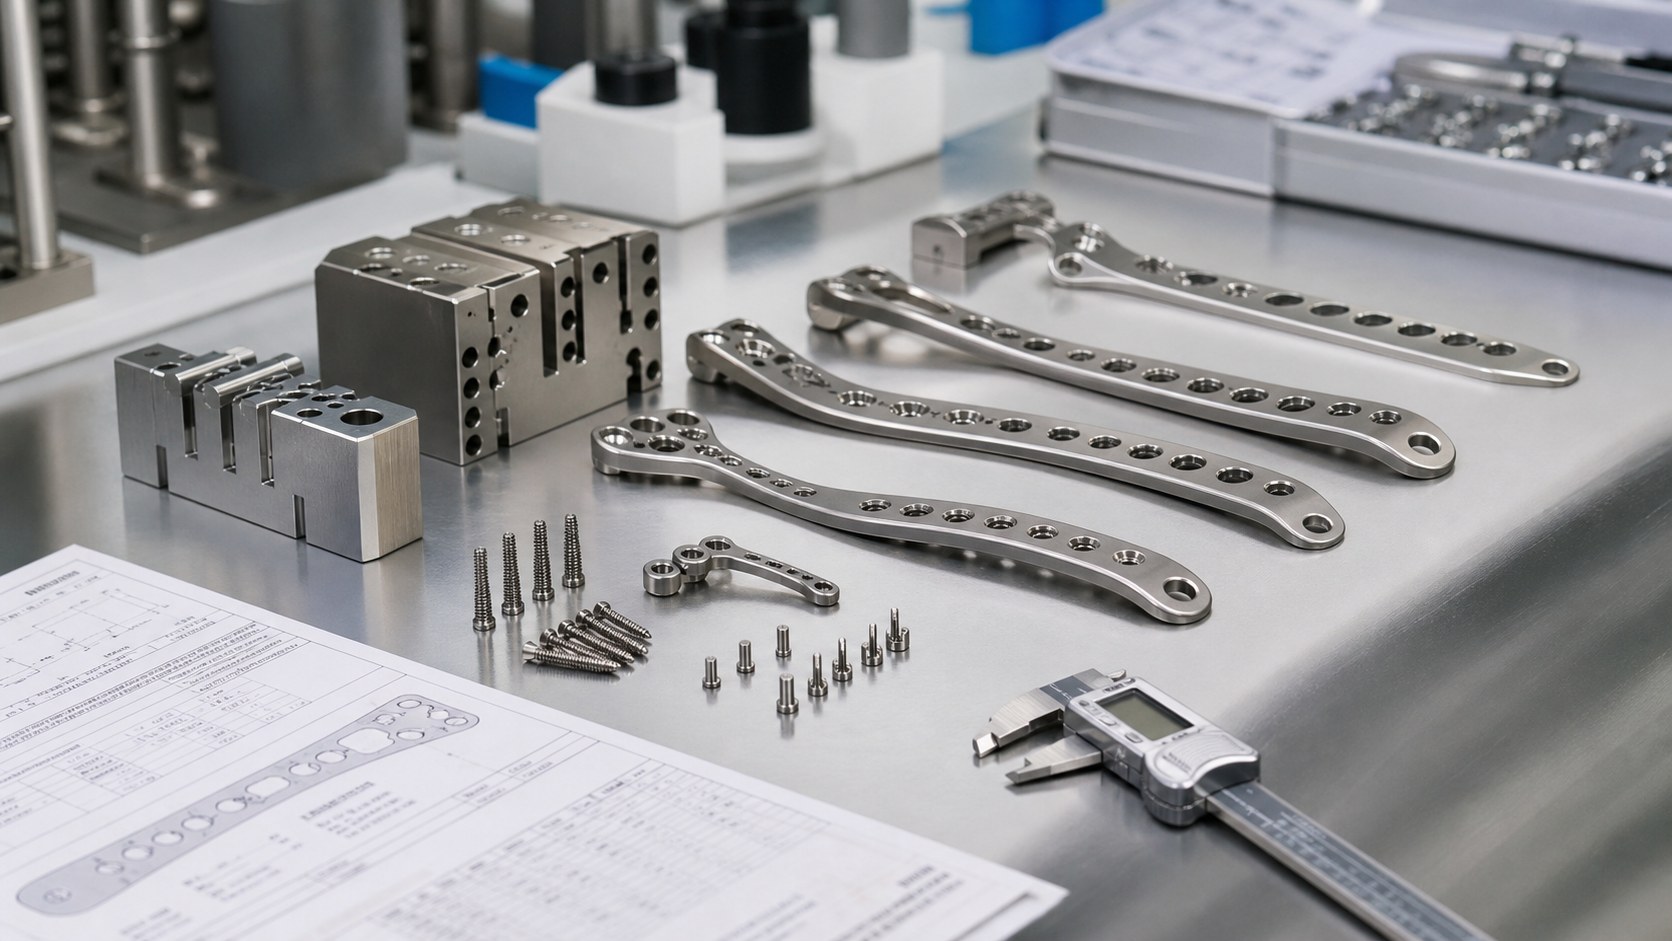
Eine orthopädische Führung verbindet Bohrbuchse, Rahmen, Klemme und Instrument. Mechanisch soll sie den vom Geräteentwickler festgelegten Werkzeugweg positionieren und montierbar sowie prüfbar bleiben. Eine allein maßhaltige Bohrung kann in die falsche Richtung zeigen, wenn die Klemme schließt oder die Führung montiert wird. Die Zeichnung braucht deshalb Funktionsachse, Kontaktflächen und ein Bezugssystem für den zusammengebauten Zustand. Klinische Konstruktion und Validierung liegen beim Gerätehersteller; die CNC-Fertigung kontrolliert vorgegebene Merkmale und dokumentiert sie.
Funktionskette zuerst prüfen
3D-Modell und freigegebene 2D-Zeichnung mit Instrument, Buchse und Schraube vergleichen. Grundauflage, Verdrehschutz und Anschlag markieren. Den Beitrag jedes Teils zur Achslage verfolgen. Die Toleranzkette umfasst Bohrung, Buchsensitz, Klemmschluss, Schraube und Montage, nicht nur den gefrästen Block. Festlegen, welche Merkmale frei und welche montiert geprüft werden und ob ein Musterteil oder eine Lehre bereitsteht. Das Abnahmeverfahren vor der Erstbemusterung vereinbaren.
Werkstoff passend wählen
Ti-6Al-4V und Edelstähle können für dauerhafte Führungsteile infrage kommen; genaue Sorte hängt von Festigkeit, Verschleiß, Aufbereitung und Verträglichkeit ab. Ein Kunststoffeinsatz kann als austauschbare Kontaktfläche dienen, dessen Verformung und Reinigung geprüft werden müssen. Ein nichtimplantierbares Hilfsmittel hat nicht automatisch Implantat-Anforderungen; der Materialname beweist keine Biokompatibilität. Bestellung und Zeichnung nennen Sorte, Zustand, Zeugnis, Behandlung und Austauschgrenzen. Rohmaterial-Rückverfolgung beginnt vor dem Fräsen.
An funktionsfähigen Bezügen fertigen
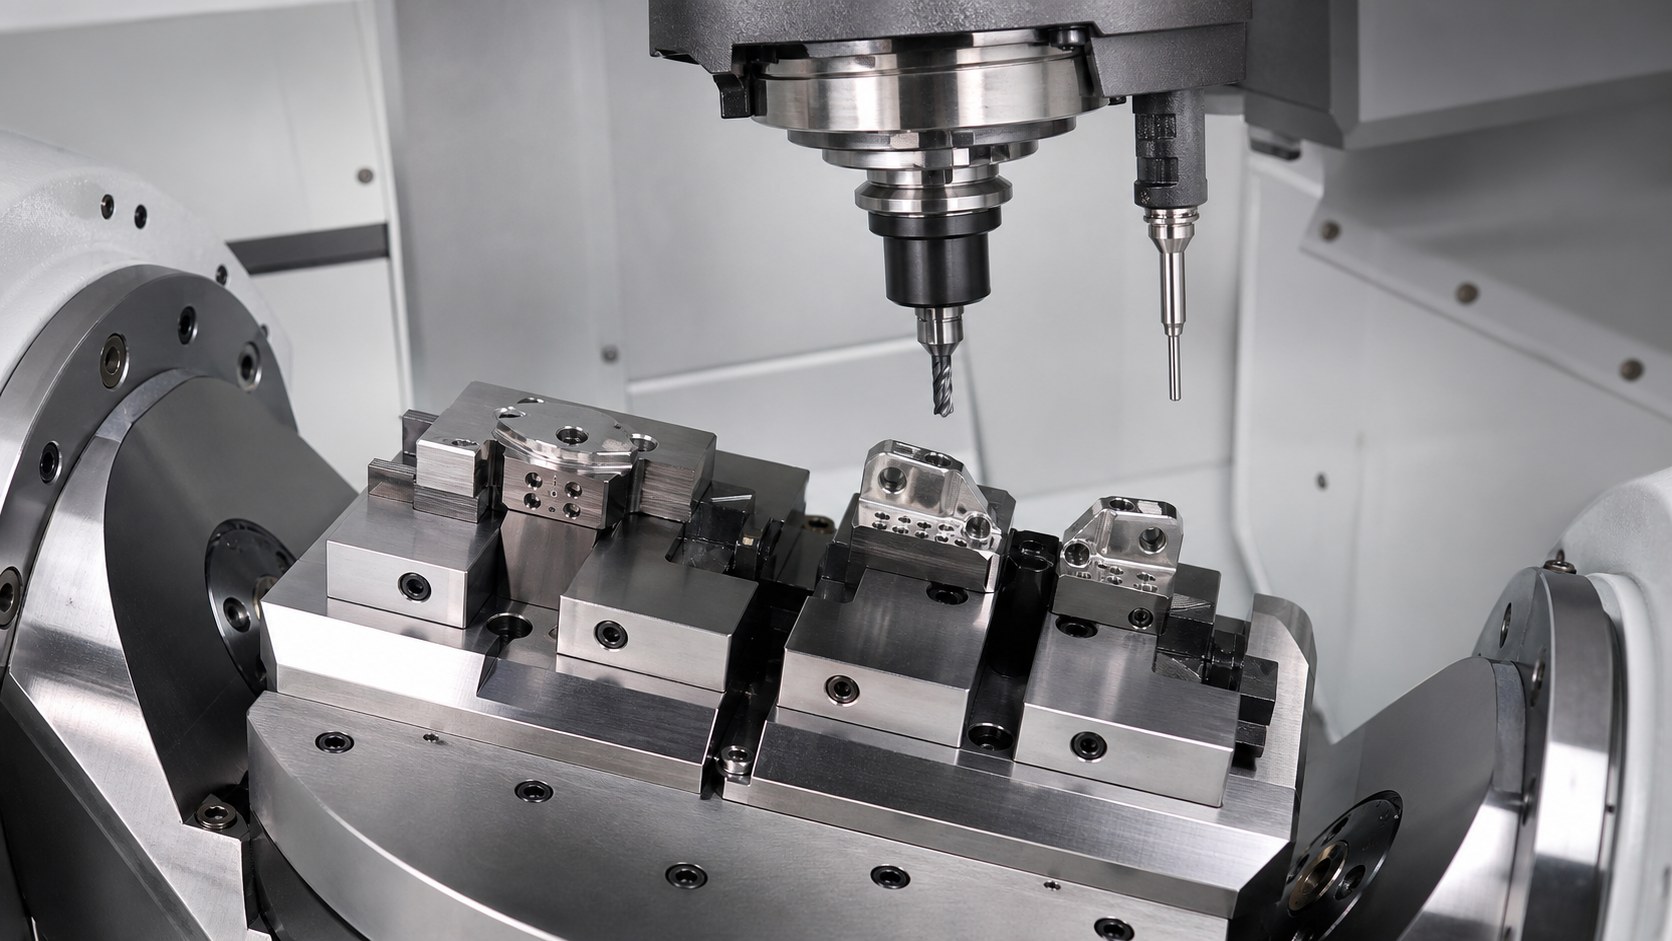
Erst Auflageflächen herstellen und prüfen, dann Klemmöffnung, Montage und Freistiche schruppen. Führungsbohrung und Sitze in einer kontrollierten Aufspannung zu den Bezügen fertig bearbeiten. Eine geteilte Klemme kann sich nach dem Lösen öffnen; relevanten Durchmesser und Achse im funktionalen Spannzustand messen und den freien Zustand dokumentieren. Dünne Schraubenlaschen ohne Verzug stützen. Bei Titan Wärme, Werkzeugverschleiß und Grate an kleinen Bohrungen beachten. Vorrichtungs- und Programmrevisionen mit der Erstbemusterung verknüpfen.
Gewinde und Klemmkraft
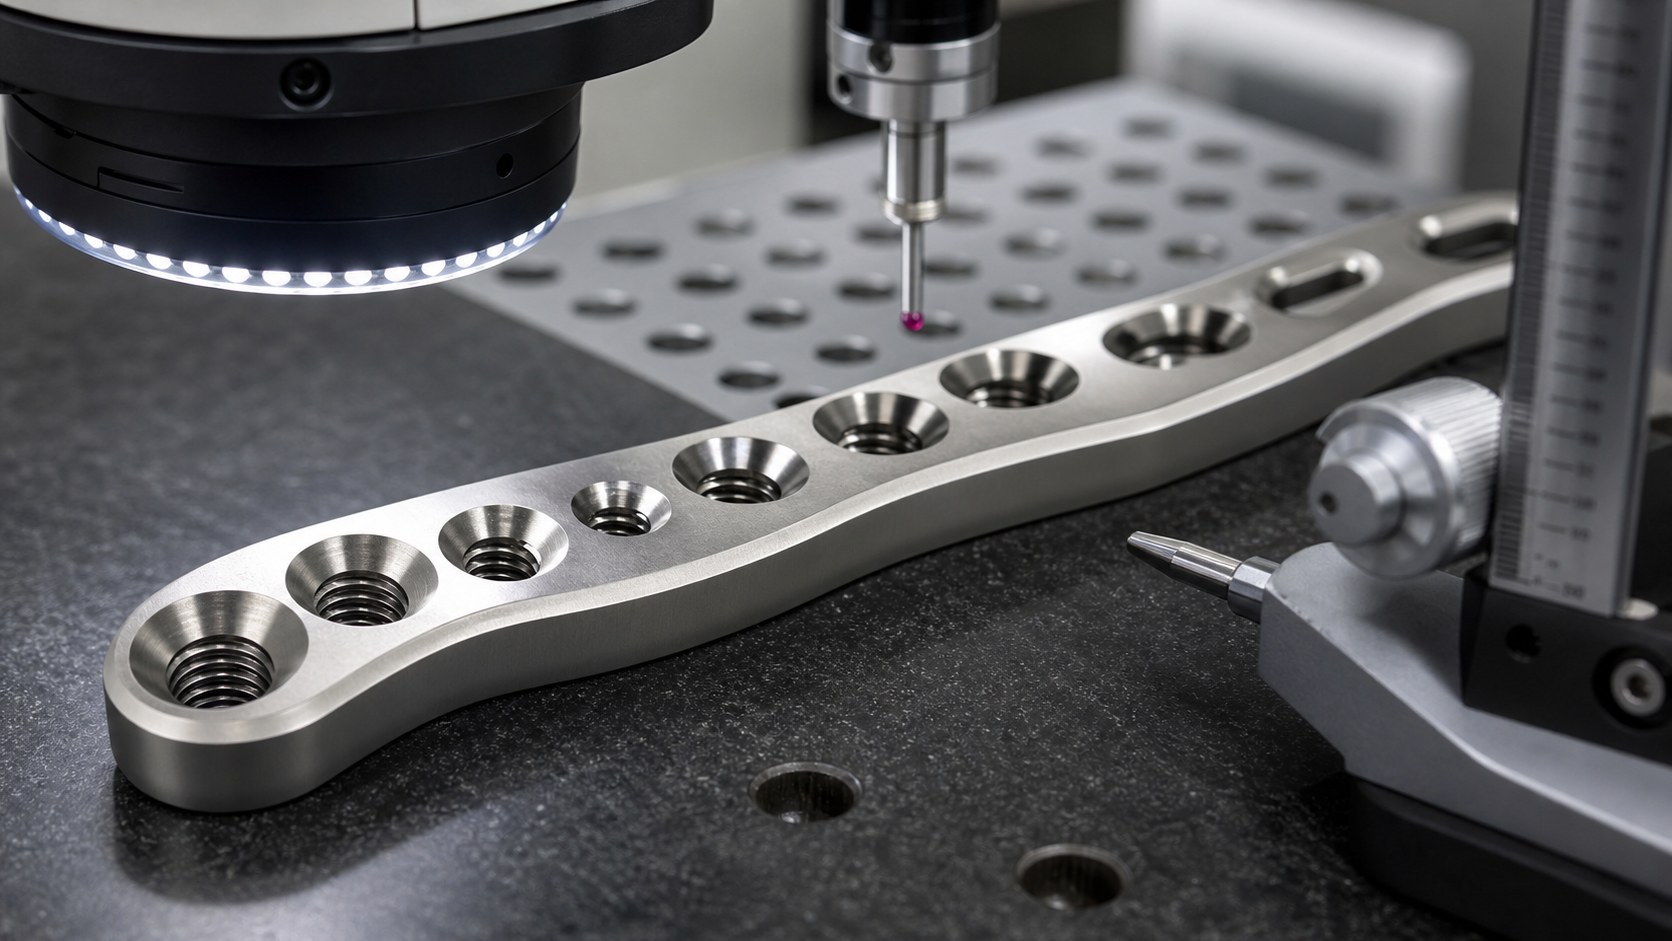
Eine Gewindebohrung gehört zum Kraftpfad. Größe, Eingriffslänge, Senkung, Schraubenkopf-Freiraum und Zugang im montierten Rahmen prüfen. Klemmverfahren und Drehmomentgrenze bestimmt der Entwickler; die Werkstatt erfindet keinen Wert. Gewinde mit passenden Lehren prüfen und die vorgesehene Schraube einsetzen. Ein Austrittsgrat kann das gleichmäßige Schließen verhindern und die Achse verschieben. Werden Schrauben getrennt geliefert, vor Freigabe mit dem tatsächlichen Verbindungsteil montieren.
Kanten und Oberflächen
Ein Austrittsgrat an der Buchsenbohrung kann den Sitz zerkratzen; eine übergroße Fase am Spalt verändert die Nachgiebigkeit. Die Zeichnung trennt Handhabungs- von Kontaktkanten und nennt Radius, Fase oder Gratgrenze. Beide Seiten von Querbohrungen und Schlitzen optisch prüfen. Oberflächenfinish darf Schäden nicht nur verdecken. Bei Beschichtung oder Passivierung Maße und Kontakte danach erneut prüfen, weil Schichtdicke Passungen verändern kann.
Die Achse funktional messen
Der Erstbericht erfasst Achslage und -winkel zu Bezügen, Buchsenbohrung, Klemmspalt, Montagebohrungen, Gewinde und Sitz der Musterbuchse. Koordinatenmessung, Bohrungslehren und Optik ergänzen sich. Montagezustand, Lehre und relevante Messunsicherheit nennen. Eine Messung im freien Zustand sagt die Achse bei angezogener Klemme nicht immer voraus. Freigegebene Abweichungen mit Zeichnungsrevision und Materialcharge verbinden.
Reinigen und anfragen
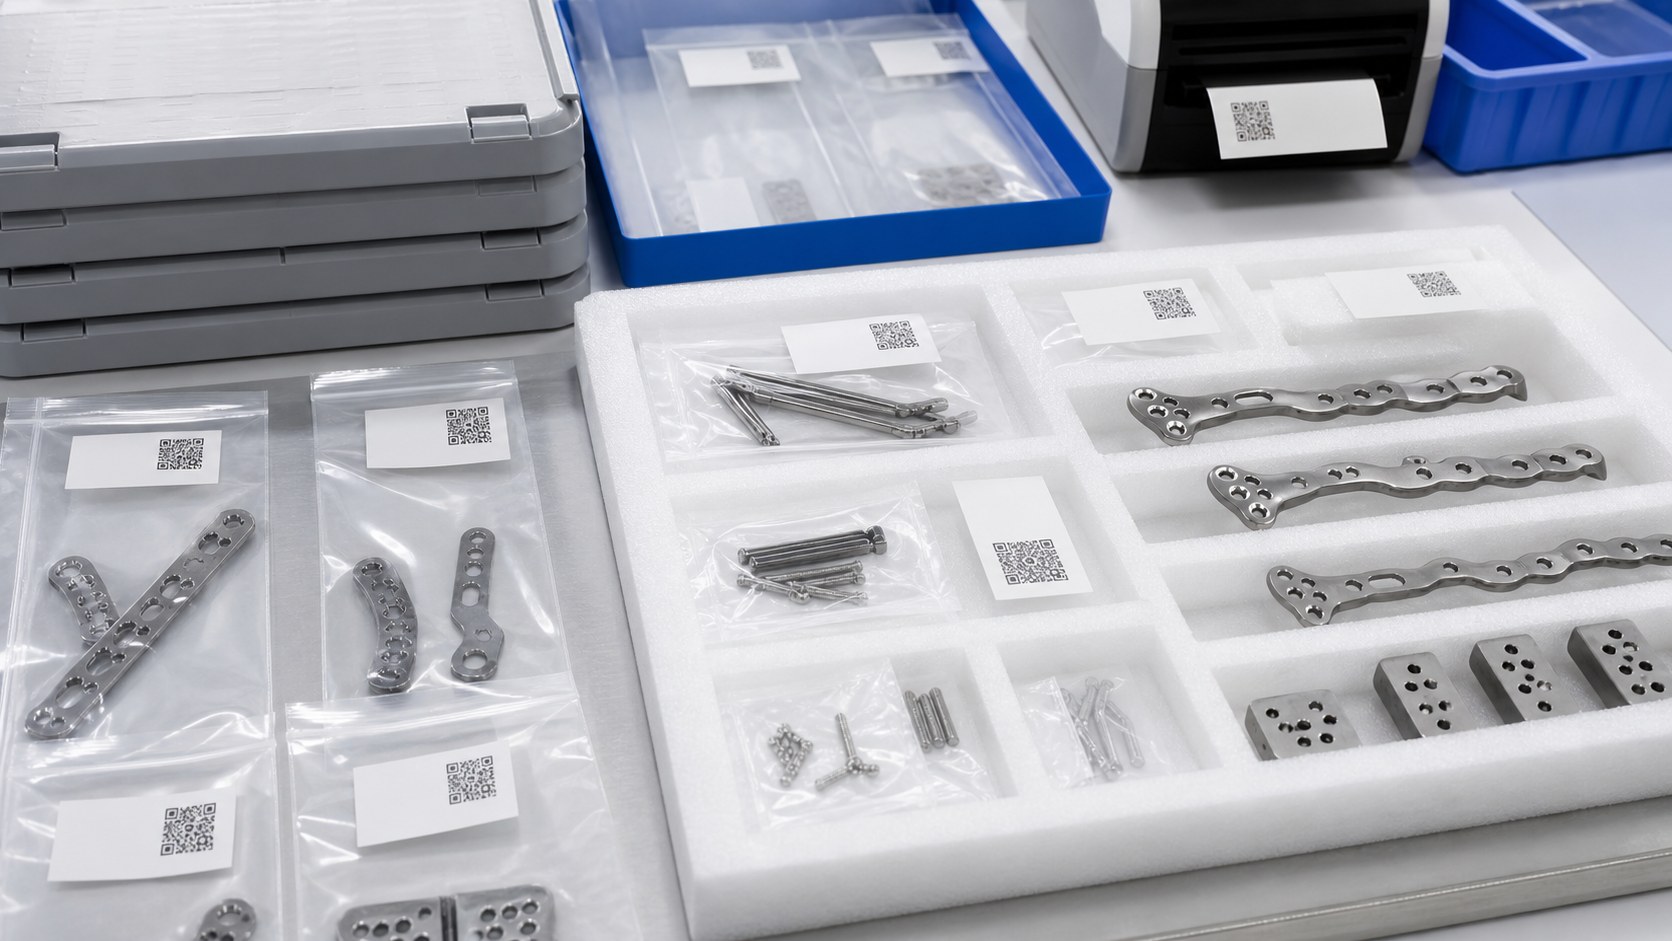
Späne aus Spalt und Gewinden entfernen und lose Partikel ausschließen. Bohrung, Kontakte und Gewinde beim Transport schützen; kleine Macken können eine gute Erstbemusterung entwerten. Verpackung nennt Teilenummer, Revision und Charge ohne unbelegte Sterilitätsaussage. Für eine RFQ 2D-Zeichnung, 3D-Modell, Baugruppe, Material, Mengen, kritische Bezüge, Buchse, Schraube, Oberfläche, Prüfmethode und Nachweise bereitstellen. Damit lassen sich Vorrichtung, Zerspanung und Messung nachvollziehbar kalkulieren.
FAQ
Warum genügt der Bohrungsdurchmesser nicht?
Achsposition und Winkel zur Montage, Buchsensitz und Klemmzustand bestimmen ebenfalls die Funktion.
Offen oder angezogen prüfen?
Beide Zustände können nützlich sein; die funktionale Montagebedingung und Abnahme definiert der Geräteentwickler.
Bedeutet Ti-6Al-4V eine medizinische Freigabe?
Nein. Der Werkstoff ist nur ein Konstruktionsfaktor; das Gesamtgerät wird vom Hersteller validiert.
Welche Gewindedaten gehören in die Zeichnung?
Größe, Klasse, nutzbare Tiefe, Senkung, Zugang, Schraube und vom Entwickler festgelegtes Montagedrehmoment.
Wie werden Grate kontrolliert?
Mit definierten Kantenkriterien, kontrolliertem Entgraten und optischer oder endoskopischer Prüfung.
Was gehört in eine RFQ?
Zeichnungen, Modell, Baugruppe und Buchse, Material, Mengen, Bezüge, Finish, Prüfung und Dokumentation.