CNC-Konstruktion wiederverwendbarer OP-Instrumentensiebe: Ablauf, Halterung und Kanten
Teil eines Aufbereitungssystems
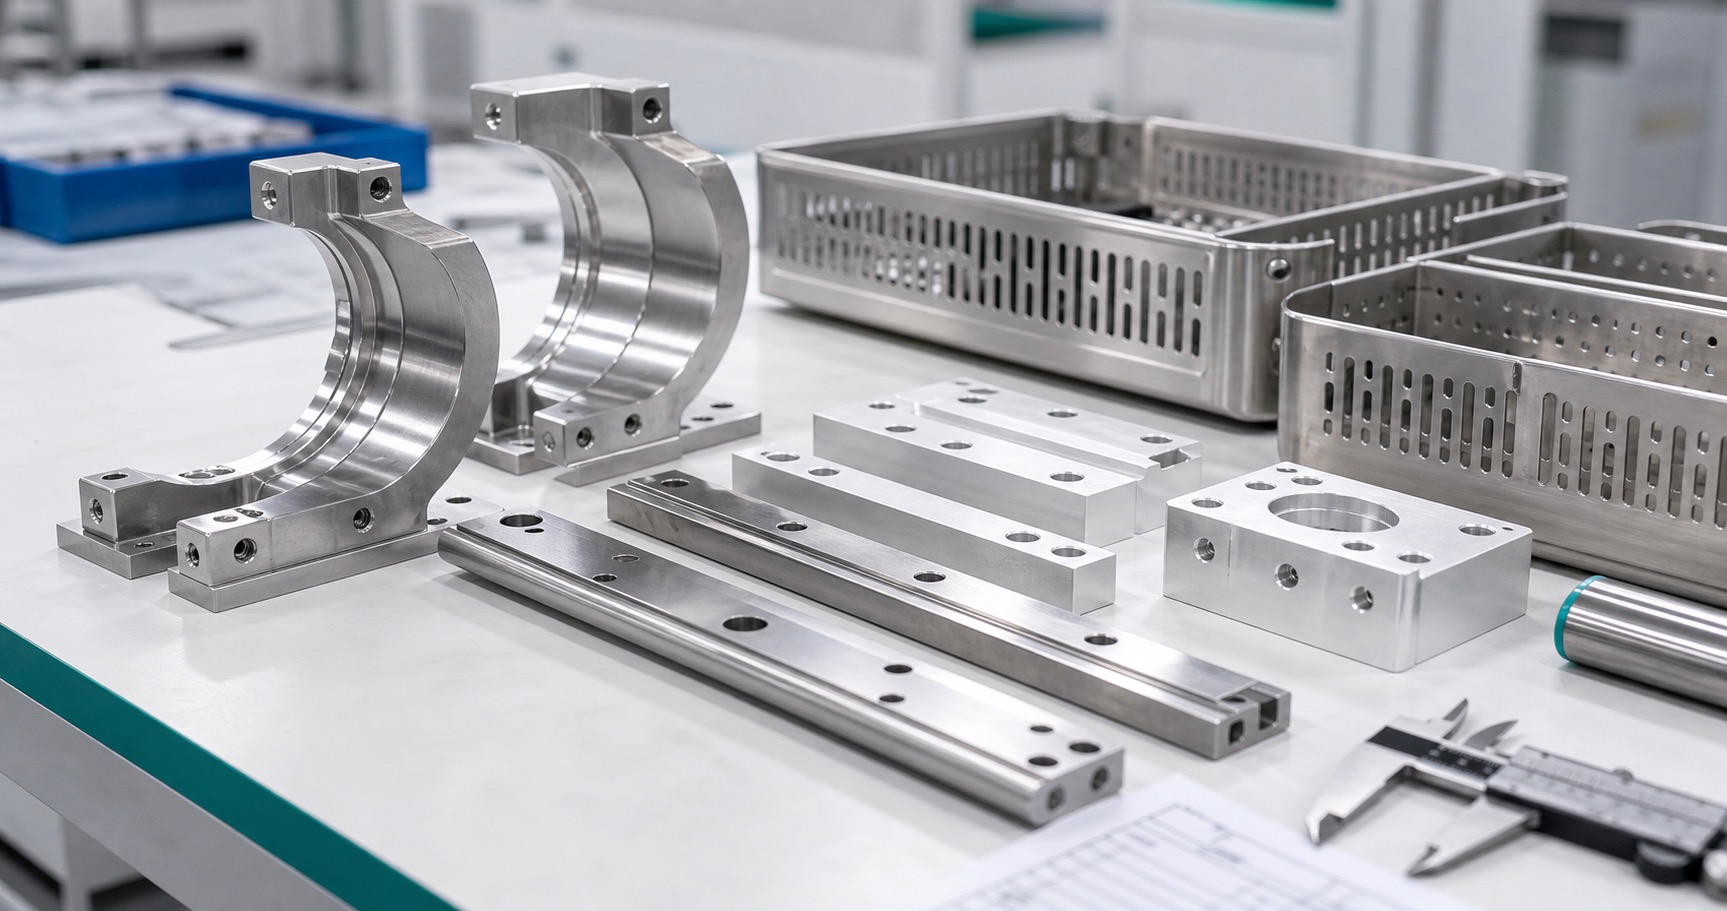
Ein wiederverwendbares Instrumentensieb trägt Geräte durch Handhabung, Reinigung, Verpackung und einen vom Eigentümer definierten Sterilisationsprozess. Es reicht nicht, dass Instrumente auf einem Foto sicher liegen. Schlitze, Füße, Deckel und Haltepunkte beeinflussen Zugänglichkeit, Flüssigkeitsablauf und Transportschutz. Der Hersteller des Gesamtsystems muss Reinigungs- und Sterilisationsanweisungen validieren. Ein Zerspaner kann durch reproduzierbare Geometrie, Werkstoffnachweis und Hinweise auf schwer reinigbare oder messbare Stellen unterstützen. Hier geht es um mechanische Entscheidungen, nicht um eine automatische Sterilitätszusage.
Last und Ablaufwege erfassen
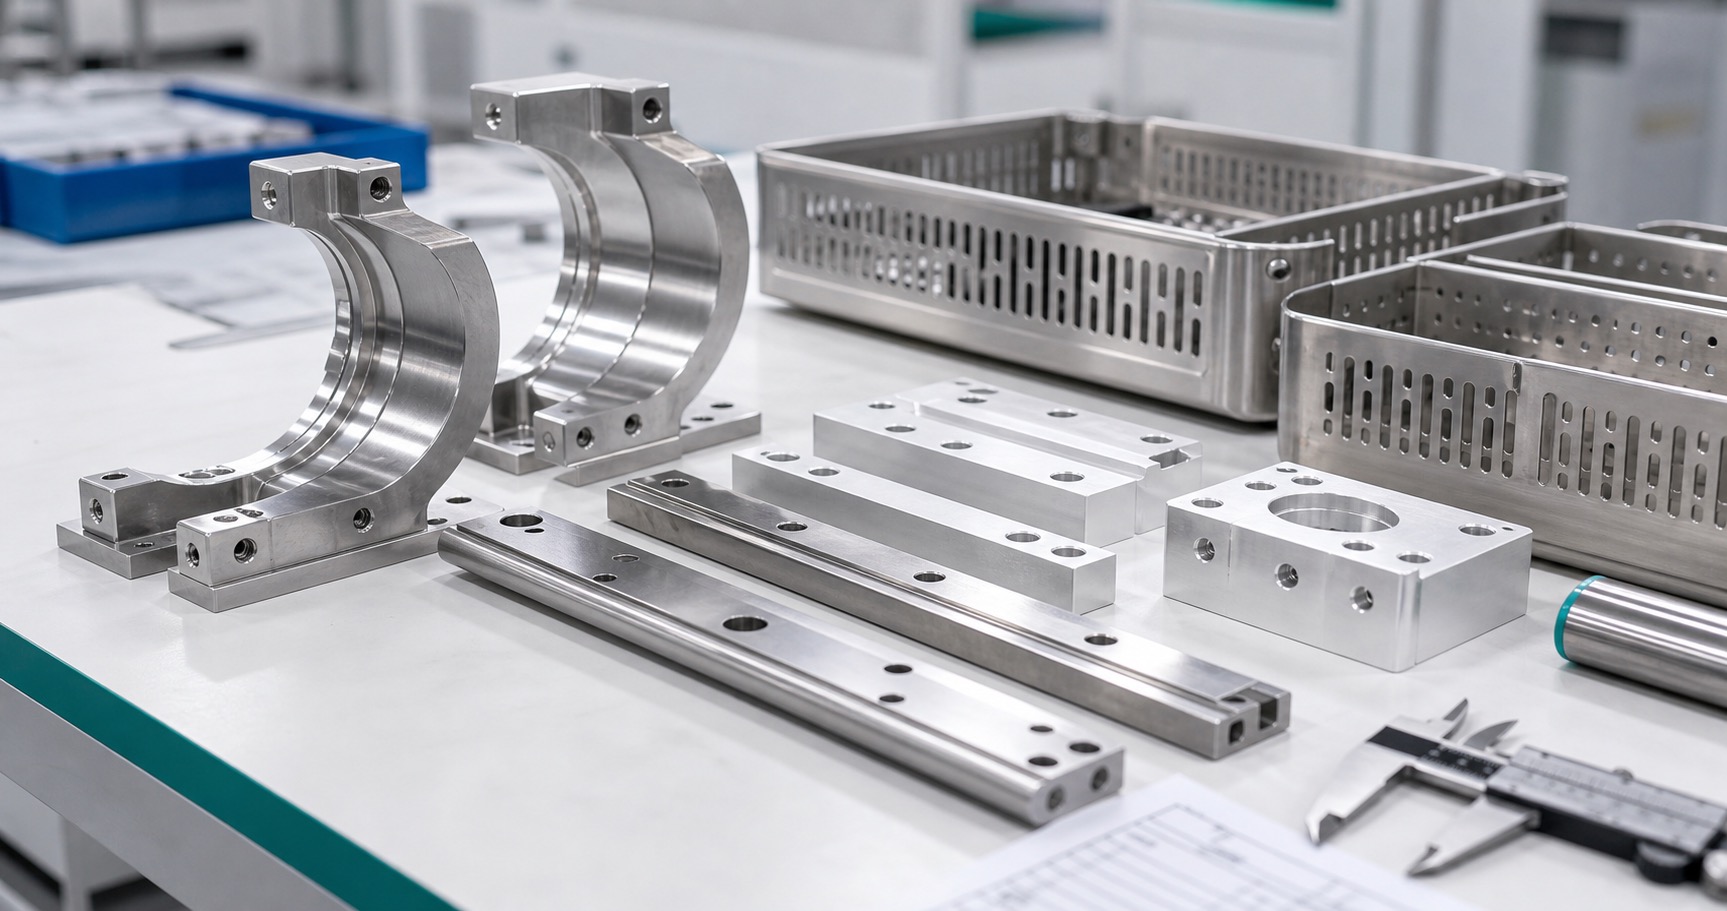
Ausgangspunkt ist ein Instrumentenplan mit den schwersten Teilen, Kontaktpunkten sowie Be- und Entladebewegungen. Stellen erfassen, an denen Flüssigkeit bei waagerechtem oder geneigtem Sieb stehen bleibt. Öffnungen sollen den Aufbereitungsplan unterstützen und ausreichend Querschnitt für die erwartete Last belassen. Form, Abstand und Richtung sind wichtig: ein langer Eckschlitz schwächt die Wand, eine tiefe Sacktasche kann Rückstände halten. Der Gerätehersteller definiert Masse, Transport und Stapelung; aus den Außenmaßen allein lassen sie sich nicht ableiten.
Halterung ohne versteckte Taschen
Abnehmbare Schienen, Stifte und Halter schützen empfindliche Instrumentenspitzen. Sie müssen trotzdem montierbar, lösbar und prüfbar bleiben. Tiefe Blindsitze unter einer Schiene vermeiden. Kontaktflächen, Schraubenzugang und Verdrehsicherung definieren. Bei Kunststoffeinsätzen gehören Werkstoff und Wechselintervall in die Gerätespezifikation. Ein enger Sitz kann nach wiederholter Wärmebelastung schwer lösbar sein; Spiel, Fressen und Montagekraft zusammen betrachten. Die Haltefunktion mit repräsentativen Instrumenten prüfen, nicht nur im CAD-Modell.
Werkstoff und Oberfläche auswählen
316L-Edelstahl ist ein möglicher Werkstoff für wiederverwendbare medizinische Hardware, aber genaue Sorte und Oberfläche richten sich nach der vorgesehenen Aufbereitung. Blech und Frästeile können unterschiedliche Oberflächenhistorien haben; Schweißbereiche brauchen eigene Aufmerksamkeit. Materialzeugnis, Passivierung und Abnahmeverfahren vor dem Angebot klären. Glanz ersetzt keine definierte Oberflächenanforderung. Bei Kunststoff oder Elastomer muss der Gerätehersteller die Verträglichkeit mit Reinigungsmitteln und Zyklen prüfen.
Mit stabilen Bezügen fertigen
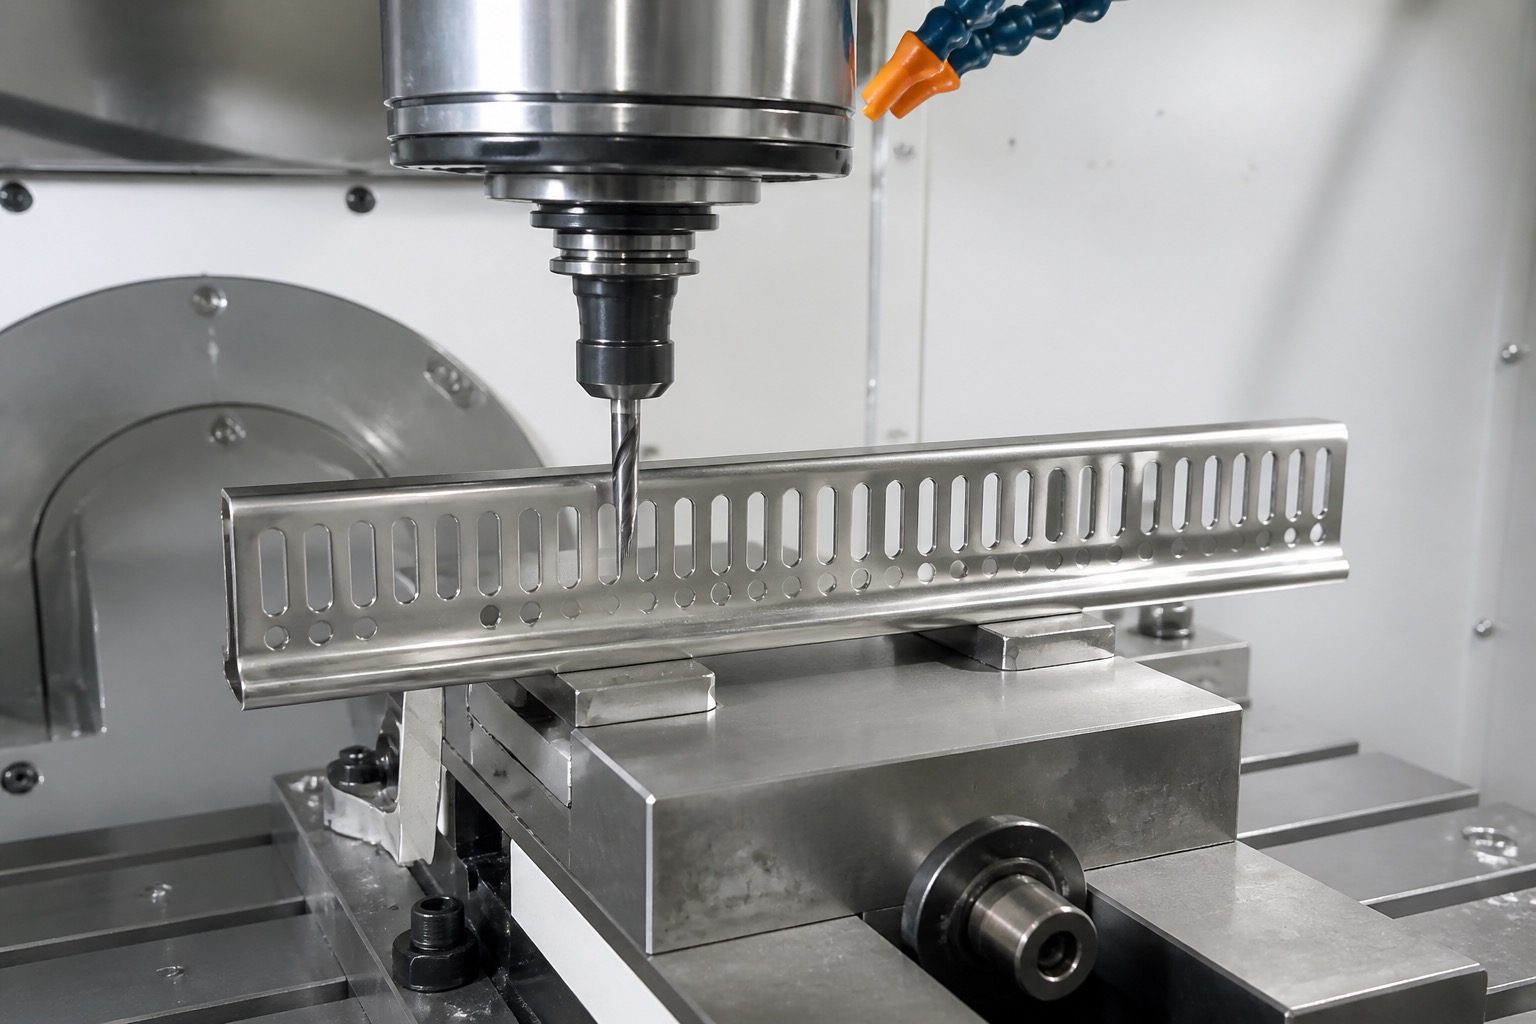
Für Schienen, Eckblöcke und Lochplatten Bezüge wählen, die nach Zuschnitt und Montage zugänglich bleiben. Große Taschen vor dem Endbearbeiten von Haltebohrungen und Schlitzen schruppen. Dünne Bereiche können sich nach dem Ausspannen bewegen; Funktionsabstände auch im freien Zustand messen. Das Werkstück stützen, ohne Instrumenten-Kontaktflächen zu beschädigen. Lange enge Schlitze erfordern Kontrolle von Werkzeugabdrängung, Schwingung und Austrittsgrat. Ein Blechgrundkörper kann präzise CNC-Schnittstellen erhalten, ohne das gesamte Sieb aus Vollmaterial zu fräsen.
Prüfbare Kanten festlegen
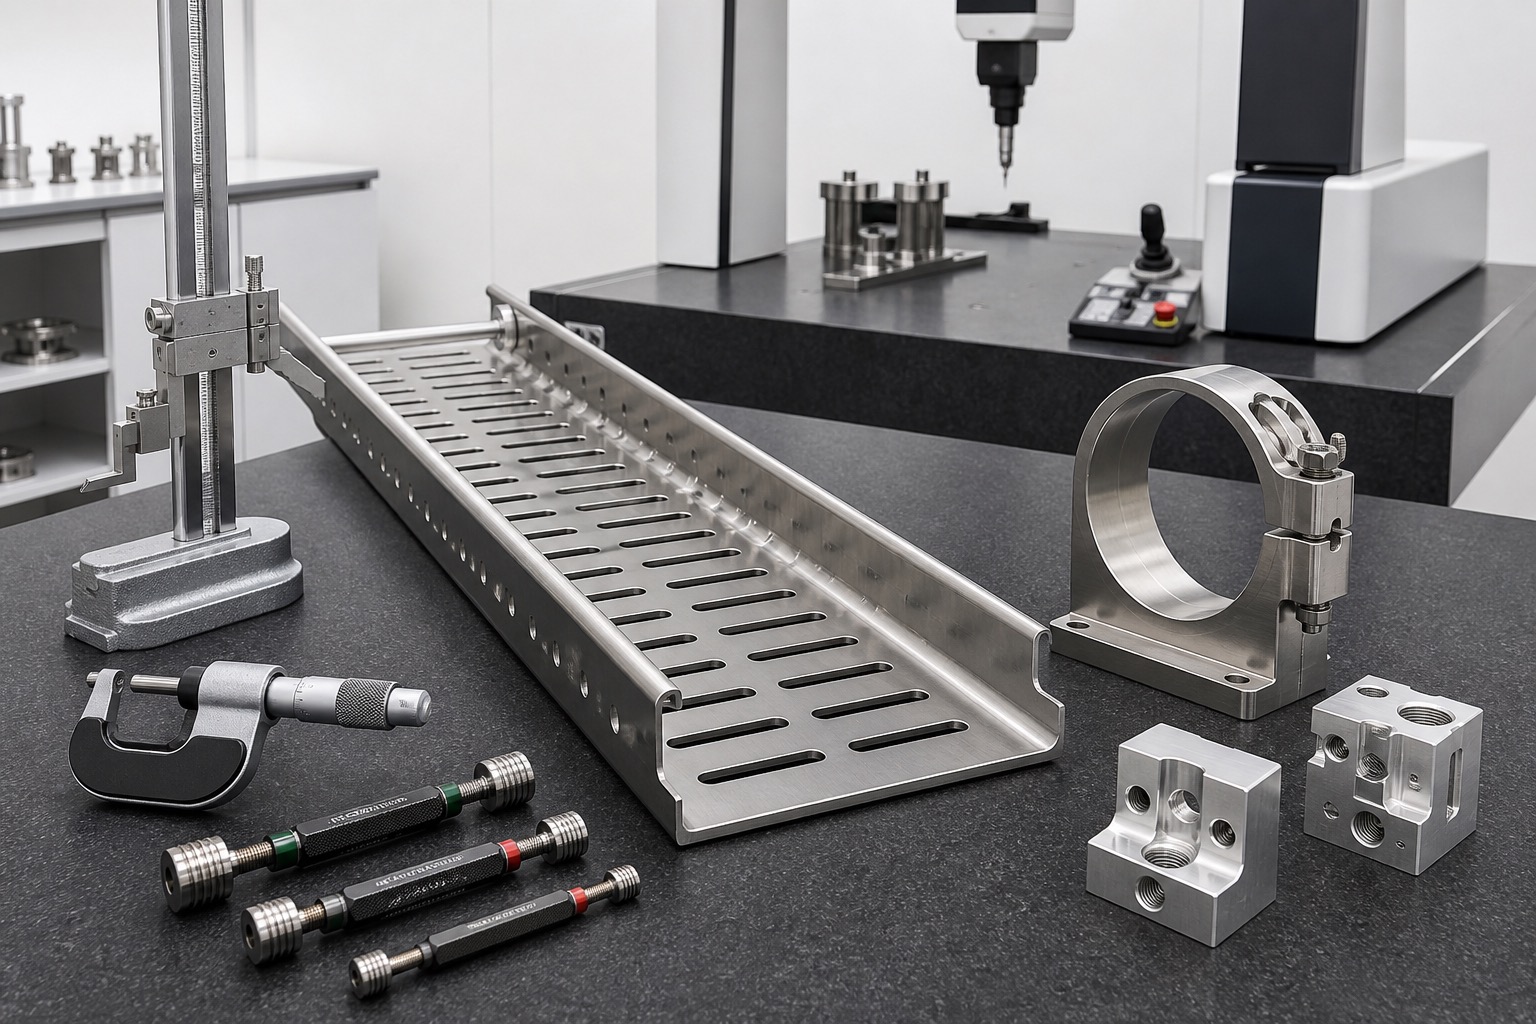
Jede Ablauföffnung, jeder Schlitz, Griff und jede Schiene braucht eine Kante für sichere Handhabung und Reinigung. Die allgemeine Notiz scharfe Kanten entfernen ist zu ungenau. Radien, Fasen und Gratgrenzen je Funktion bestimmen; Passflächen vor übermäßigem Verrunden schützen. Beide Seiten der Perforationen prüfen, besonders an Werkzeugdurchbrüchen. Lose Grate können sich lösen, zu stark bearbeitete Kanten den Schienensitz verändern. Ein Kantenmuster oder messbares Kriterium verbindet Zeichnung und Fertigung.
Montage prüfen
Die Erstbemusterung erfasst Außenmaße, Ebenheit, Schlitzbreiten, Haltebohrungen, Schienensitz und Freiraum zum Entnehmen der Instrumente. Je nach Entwurf leer und mit repräsentativer Last prüfen. Sichtkontrolle umfasst Ecken, Schienenunterseiten, Schweißstellen und Rückseiten der Öffnungen. Messmethode und Spannzustand dokumentieren, damit spätere Lose vergleichbar sind. Reinigungs- oder Sterilisationsvalidierung ist ein Systemprotokoll des Geräteherstellers; Maßprüfung unterstützt sie, ersetzt sie aber nicht.
Verpacken und anbieten
Fertige Siebe und Schienen vor metallischem Reiben beim Transport schützen. Abnehmbare Teile mit der Baugruppenrevision verbunden halten. Je nach Bestellung Werkstoffzeugnis, Maßbericht, Oberflächenbehandlung und freigegebene Abweichungen liefern. Für eine Anfrage Instrumentenplan, 2D-Zeichnungen, 3D-Modell, Werkstoff, Last, Oberfläche, kritische Passungen, Mengen und Nachweise bereitstellen. Zuständigkeit für Reinigung und Sterilisation klar benennen. So kann der Lieferant Fertigung und Prüfbarkeit bewerten, ohne eine nicht durchgeführte Validierung zu behaupten.
FAQ
Erfüllt ein CNC-Sieb automatisch Sterilisationsanforderungen?
Nein. Der Gerätehersteller validiert Reinigung, Verpackung und Sterilisation für die vorgesehenen Instrumente. CNC-Fertigung kontrolliert Bauteilmerkmale.
Warum sind Ablaufschlitze wichtig?
Ihre Form beeinflusst Flüssigkeitsabfluss, Reinigungszugang, Steifigkeit sowie Grat- und Rückstandsrisiko.
Sollen Halteschienen abnehmbar sein?
Das kann Prüfung und Reinigung erleichtern; sichere Montage, Ersatz und Aufbereitungsanweisung müssen festgelegt sein.
Ist 316L zwingend?
Nein. Werkstoffwahl hängt von Last, Reinigungschemie, Temperatur und Geräteanforderungen ab. Die Zeichnung nennt die Sorte.
Welche Kanten besonders prüfen?
Beide Seiten von Löchern und Schlitzen, Schienenschnittstellen, Griffe und Kontaktpunkte; Passkanten können andere Grenzen haben.
Was gehört in die RFQ?
Zeichnungen, Modelle, Instrumentenplan, Last, Stapelung, Werkstoff, Oberfläche, Passungen, Mengen und Prüfnachweise.