Diseño CNC de bandejas reutilizables para instrumental quirúrgico: drenaje, sujeción y bordes
Una pieza de un sistema de reprocesamiento
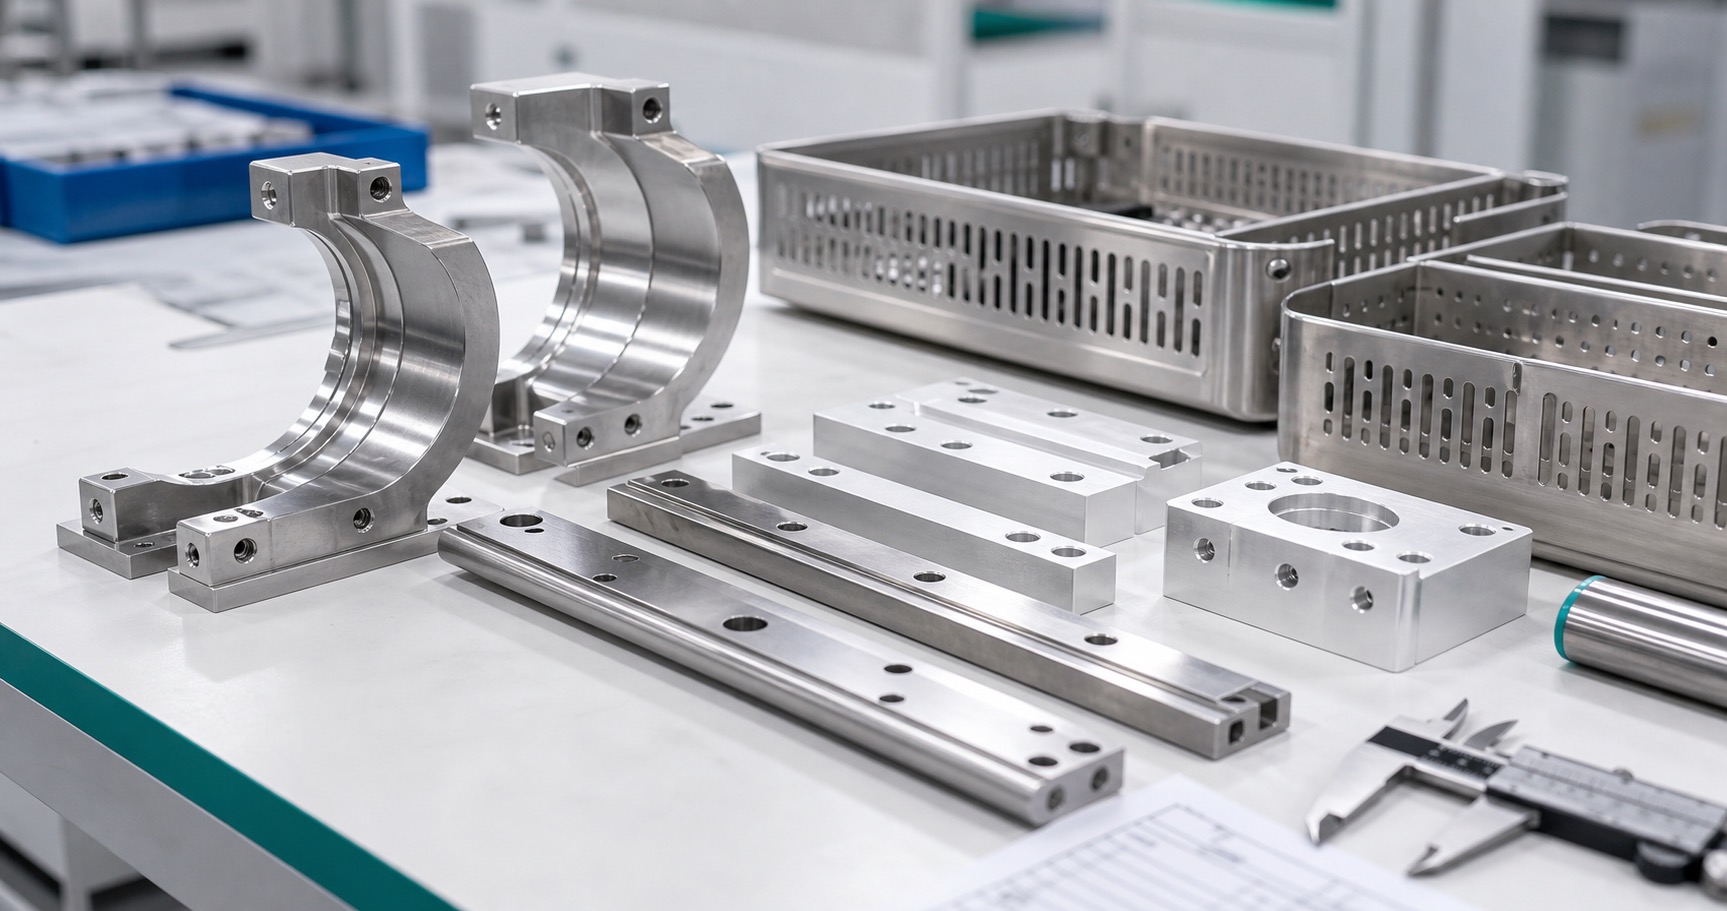
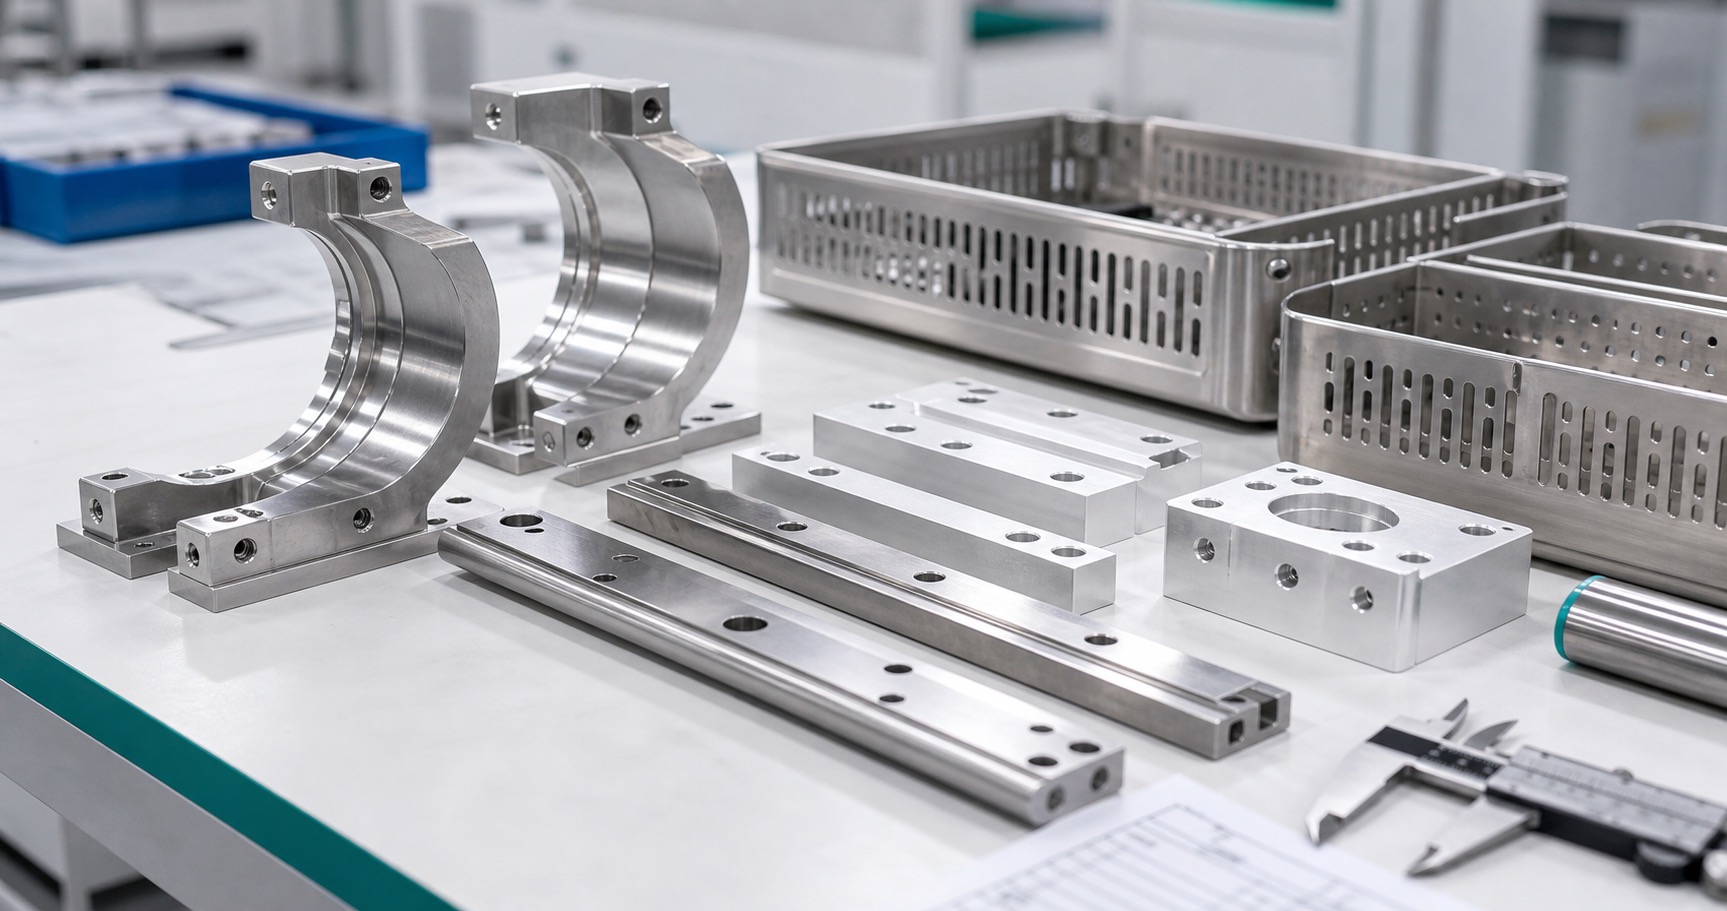
Una bandeja reutilizable transporta instrumental durante manipulación, limpieza, embalaje y un proceso de esterilización definido por su propietario. No basta con que sostenga las piezas en una fotografía. Ranuras, patas, tapas y soportes afectan al acceso, el drenaje y la protección en transporte. El fabricante del sistema debe validar las instrucciones de limpieza y esterilización. El proveedor de mecanizado puede aportar geometría repetible, trazabilidad y observaciones sobre zonas difíciles de limpiar o medir. Este artículo trata decisiones mecánicas, sin presentar una bandeja como automáticamente estéril.
Carga y camino de drenaje
Partir de un plano de disposición con los instrumentos más pesados, sus puntos de apoyo y la forma de introducirlos y retirarlos. Identificar dónde se puede acumular líquido con la bandeja horizontal o inclinada. Los orificios deben apoyar la estrategia de reprocesamiento y conservar sección suficiente para las cargas previstas. Forma, separación y dirección importan: una ranura larga cerca de una esquina debilita la pared y un hueco ciego puede retener residuos. El dueño del diseño establece masa, transporte y apilado; no se deducen solo de las dimensiones exteriores.
Sujeción sin zonas ocultas
Guías, pasadores y soportes desmontables protegen puntas delicadas y limitan movimientos, pero deben poder montarse, retirarse e inspeccionarse. Evitar cavidades profundas debajo de una guía. Definir superficies de contacto, acceso a tornillos y un tope que impida montarla al revés. Si se usan insertos poliméricos, material y sustitución pertenecen a la especificación del dispositivo. El ajuste debe considerar holgura, agarrotamiento y fuerza de montaje después de ciclos térmicos. Verificar la sujeción con instrumentos representativos, no solo con CAD.
Material y acabado
El acero inoxidable 316L es una posibilidad habitual para componentes reutilizables, pero grado y acabado exactos dependen del entorno de reprocesamiento. La chapa y las piezas fresadas pueden tener historias superficiales diferentes; las soldaduras requieren atención específica. Solicitar trazabilidad, pasivado si aplica y método de aceptación del acabado antes de cotizar. Una apariencia brillante no sustituye una condición superficial definida. Si se añaden plásticos o elastómeros, el propietario debe revisar su compatibilidad con agentes de limpieza y ciclos de uso.
Mecanizar con referencias estables
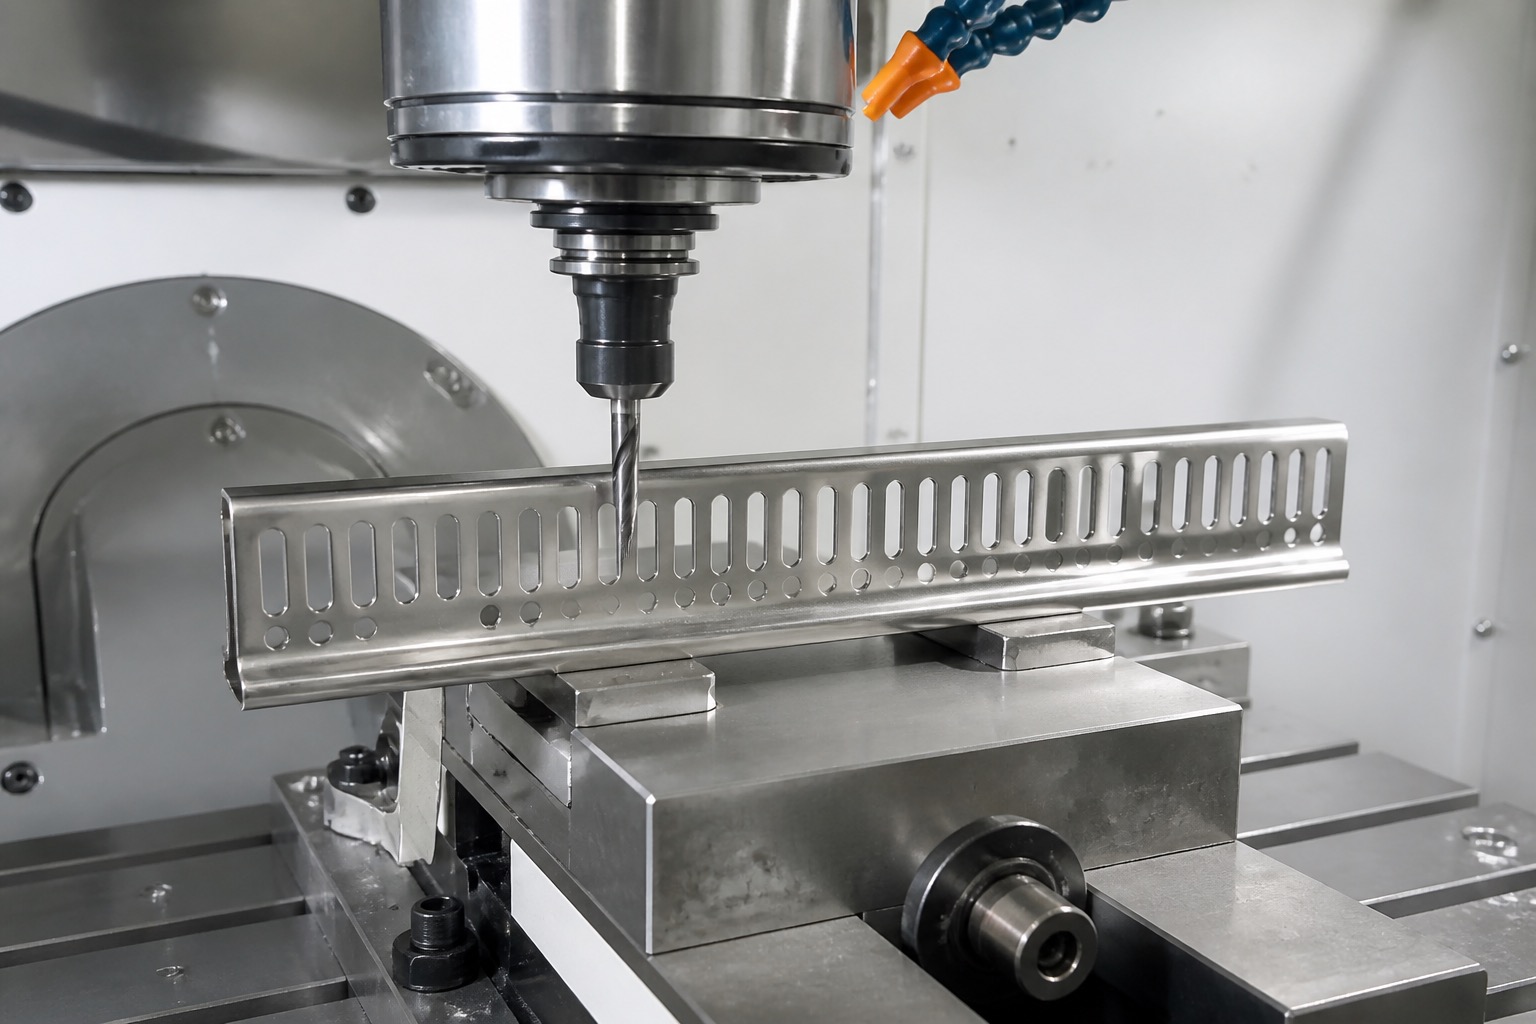
En guías, bloques de esquina y placas perforadas elegir referencias que sigan accesibles tras el corte y el montaje. Desbastar cavidades grandes antes de acabar agujeros y ranuras de fijación en amarres controlados. Las secciones delgadas pueden moverse al liberar la pieza; comprobar la separación funcional también en estado libre. Sujetar sin marcar las superficies que tocarán instrumentos. Las ranuras largas y estrechas necesitan controlar flexión de herramienta, vibración y rebaba de salida. Una base de chapa puede recibir interfaces CNC precisas sin fresar toda la bandeja desde un bloque.
Bordes verificables
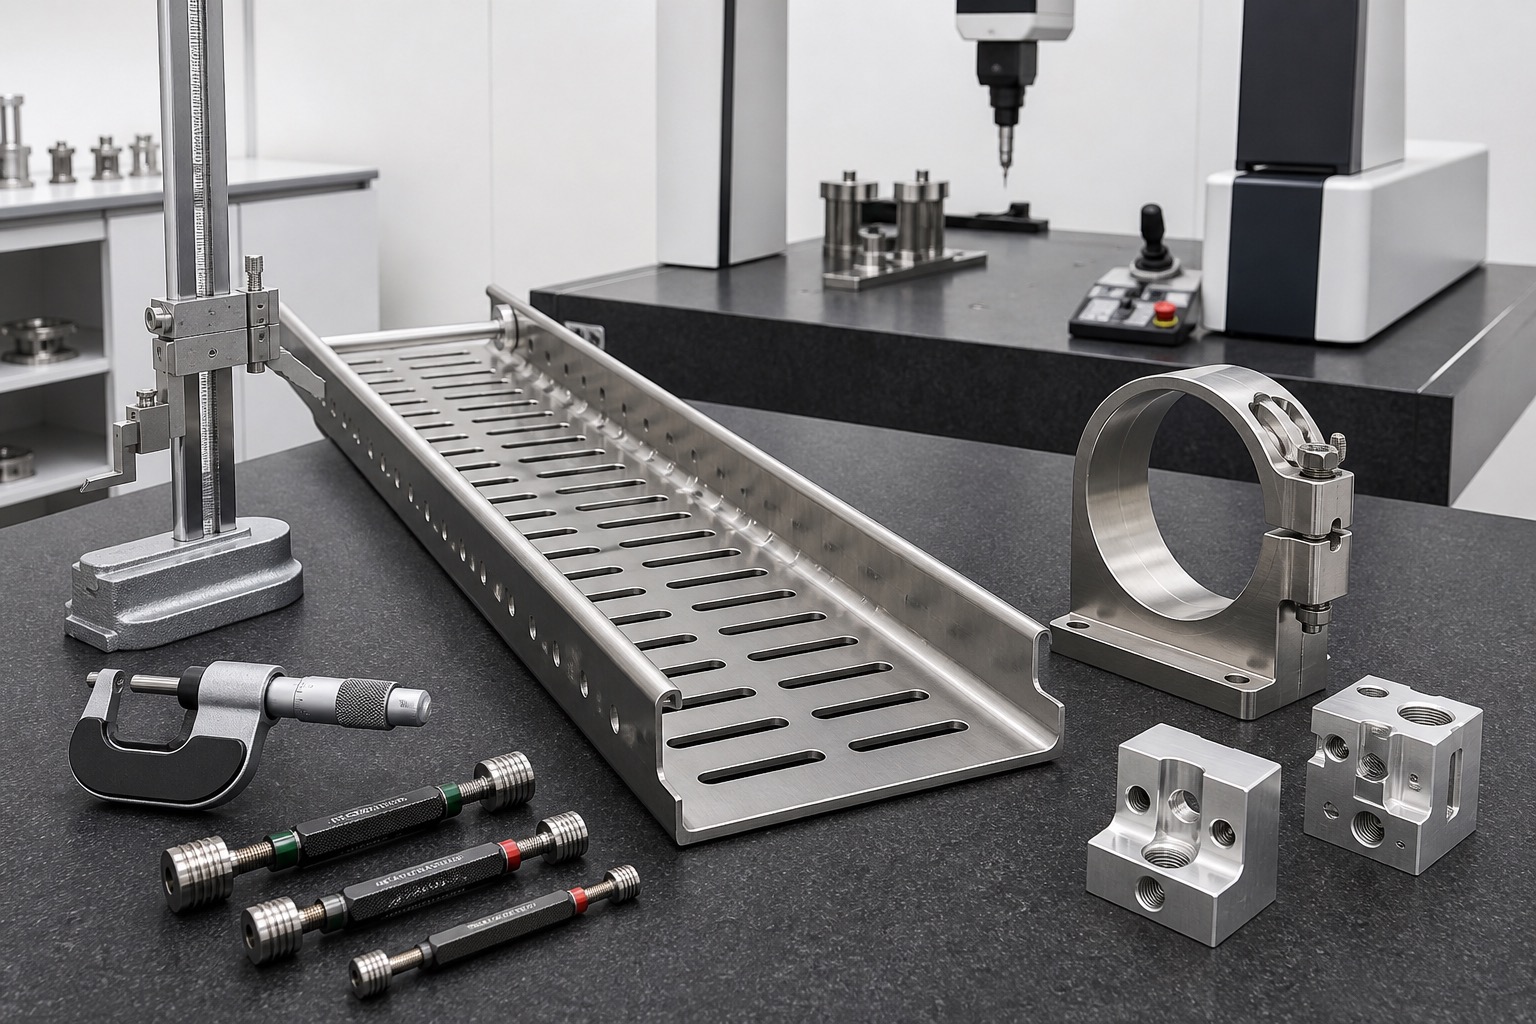
Cada abertura de drenaje, ranura, asa y guía debe tener un borde adecuado a manipulación y limpieza. La nota genérica de eliminar aristas no basta. Definir qué bordes llevan radio, chaflán o límite de rebaba, preservando las caras de ajuste. Inspeccionar ambos lados de perforaciones, sobre todo en la salida de herramienta. Una rebaba suelta puede desprenderse; un redondeo excesivo cambia el ajuste de la guía. Una muestra de borde o criterio visual ayuda a alinear plano y fabricación.
Inspección del conjunto
El primer artículo debe medir envolvente, planitud, anchura de ranuras, posición de agujeros, acoplamiento de guías y espacio para retirar instrumentos. Revisar bandeja vacía y con carga representativa cuando el diseño lo exija. La inspección visual incluye esquinas, parte inferior de guías, soldaduras y reverso de perforaciones. Registrar método y estado de fijación para comparar lotes posteriores. La validación de limpieza o esterilización es un protocolo del propietario del sistema; el informe dimensional la apoya, pero no la reemplaza.
Embalaje, documentos y oferta
Proteger guías y bandejas de roces metálicos durante el transporte. Mantener piezas desmontables identificadas con la revisión de montaje. Según el pedido, entregar certificados de material, informe dimensional, tratamiento superficial y desviaciones aprobadas. Para cotizar, aportar disposición de instrumental, planos 2D, modelo 3D, material, carga, acabado, ajustes críticos, cantidades y registros exigidos. Aclarar qué requisitos de limpieza y esterilización controla el fabricante del dispositivo. Así el proveedor puede revisar fabricación e inspección sin afirmar una validación no realizada.
FAQ
¿Una bandeja CNC cumple automáticamente requisitos de esterilización?
No. El fabricante del dispositivo valida el proceso completo para los instrumentos previstos. El mecanizado controla las características especificadas.
¿Por qué importan las ranuras de drenaje?
Afectan salida de líquido, acceso de limpieza, rigidez y riesgo de rebabas o residuos. El patrón depende del conjunto y su proceso validado.
¿Deben desmontarse las guías?
Puede mejorar inspección y limpieza, pero el propietario debe definir seguridad de montaje, reemplazo e instrucciones de reprocesamiento.
¿Es obligatorio el 316L?
No. Elegir material según carga, productos de limpieza, temperatura y controles de diseño; el plano debe indicar el grado requerido.
¿Qué bordes requieren inspección?
Ambas caras de agujeros y ranuras, interfaces de guías, asas y puntos de contacto; los bordes funcionales pueden tener límites distintos.
¿Qué incluir en la solicitud de oferta?
Planos, modelos, disposición del instrumental, carga, apilado, material, acabado, ajustes, cantidades y registros de inspección.