Prüfbare Dichtflächen an CNC-gefertigten medizinischen Fluidverteilern
Warum die Schnittstelle zählt
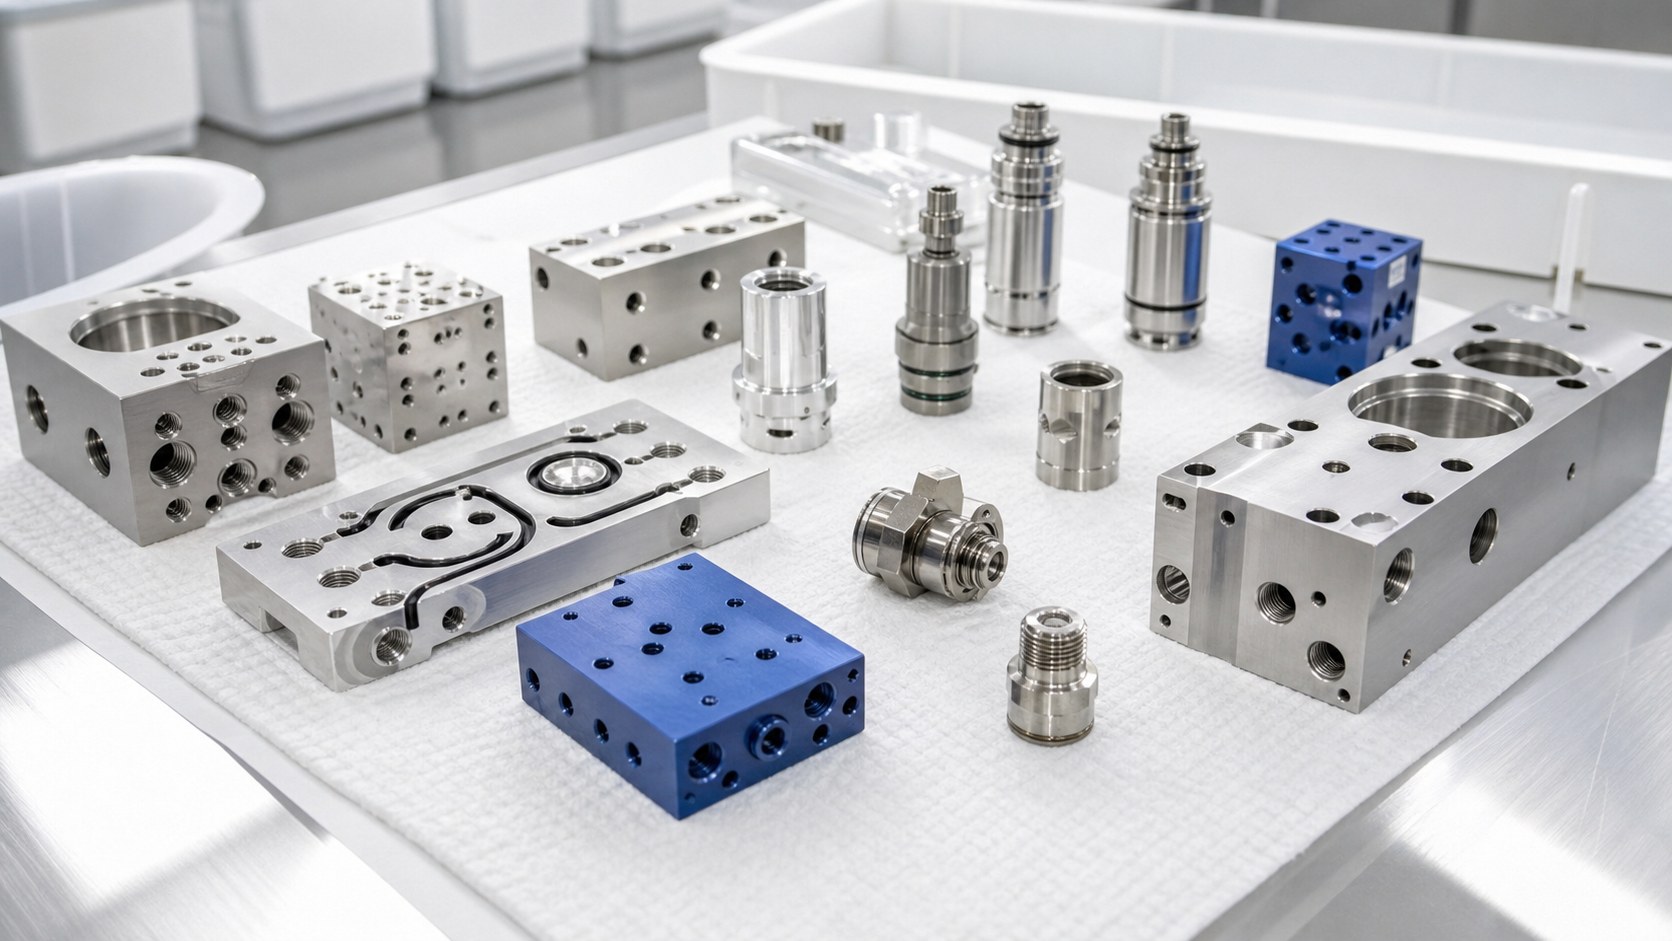
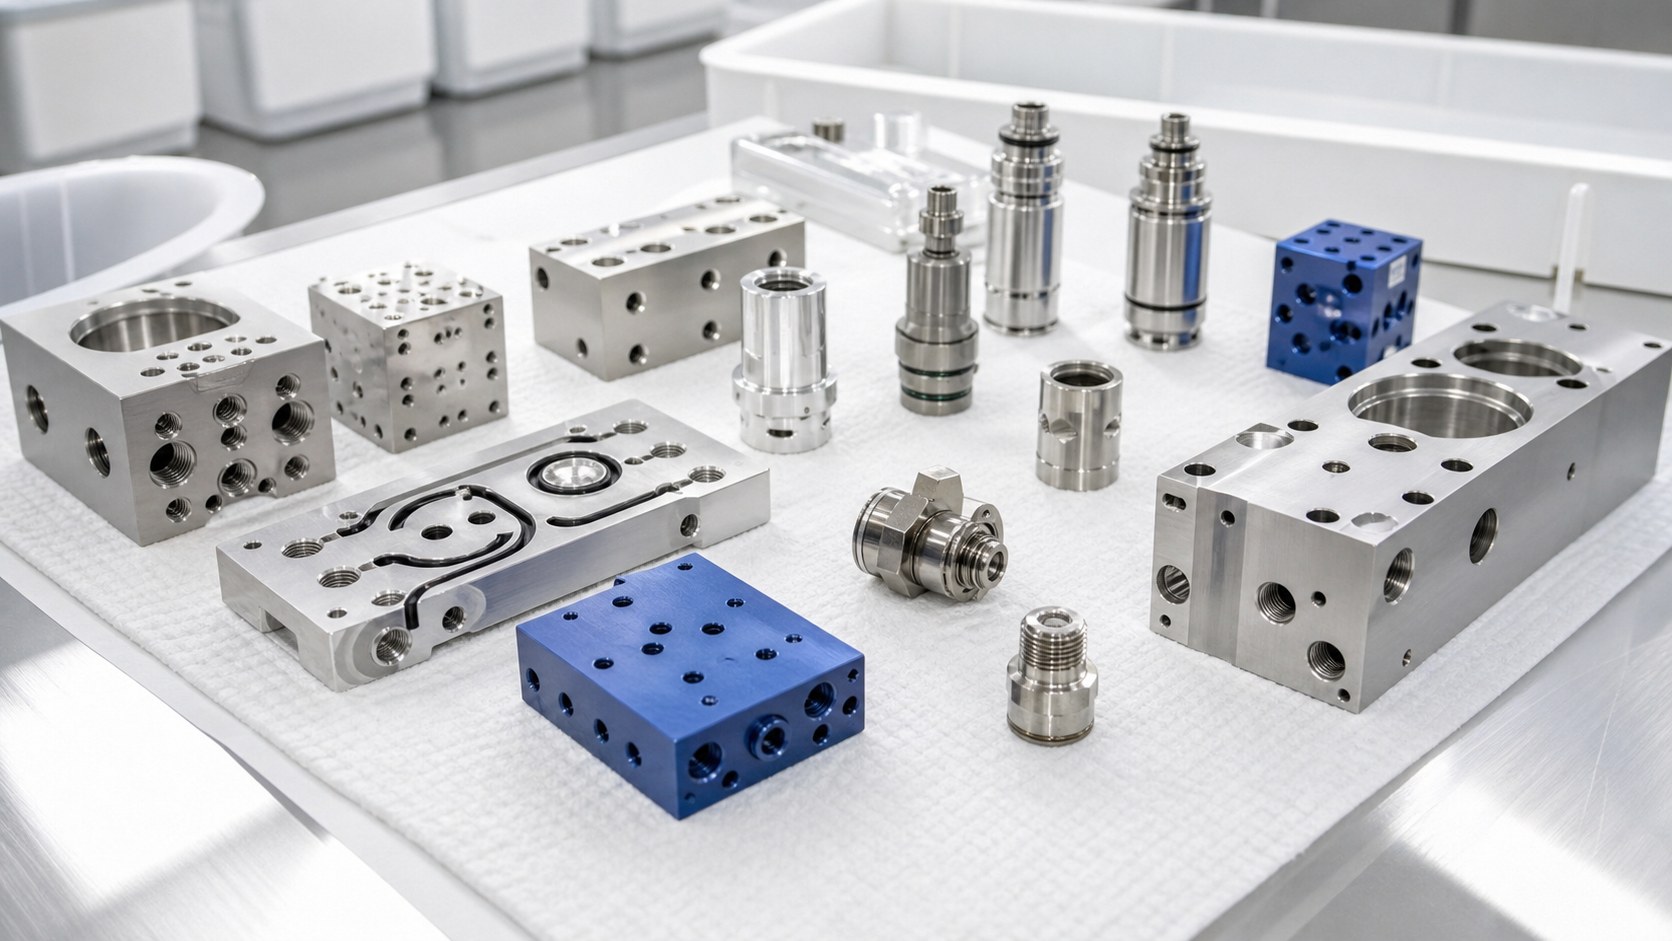
Ein medizinischer Fluidverteiler ist mehr als ein Block mit Bohrungen. Er muss Flüssigkeit auf dem vorgesehenen Weg führen und Ventilen, Anschlüssen sowie Dichtungen einen wiederholbaren Sitz bieten. Kleine Fehler an einer O-Ring-Nut, einer Bohrungskreuzung oder einer Montagefläche können die Dichtungskompression ändern und einen Leckpfad schaffen. Die Zeichnung sollte medienberührte Flächen von reinen Positionierflächen trennen und die für die Abdichtung maßgeblichen Bezüge nennen.
Zuerst den Fluidweg prüfen
Vor der Werkzeugwahl den Weg vom Einlass bis zum Auslass im Modell und in der Zeichnung verfolgen. Sackenden, Querbohrungen, Ventilsitze und später abgedeckte Kanäle markieren. Anschlussnorm, nutzbare Einschraubtiefe und verbleibende Wandstärke bestätigen. Jede Bohrungskreuzung braucht eine eindeutige Kantenanforderung. Außerdem klären, ob der Verteiler selbst medienberührt ist oder nur ein Einwegset hält; davon hängen Werkstoff-, Reinigungs- und Validierungsfragen ab.
Werkstoff passend auswählen
Edelstahl 316L kann sinnvoll sein, wenn Korrosionsbeständigkeit und belastbare kleine Gewinde wichtig sind. Technische Kunststoffe können Gewicht, elektrische Isolation oder komplexe Kanäle unterstützen; Chemikalienbeständigkeit und Sterilisationsbelastung sind jedoch für das endgültige Gerät zu prüfen. Exakte Werkstoffsorte, Lieferzustand, Zeugnis und Oberflächenbehandlung anfordern. Bei einem Werkstoffwechsel Dichtung und Verträglichkeit erneut bewerten, statt Annahmen der alten Zeichnungsrevision zu übernehmen.
Dichtland auslegen
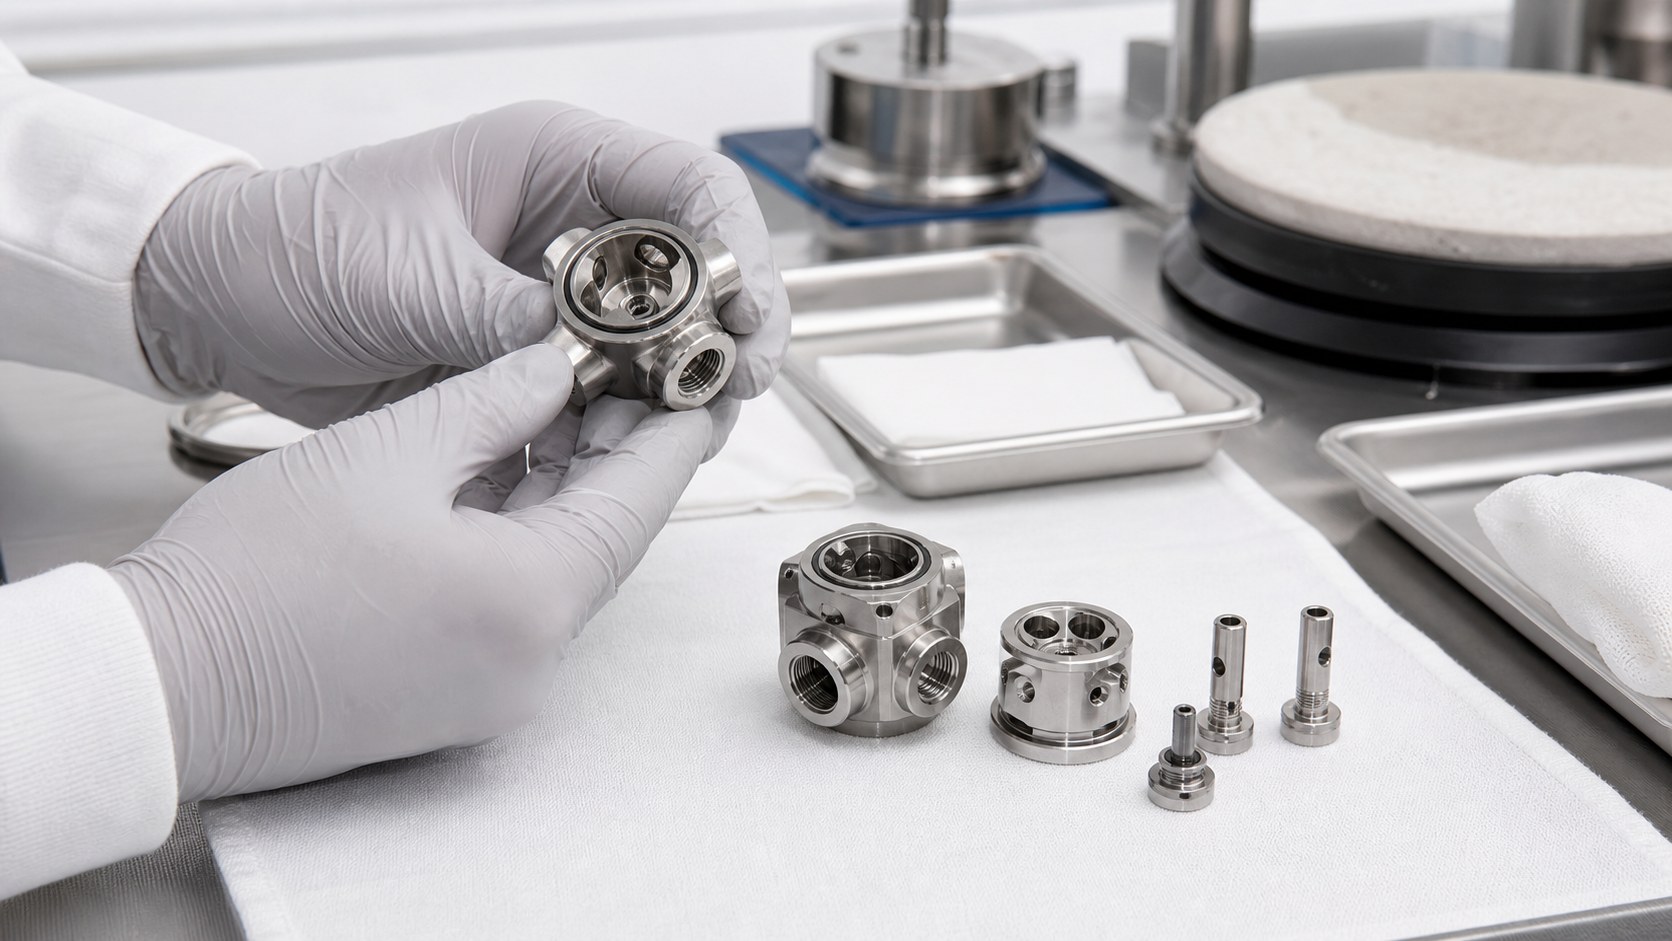
Für einen O-Ring sind Nutbreite, Tiefe, Radien und Ebenheit der Auflage wichtig. Der Geräteentwickler definiert Dichtung und Zielverpressung sowie die Flächen, die diese bestimmen. Selbst eine glatte Fläche kann undicht werden, wenn sich der Deckel beim Verschrauben verzieht oder die Nut in eine Bohrung läuft. Scharfe Bohrungsdurchbrüche gehören nicht in das Kontaktband. Einführschrägen schützen das Elastomer; Rauheitsforderungen sollten nur mit Funktionsbezug und passender Messmethode festgelegt werden.
Stabile CNC-Folge
Ein belastbarer Ablauf erzeugt Grundfläche und Seitenbezug, schruppt die Hauptmerkmale und bearbeitet danach Dicht- und Anschlussflächen in kontrollierten Aufspannungen. Die Vorrichtung darf dünne Wände weder verformen noch Prüfflächen verdecken. Werkzeugwege für Nuten und Sitze sollen Rattern und erhöhte Austrittskanten vermeiden. Tiefe oder kreuzende Bohrungen erfordern wirksame Spanabfuhr; eine Endreinigung ersetzt keine Entfernung festsitzender Grate. Nach dem Ausspannen sind kritische Beziehungen erneut zu prüfen.
Grate gezielt entfernen
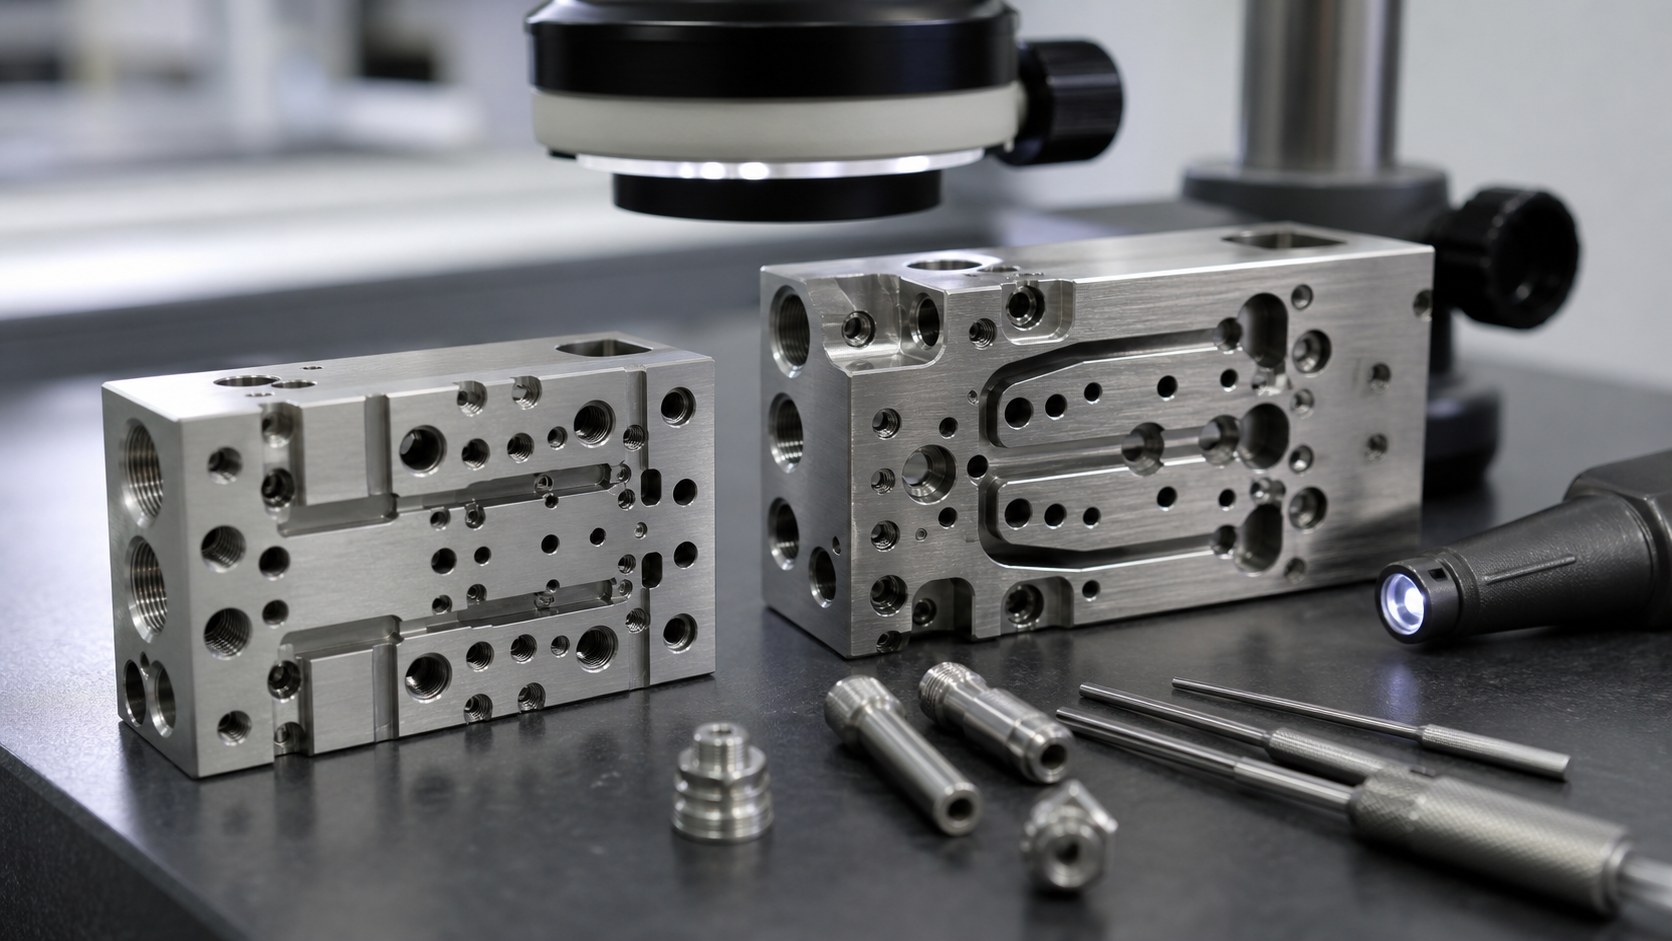
An Bohrungskreuzungen liegt der Grat oft schwer zugänglich. Werkzeuggeometrie, Vorschub, Reihenfolge und Durchbruchrichtung können ihn verringern; danach folgt ein definierter Entgratprozess. Zu kräftiges Bürsten rundet Ventilsitze ab oder schiebt Partikel tiefer in den Kanal. Für jede medienberührte Kante ein Akzeptanzkriterium festlegen und bei verdeckten Bereichen Endoskop oder geeignete Optik einsetzen. Schutzfase und intaktes Dichtland sind getrennte Anforderungen.
Funktionale Maße prüfen
Zu messen sind Anschlusslage zum Bezug, Nuttiefe und -breite, Ebenheit, Bohrungsdurchmesser, Sitzgeometrie und Gewinde. Eine Koordinatenmessmaschine erfasst geometrische Beziehungen; optische Systeme eignen sich für sehr kleine Nut- und Kreuzungsmerkmale. Messmethode, Spannzustand und Stichprobe mit den Ergebnissen dokumentieren. Was nach der Montage unzugänglich ist, vorher prüfen. Prüfprotokolle mit Materialcharge und Zeichnungsrevision verbinden.
Dichtheitsprüfung festlegen
Ein Verteiler kann in einer Vorrichtung auf Dichtheit geprüft werden. Prüfmedium, Druck, Haltezeit und Grenzwert kommen aber aus der Gerätespezifikation; eine universelle Zahl wäre unbegründet. Festlegen, welche Anschlüsse verschlossen sind und ob vor oder nach Einbau von Ventilen und Dichtungen geprüft wird. Ein Maßprotokoll beweist keine Dichtheit, während ein bestandener Lecktest eine beschädigte Dichtfläche nicht entschuldigt. Beide Nachweise erfüllen unterschiedliche Aufgaben.
Reinigen und dokumentieren
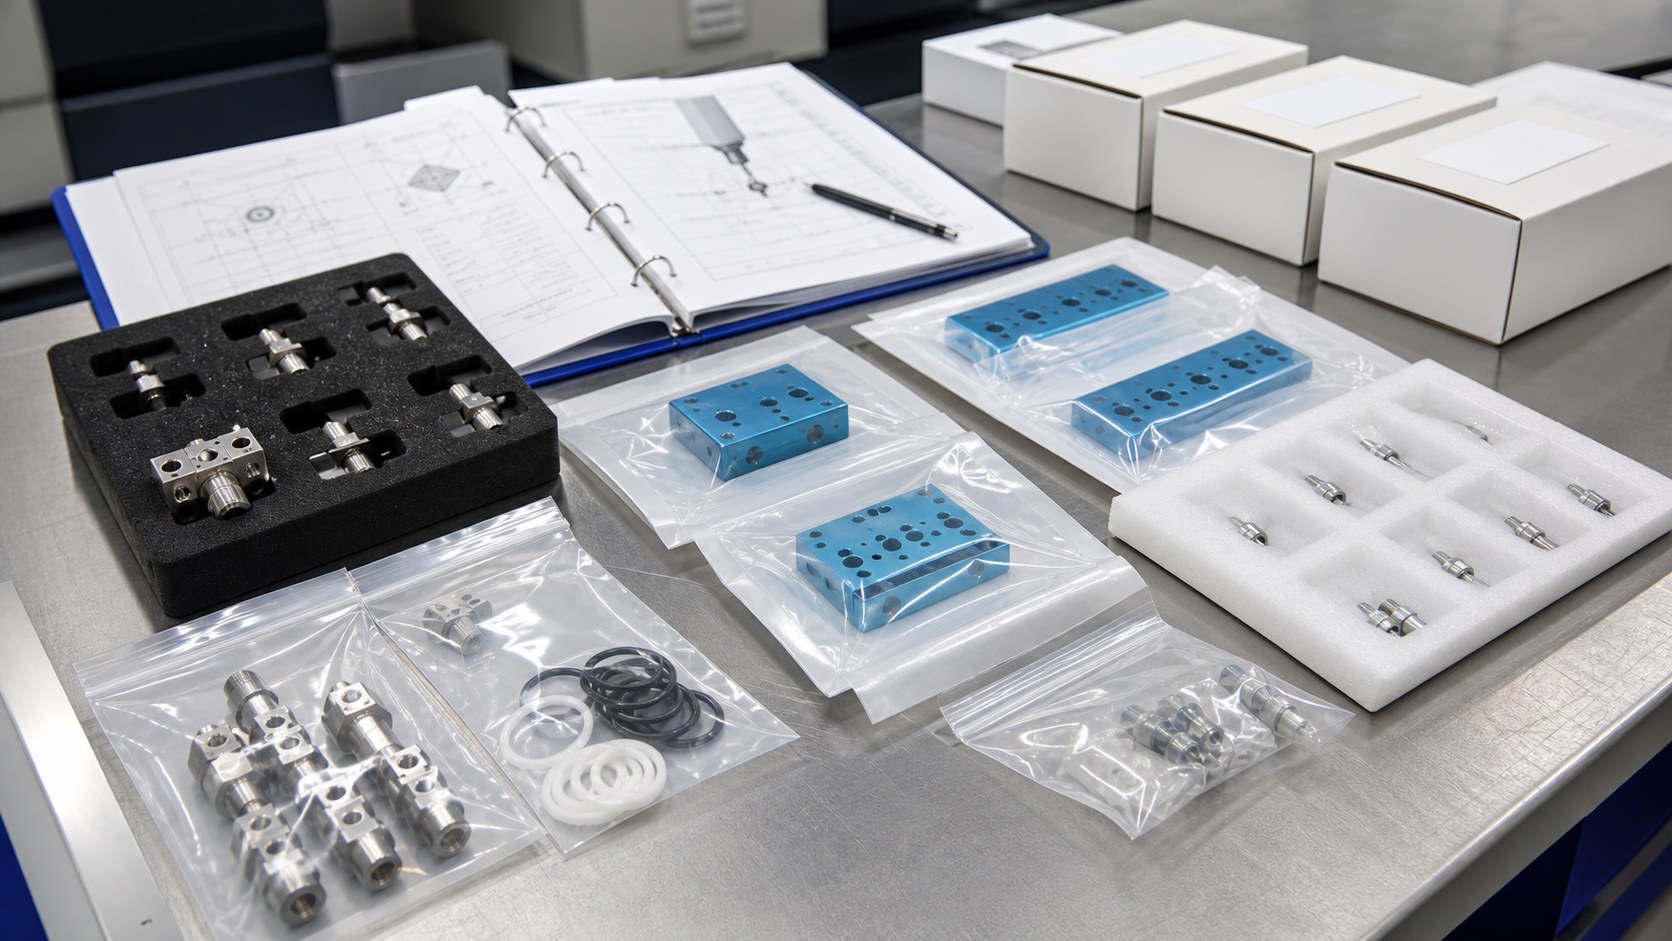
Nach Bearbeitung und Prüfung einen Reinigungsprozess wählen, der zu Werkstoff, Oberfläche und Gerätenutzung passt. Kühlmittel, Späne und lose Partikel aus gekreuzten Kanälen entfernen. Gewinde und Präzisionsflächen beim Transport schützen. Charge und Revision kennzeichnen, ohne unbelegte Sterilitätsaussagen. Für eine Anfrage Zeichnung, Modell, Mengen, Werkstoff, Dichtung, kritische Maße, Reinigungsgrad, Prüfprotokoll und verlangte Dokumentation bereitstellen.
FAQ
Was gehört als kritisches Merkmal in die Zeichnung?
Dichtländer, Nutmaße, Anschlusskreuzungen, Ventilsitze, Gewinde und ihre Bezüge; für verdeckte Details auch die Prüfmethode.
Ist 316L immer notwendig?
Nein. Der Gerätehersteller entscheidet anhand Medium, Belastung, Reinigung, Sterilisation und Entwicklungsvorgaben. 316L ist eine mögliche Wahl.
Wie werden versteckte Grate geprüft?
Mit festgelegtem Entgraten und optischer Prüfung; verdeckte Kreuzungen können Endoskopie oder validierte Reinigungs- und Prüfabläufe erfordern.
Ersetzt ein Maßbericht den Lecktest?
Nein. Falls Dichtheit gefordert ist, muss das Geräteteam Medium, Druck, Dauer und Akzeptanzgrenze vorgeben.
Wann wird der Verteiler gereinigt?
Nach Entgraten und Prüfung; anschließend die Kanäle gemäß gerätespezifischer Sauberkeitsanforderung auf Rückstände kontrollieren.
Was gehört in eine RFQ?
Zeichnung, Modell, Revision, Werkstoff, Mengen, Dichtung, kritische Toleranzen, Oberfläche, Reinigung, Lecktest und Dokumentationsbedarf.