Interfaces de sellado verificables en colectores de fluidos médicos mecanizados por CNC
Por qué importa la interfaz
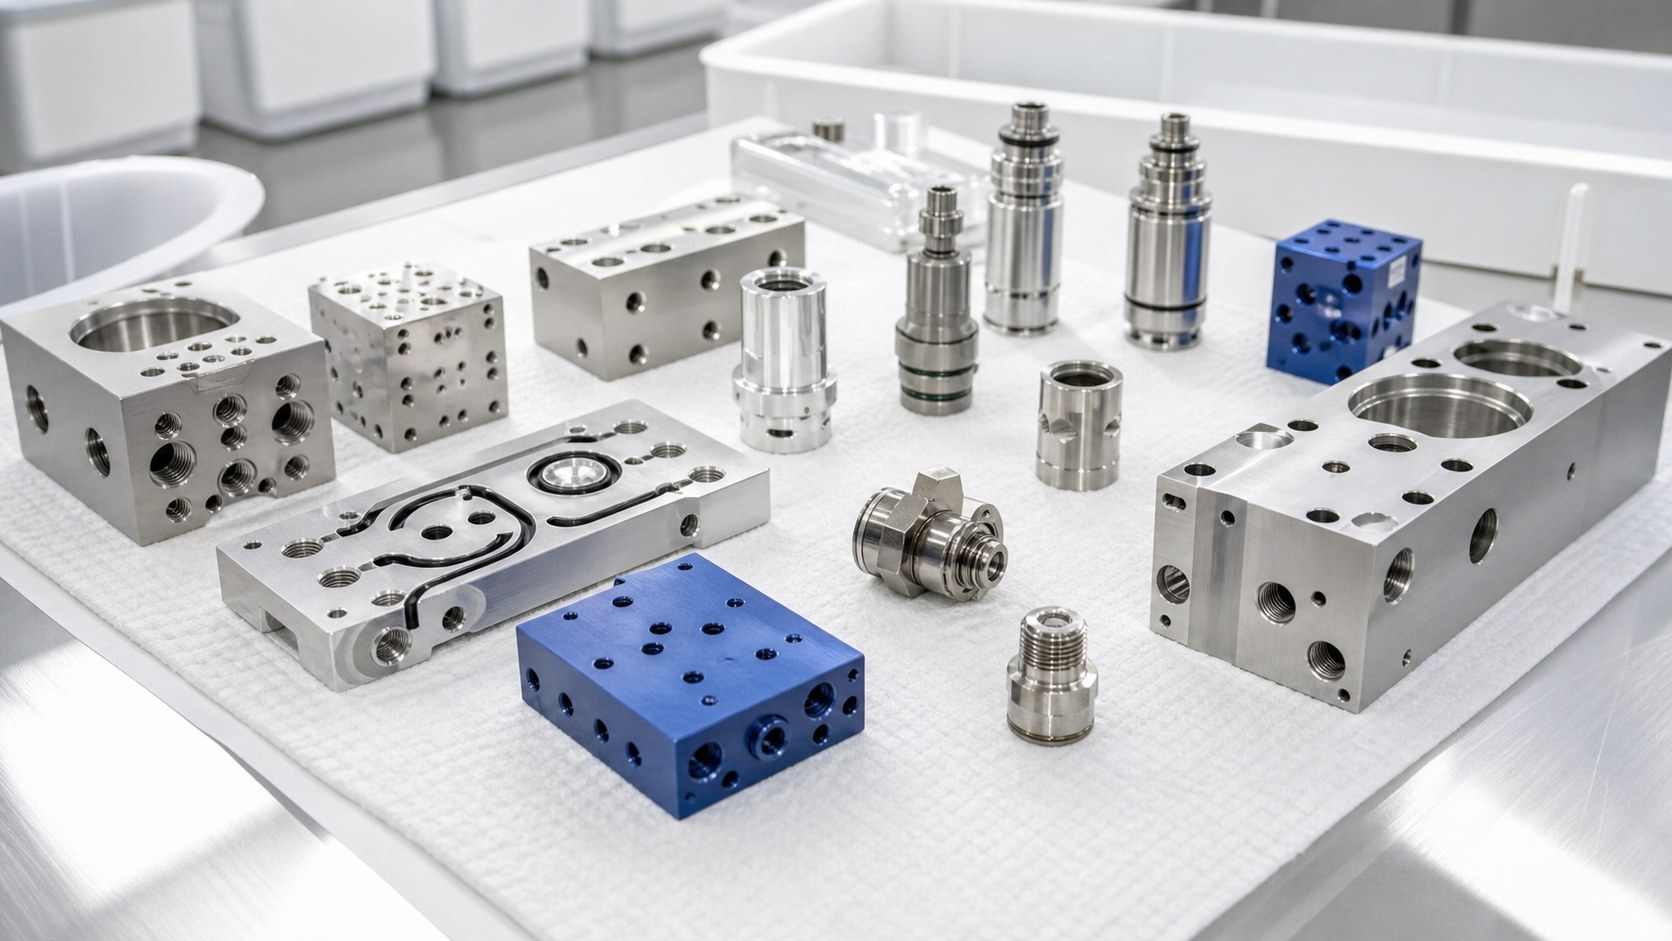
Un colector de control de fluidos médicos no es solo un bloque perforado. Debe dirigir el fluido por la ruta prevista y permitir que válvulas, racores y juntas asienten de forma repetible. Un pequeño error en una ranura de junta tórica, una intersección o una cara de montaje puede alterar la compresión y crear una vía de fuga. El plano debe distinguir las superficies en contacto con el fluido de las de posicionamiento e identificar las referencias que controlan el sellado.
Revisar primero la ruta del fluido
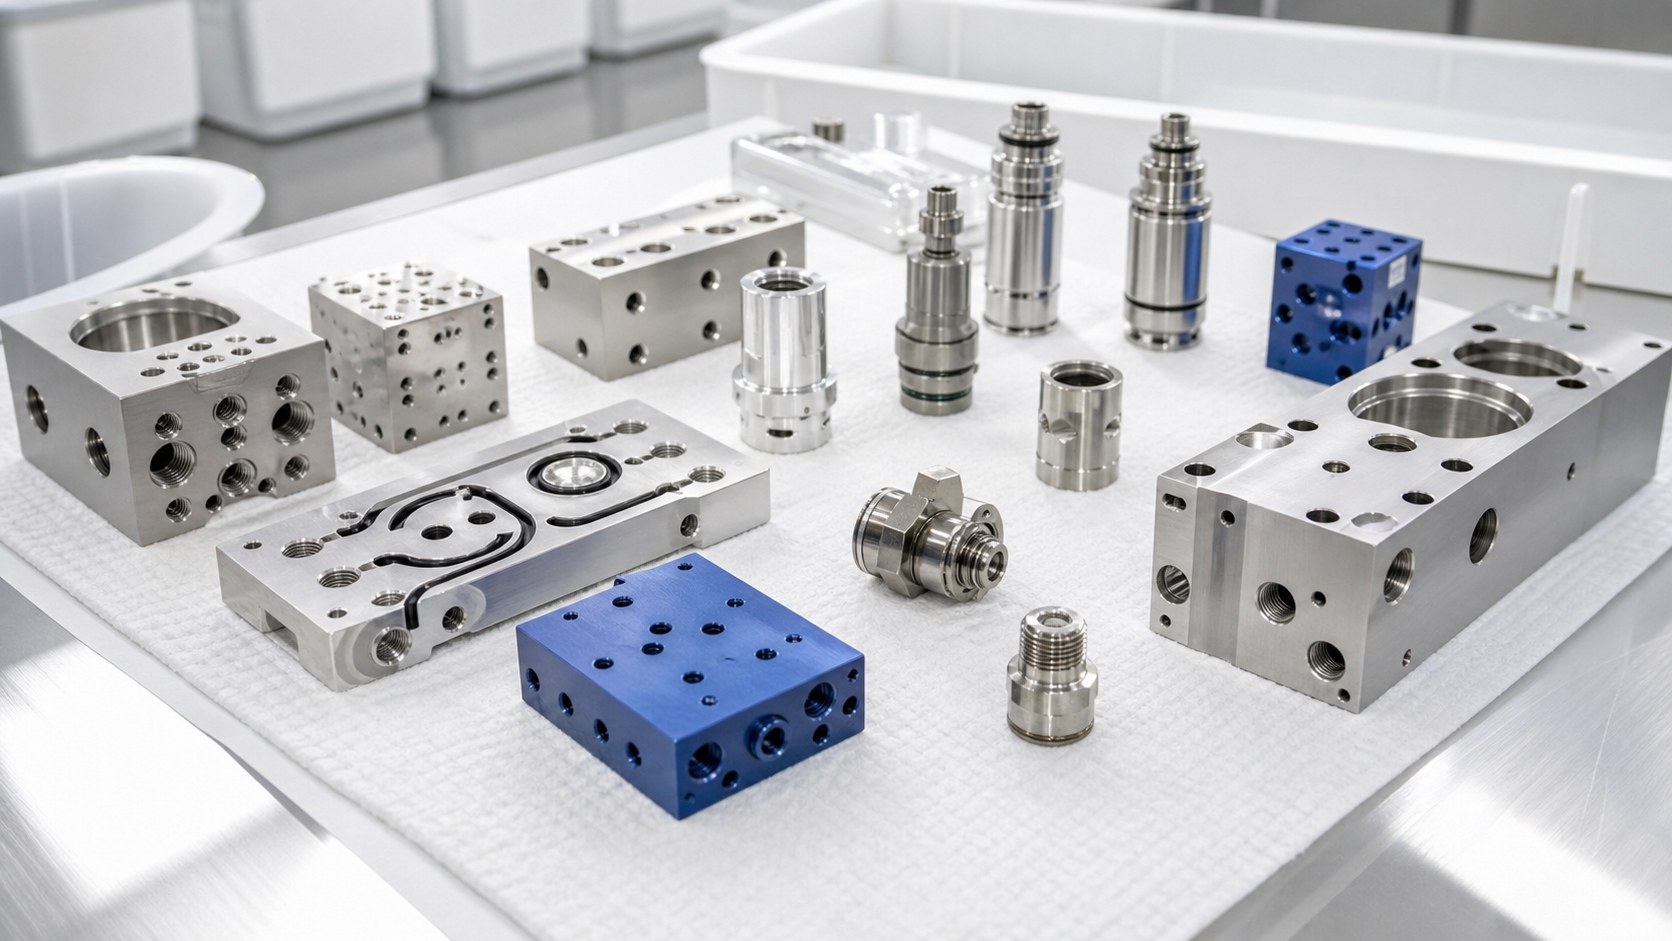
Antes de elegir herramientas, seguir la trayectoria desde la entrada hasta la salida en el modelo y el plano. Marcar extremos ciegos, taladros cruzados, asientos de válvula y canales cerrados por una tapa. Confirmar la norma de rosca o conexión, la profundidad útil y el espesor de pared. Cada intersección necesita una condición de borde definida. También debe aclararse si el colector está dentro del circuito mojado o si solo soporta un conjunto desechable; esta decisión modifica las exigencias de material, limpieza y validación.
Seleccionar el material según el uso
El acero inoxidable 316L puede ser adecuado cuando importan la resistencia a la corrosión y las roscas pequeñas. Algunos polímeros técnicos pueden servir por peso, aislamiento o geometría, pero la compatibilidad química y la exposición a esterilización deben comprobarse para el dispositivo final. Solicitar grado exacto, estado del material, certificado aplicable y cualquier tratamiento superficial. Si se cambia el material, repetir la revisión del sellado y la compatibilidad en lugar de copiar supuestos de la revisión anterior.
Definir la zona de sellado
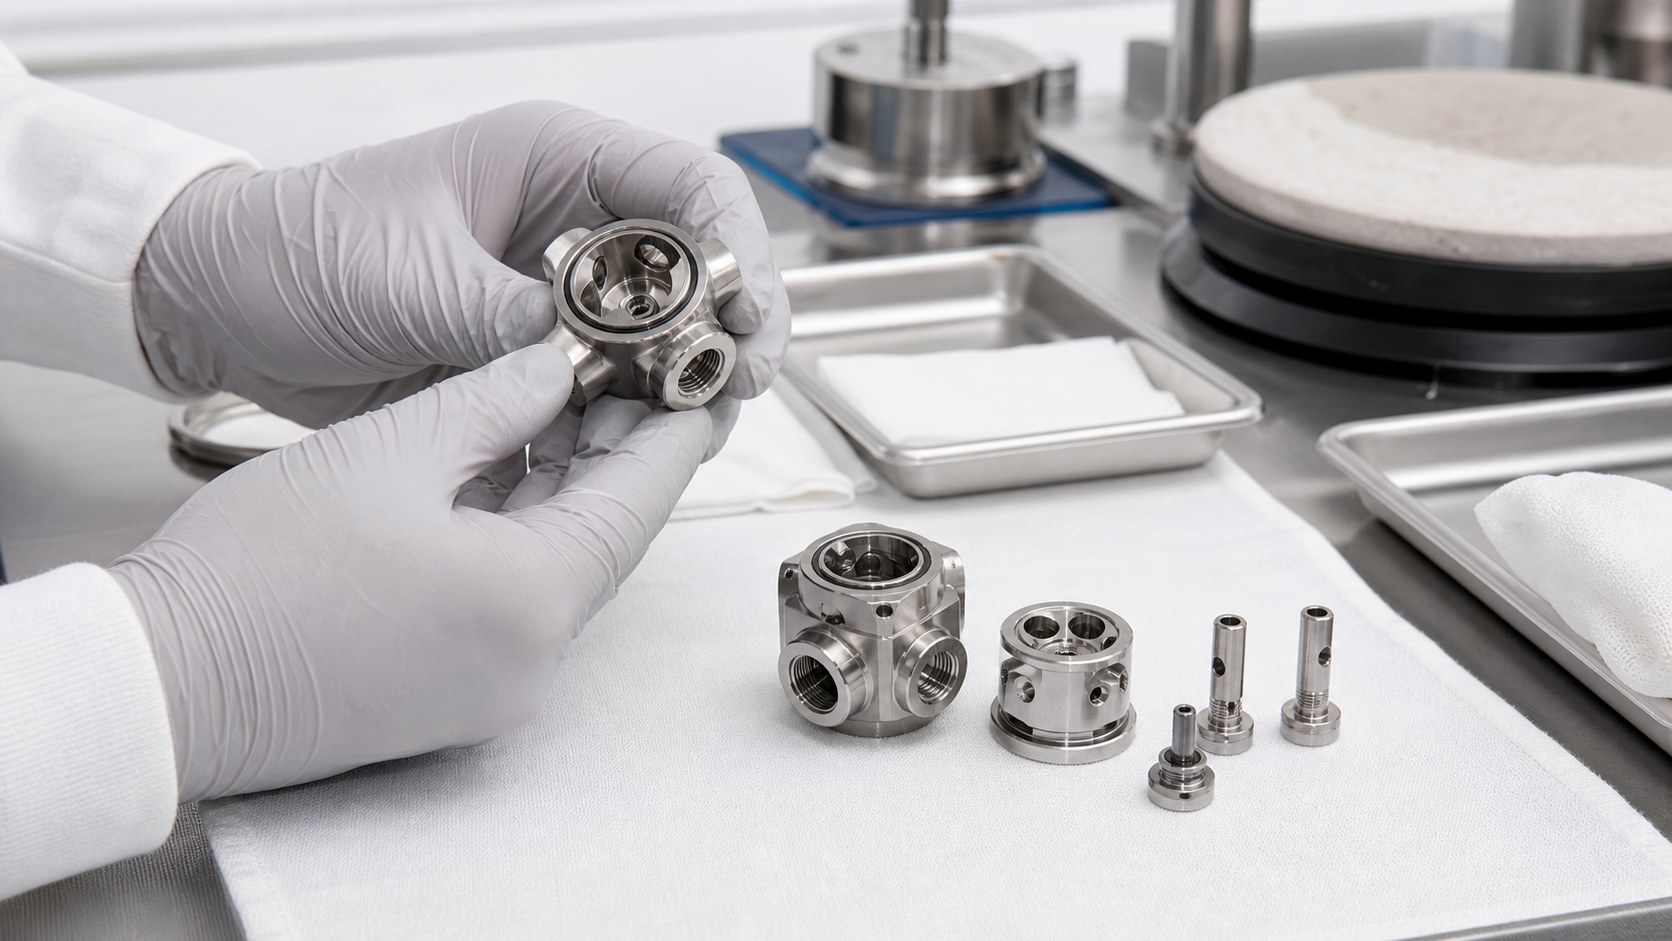
La junta tórica depende de anchura y profundidad de ranura, radios y planitud de la zona de apoyo. El diseñador debe indicar la junta y su compresión objetivo, además de las superficies que la controlan. Una cara aparentemente lisa puede fugar si la tapa se deforma al atornillarla o si una ranura cruza un puerto. Evitar aristas de taladros dentro de la banda de contacto. Prever entradas que no corten el elastómero y pedir rugosidad solo cuando tenga función y método de medición adecuados.
Secuencia CNC estable
Un proceso robusto crea una cara y un lateral de referencia, desbasta las características principales y termina las zonas de sellado y los puertos con amarres controlados. La fijación no debe deformar paredes delgadas ni ocultar superficies de inspección. Las trayectorias de ranuras y asientos deben reducir vibración y labios elevados. Los taladros profundos o cruzados requieren evacuación de viruta; la limpieza final no sustituye la retirada de una rebaba atrapada. Documentar qué cotas se revisan después de soltar la pieza.
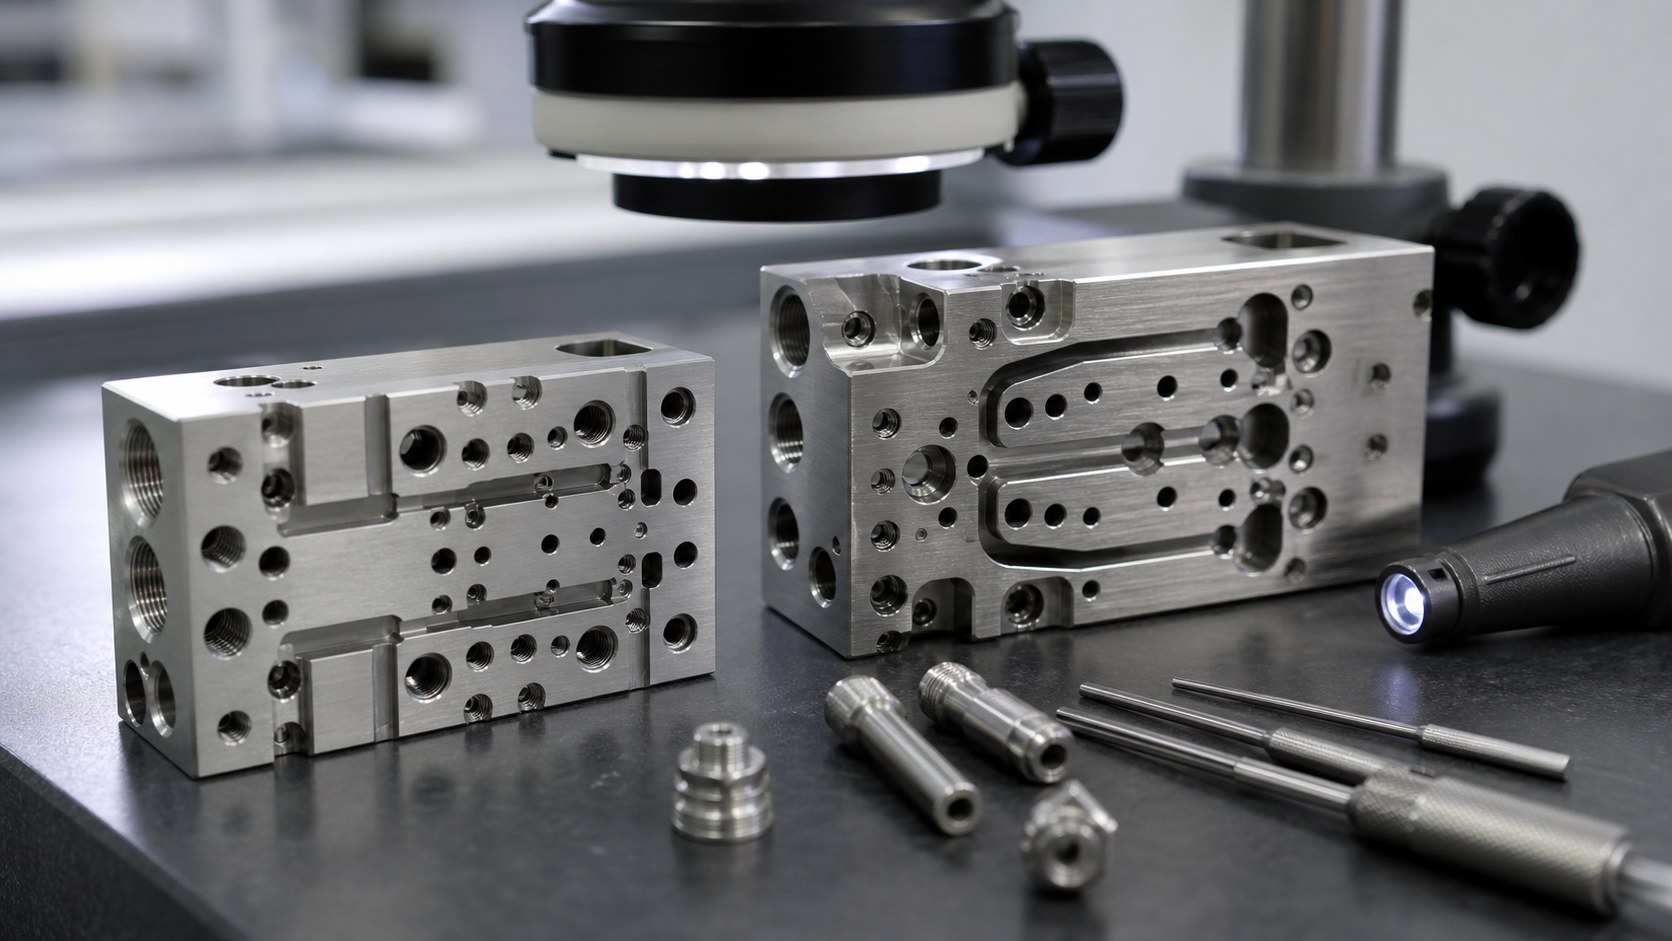
Quitar rebabas sin dañar
En los cruces de taladros puede quedar una rebaba difícil de alcanzar. Ajustar herramienta, avance, secuencia y dirección de salida para reducirla, seguido de un método secundario controlado. Un cepillado agresivo puede redondear un asiento o empujar residuos hacia el interior. Establecer criterios de aceptación para cada borde mojado y usar boroscopio u óptica cuando no exista visión directa. El plano debe separar el pequeño chaflán protector de la zona de sellado que debe conservarse intacta.
Inspeccionar las cotas funcionales
Medir la posición de los puertos respecto a la referencia, la ranura, la planitud, los diámetros, el asiento y las roscas. Una máquina de medición por coordenadas puede comprobar relaciones geométricas; los sistemas ópticos ayudan con detalles pequeños. Registrar método, fijación y plan de muestreo junto con los resultados. Una característica inaccesible tras el montaje debe revisarse antes de cerrar la tapa. Mantener los registros unidos al lote de material y a la revisión del plano.
La prueba de fugas depende del sistema
El colector puede probarse con un útil, pero presión, medio, duración y límite admisible proceden de la especificación del dispositivo. El taller no debe inventar un valor universal. Definir qué puertos se taponan y si la prueba se hace antes o después del montaje de válvulas y juntas. Una aprobación dimensional no demuestra estanqueidad, y una prueba de fugas correcta no reemplaza la inspección de una zona de sellado dañada. Ambas evidencias cumplen funciones distintas.
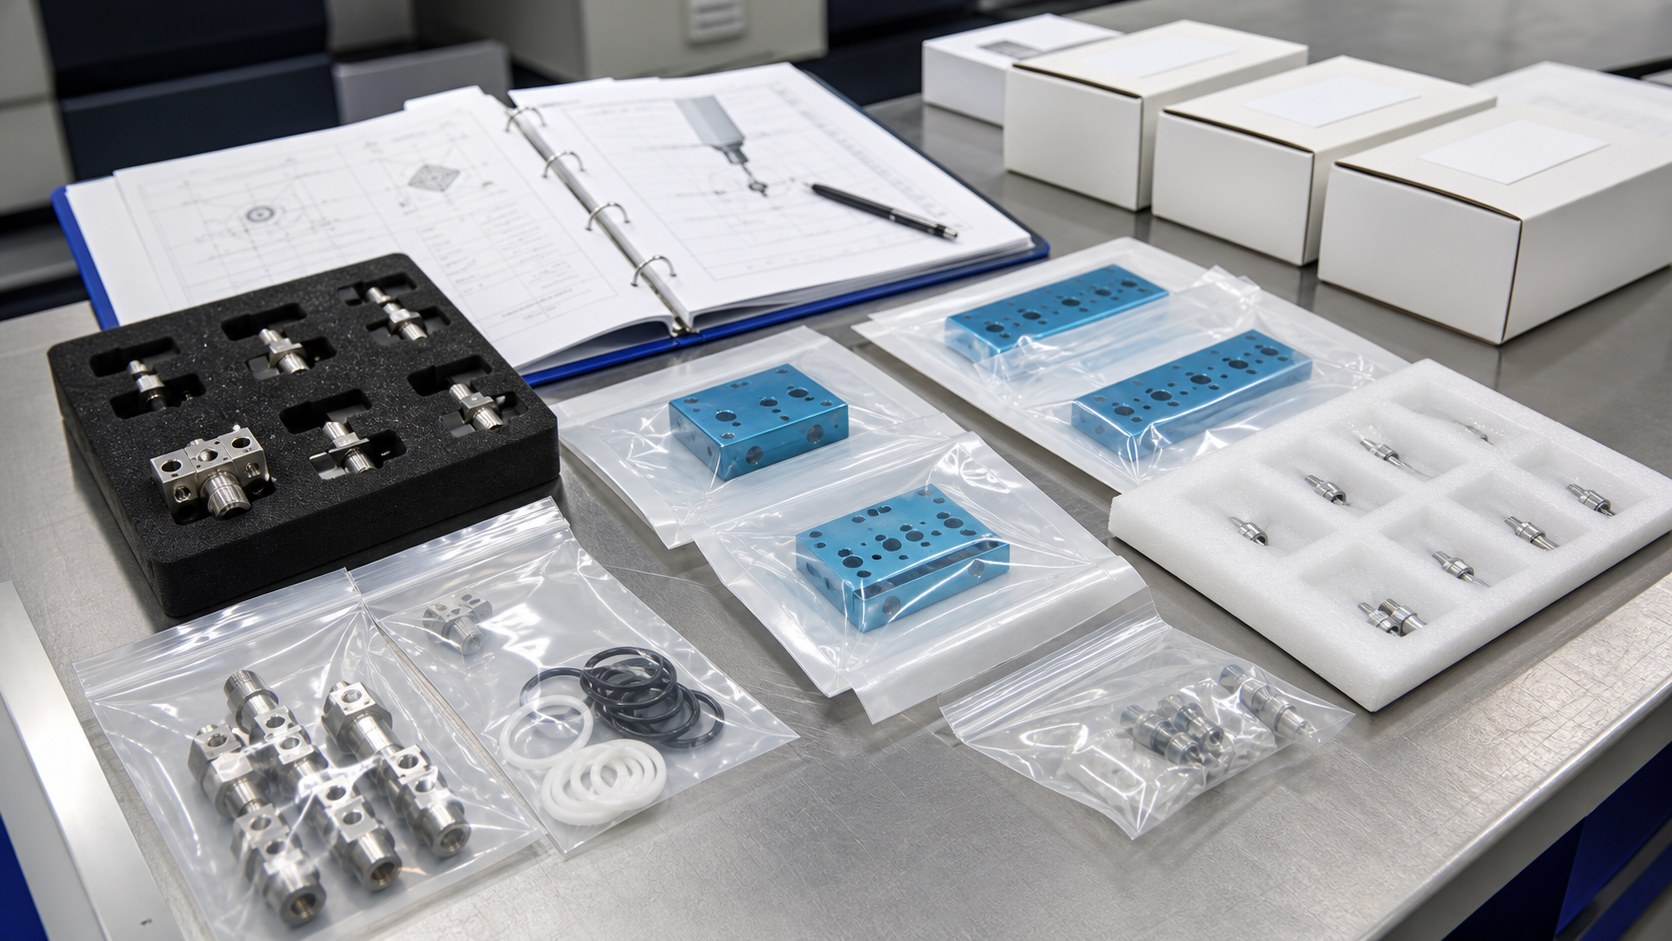
Limpiar, proteger y documentar
Tras mecanizado e inspección, elegir una limpieza compatible con material, acabado y uso previsto. Verificar que no quedan refrigerante, virutas ni partículas sueltas en conductos cruzados. Proteger roscas y caras de precisión durante el transporte. Identificar lote y revisión sin afirmar esterilidad si no está validada. Para una solicitud de oferta, adjuntar plano, modelo, cantidades, material, junta, cotas críticas, limpieza, protocolo de prueba y documentos de inspección requeridos.
FAQ
¿Qué se debe marcar como crítico en el plano?
Las zonas de sellado, la ranura, los cruces de puertos, asientos, roscas y referencias que los localizan; indicar cómo inspeccionar los detalles ocultos.
¿Es obligatorio usar 316L?
No. El fabricante del dispositivo decide según fluido, carga, limpieza, esterilización y controles de diseño. El 316L es una opción posible.
¿Cómo se comprueban rebabas internas?
Con un proceso de desbarbado definido e inspección óptica; los cruces ocultos pueden necesitar boroscopio o limpieza e inspección validadas.
¿Sustituye un informe dimensional a la prueba de fugas?
No. Si se exige estanqueidad, el equipo del dispositivo debe definir medio, presión, duración y límite de aceptación.
¿Cuándo se limpia el colector?
Después de desbarbar e inspeccionar, verificando que los conductos estén libres de residuos según la especificación de limpieza del dispositivo.
¿Qué incluir en una solicitud de oferta?
Planos y modelos, revisión, material, cantidades, juntas, tolerancias críticas, acabado, limpieza, protocolo de fugas y documentación necesaria.