
Repräsentativer Projektumfang und Grenzen
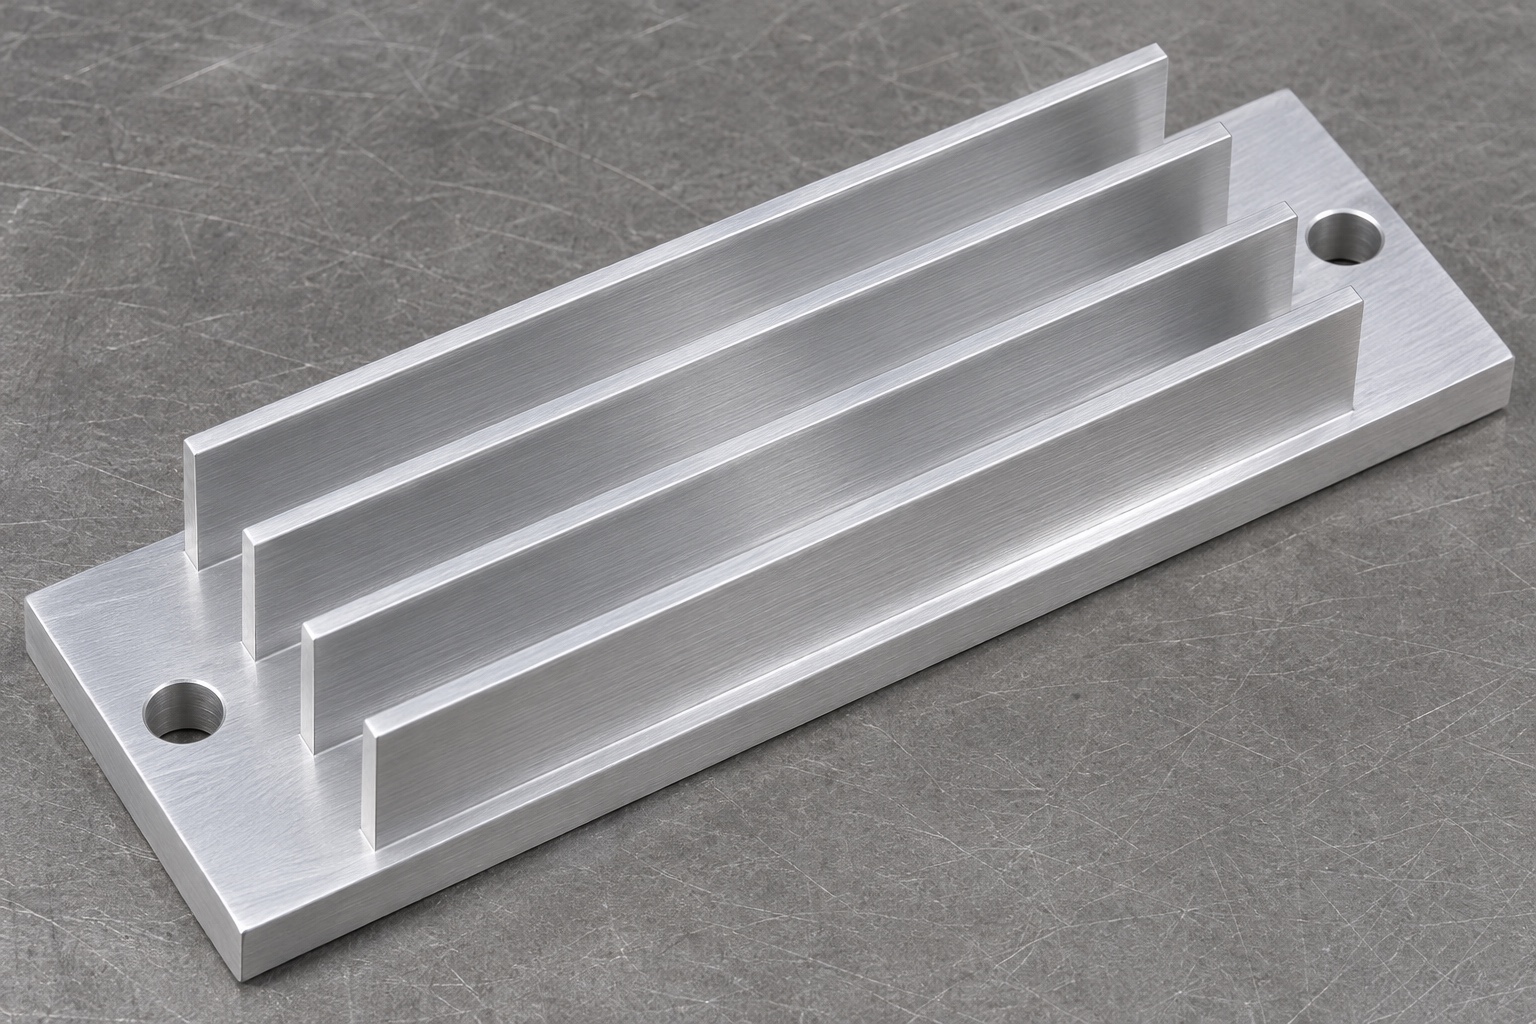
In diesem repräsentativen Fall wird ein LED-Kühlkörperblock aus 6061-Aluminium für eine Untersuchung einer diagnostischen Photometerhalterung ohne Stromversorgung vorgeschlagen. Es handelt sich nicht um eine Aufzeichnung einer Kundenlieferung oder eines in Betrieb befindlichen Medizingeräteprojekts. Es werden keine gemessenen Toleranzen, thermischen Ergebnisse, optische Stabilität, Zertifizierung oder Produktionsfähigkeit beansprucht. Der Fall folgt den Fragen, die vor einem echten Bearbeitungsauftrag geklärt würden: Kontaktbasis, Lamellenkanäle, Montagereferenzen, Materialzustand und Inspektionszugang. Es trennt einen vorgeschlagenen Herstellungsweg von der unabhängigen Qualifizierung der Wärmeübertragung und Leistung innerhalb einer kompletten Photometerbaugruppe.
Vollständige vorgeschlagene Bauteilmerkmale
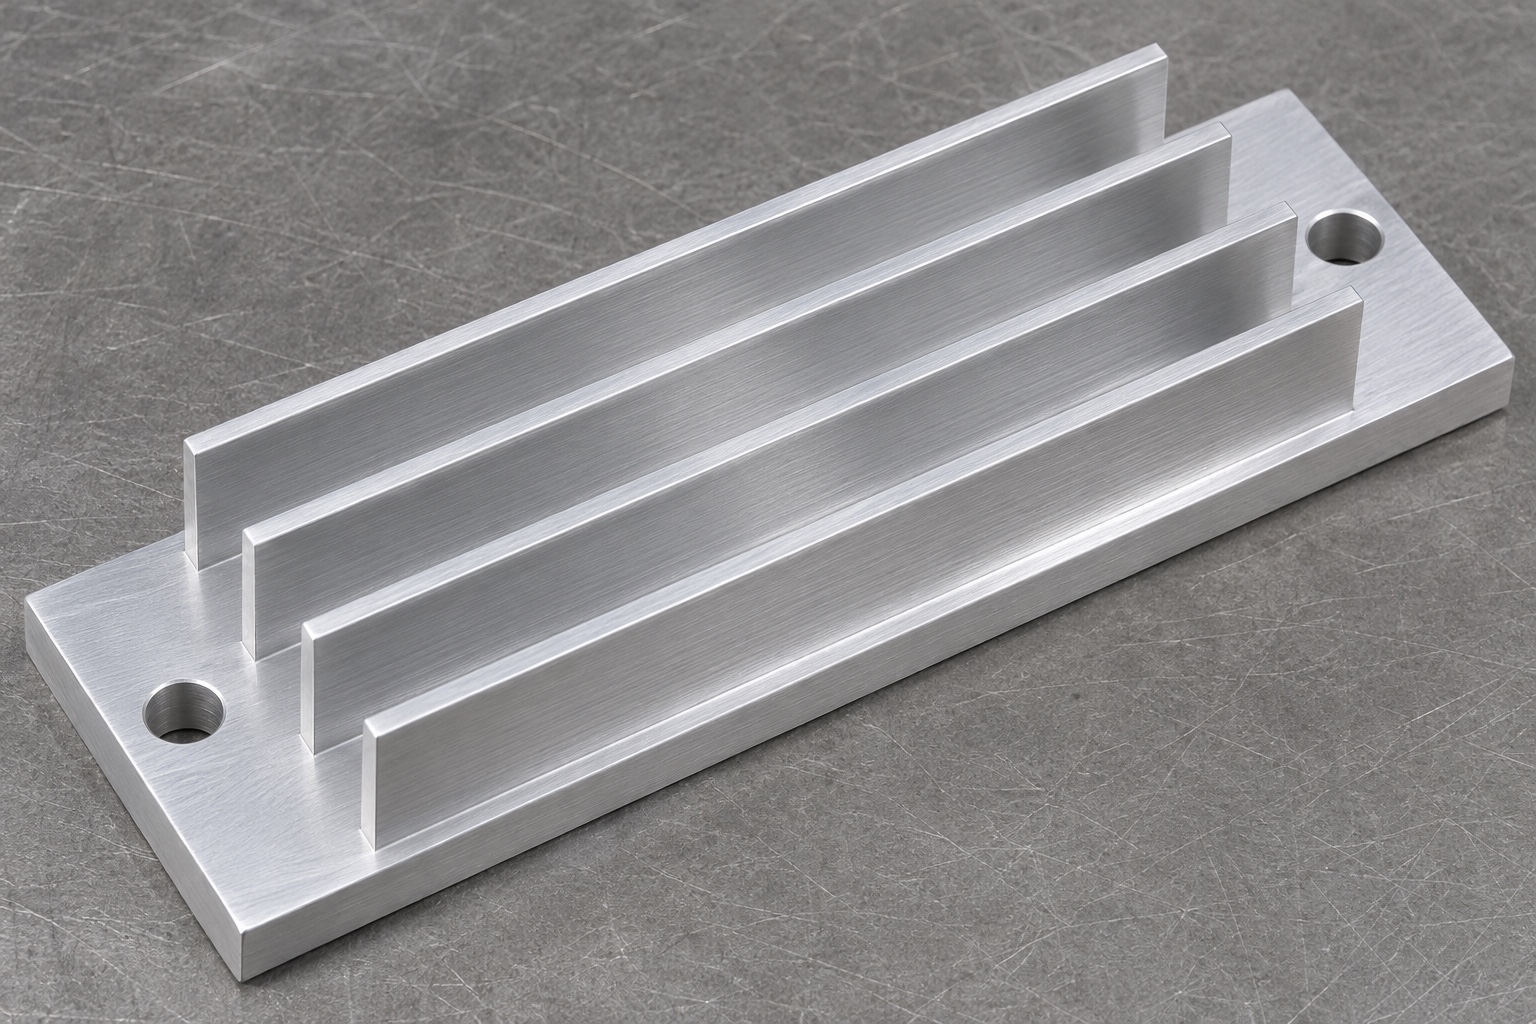
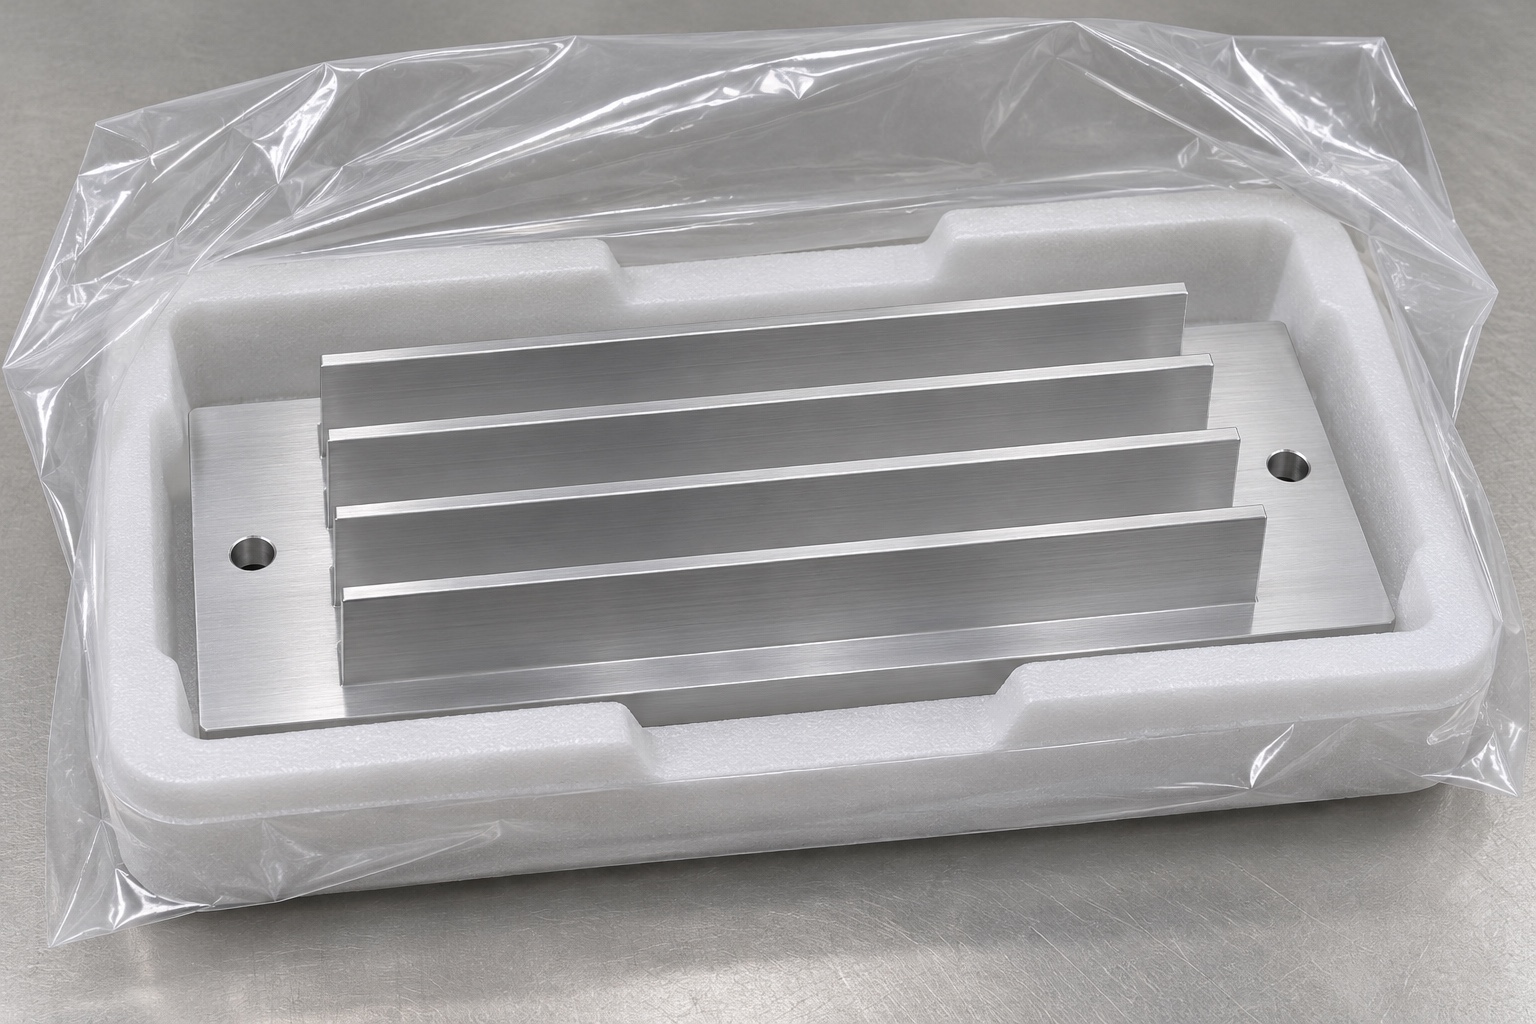
Der vorgeschlagene Block besteht aus einer rechteckigen massiven Basis mit vier geraden parallelen Längsrippen, die drei Kanäle mit offenen Enden bilden. Die Basis reicht an beiden kurzen Enden über die Kühlrippen hinaus. Jeder freiliegende Endrand enthält ein einfaches vertikales Montagedurchgangsloch, sodass insgesamt zwei Montagelöcher vorhanden sind. Die Unterseite ist eine ebene Schnittstellenfläche. Es gibt keine internen Kühlmittelkanäle, Rohre, Gewinde, eingesetzte Hardware oder Elektronik. Diese explizite Funktionsliste verhindert, dass eine Bearbeitungsanfrage nicht genehmigte Details erhält. Abmessungen, Kantenbrüche und zulässige Übergänge werden anhand der genehmigten Zeichnung ermittelt und nicht anhand der Bilder skaliert.
Unbestromte Schnittstelle definieren
Der Vorrichtungsdesigner würde den Basiskontaktbereich, Montagereferenzen, den verfügbaren Abstand und alle Oberflächen identifizieren, die frei bleiben müssen. Eine inerte Schnittstellenreferenz könnte dabei helfen, den Zugang und grobe Störungen zu überprüfen, würde jedoch kein Ergebnis für den thermischen Kontakt liefern. Montagedruck, Schnittstellenmaterial und umgebender Luftstrom würden separate Designeingaben bleiben. Wenn ein Loch nur für den Abstand von Befestigungselementen vorgesehen ist, sollte seine Rolle nicht mit der Präzisionspositionierung verwechselt werden. Der vorgeschlagene Weg geht von diesen funktionalen Unterscheidungen aus, sodass Toleranzen und Prüfaufwand den richtigen Flächen und Beziehungen zugeordnet werden.
Zeichnungsunterlagen und Angebotsannahmen
Eine echte Ausschreibung würde die Überarbeitung der Zeichnung, das Modell, die Mengen, den erforderlichen Zustand der 6061-Legierung, die Endbehandlung und den Inspektionsumfang umfassen. Markieren Sie die Ebenheit und Textur der Basis, wo sie funktionsfähig sind, die Dicke der Rippen und die Kanalabmessungen, die Lochpositionen und alle Bezugsbeziehungen. Geben Sie an, ob Messungen vor oder nach der Behandlung erfolgen und ob das Teil frei oder unter einer definierten Einspannung geprüft wird. Jede nicht vorgesehene Toleranz oder Behandlung bleibt ein offener Punkt und kein angenommener Werkstattstandard. Im Angebot sollten DFM-Ausnahmen explizit angegeben werden, insbesondere wenn die Werkzeugreichweite oder der Sondenabstand mit einer angeforderten Funktion in Konflikt stehen.
Materialidentität und Rohling
Der identifizierte 6061-Rohmaterial würde im angegebenen Zustand ausgewählt und mit der erforderlichen Dokumentation verknüpft. Bei der Rohlingsvorbereitung würde Material für die Basis, die Rippen, die Werkstückhalterung und die Endbearbeitungssequenz reserviert, ohne davon auszugehen, dass eine sichtbar ebene Rohteilfläche die endgültige Kontaktfläche darstellt. Die Rückverfolgbarkeit verbleibt beim Werkstück durch die Bearbeitung und jede genehmigte externe Behandlung. Der Legierungsname ist kein Beweis für das thermische Verhalten oder die Korrosionsbeständigkeit des fertigen Bauteils. Dieses Beispiel liefert kein Materialzertifikat oder Behandlungsbericht; Es erklärt, welche Material- und Prozessdatensätze ein realer Auftrag definieren und aufbewahren müsste.
Basisabstützung und Fräserzugang
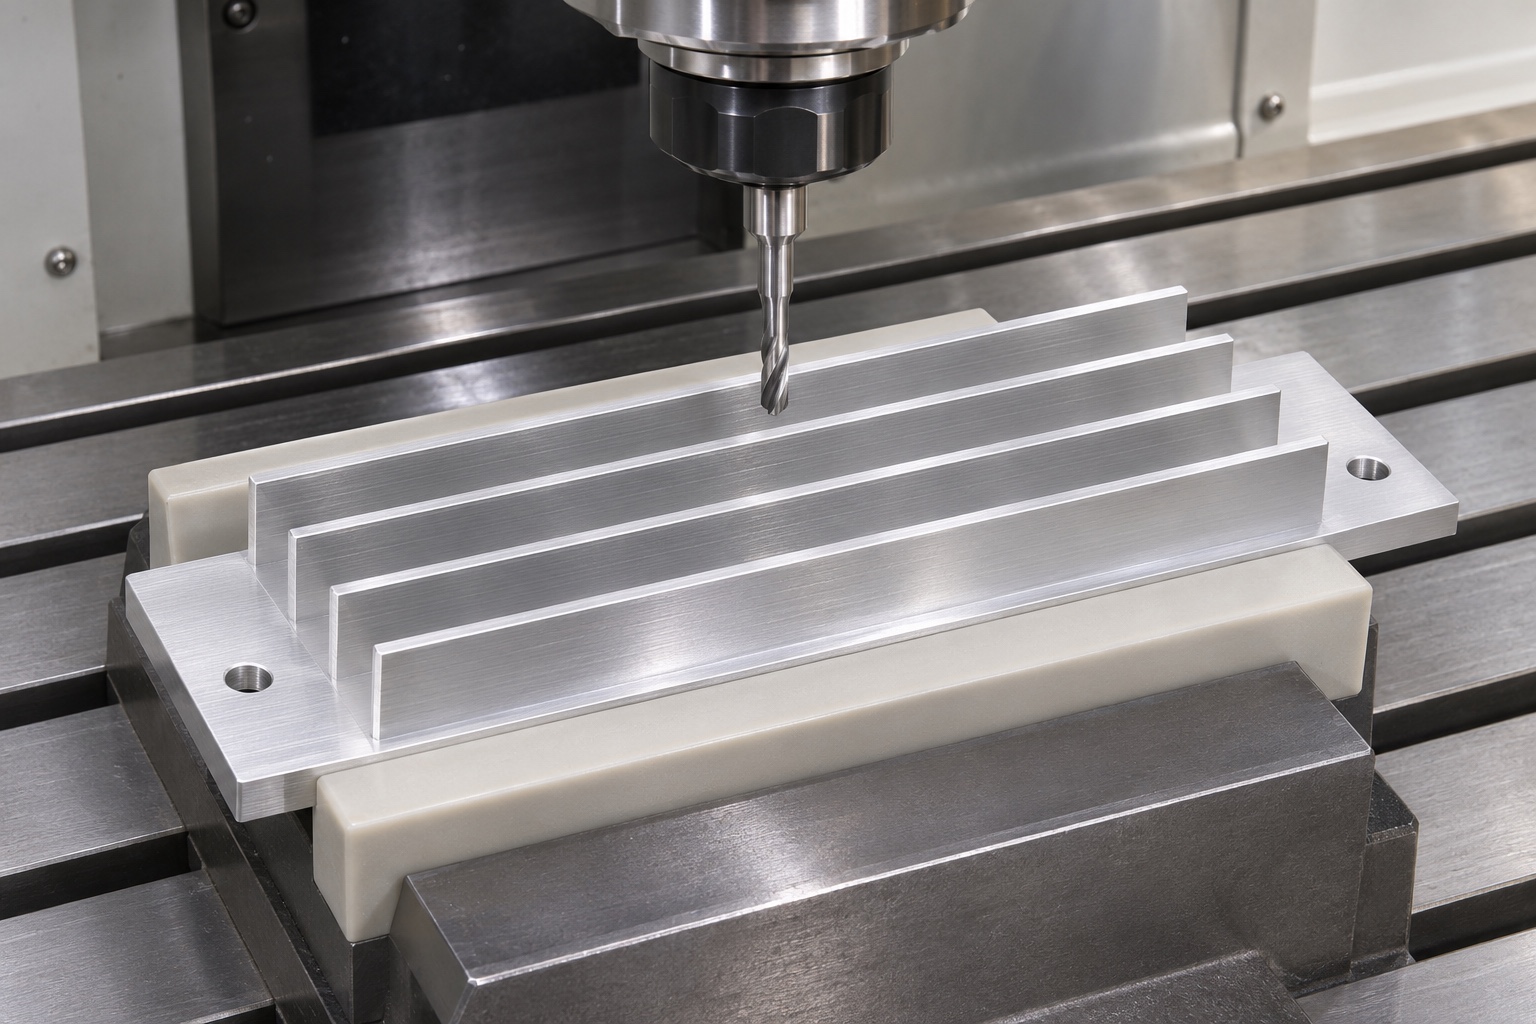
Der vorgeschlagene Aufbau würde die feste Basis greifen und stützen, während es dem Fräser ermöglicht würde, die Kanäle und Endränder zu erreichen. Schlanke Kühlrippenspitzen würden nicht als gewöhnliche Klemmpads behandelt. Überprüfen Sie den Fräserdurchmesser, die Reichweite, den Halterabstand und die wechselnde Stütze, während Material entfernt wird. Offene Enden erleichtern den Zugang, garantieren jedoch keinen stabilen Schnitt. Wenn eine alternative Vorrichtung oder Geometrie vorgeschlagen wird, muss diese anhand der genehmigten Zeichnung überprüft werden. Ein Setup-Bild vermittelt eine mögliche Anordnung und ist kein Beweis dafür, dass ein fertiger Block mit einer bestimmten Genauigkeit oder Zykluszeit bearbeitet wurde.
Vorgeschlagene Schrupp- und Schlichtfolge
Der Plan würde das Schruppen des Kanals, die Endbearbeitung der Rippen, die Grundflächen und die Montagelochoperationen koordinieren, sodass spätere Arbeiten nicht früher fertiggestellte Merkmale beschädigen. Die tatsächliche Reihenfolge hängt von den Abmessungen, dem Rohmaterialzustand, der Werkzeugbestückung und der Werkstückhalterung ab. Es werden keine universellen Schnitttiefen, Geschwindigkeiten, Vorschübe oder Schlichtaufmaße beansprucht. Jeder Zwischenvorgang, der die endgültige Form beeinflusst, wird dokumentiert. Die Route würde auch den Inspektionszugang für enge Räume zwischen den Kühlrippen gewährleisten. Eine Bearbeitungssimulation oder eine plausible Werkzeugposition würden die Planung unterstützen, aber keines davon würde den Erstmusternachweis anhand tatsächlicher, anhand der freigegebenen Zeichnung gefertigter Komponenten ersetzen.
Kanalausgänge und Montagekanten
Nach dem Fräsen und Bohren müssten beide Kanalausgänge und beide Seiten der Befestigungslöcher auf Grate und zulässigen Kantenzustand überprüft werden. Die Basiskontaktfläche würde bei diesen Arbeiten geschont. Das Entfernen von Kanten würde nicht verwendet werden, um einen schmalen Kanal zu verbergen, eine Kühlrippe auszudünnen oder einen nicht genehmigten Radius zu ändern. Wenn mit der vorgeschlagenen Methode eine erforderliche Kante nicht erreicht werden kann, wird das Problem vor der Abnahme des Teils gelöst. Eine attraktive Oberseite würde den Zustand der Unterseite, der Kanalecken oder der Lochausgänge nicht bestimmen, was möglicherweise separate Ansichten oder Methoden erfordert.
Vorgeschlagene Erstmusterprüfung
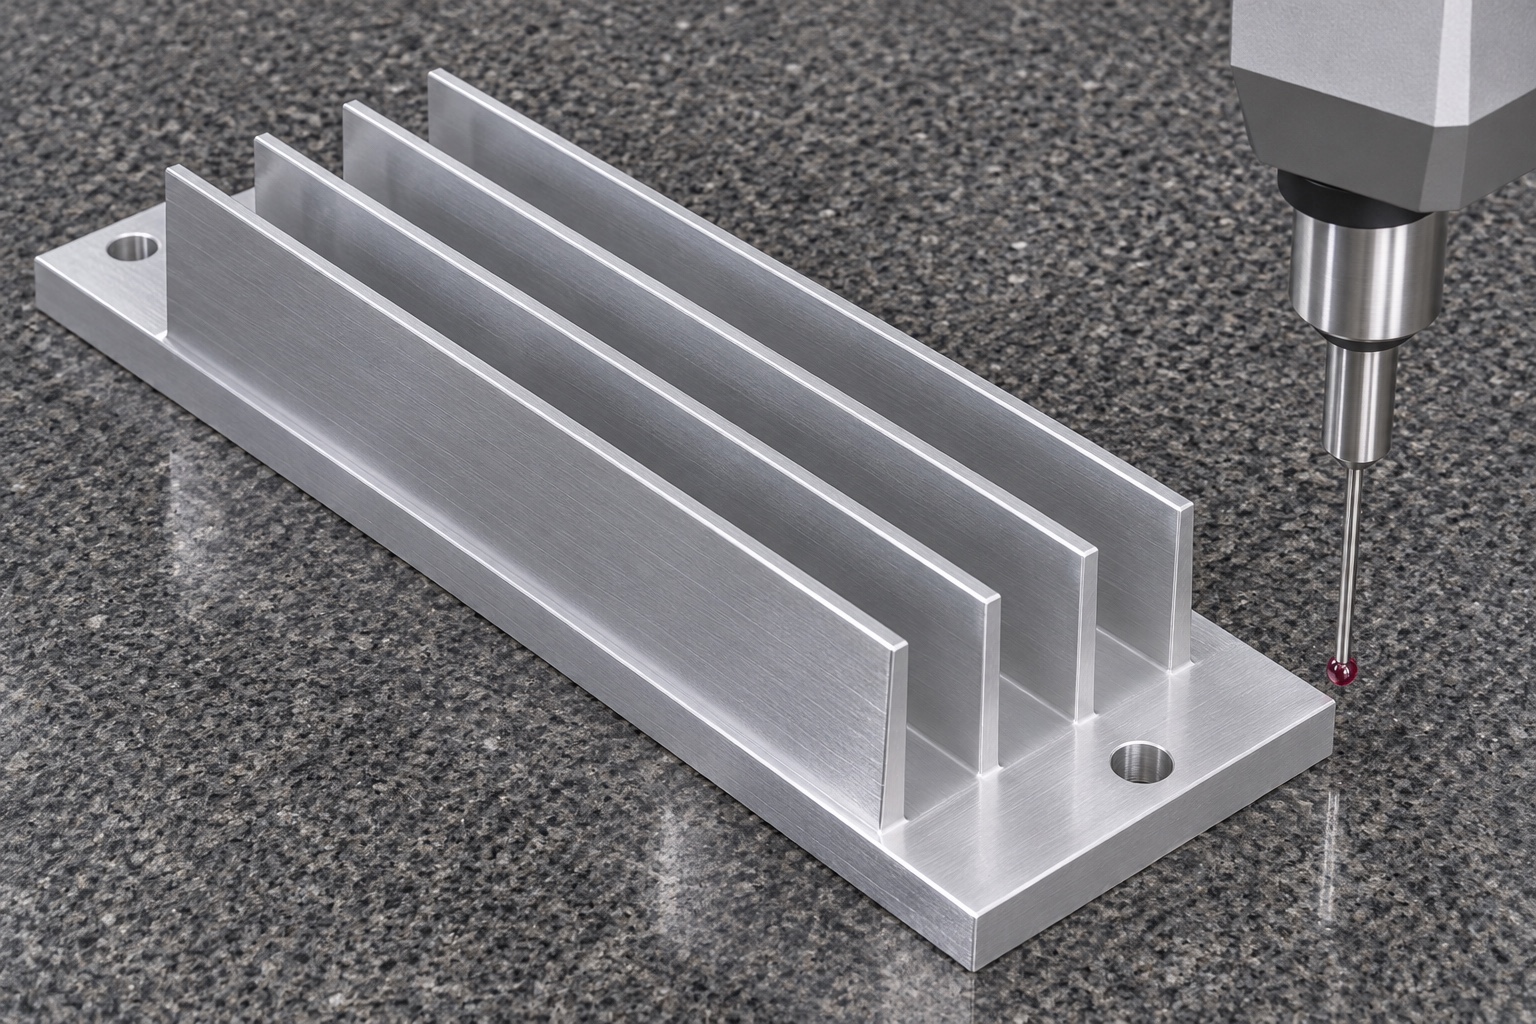
Das Inspektionsprotokoll würde das Teil, die Revision, das Material, den Endzustand, die Bezugsausrichtung und die tatsächlichen Ergebnisse identifizieren. Es würde geeignete Methoden für Basisgröße und Ebenheit, Rippenhöhe und -dicke, Kanalbreite, Befestigungslöcher und erforderliche Beziehungen zuweisen. Der Sondenzugang und die Kontaktkraft würden überprüft, um zu vermeiden, dass die Rippenauslenkung als Komponentengeometrie interpretiert wird. Eine optische Sicht könnte Kontakt- oder Unterseitenprüfungen ergänzen, aber nicht automatisch ersetzen. Instrumentenfotos sind keine Maßberichte und CAD-Sollwerte sind keine Messergebnisse. Merkmale außerhalb der Reichweite einer Methode würden vor einer Release-Entscheidung deklariert.
Ergänzende Montagebeobachtung ohne thermischen Nachweis
Eine genehmigte Referenz ohne Stromversorgung könnte eine Beobachtung des Montagezugangs, des Sockelsitzes und des Freiraums um die Kühlrippen unterstützen. Diese Beobachtung würde die Referenz und den Montagezustand identifizieren. Es würde weder Wärmeableitung noch LED-Temperatur, elektrische Isolierung, optische Messgenauigkeit oder Leistung in einem geschlossenen Betriebsinstrument nachweisen. Wenn für einen späteren Entwurf eine Prüfung mit Strom erforderlich ist, definiert das verantwortliche Team die Wärmequelle, die Schnittstelle, die Montage, den Luftstrom und die Prüfbedingungen separat. Der vorgeschlagene Bearbeitungsumfang bleibt nützlich, da er genau angibt, welche geometrischen Nachweise erbracht werden könnten, ohne dass eine Systemleistung beansprucht wird, die nicht bewertet wurde.
Ausgangsreinigung und Schutzverpackung
Die vorgeschlagene Ausgangsbedingung würde die Entfernung von Bearbeitungsrückständen gemäß den vereinbarten Anforderungen umfassen, mit besonderem Augenmerk auf Kanäle und Lochausgänge. Jeder Rückstands- oder Partikelgrenzwert würde eine eigene Überprüfungsmethode erfordern. Die Verpackung würde die Basis stützen und verhindern, dass die Rippenspitzen Stapellasten tragen oder benachbarte Komponenten berühren. Die Identifikation würde außerhalb der funktionalen Kontaktfläche bleiben. Bei der abgebildeten Schutzanordnung handelt es sich nicht um eine sterile Verpackung oder einen validierten Versandtest. In diesem Fall wird kein Versand- oder Sauberkeitsergebnis gemeldet. Es beschreibt die Bearbeitungsfragen, die geklärt werden müssen, bevor die eigentlichen Komponenten an ein Empfangsteam übergeben werden.
Freigabepfad für eine tatsächliche Aluminium-Kleinserie
Vor der Produktion würden die Parteien Zeichnung, Modell, Legierungszustand, Mengen, Behandlung, Inspektionsmethoden und Verpackung genehmigen. Zu den DFM-Elementen gehören die Reichweite des Kanalfräsers, die Basisunterstützung, der Kantenzugang, der Sondenabstand und der endgültige Messzustand. Ein echter Erstmuster würde dann den vereinbarten Nachweis für das gefertigte Teil liefern, wobei Änderungen vor Nachbestellungen erfasst werden. Die thermische und optische Qualifizierung würde von der Dimensionsfreigabe getrennt bleiben. Dieser vorgeschlagene Fall unterstützt eine gezielte Anfrage nach kundenspezifischen medizinischen Aluminiumteilen, ohne eine Kundenlieferung, ein Produktionsergebnis oder eine validierte Photometerleistung zu erfinden.
FAQ
Handelt es sich bei diesem Kühlkörper um eine dokumentierte Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives CNC-Fräsbeispiel für eine Studie mit einer unbestromten Vorrichtung. Es wird kein Anspruch auf Versand, gemessene Konformität, Zertifizierung, thermische Leistung oder tatsächliche Photometervalidierung erhoben.
Wie viele Rippen und Befestigungslöcher werden vorgeschlagen?
Der vorgeschlagene Block verfügt über vier Längsrippen, drei Kanäle mit offenen Enden und zwei einfache Befestigungslöcher, eines in jedem freiliegenden Endrand. Es enthält keine Kühlmittelkanäle, Rohre, Gewinde oder Elektronik.
Warum unterstützt der Vorschlag die Basis anstelle der Kühlrippenspitzen?
Die solide Basis bietet eine andere Möglichkeit zum Werkstückhalten als schlanke Rippen. Der eigentliche Aufbau muss Schnittbelastungen ohne unzulässige Verformung oder Beschädigung standhalten und den spezifizierten Endzustand beibehalten.
Was deckt der vorgeschlagene Erstmusterbericht ab?
Es würde die tatsächlichen Merkmale, Methoden, Ausrichtung, Endzustand und vereinbarten Ergebnisse für reale Teile aufzeichnen. Es würde ein Messgerätfoto oder nominale Modellabmessungen nicht in gemessene Konformität umwandeln.
Spezifiziert allein 6061 das gelieferte Material vollständig?
Nein. Die Anfrage sollte den erforderlichen Legierungszustand, die Rohlingsform und die Dokumentation sowie etwaige endgültige Behandlungs- und Messzustände ermitteln. Die thermische Leistung erfordert eine separate Bewertung des zusammengebauten Designs.
Was bleibt außerhalb des Bearbeitungsakzeptanzbereichs?
Thermisches Verhalten im bestromten Zustand, LED-Temperatur, optische Genauigkeit, elektrische Sicherheit und Betriebsgerätequalifikation bleiben getrennt, sofern sie nicht ausdrücklich definiert und durch entsprechende zusätzliche Tests und Nachweise gestützt werden.
tanghangyun@oemach.com