
Alcance y límites del proyecto
Este caso propone un disipador LED 6061 para un útil de fotómetro diagnóstico sin alimentación. Es representativo: no documenta cliente, envío o equipo operativo, ni afirma tolerancias medidas, resultado térmico, estabilidad óptica, certificación o capacidad. Revisa contacto, canales, montaje, material e inspección antes de un pedido real. La fabricación propuesta y la cualificación de transferencia de calor dentro del conjunto completo siguen siendo procesos distintos.
Características detalladas del componente propuesto
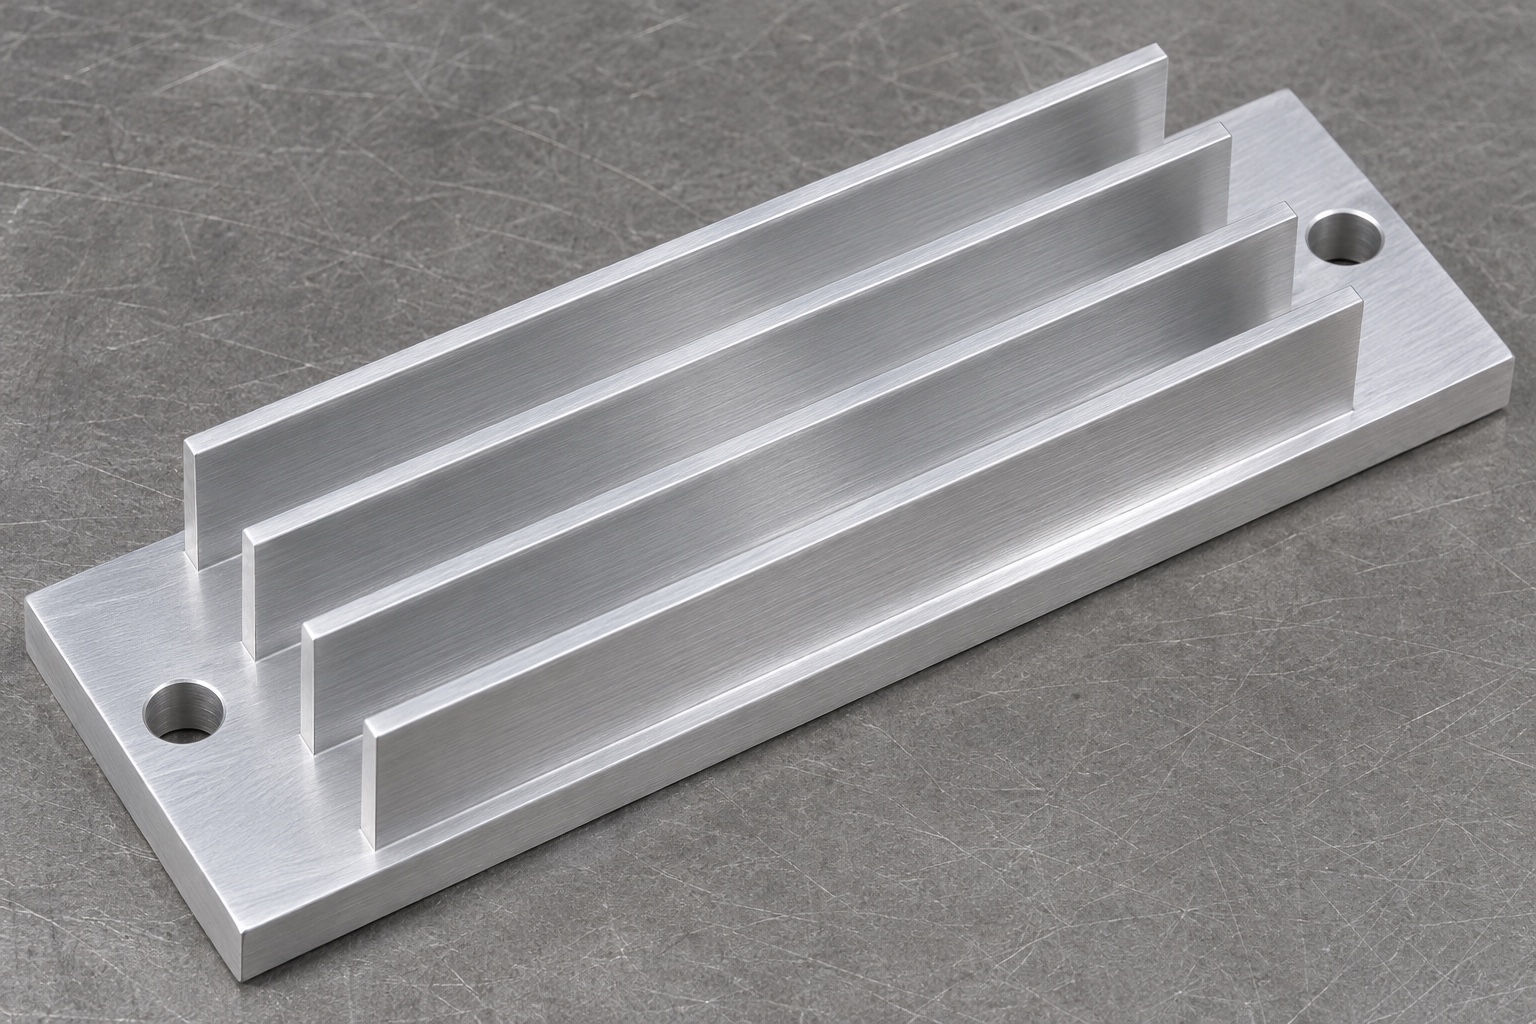
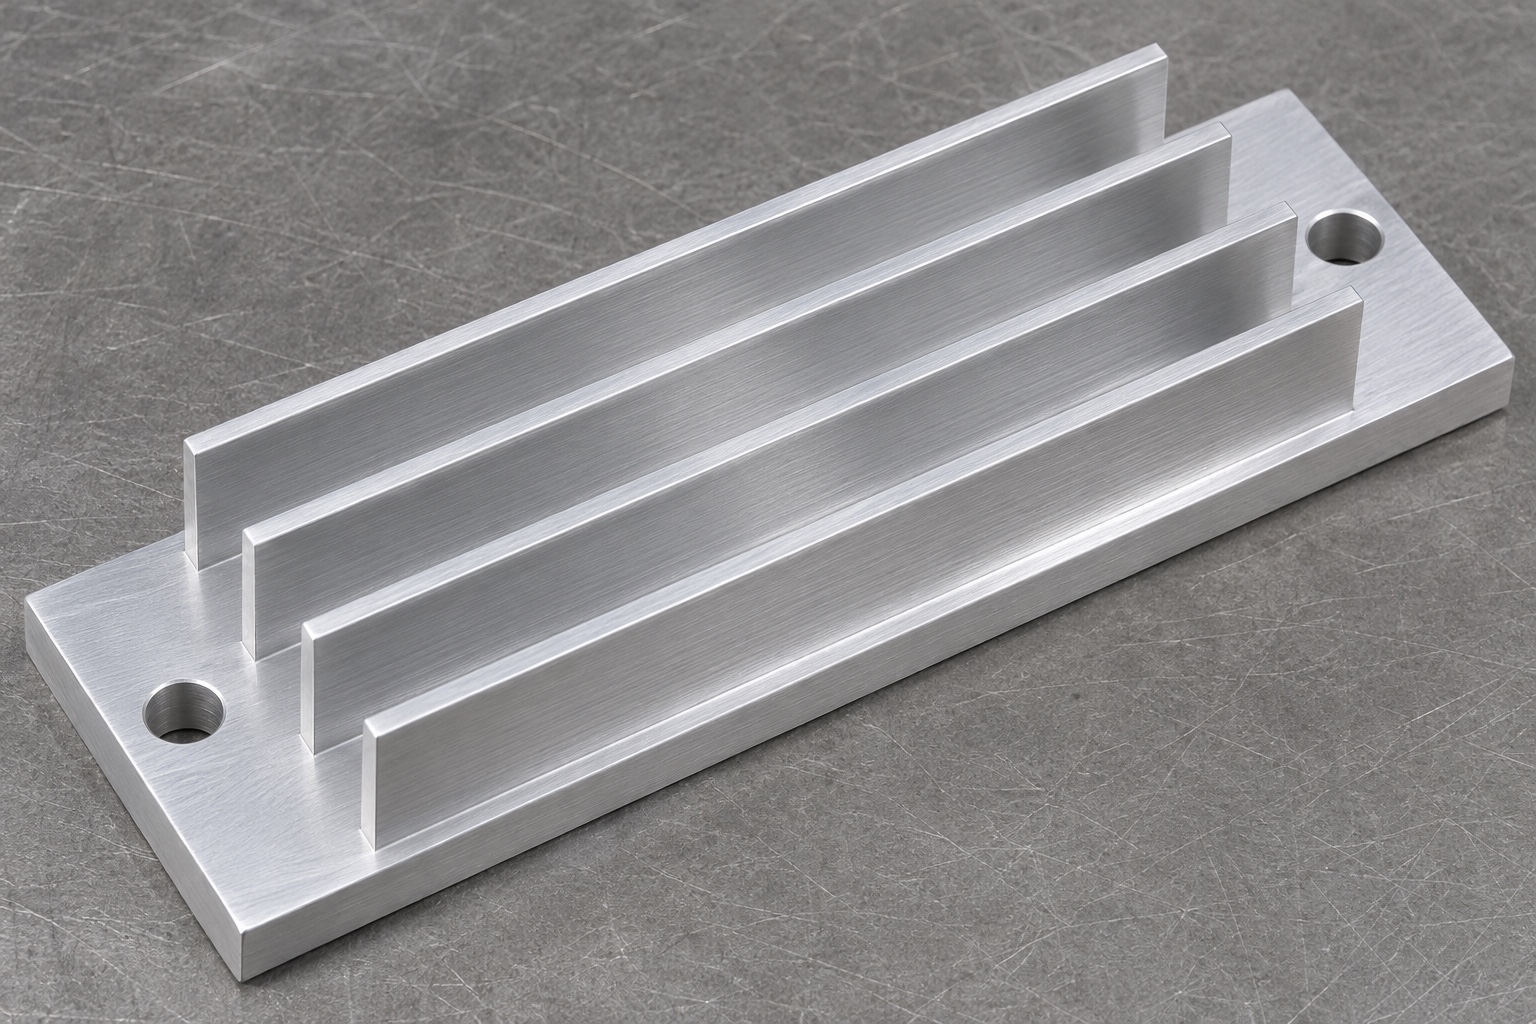
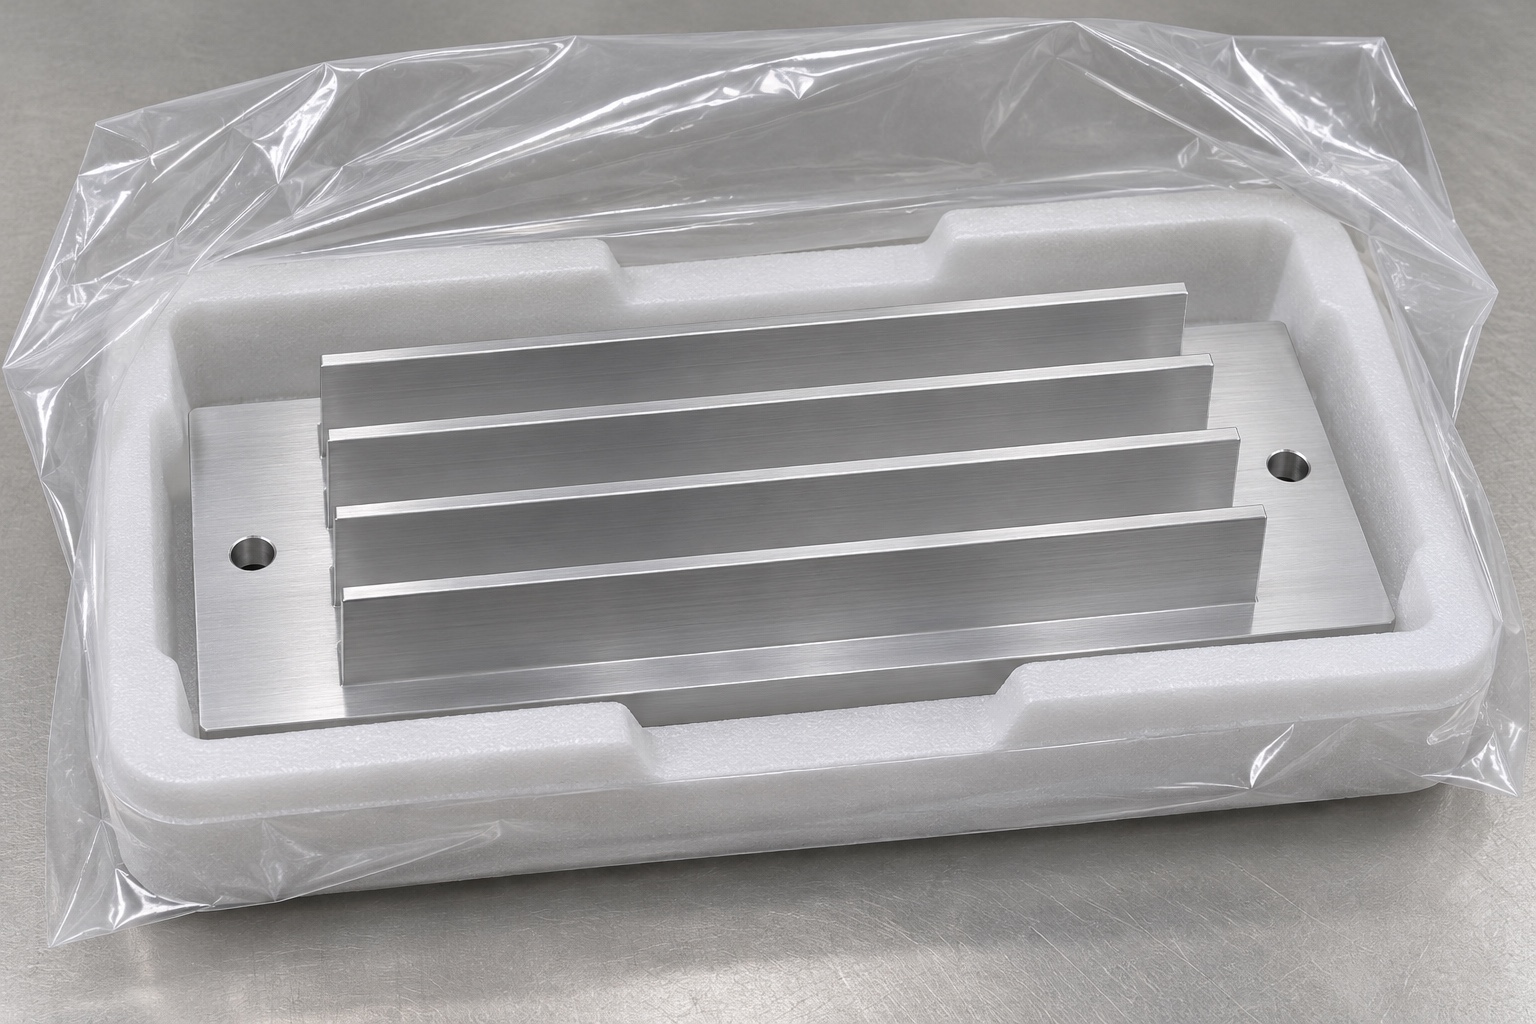
El bloque propuesto consta de una base sólida rectangular con cuatro aletas longitudinales, rectas y paralelas, que forman tres canales abiertos en sus extremos. La base se extiende más allá de las aletas en ambos extremos cortos. En cada uno de estos márgenes expuestos hay un orificio pasante vertical para el montaje, lo que suma un total de dos orificios. La cara inferior constituye una superficie plana de contacto. El componente no incluye conductos internos para refrigerante, tubos, roscas, elementos insertados ni componentes electrónicos. Esta lista detallada evita que, al solicitar el mecanizado, se incluyan especificaciones no autorizadas. Las dimensiones, los acabados de los bordes y las transiciones permitidas se determinarán mediante el plano técnico aprobado; no deben tomarse medidas a partir de las imágenes.
Definición de la interfaz del conjunto (sin alimentación eléctrica)
El diseñador definiría contacto de base, datums, holguras y superficies libres. Una referencia inerte permite estudiar acceso e interferencia, no contacto térmico. Presión, material de interfaz y aire circundante son entradas separadas. Un agujero de paso de tornillo no debe confundirse con posicionamiento preciso. Estas funciones determinan tolerancias y medición; no se deducen de la apariencia del bloque ni de una observación sin alimentación eléctrica.
Documentación técnica y premisas para la cotización
Una solicitud de cotización (RFQ) real debe incluir la revisión de los planos, el modelo, las cantidades, el estado específico de la aleación 6061, el tratamiento final y el alcance de la inspección. Es necesario destacar la planitud y la textura de la base cuando sean funcionales, así como el espesor de las aletas, las dimensiones de los canales, la ubicación de los orificios y cualquier relación con respecto a las referencias (datums). Se debe especificar si las mediciones se aplican antes o después del tratamiento, y si la pieza debe inspeccionarse en estado libre o bajo una restricción definida. Cualquier tolerancia o tratamiento no especificado debe considerarse un punto pendiente, y no asumir que se aplican estándares genéricos de taller. La cotización debe identificar explícitamente las excepciones relacionadas con el diseño para la fabricación (DFM), especialmente cuando el alcance de la herramienta o el espacio libre para el palpador de medición entren en conflicto con una característica solicitada.
Identificación del material y preparación de la pieza en bruto
Seleccione bruto 6061 identificado en estado especificado y con documentación. Reserve base, aletas, amarre y acabado sin asumir que una cara del bruto es contacto final. Mantenga trazabilidad durante mecanizado y tratamientos autorizados. Nombre de aleación no prueba calor ni corrosión. Este ejemplo no aporta certificado o informe de tratamiento: explica registros que habría que definir y conservar para un pedido de piezas reales.
Soporte de la base y acceso de la herramienta de corte
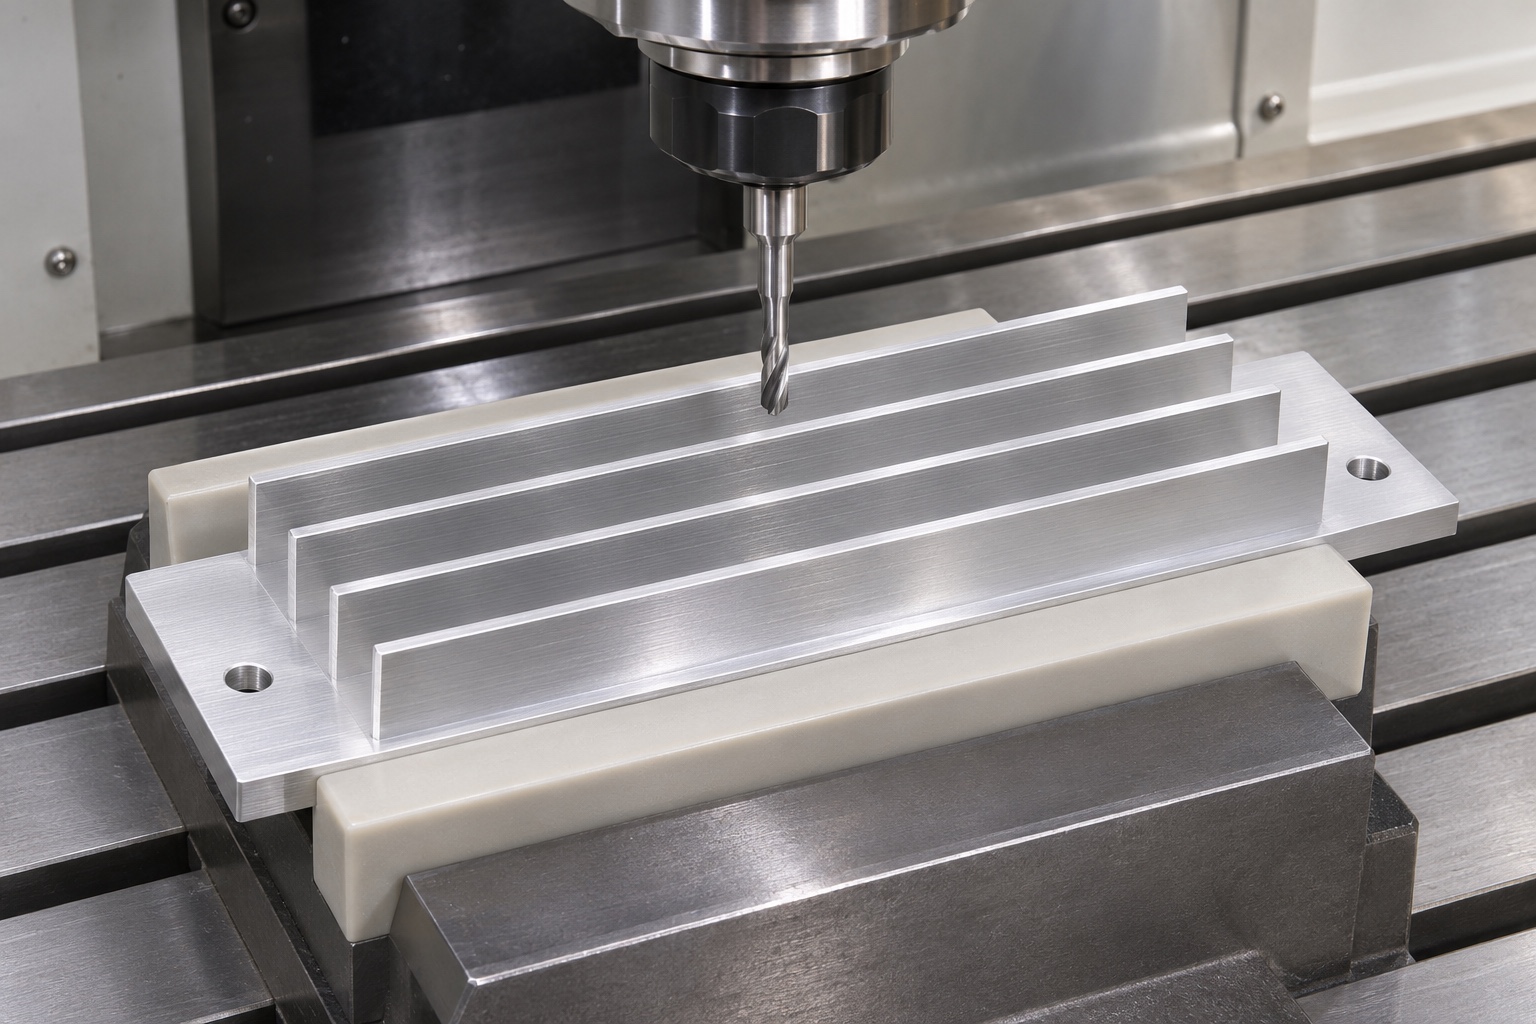
La configuración propuesta debe sujetar y soportar la base sólida, permitiendo al mismo tiempo que la herramienta de corte acceda a los canales y a los márgenes extremos. Los extremos delgados de las aletas no deben utilizarse como puntos de sujeción. Se debe revisar el diámetro de la herramienta de corte, su alcance, el espacio libre respecto al portaherramientas y cómo varía el soporte a medida que se elimina material. Los extremos abiertos facilitan el acceso, pero no garantizan un corte estable. Si se propone un dispositivo de sujeción o una geometría alternativa, será necesario verificarlo conforme al plano aprobado. Una imagen de la preparación (setup) muestra una posible configuración, pero no constituye una prueba de que la pieza terminada se haya mecanizado con una precisión o un tiempo de ciclo determinados.
Secuencia propuesta para el desbaste y el acabado
Coordine desbaste de canales, acabado de aletas, base y agujeros para no dañar rasgos terminados. La secuencia depende de dimensiones, bruto, herramienta y apoyo. No se afirma profundidad, velocidad, avance o sobrematerial universales. Documente operaciones que influyan en forma final y conserve acceso de inspección entre aletas. Una simulación o posición plausible del cortador ayuda a planificar, pero no sustituye evidencia de primera pieza fabricada conforme al plano.
Salidas de los canales y control de los bordes de montaje
Tras el fresado y el taladrado, será necesario revisar las salidas de los canales y los bordes de los orificios de montaje para detectar rebabas y verificar que cumplen con las especificaciones de los bordes. La superficie de contacto de la base deberá protegerse durante estas operaciones. El mecanizado de los bordes no debe utilizarse para ocultar un canal estrecho, reducir el espesor de una aleta o modificar un radio no autorizado. Si no es posible acceder a un borde específico con el método propuesto, el problema deberá resolverse antes de aceptar la pieza. Un buen acabado en la superficie superior no garantiza el estado de la cara inferior, de las esquinas de los canales o de las salidas de los orificios; estos elementos pueden requerir métodos o vistas específicas para su verificación.
Propuesta de inspección para la primera pieza (first-article inspection)
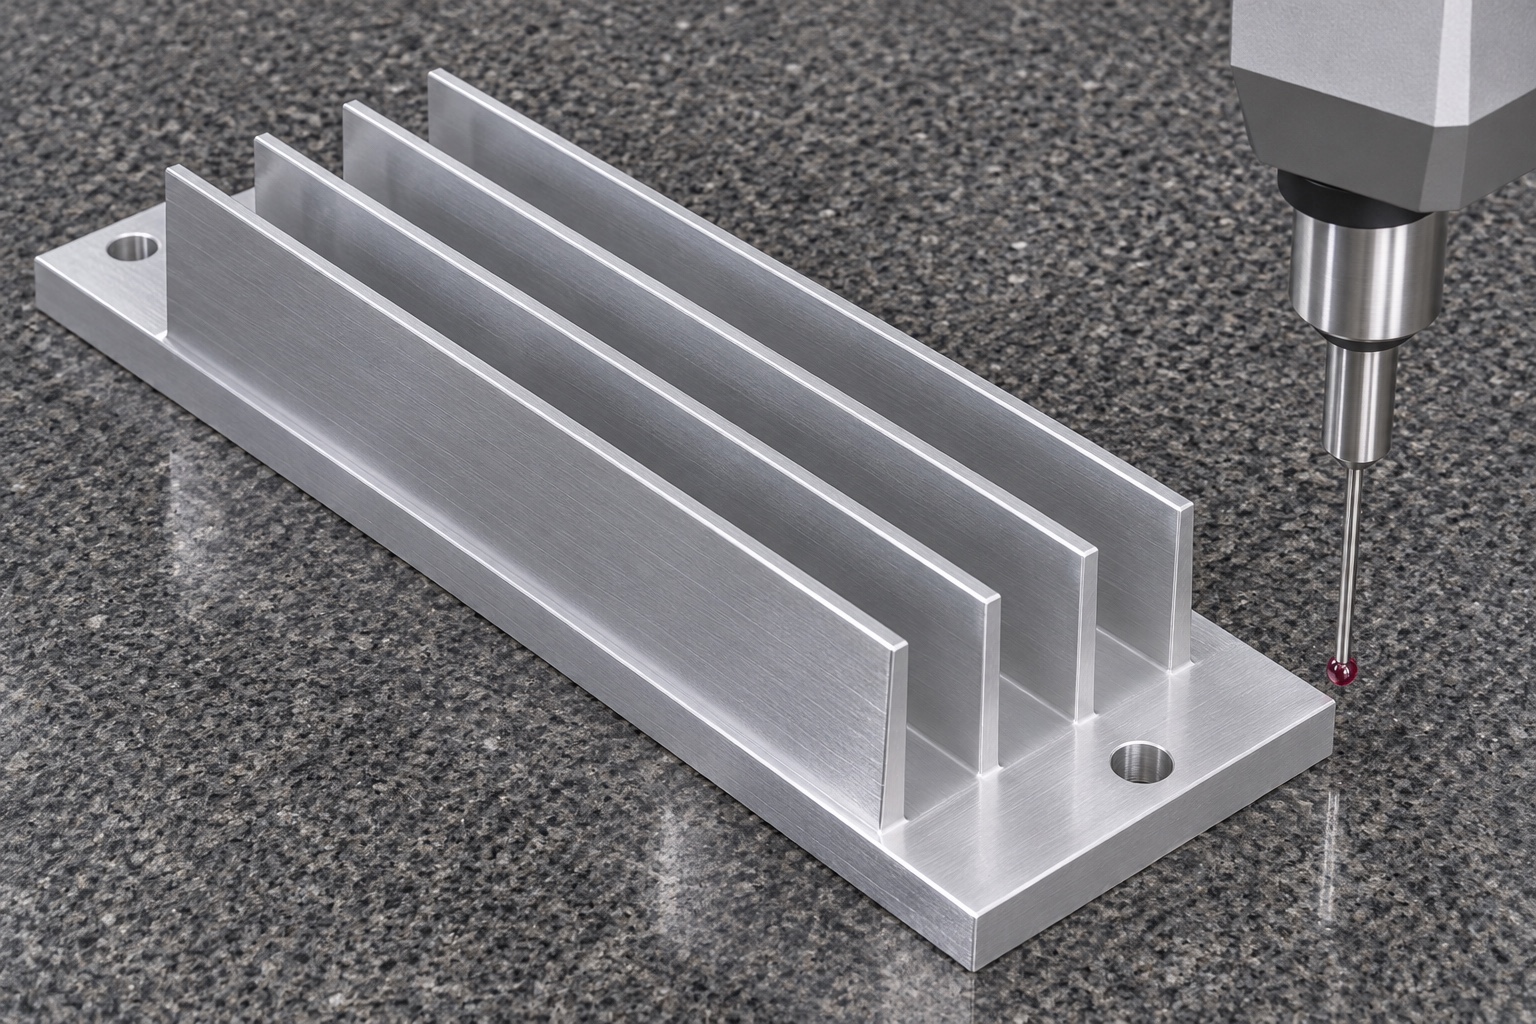
El registro identificaría pieza, revisión, material, estado, datums y lecturas. Asigne métodos a base, aletas, canales, agujeros y relaciones, revisando palpador y fuerza. La óptica complementa, sin sustituir automáticamente contacto o cara inferior. Fotografías y nominales CAD no son resultados medidos. Declare características fuera de alcance antes de liberar. No se presenta aquí informe real ni conformidad alcanzada: se propone qué evidencia exigir al fabricar.
Observación complementaria del ensamblaje sin evaluación de aspectos térmicos
Una referencia aprobada, sin alimentación eléctrica, puede servir para observar el acceso de montaje, el asentamiento de la base y el espacio libre alrededor de las aletas. Dicha observación identificaría la referencia y el estado del ensamblaje, pero no demostraría la disipación de calor, la temperatura del LED, el aislamiento eléctrico, la precisión de las mediciones ópticas ni el rendimiento dentro de un instrumento operativo cerrado. Si un diseño posterior requiere pruebas con alimentación eléctrica, el equipo responsable deberá definir por separado la fuente de calor, la interfaz, el montaje, el flujo de aire y las condiciones de prueba. El alcance de mecanizado propuesto sigue siendo útil, ya que especifica con precisión qué evidencias geométricas pueden proporcionarse sin afirmar un rendimiento del sistema que no ha sido evaluado.
Limpieza final y embalaje protector
El estado final propuesto incluye la eliminación de los residuos del mecanizado conforme a los requisitos acordados, prestando especial atención a los canales y a las salidas de los orificios. Cualquier límite establecido para residuos o partículas requerirá su propio método de verificación. El embalaje deberá servir de soporte para la base y evitar que los extremos de las aletas soporten cargas de apilamiento o entren en contacto con componentes adyacentes. La identificación deberá situarse fuera de la superficie de contacto funcional. La disposición protectora mostrada no constituye un embalaje estéril ni ha sido sometida a pruebas de validación para el transporte. Este caso no presenta resultados sobre el envío o el nivel de limpieza; describe, más bien, las cuestiones relativas a la manipulación que deben resolverse antes de que los componentes sean transferidos al equipo receptor.
Proceso de aprobación para un lote pequeño de piezas de aluminio
Apruebe plano, modelo, aleación, cantidades, tratamiento, inspección y embalaje. Resuelva alcance en canales, apoyo, bordes, palpador y estado final. La primera pieza real aportaría evidencia dimensional acordada; cambios quedarían registrados para repetir. Calificación térmica y óptica permanece separada. El caso permite una consulta concreta de aluminio médico sin inventar entrega, precisión o desempeño del fotómetro. La geometría aceptada no reemplaza pruebas del conjunto y sus condiciones reales.
FAQ
¿Es este disipador de calor una entrega documentada a un cliente?
No. Se trata de un ejemplo representativo de fresado CNC para un estudio de sujeción de componentes pasivos (sin alimentación eléctrica). No implica envíos, verificación de cumplimiento, certificaciones, análisis de rendimiento térmico ni validación real de un fotómetro.
¿Cuántas aletas y orificios de montaje se proponen?
El bloque propuesto cuenta con cuatro aletas longitudinales, tres canales abiertos y dos orificios de montaje simples, situados uno en cada extremo. No incluye conductos para refrigerante, tubos, roscas ni componentes electrónicos.
¿Por qué la propuesta se apoya en la base en lugar de en los extremos de las aletas?
La base sólida ofrece una superficie de sujeción más adecuada que las aletas, que son delgadas. El montaje debe ser capaz de resistir las fuerzas de corte sin sufrir deformaciones o daños inaceptables, preservando al mismo tiempo las especificaciones finales requeridas.
¿Qué incluye el informe de «primer artículo» propuesto?
Registraría las características reales, los métodos empleados, la alineación, el estado final y los resultados acordados para las piezas fabricadas. No pretende convertir una fotografía de un dispositivo de medición ni las dimensiones nominales de un modelo en una verificación de cumplimiento real.
¿Es suficiente la especificación «6061» para definir completamente el material suministrado?
No. La consulta debe especificar el estado de la aleación, el formato del material base y la documentación necesaria, además de cualquier tratamiento final y las condiciones de medición. El rendimiento térmico requiere una evaluación independiente del diseño ensamblado.
¿Qué aspectos quedan fuera del alcance de la aceptación del mecanizado?
El comportamiento térmico bajo alimentación, la temperatura de los LED, la precisión óptica, la seguridad eléctrica y la cualificación de los dispositivos operativos son aspectos independientes, a menos que se definan explícitamente y se respalden mediante pruebas y evidencias adicionales adecuadas.
tanghangyun@oemach.com