
Repräsentativer Umfang ohne behauptete Lieferung
In diesem Fall wird ein Herstellungsweg für einen Stützbolzen mit 316L-Gewinde vorgeschlagen, der in einer Studie zur Befestigung von inerten medizinischen Waschkörben verwendet wird. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel, nicht um eine dokumentierte Kundenbestellung, Lieferung oder abgeschlossene Gerätevalidierung. Es werden keine erreichten Toleranzen, Belastungswerte, Reinigungsergebnisse, Zertifizierungen oder Produktionskapazitäten behauptet. Die nützliche Frage ist, wie die Gewindeverbindung, die Sitzfläche des Tellerfußes und die Fertigungsreferenzen vor einer tatsächlichen Bestellung definiert werden würden. Die Qualifizierung einer funktionsfähigen Korbbaugruppe bleibt von der vorgeschlagenen Herstellung und Prüfung dieser einzelnen Komponente getrennt.
Vorgeschlagene einteilige Geometrie
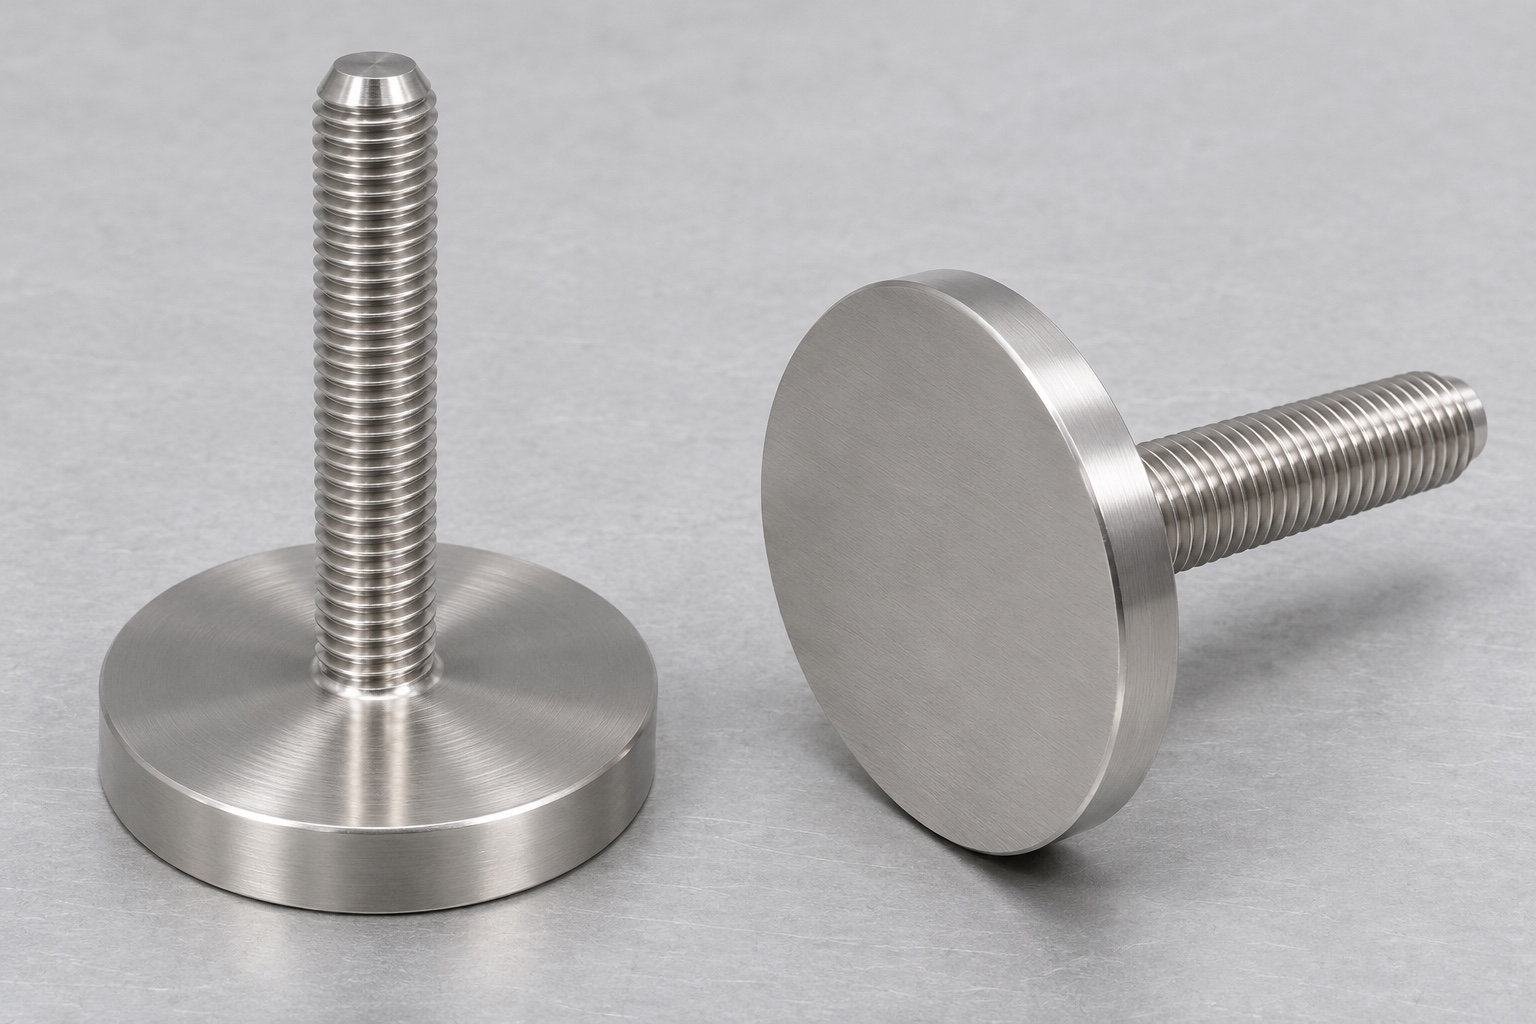
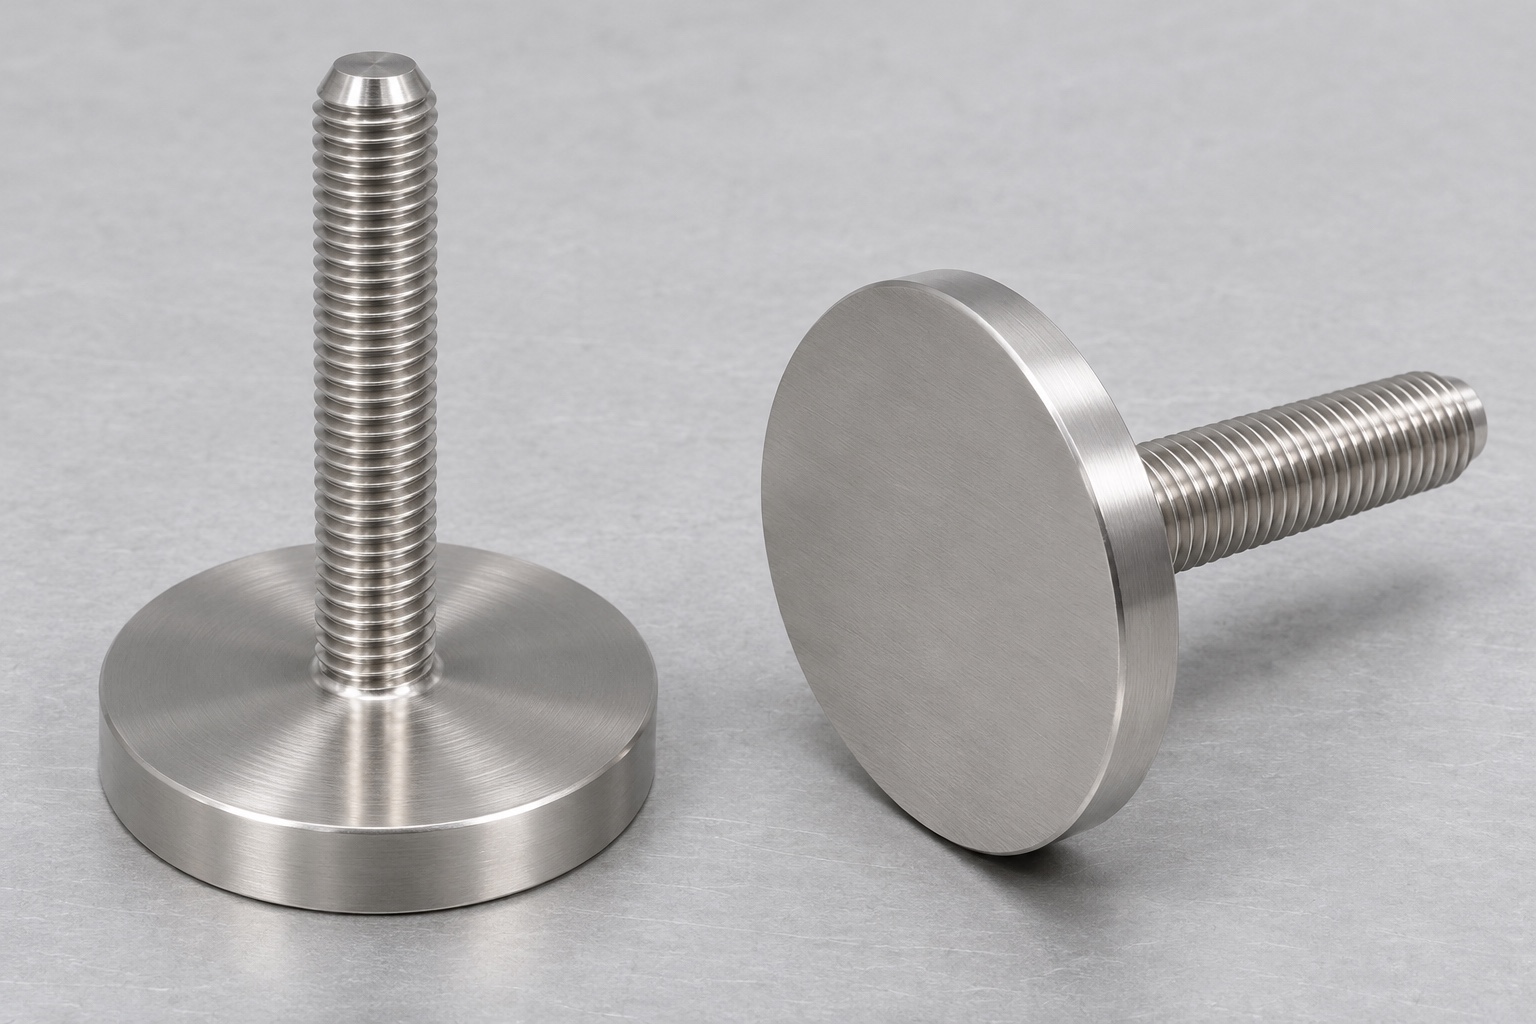
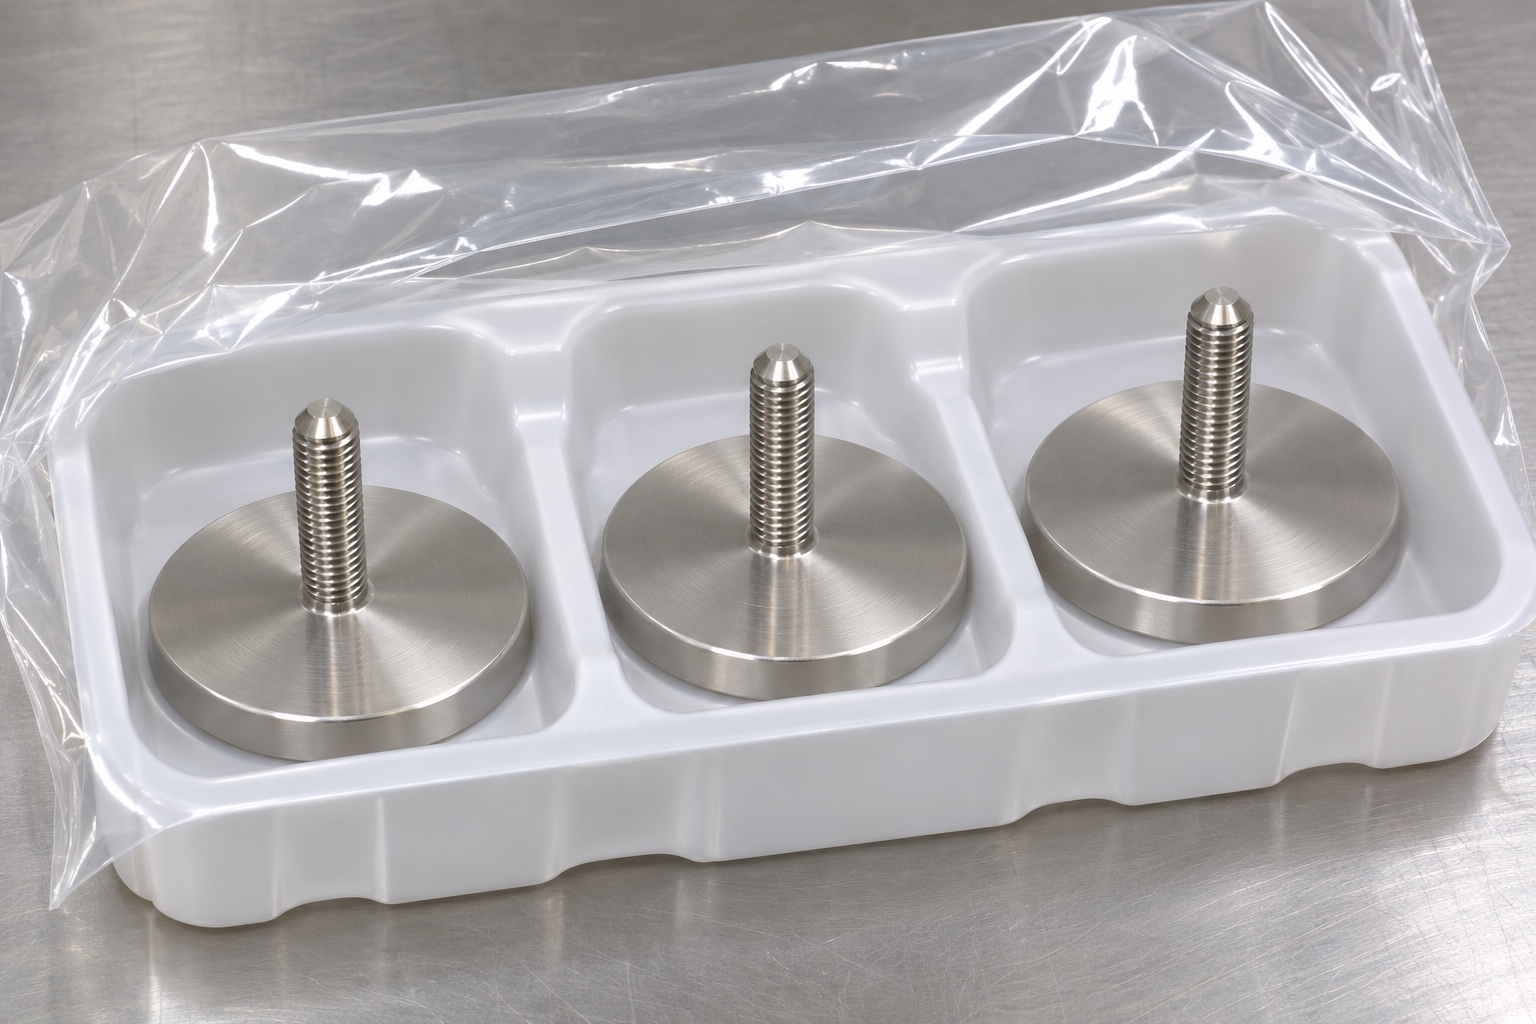
Das vorgeschlagene Teil hat einen niedrigen kreisförmigen Scheibenfuß und einen kleineren zentrierten zylindrischen Schaft mit einem äußeren Spiralgewinde und einer abgeschrägten Spitze. Die Fußunterseite ist eine glatte Sitzfläche. Es gibt kein Axialloch, Querloch, Innensechskant, separate Mutter, Feder, Gummipolster oder Schwenkmechanismus. Diese Ausschlüsse sind wichtig, da ein Merkmal, das in einer Baugruppe praktisch aussieht, nicht einfach im Bearbeitungsplan übernommen werden kann. Gesamtgröße, Fußdicke, nutzbare Gewindelänge und Übergangsgeometrie würden durch eine genehmigte Zeichnung zugewiesen und nicht aus den Bildern abgeleitet.
Gegengewinde und Sitzfunktion definieren
Der Konstrukteur der Vorrichtung würde das passende Innengewinde und die Oberfläche identifizieren, auf der der Fuß sitzen soll. Überprüfen Sie den verfügbaren Eingriff, die Annäherungsrichtung und die umgebenden Abstände, bevor Sie Toleranzen festlegen. Geben Sie an, ob die Unterseite einen Bezug herstellt, Kontakt herstellt oder lediglich für Freiraum in der Studie sorgt. Durch die Scheibenform selbst ist weder ein Antilockerungsverhalten noch ein sicherer Lastpfad gegeben. Eine inerte Passreferenz kann eine begrenzte Montagebeobachtung unterstützen, ihre Definition und Überarbeitung muss jedoch kontrolliert werden, bevor diese Beobachtung eine nützliche Interpretation für das vorgeschlagene Teil hat.
Anfrage und Abnahmeverantwortung
Eine echte Anfrage würde die Zeichnungsrevision, das Modell, die Menge, die Materialdefinition, die vollständige Gewindebeschreibung, den nutzbaren Eingriff, die Sitzanforderungen und den endgültigen Oberflächenzustand liefern. Käufer und Hersteller vereinbaren, für welche Merkmale aufgezeichnete Messungen erforderlich sind und für welche eine bestimmte Prüflehre erforderlich ist. Klären Sie, wer die Gegenstückreferenz bereitstellt und ob ihre Verwendung ergänzend oder Teil der Akzeptanz ist. Jede erforderliche Reinigung, Passivierung oder zusätzliche Prüfung erfordert einen eigenen Umfang. Dieser repräsentative Fall kann fehlende Anforderungen nicht mit generischen Behauptungen über medizinische Bearbeitung, einer Standardwerkstatttoleranz oder einer angenommenen Kundenerwartung füllen.
Werkstoffkontrolle und Rohling
Die Route würde mit einem identifizierten 316L-Rohmaterial beginnen, der mit der erforderlichen Dokumentation verknüpft ist. Die Größe des Rohlings würde die Herstellung des Scheibenfußes, des Schafts, des Werkstückhaltebereichs und des Abstechzugabe ermöglichen, ohne dass eine temporäre Spannfläche als fertiger Bezugspunkt behandelt werden müsste. Die Materialidentität würde dem Teil durch Nachbearbeitung und Reinigung folgen. Ein rostfreies Erscheinungsbild ist kein Materialzertifikat, und ein Materialzertifikat ist kein Beweis dafür, dass alle fertigen Abmessungen den Anforderungen entsprechen. Wenn die direkte Kennzeichnung eingeschränkt wird, können Container und Fertigungsbegleitscheine die Rückverfolgbarkeit gewährleisten, ohne eine nicht genehmigte Markierung auf der Sitzfläche oder dem Gewinde anzubringen.
Drehfolge und Bezugswiederherstellung
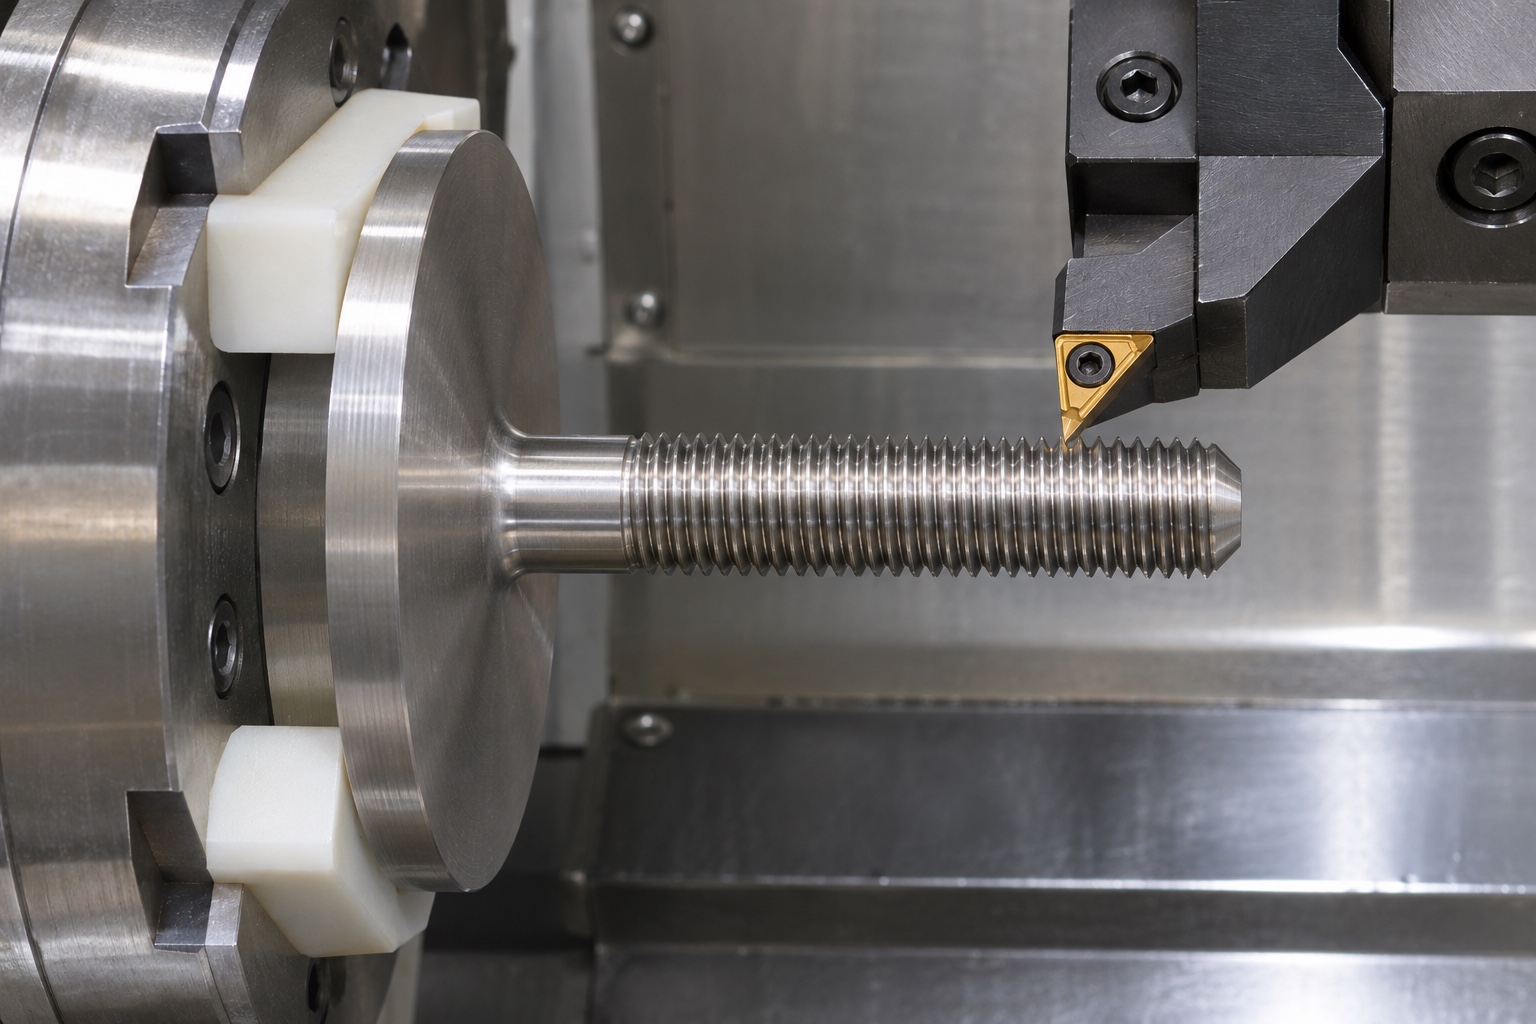
Der Drehplan würde den Schaft, die zugänglichen Fußmerkmale und das Außengewinde koordinieren. Der Werkzeugabstand in der Nähe der Scheibe wird überprüft, bevor der endgültige Übergang ausgewählt wird. Möglicherweise ist für die Unterseite nach dem Abstechen vom Rohmaterial ein zweiter Aufbau erforderlich; Es würde das Teil anhand genehmigter Referenzen lokalisieren und fertige Oberflächen schützen. Der Plan geht nicht davon aus, dass ein Setup alle Anforderungen erfüllt. Die Machbarkeit der Werkstückspannung, die Schnittstabilität und die Referenzwiederherstellung müssten anhand der tatsächlichen Abmessungen überprüft werden. Als erzieltes Ergebnis werden keine Zykluszeit, Drehparameter oder gemessene Rundlaufgenauigkeit dargestellt.
Gewindeherstellung und Kantenkontrolle
Das ausgewählte Gewindewerkzeug würde zum genehmigten Profil passen und Spielraum für die erforderliche Nutzlänge bieten. Die Startfase und der Rückzugsbereich würden getrennt von den mittleren Gewindegängen mit vollständigem Profil überprüft. Nach der Bearbeitung würde die Kantenkontrolle unerwünschte Grate entfernen, ohne die Gewindekuppen zu verändern, den Eingriff zu verkürzen oder einen Gewindefreistich zu erzeugen, das in der Zeichnung nicht enthalten ist. Der Fußumfang würde ebenfalls auf Handhabungskanten untersucht. Ein poliert aussehendes Gewinde ist kein Beweis für die Passgenauigkeit. Jede vorgeschlagene Geometrieänderung würde zur Genehmigung zurückgegeben und nicht in einem Entgratungsvorgang in der Werkstatt versteckt.
Vorgeschlagene Gewinde- und Maßprüfung
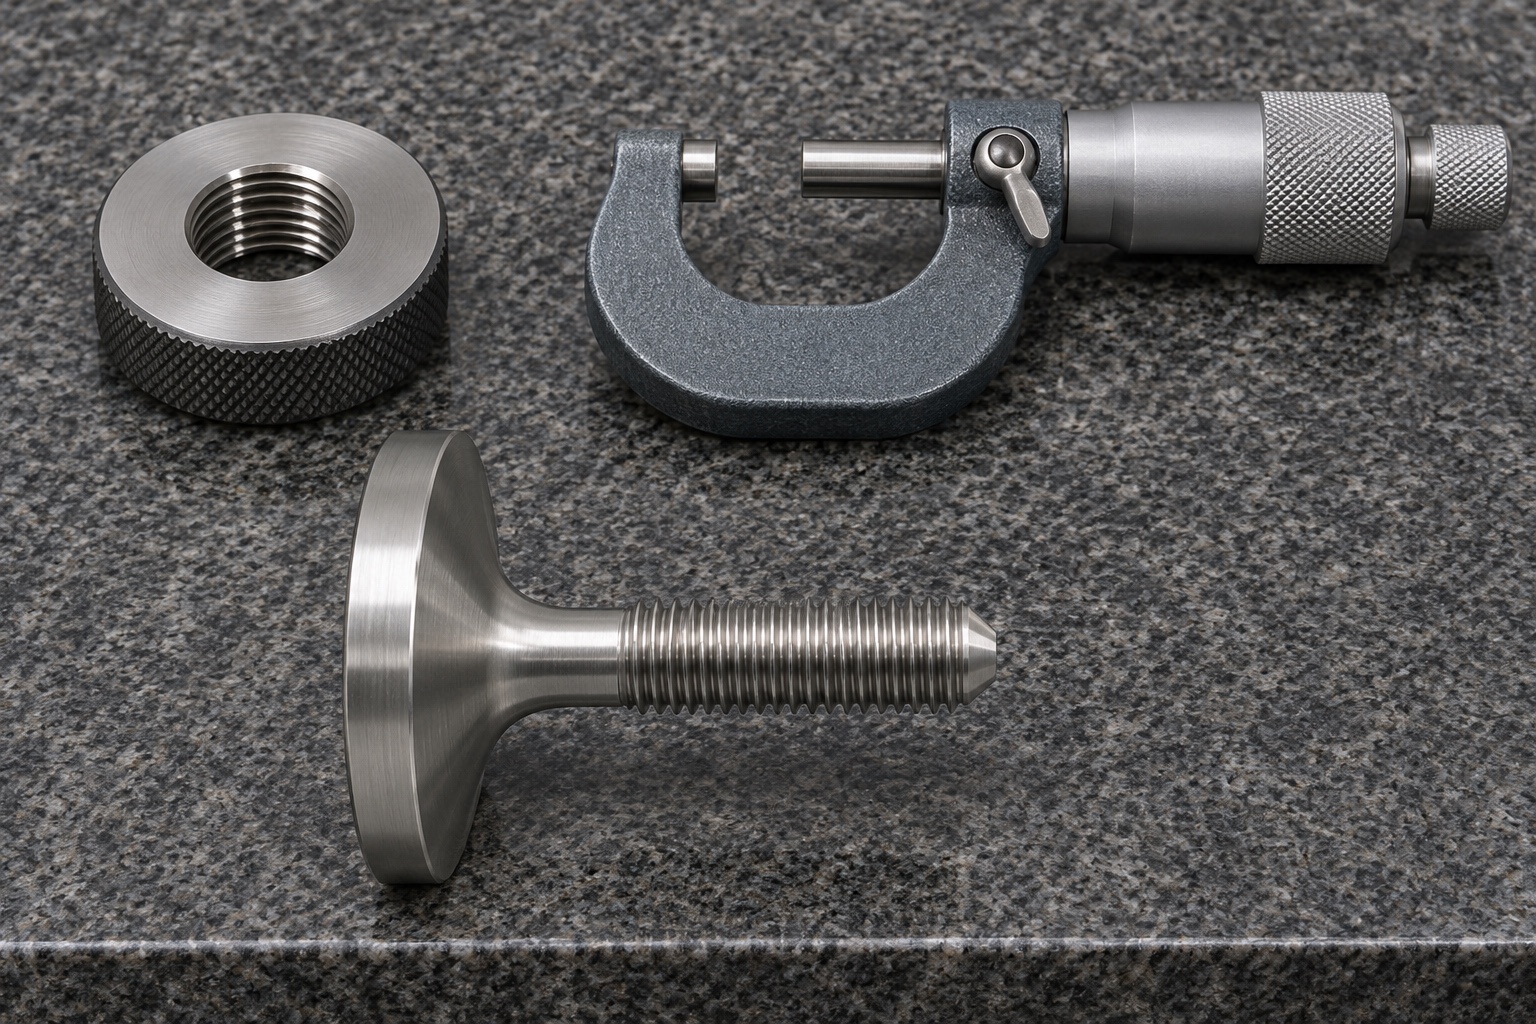
Ein Erstmuster-Datensatz würde Material, Revision, Endzustand, Einrichtung und tatsächliche Ergebnisse identifizieren. Der Inspektionsplan würde Methoden zu Fußgröße und -sitz, Schaftgeometrie, Gewindebezeichnung, nutzbarer Gewindelänge und den erforderlichen Beziehungen zuweisen. Ein geeigneter Gewindelehrring würde seine definierte Akzeptanzfrage beantworten; Separate Methoden würden Merkmale abdecken, die über ihren Anwendungsbereich hinausgehen. Fotos zeigen mögliche Geräte und Zugänge, nicht die gemessene Einhaltung. Identität und Zustand des Messgeräts werden bei der tatsächlichen Inspektion aufgezeichnet. Nominale CAD-Werte würden nicht wie Messungen in eine Ergebnisspalte kopiert.
Ergänzende inerte Montagebeobachtung
Mit einer genehmigten Passreferenz konnte das Team beobachten, ob das Gewinde wie vorgesehen beginnt, der Montageweg zugänglich ist und der Fuß seine definierte Position ohne unbeabsichtigte Behinderung erreicht. In der Aufzeichnung sind die Referenzrevision, der Montagezustand und das beobachtete Verhalten aufgeführt. Es würde keinen Halt bei Vibrationen, keine Anzugsdrehmomentgrenzen, keine strukturelle Sicherheit, keine Korbbelastung oder keine Lebensdauer gewährleisten. Wenn der Arbeitsentwurf diese Funktionen erfordert, wird eine zusätzliche Qualifikation durch den verantwortlichen Designer festgelegt. Eine positive Beobachtung der Handpassung würde eine fehlgeschlagene Maß- oder Gewindeannahmeanforderung nicht außer Kraft setzen.
Oberfläche und Ausgangsreinigung
In der Bestellung wird festgelegt, ob der gelieferte Zustand lediglich entgratet und gereinigt ist oder eine zusätzliche genehmigte Behandlung umfasst. Bearbeitungsrückstände am Gewindegrund- und Fußübergang verdienen besondere Aufmerksamkeit, da sie bei einer flüchtigen Draufsicht unentdeckt bleiben können. Die gewählte Reinigungs- und Verifizierungsmethode würde dem tatsächlichen Ausgangsbedarf entsprechen. In diesem Beispiel werden weder Rückstandsmessergebnisse noch ein validierter Reinigungsprozess behauptet. Jeder spätere Kontakt mit einem Waschzyklus, einem Desinfektionsmittel oder einem Sterilisationsprozess würde eine gesonderte Kompatibilitäts- und Prozessprüfung für das Material, die Verarbeitung und die komplette Geräteanordnung erfordern.
Schutzverpackung und Wareneingang
Die vorgeschlagene Verpackung würde die Gewindeschäfte isolieren und die glatte Fußunterseite vor Kontakt mit benachbarten Teilen schützen. Die Ablage würde die Komponente tragen, ohne das Gewinde gegen eine harte Wand zu drücken. Die Identifizierung würde das Teil mit der Zeichnungsrevision, dem Material und dem Prüfpaket verbinden, ohne die Sitzfläche abzudecken. Die Empfangsanweisungen würden zwischen Verpackungsschäden und Maßannahme unterscheiden und angeben, ob etwaige Ausgangszustandsprüfungen wiederholt werden müssen. Ein offener Schutzbeutel oder ein sauberes Tablett ist keine sterile Barriere, kein validiertes Versandsystem und kein Beweis dafür, dass tatsächliche Teile bereits geliefert wurden.
Freigabe für einen tatsächlichen Kleinserienauftrag
Vor einem tatsächlichen Kleinserienauftrag wären Zeichnung, Modell, Werkstoff, Gewindeanforderungen, Endzustand, Prüfmethoden und Verpackung freizugeben. Offene DFM-Fragen betreffen Werkzeugauslauf, Unterseitenbearbeitung, geschütztes Greifen und Lehrenzugang. Änderungen nach einem Prototyp wären aufzuzeichnen und nicht stillschweigend in die Fertigung zu übernehmen. Tatsächliche Erstmusternachweise würden dokumentieren, was gefertigt und geprüft wurde. Das Beispiel beschreibt einen strukturierten Beschaffungsumfang für medizinische Edelstahl-Vorrichtungsteile. Verbindungsfestigkeit, Reinigungswirkung und Freigabe des betriebenen Gesamtsystems bleiben separate Aufgaben; sie werden nicht aus einer vorgeschlagenen Drehfolge abgeleitet. Auch ein späterer Wiederholauftrag benötigt kontrollierte Revisionen und reale Prüfergebnisse statt übernommener Sollwerte.
FAQ
Handelt es sich tatsächlich um ein Kundenprojekt zum Thema Waschkörbe?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel mit vorgeschlagener Geometrie und Arbeitsablauf. Es wird kein Anspruch auf einen Kunden, eine Lieferung, eine gemessene Toleranz, eine Zertifizierung oder einen erfolgreichen Einsatz beim Betrieb medizinischer Geräte erhoben.
Welche Merkmale enthält der vorgeschlagene Bolzen?
Ein einfacher kreisförmiger Scheibenfuß, ein zentrierter Schaft mit Außengewinde und eine abgeschrägte Spitze sind vorgeschlagen. In dieser vorgeschlagenen Geometrie gibt es kein Loch, keinen Innensechskant, keine separate Mutter, keinen Schwenkmechanismus oder keine Gummikontaktfläche.
Würde eine echte Anfrage die Definition des Gegengewindes benötigen?
Ja. Geben Sie die vollständige Gewindebezeichnung, den verfügbaren Eingriff und den vorgesehenen Sitzzustand an. Der Hersteller sollte nicht aus einem Bild oder einer nicht näher bezeichneten Mustermutter auf eine kompatible Schnittstelle schließen.
Was würde eine Gewindelehrenprüfung ergeben?
Es würde nur die Gewindeakzeptanz festlegen, die von der zugelassenen Lehre und dem zugelassenen Verfahren abgedeckt wird. Die Fußgeometrie, die Materialidentität, die strukturelle Kapazität oder die Leistung bei einem Waschgang können dadurch nicht unabhängig ermittelt werden.
Handelt es sich bei der Schutzverpackung um eine Sterilverpackung?
Nein. Es handelt sich um eine vorgeschlagene Handhabungs- und Identifizierungsanordnung. Sterilität, validierte Sauberkeit oder Versandschutz würden gesondert definierte Prozesse und Nachweise erfordern und werden in diesem Beispiel nicht geltend gemacht.
Was ist erforderlich, bevor das Teil in einer kleinen Charge wiederholt wird?
Genehmigen Sie die Revision, das Material, die Gewindeschnittstelle, Sitzreferenzen, Herstellungsausnahmen, Inspektionsmethoden und Verpackung. Bewahren Sie echte Ergebnisse des Erstmusters und verwalten Sie Änderungen, anstatt diesen vorgeschlagenen Weg als Produktionsbeweis zu behandeln.
tanghangyun@oemach.com