
Alcance representativo (sin entrega real a un cliente)
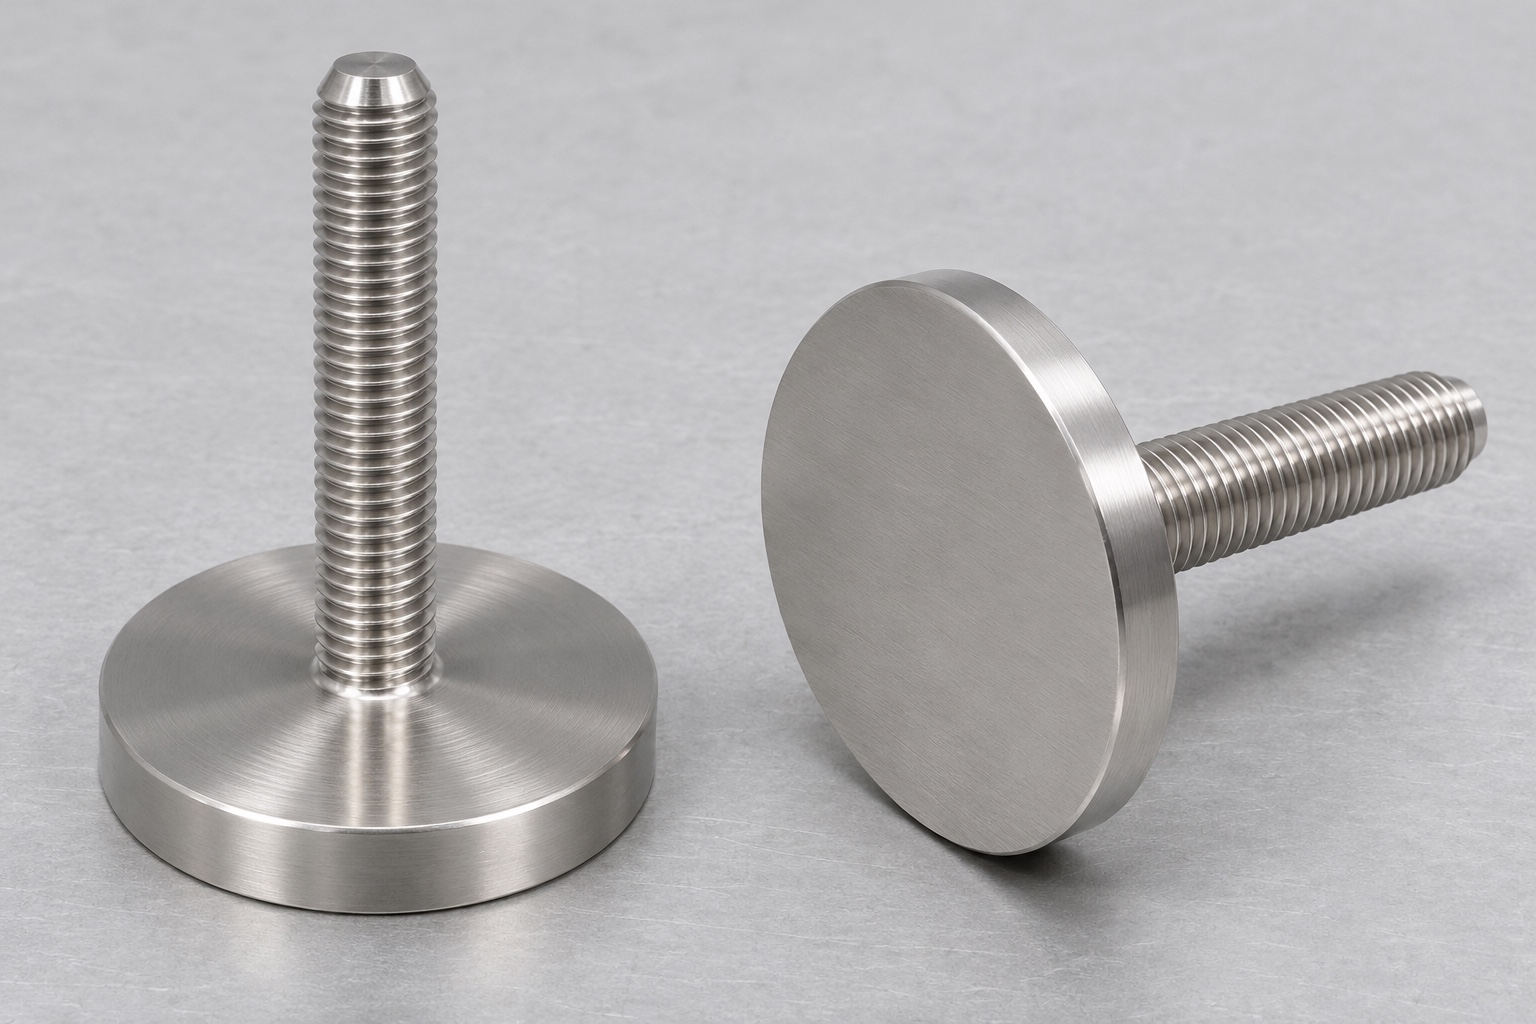
Este ejemplo propone un espárrago 316L para un útil inerte de cesta de lavado médica. Es representativo: no documenta cliente, envío o validación de equipo, ni afirma tolerancias logradas, carga, limpieza, certificación o capacidad productiva. Organiza conexión roscada, base y referencias antes de un pedido real. La cualificación de la cesta operativa permanece separada de la fabricación e inspección propuestas del componente individual.
Geometría propuesta para el componente (pieza de una sola pieza)
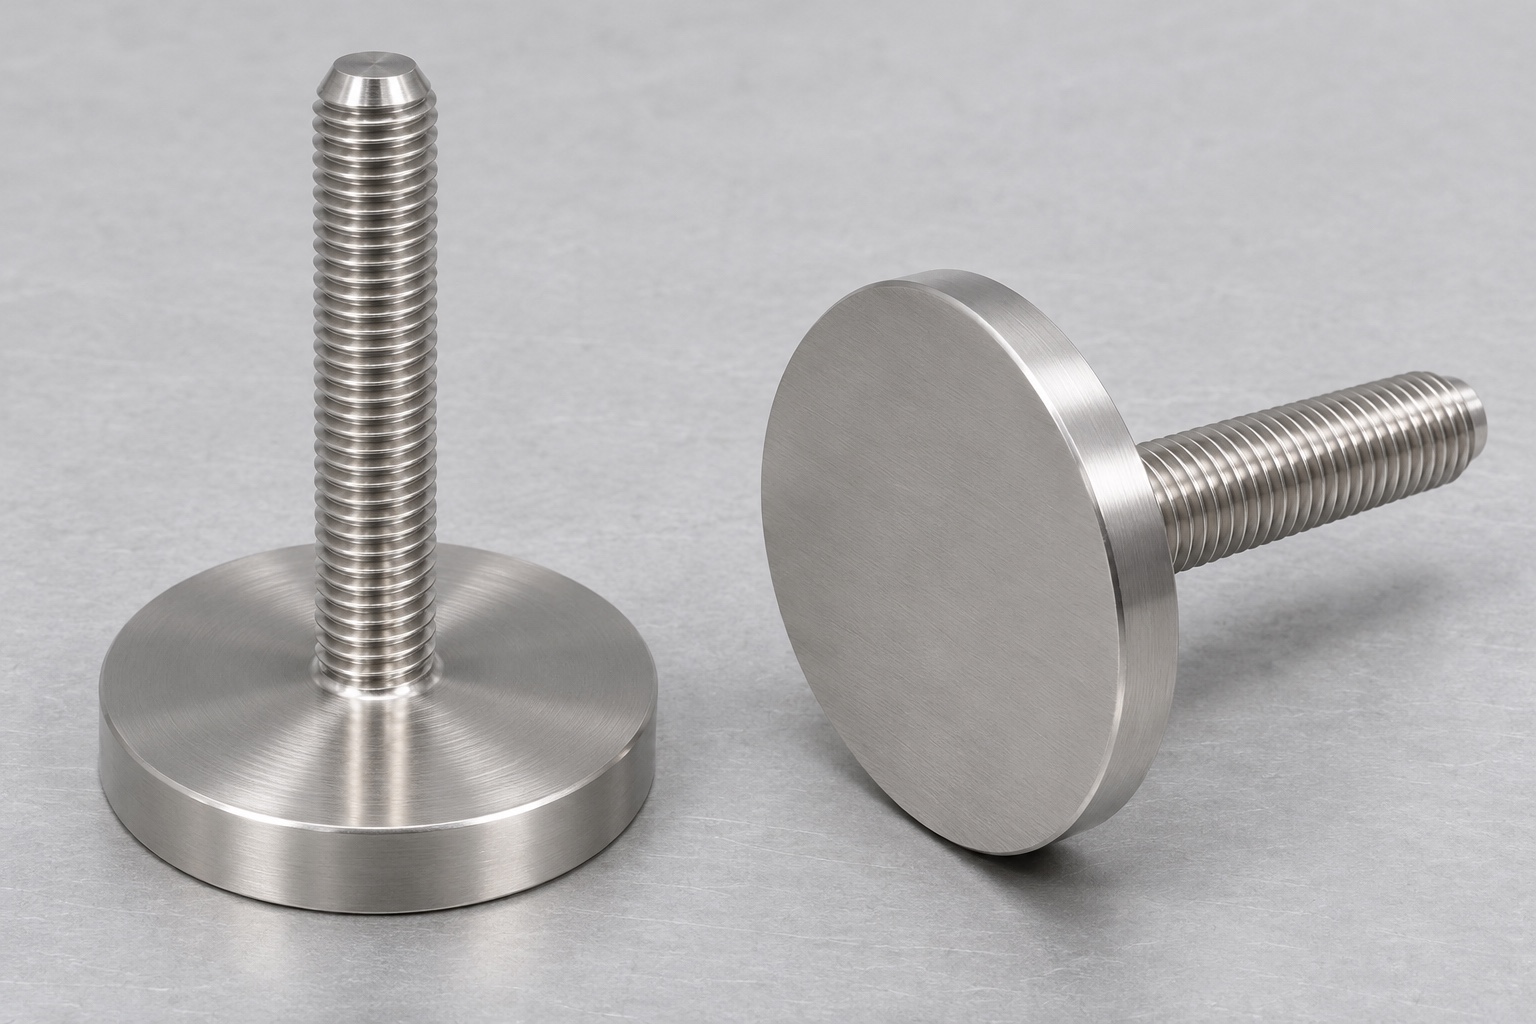
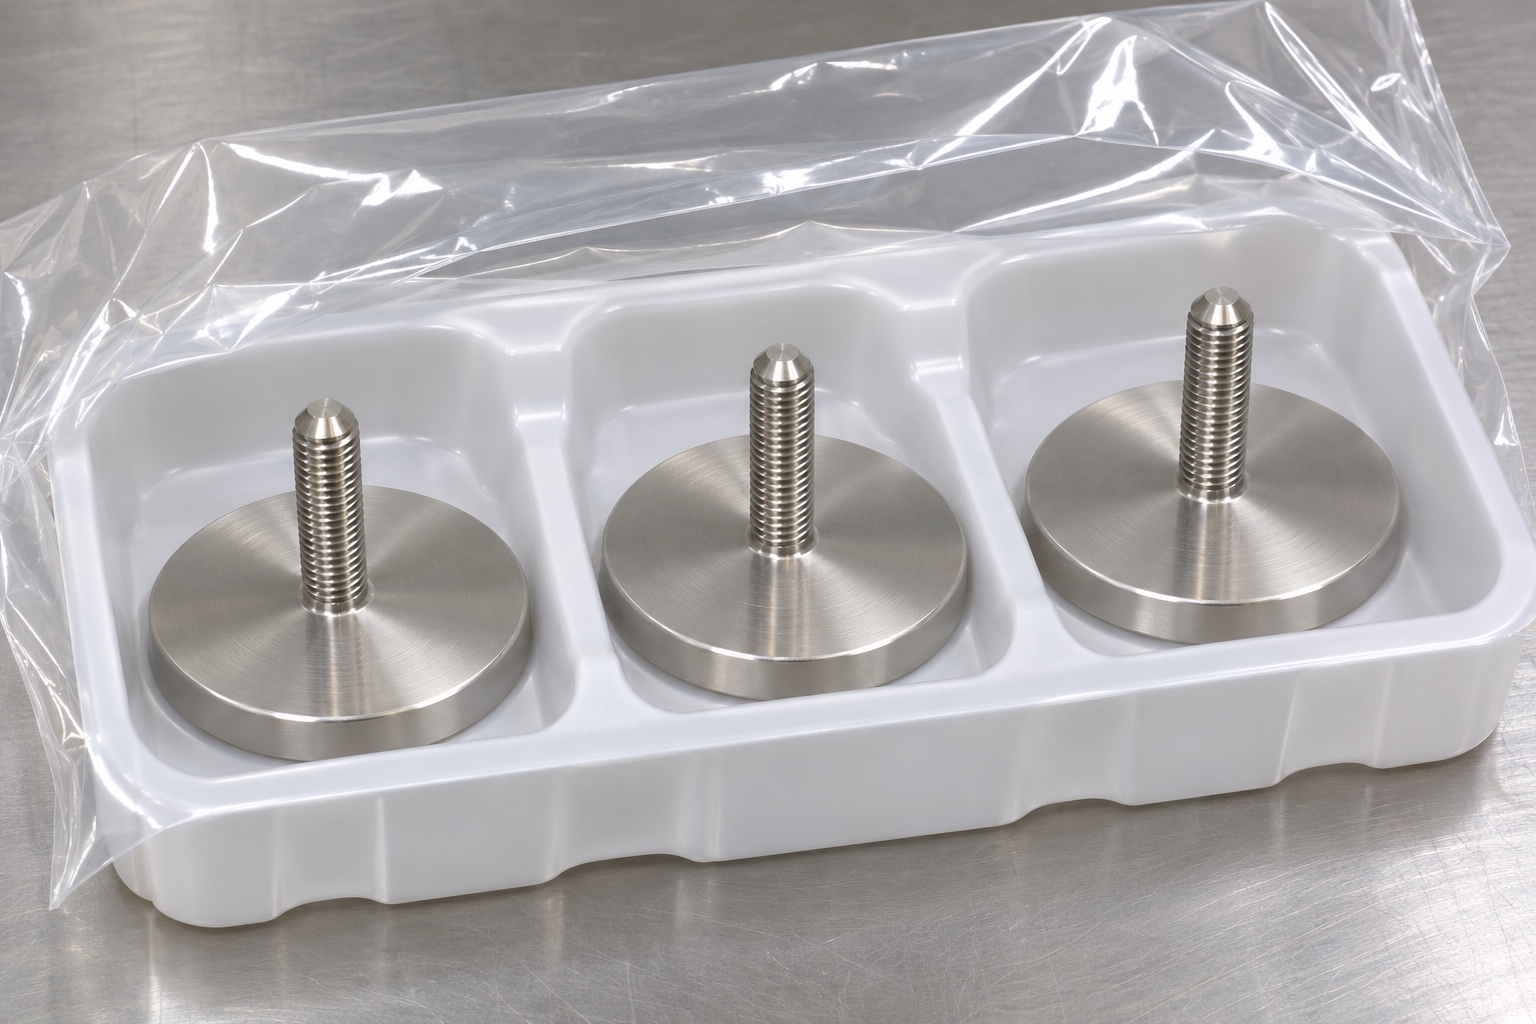
La pieza propuesta consta de una base circular plana (tipo disco) y un vástago cilíndrico central, provisto de una rosca helicoidal externa y un extremo biselado. La parte inferior de la base actúa como superficie de apoyo. El diseño no incluye orificios axiales ni transversales, alojamientos hexagonales, tuercas adicionales, muelles, almohadillas de goma ni mecanismos giratorios. Estas exclusiones son importantes, ya que no se puede asumir la presencia de elementos adicionales —por muy útiles que parezcan en el montaje final— si no están explícitamente incluidos en el plan de mecanizado. Las dimensiones generales, el grosor de la base, la longitud útil de la rosca y la geometría de transición deben definirse mediante un plano aprobado, y no inferirse a partir de las imágenes.
Definición de la referencia de acoplamiento y la función de la superficie de apoyo
El diseñador definiría rosca interna, asiento, engrane disponible, dirección y holguras. Indicaría si la cara inferior posiciona, contacta o queda libre. Un disco no demuestra resistencia al aflojamiento ni trayectoria segura de carga. La referencia inerte solo permite una observación de montaje delimitada, con definición y revisión controladas. No se deduce compatibilidad del parecido visual ni se convierte una inserción cómoda en aprobación del conjunto.
Datos para la solicitud de cotización (RFQ) y responsabilidades de aceptación
Una solicitud de cotización formal debe incluir la revisión del plano, el modelo, la cantidad, la especificación del material, la descripción completa de la rosca, la longitud de roscado útil, los requisitos de asiento y el estado final de las superficies. El comprador y el fabricante deben acordar qué características requieren mediciones registradas y cuáles requieren el uso de un calibrador específico. Asimismo, debe aclararse quién suministra la referencia de acoplamiento y si su uso es meramente complementario o forma parte del proceso de aceptación. Cualquier requisito de limpieza, pasivado o ensayo adicional debe definirse con su propio alcance. Este caso representativo no puede suplir la falta de requisitos específicos mediante afirmaciones genéricas sobre mecanizado para el sector médico, tolerancias estándar de taller o suposiciones sobre las expectativas del cliente.
Control de materiales y preparación de la pieza en bruto
Use bruto 316L identificado con documentación. Reserve disco, vástago, agarre y separación sin convertir una superficie sacrificial en datum final. Mantenga identidad durante operaciones y limpieza. Apariencia inoxidable no es certificado; certificado no prueba todas las dimensiones. Si no se permite marcar asiento o rosca, conserve trazabilidad con contenedor y hoja de ruta. Este caso describe registros propuestos, no aporta certificados de piezas reales.
Propuesta de torneado CNC y recuperación de referencias
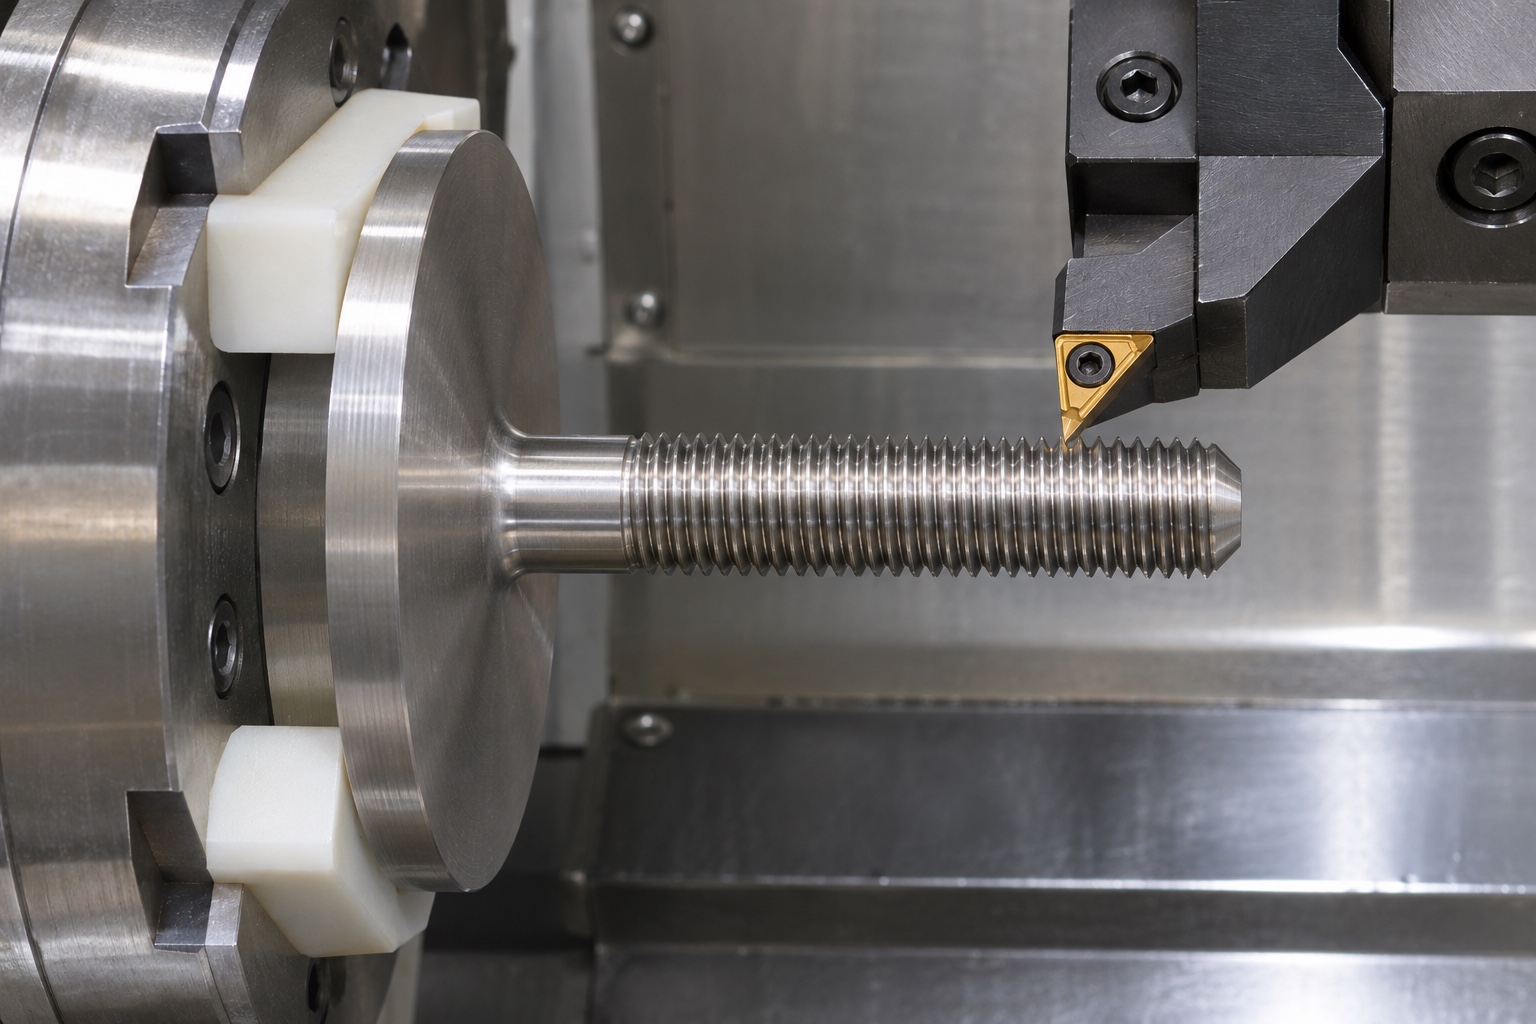
El plan de torneado debe coordinar la fabricación del vástago, las características accesibles de la base y la rosca externa. Antes de definir la transición final, es necesario revisar el espacio libre para las herramientas cerca del disco. Tras la separación de la pieza en bruto, podría ser necesaria una segunda operación de sujeción para trabajar la cara inferior; en este caso, la pieza deberá posicionarse utilizando referencias aprobadas, protegiendo al mismo tiempo las superficies ya terminadas. El plan no asume que una única preparación (configuración de mecanizado) cumpla con todos los requisitos. La viabilidad de la sujeción de la pieza, la estabilidad del corte y la recuperación de las referencias deberán revisarse teniendo en cuenta las dimensiones reales. No se presentan tiempos de ciclo, parámetros de torneado ni valores de concentricidad medidos como resultados obtenidos.
Generación de roscas y control de bordes
La herramienta correspondería al perfil aprobado y longitud útil. Entrada, salida y vueltas completas se revisarían por separado. Desbarbe sin alterar crestas, acortar engrane o crear alivio no dibujado; revise también borde del disco. Un aspecto pulido no acredita ajuste. Cualquier cambio requiere aprobación previa. La inspección posterior debe representar la geometría final, no solo un estado anterior a operaciones de acabado que podrían modificarla.
Propuesta de rosca y evidencias de inspección dimensional
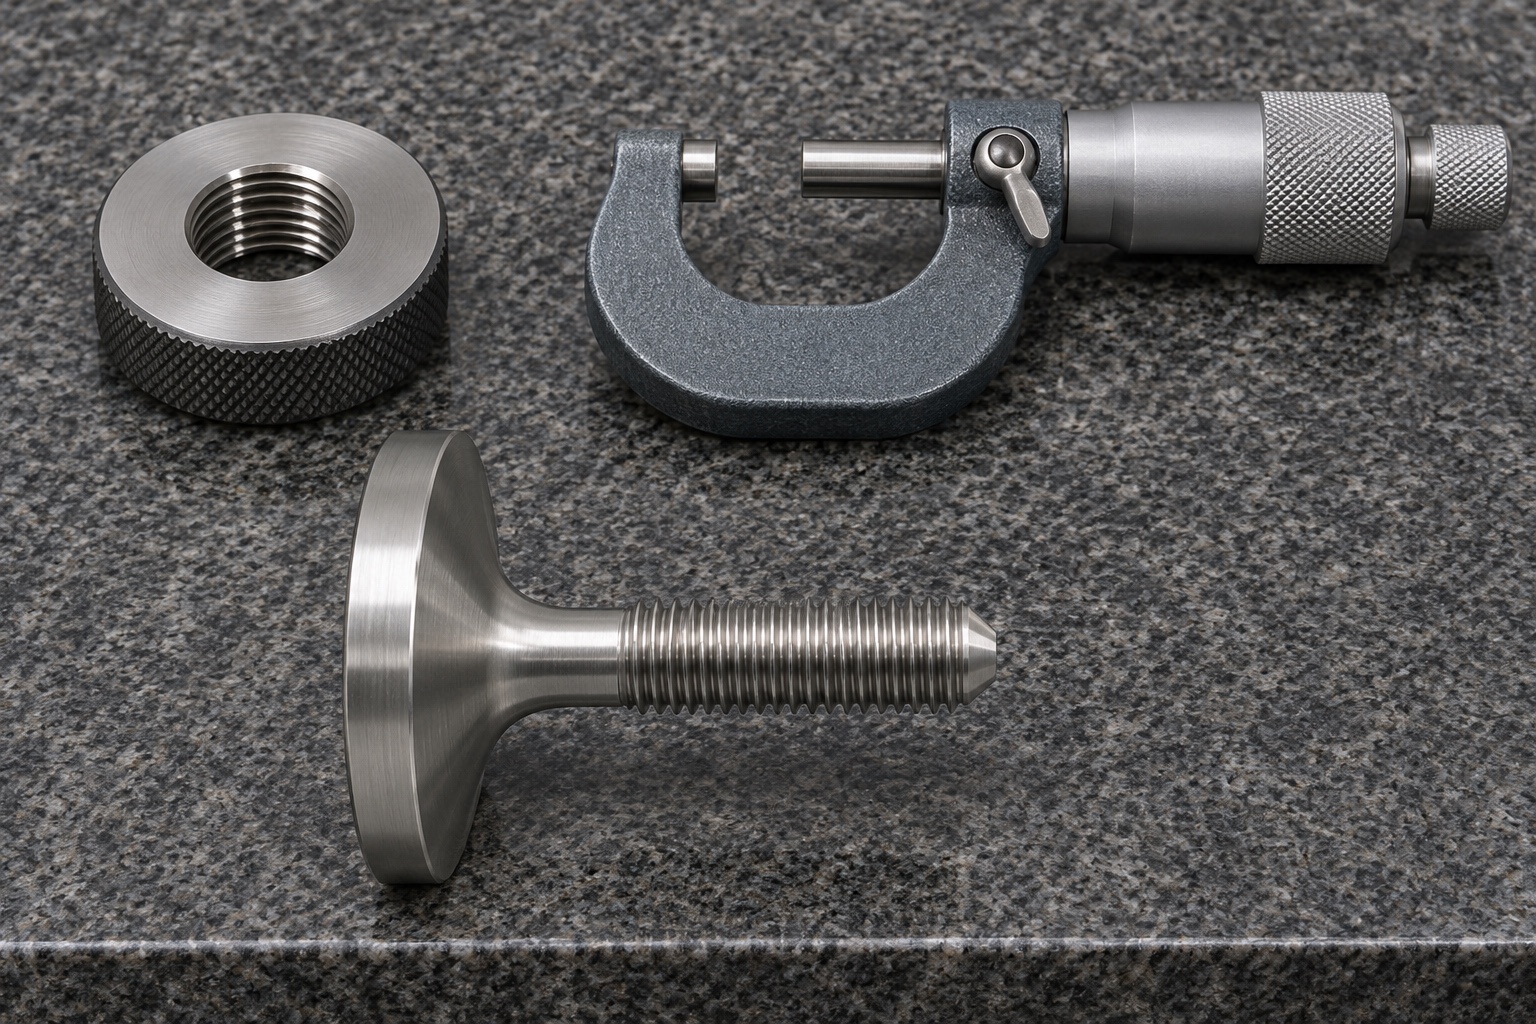
El registro de la primera pieza (primera muestra) incluirá el material, la revisión, el estado final, la configuración de mecanizado y los resultados reales obtenidos. El plan de inspección definirá los métodos para verificar el tamaño y asiento de la base, la geometría del vástago, la designación de la rosca, la longitud útil de la misma y las relaciones dimensionales requeridas. Se utilizará un calibre anular (anillo roscado) adecuado para verificar los criterios de aceptación definidos; para las características que queden fuera del alcance de dicho calibre, se emplearán otros métodos de inspección. Las fotografías muestran el equipamiento y el acceso posibles, pero no constituyen una verificación de cumplimiento mediante mediciones. La identificación y el estado de los calibres se registrarán en el momento en que se realice la inspección real. Los valores nominales del modelo CAD no se copiarán en la columna de resultados como si fueran mediciones reales.
Observación complementaria mediante montaje en condiciones inertes (sin carga)
La referencia aprobada permitiría observar inicio de rosca, acceso y llegada del pie al asiento. Registre revisión, condición y observación. No demuestra retención bajo vibración, límites de apriete, seguridad estructural, carga de cesta o vida útil. El diseñador debe definir cualificación adicional si corresponde. Un ajuste manual favorable no anula un incumplimiento dimensional o del calibre ni convierte el estudio inerte en ensayo de equipo operativo.
Estado de la superficie y limpieza en la expedición
El pedido debe especificar si el componente suministrado solo ha sido desbarbado y limpiado, o si ha sido sometido a un tratamiento adicional aprobado. Los residuos de mecanizado en la raíz de la rosca y en la transición hacia la base requieren especial atención, ya que pueden pasar desapercibidos en una inspección visual superficial. El método de limpieza y verificación seleccionado debe corresponder a los requisitos exigidos para la expedición. En este ejemplo, no se indica la ausencia de residuos ni se especifica un proceso de limpieza validado. Cualquier exposición posterior a ciclos de lavado, desinfectantes o procesos de esterilización requerirá una evaluación específica de la compatibilidad y del proceso, considerando el material, el acabado y la configuración completa del equipo.
Embalaje protector e identificación para la recepción
El embalaje propuesto debe aislar los vástagos roscados y proteger la cara inferior de la base frente al contacto con otras piezas. La bandeja debe sostener el componente sin forzar la rosca contra una superficie rígida. La identificación debe vincular la pieza con la revisión del plano, el material y la documentación de inspección, sin cubrir la superficie de apoyo. Las instrucciones de recepción deben distinguir entre daños en el embalaje y la conformidad dimensional, indicando además si es necesario repetir alguna de las verificaciones realizadas antes de la expedición. Una bolsa protectora abierta o una bandeja limpia no constituyen una barrera estéril, un sistema de transporte validado, ni una prueba de que las piezas hayan sido entregadas efectivamente.
Proceso de liberación para un pedido real de pequeño volumen
Un pedido real requiere aprobar plano, modelo, material, rosca, acabado, inspección y embalaje. Resuelva salida de herramienta, acabado inferior, agarre protegido y alcance del calibre. Registre cambios tras prototipo. La primera pieza real aportaría evidencia de lo fabricado y medido. Este caso estructura compra de componentes médicos inoxidables sin inventar entrega, precisión alcanzada, resistencia de conexión o eficacia de limpieza; la aprobación del sistema sigue siendo independiente.
FAQ
¿Se trata de un proyecto real para un cliente que requiere cestas de lavado?
No. Es un ejemplo representativo de fabricación que incluye una propuesta de geometría y flujo de trabajo. No hace referencia a ningún cliente, envío, tolerancia medida, certificación ni uso exitoso en equipos médicos operativos.
¿Qué características presenta el perno propuesto?
Incluye una base circular plana, un vástago roscado externamente y centrado, y una punta biselada. Esta geometría propuesta no contempla orificios, alojamientos hexagonales, tuercas independientes, mecanismos giratorios ni almohadillas de contacto de goma.
¿Sería necesaria la definición de la rosca correspondiente en una solicitud real?
Sí. Es necesario incluir la designación completa de la rosca, la longitud de enrosque disponible y las condiciones de asiento previstas. El fabricante no debe deducir la compatibilidad de la interfaz basándose únicamente en una imagen o en una muestra de tuerca sin especificaciones.
¿Qué determinaría una inspección mediante calibradores de roscas?
Únicamente determinaría si la rosca es conforme según el calibrador y el procedimiento aprobados. No serviría para validar, por sí sola, la geometría de la base, la identidad del material, la integridad estructural o el comportamiento durante un ciclo de lavado.
¿Se trata de un embalaje estéril?
No. Es una propuesta para la manipulación e identificación del componente. La esterilidad, la limpieza validada o la protección durante el transporte requerirían procesos y evidencias definidos por separado, los cuales no se contemplan en este ejemplo.
¿Qué requisitos son necesarios antes de fabricar una pequeña serie de estas piezas?
Apruebe la revisión, el material, la interfaz de roscas, las referencias de asiento, las excepciones de fabricación, los métodos de inspección y el embalaje. Conserve los resultados reales de la primera pieza fabricada (first-article) y gestione los cambios, en lugar de considerar este proceso propuesto como una validación definitiva para la producción.
tanghangyun@oemach.com