
Repräsentativer Umfang ohne behaupteten Kundenerfolg
In diesem Fall wird eine kundenspezifische schwarze POM-C-Rolle für eine inerte Diagnosekartuschen-Transfervorrichtung betrachtet. Es handelt sich eher um ein repräsentatives Bearbeitungsbeispiel als um die Aufzeichnung eines Kundenprojekts oder einer abgeschlossenen Lieferung. Es werden keine erreichten Toleranzen, Ausbeuten, Nutzungsdauern, Zertifizierungen oder die Leistung des Analysators beansprucht. Ziel ist es, die einfache Geometrie des Bauteils mit den für Angebot, Fertigung und Abnahme notwendigen Entscheidungen zu verknüpfen. Der tatsächliche Transfermechanismus, die Kartuschenschnittstellen und die Betriebsbedingungen würden eine separate Designgenehmigung und -qualifizierung erfordern. Das einfache Aussehen einer Rolle lässt diese Verantwortlichkeiten nicht verschwinden, und eine von Hand bewegte Attrappe kann nicht die Zuverlässigkeit oder Diagnoseleistung eines Betriebsinstruments belegen.
Bauteilmerkmale und vorgeschlagene Schnittstellen
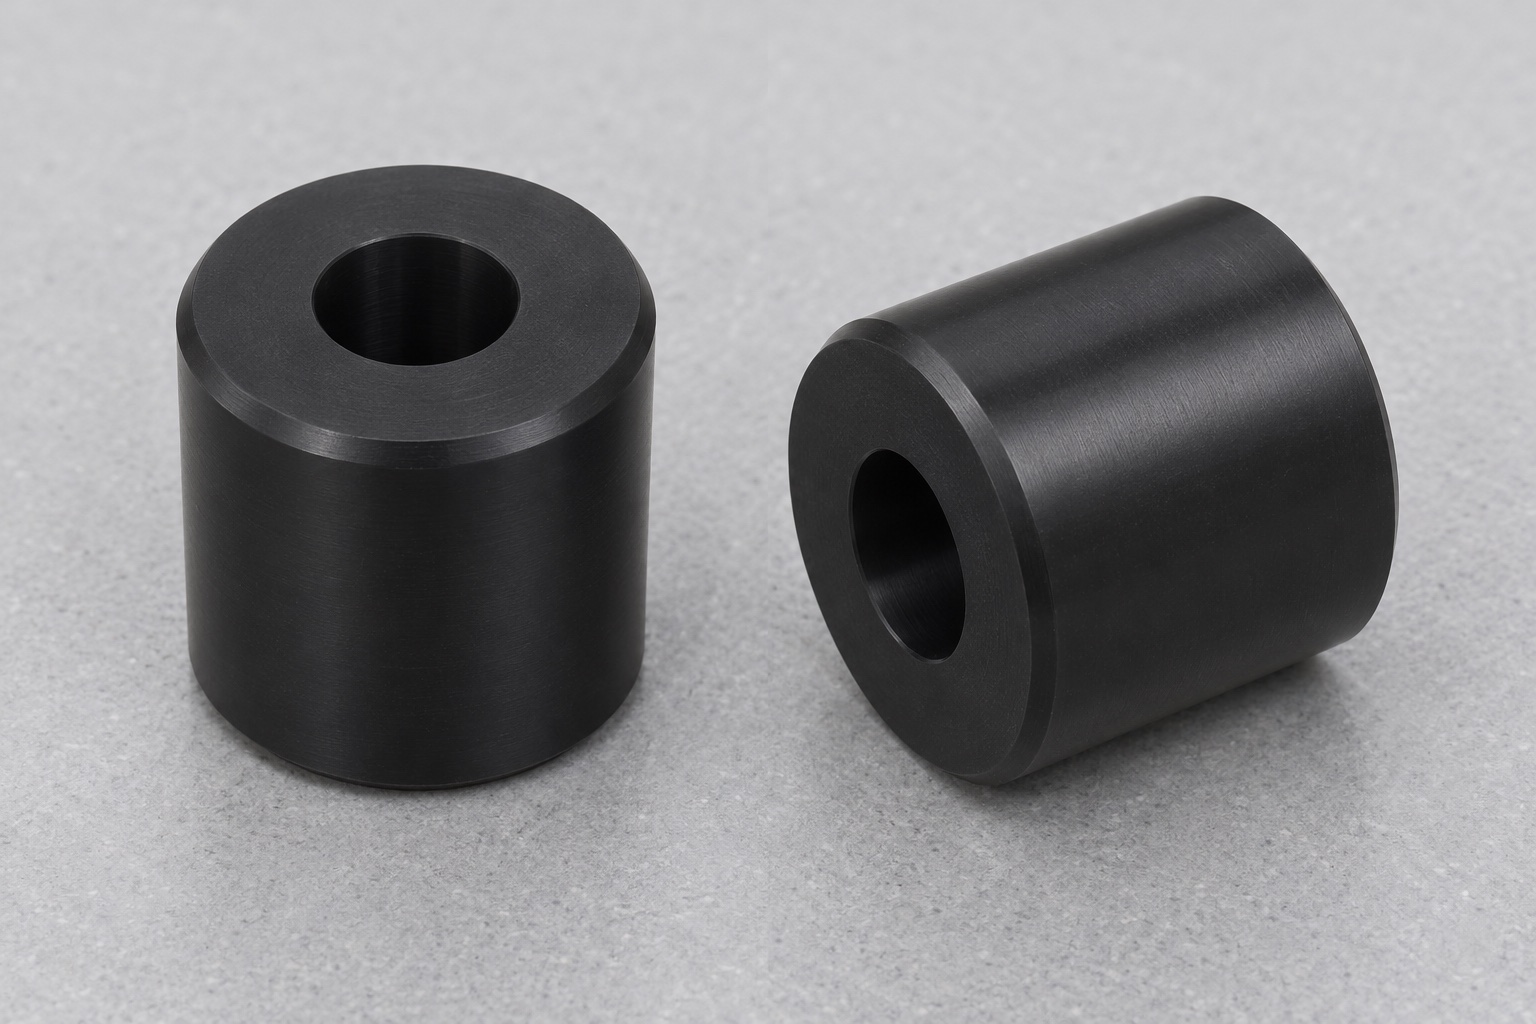
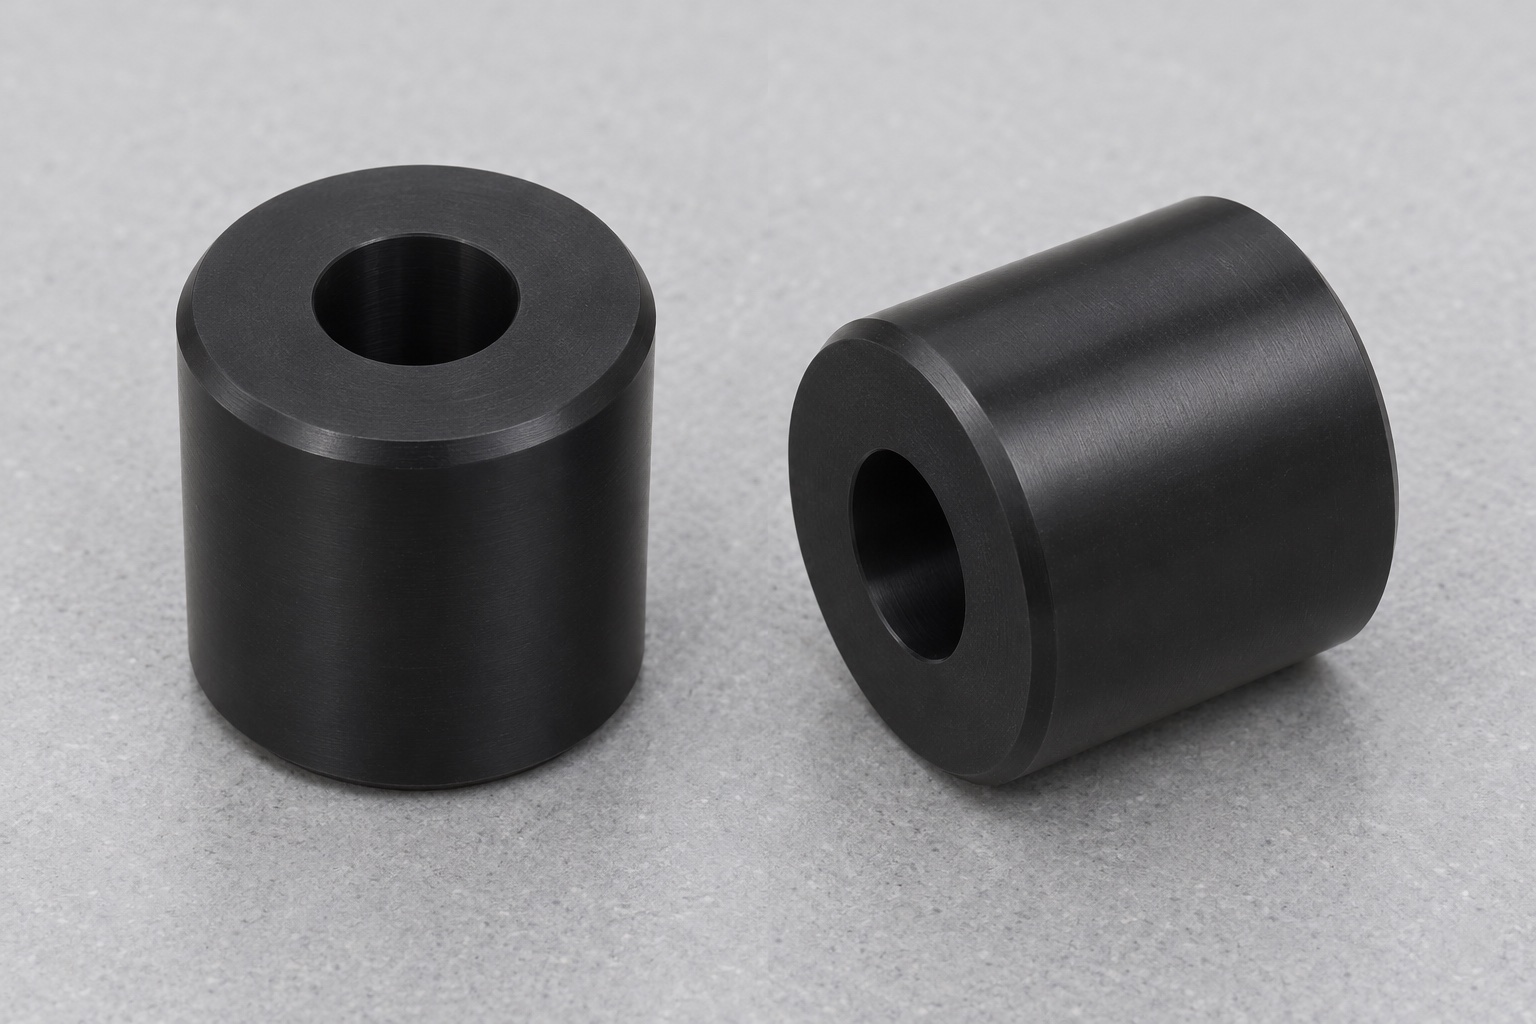
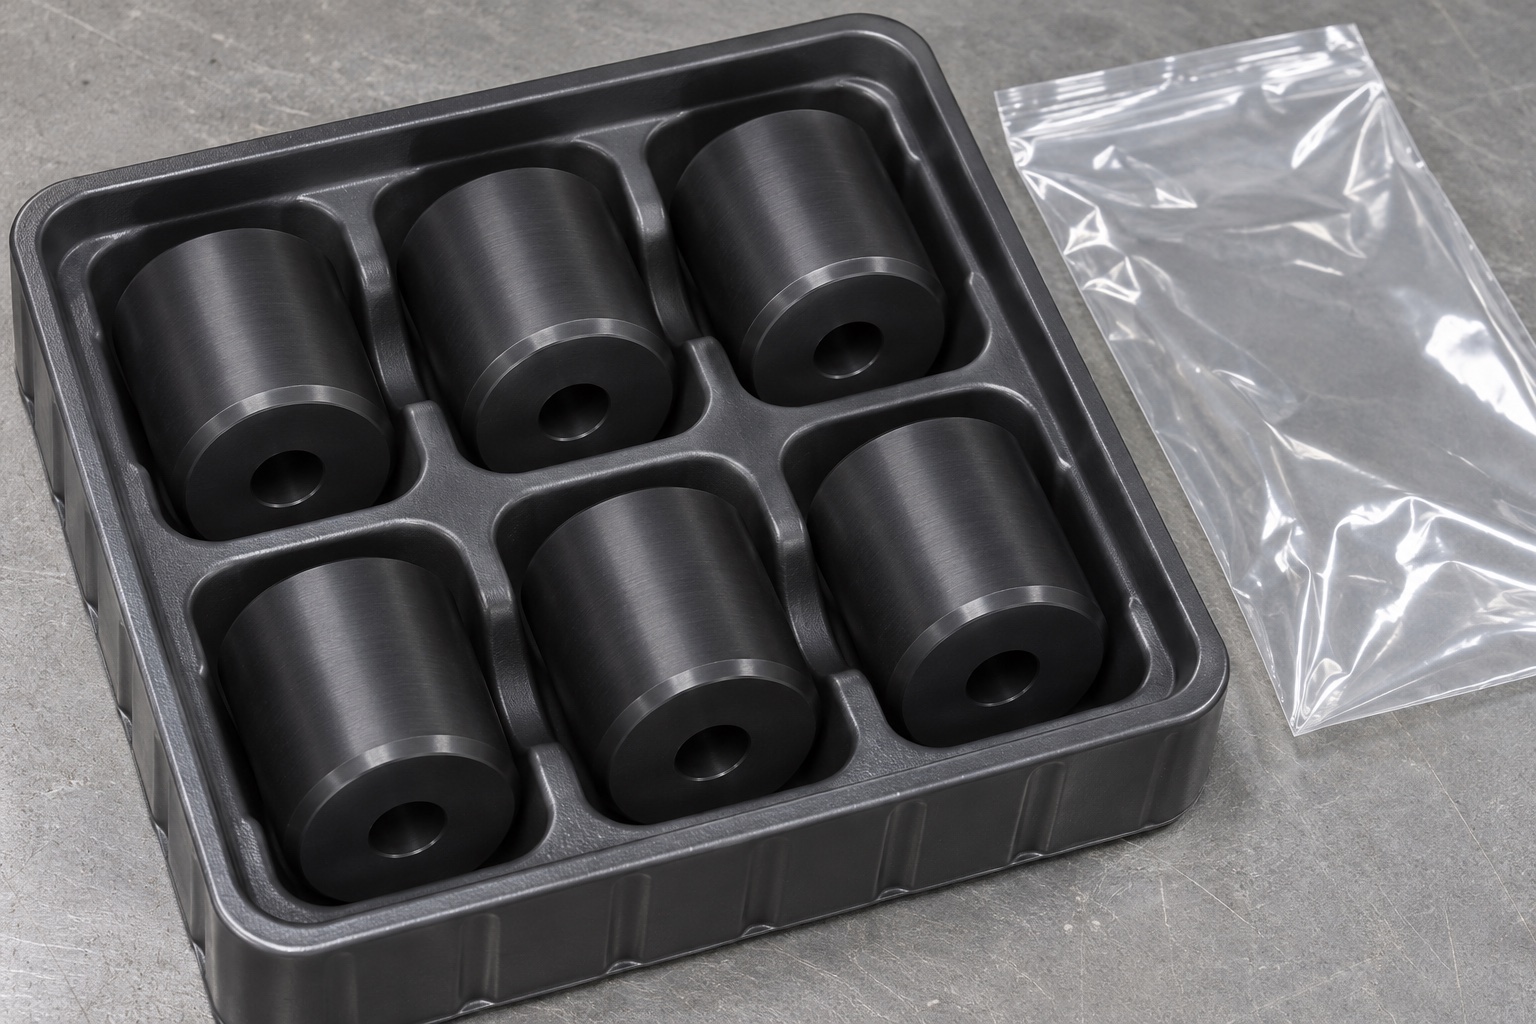
Das repräsentative Teil ist eine kurze, gleichförmige zylindrische Rolle mit flachen ringförmigen Enden und einer zentrierten, einfachen axialen Durchgangsbohrung. Die Außen- und Bohrungsränder verfügen über kleine, zeichnungsgemäße Kantenbearbeitungen. Es gibt keine Flansche, Nuten, Lager, Einsätze oder Gewinde. Der äußere Zylinder sorgt für den vorgeschlagenen Dummy-Kartuschen-Kontakt; die Bohrung ist mit einer zugelassenen inerten Achsreferenz verbunden; Die Enden sind den benachbarten Stützen zugewandt. Jede Schnittstelle benötigt eine definierte Rolle in einer tatsächlichen Baugruppe. Die Bilder vermitteln das Aussehen und die sichtbaren Merkmale des Materials, nicht die Produktionsmaße. Eine echte Bestellung muss das freigegebene Zeichnung und passende Modell verwenden, anstatt einen Außendurchmesser, eine Bohrungspassung oder einen Stützabstand aus den Proportionen eines Bildes abzuleiten.
Funktionsfragen vor der Bearbeitung klären
Bei der Entwurfsüberprüfung sollte ermittelt werden, wie die Rolle gestützt wird, wie die axiale Bewegung gesteuert wird und welche Beziehung zwischen der Bohrung und dem Außenzylinder erforderlich ist. Eine einfache Durchgangsbohrung beinhaltet keinen Haltemechanismus. Wenn die Vorrichtung zusätzliche Hardware benötigt, definieren Sie diese separat, anstatt davon auszugehen, dass sie in der Rolle verborgen ist. Identifizieren Sie die Kartuschenbauraum und ob die Außenfläche bestimmte Kontakt- oder Oberflächenanforderungen hat. Diese Fragen legen den tatsächlichen Fertigungsumfang fest. Sie sollten nicht durch eine allgemeine Anweisung ersetzt werden, dass sich das Teil frei drehen soll, da die freie Bewegung auf einer Dummy-Achse nicht alle maßlichen und geometrischen Anforderungen erfüllen kann.
Werkstoff und Anfrage für schwarzes Acetal definieren
Geben Sie bei der Bestellung POM-C-Acetal-Copolymer, Farbe, Qualität oder zugelassene Materialdefinition, Rohmaterialform und die erforderlichen Aufzeichnungen an. Gehen Sie nicht davon aus, dass eine andere Acetal-Familie oder ein optisch ähnlicher schwarzer Kunststoff ein automatischer Ersatz ist. Geben Sie die freigegebene Zeichnung und das freigegebene Modell, die Mengen, den Ausgangszustand und die Dokumentationserwartungen an. Markieren Sie die Bohrungsrolle, die Zylinderanforderungen, das Endspiel und den Inspektionsstatus. Wenn chemische oder Sauberkeitsanforderungen gelten, definieren Sie die entsprechenden Nachweise, anstatt sich auf eine allgemeine Materialbeschreibung zu verlassen. In einem aussagekräftigen Angebot sollten Substitutionen, Annahmen zur Werkstückspannung und Messbeschränkungen vor der Herstellung offengelegt werden, damit der Käufer äquivalente Umfänge für Präzisions-CNC-Kunststoffteile in kleinen Stückzahlen vergleichen kann.
Rohlinge und vorgeschlagene Aufspannung
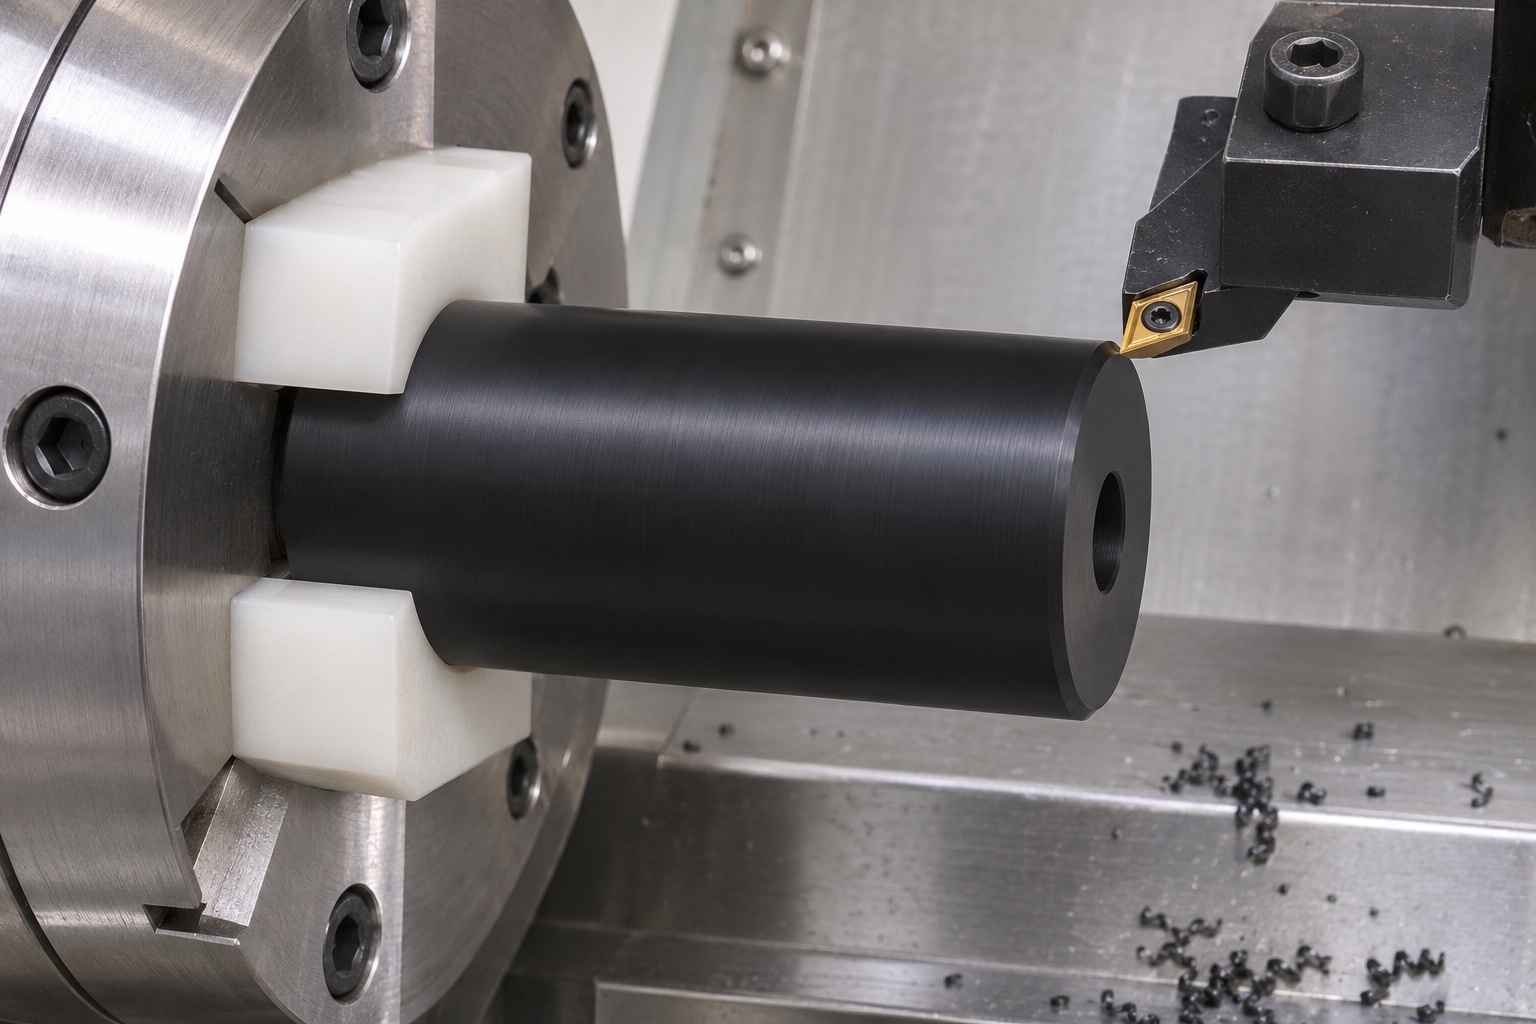
Behalten Sie die Zuordnung der geschnittenen Rohlinge zu ihrer Rohmaterialidentität und Zeichnungsrevision bei. Die vorgeschlagene Werkstückhalterung muss den Bearbeitungskräften standhalten und gleichzeitig unzulässige Verformungen oder Markierungen am fertigen Zylinder vermeiden. Überprüfen Sie die Greiflänge, den Stützkontakt und die Materialmenge, die bei jedem Arbeitsgang entfernt wird. Ein für eine Metallwalze geeigneter Prozess sollte nicht ohne Berücksichtigung der Kunststoffkomponente unverändert übertragen werden. Wenn geformte Backen oder eine spezielle Stütze vorgeschlagen werden, identifizieren Sie deren relevante Geometrie und Zustand. Der Fall schreibt keine universelle Spannkraft vor: Der eigentliche Verfahrenstechniker muss eine geeignete Anordnung für das Material, die Abmessungen und die freigegebenen Zeichnungsanforderungen auswählen und überprüfen.
Zylinder drehen und einfache Bohrung herstellen
Die vorgeschlagene Folge stellt zunächst einen Stirnflächenbezug her, dreht den Außenzylinder und erzeugt die axiale Öffnung mit geeigneten Werkzeugen. Bei der Reihenfolge ist die Beziehung zwischen Außenzylinder und Bohrung zu berücksichtigen. Eine gemeinsame Aufspannung kann dieses Ziel unterstützen, belegt aber nicht, dass alle geforderten Beziehungen erreicht wurden. Spanabfuhr, Zugang zur Bohrungsbearbeitung und der Bezug für die Gegenaufspannung sind zu prüfen. Die gesamte Bohrung muss entsprechend der Zeichnung bewertet werden, nicht nur der leicht zugängliche Eintritt. Dieser repräsentative Fall nennt bewusst keine erfundenen Vorschübe, Drehzahlen oder Prozessfähigkeitswerte. Dafür sind reale Rohmaterial-, Maschinen-, Werkzeug- und Bauteilbewertungen erforderlich.
Zweite Stirnseite und Teilezustand kontrollieren
Die Gegenaufspannung stellt die Gesamtlänge und die zweite Stirnseite fertig, ohne die vorgesehenen Bezüge aufzugeben. Fertige Oberflächen sind zu schützen; eine unzulässige Zwangslage darf die scheinbaren Maße nicht beeinflussen. Legen Sie den Übergang von der Bearbeitung zur Endmessung einschließlich Umgebung, Unterstützung und gefordertem Stabilisierungszustand fest. Eine beliebig warme, fest gespannte Rolle darf nicht als gleichwertig mit der vorgeschriebenen Prüfung im ausgespannten Zustand gelten. Ein allgemeines Abkühlintervall wird hier nicht behauptet. Eine Zwischenbehandlung oder alternative Rohmaterialvorbereitung benötigt vor Anwendung eine Freigabe und Dokumentation, damit spätere Messungen dem tatsächlichen Fertigungszustand zugeordnet werden können.
Kanten reinigen und Bohrung vollständig zugänglich halten
Nach dem Entfernen loser Späne sind Außenränder, beide Bohrungseintritte und die zugängliche Innenfläche zu prüfen. Unzulässige Splitter und anhaftende Grate müssen entfernt werden, ohne Bohrung oder Nutzlänge außerhalb der Zeichnung zu verändern. Klemmt eine Dummy-Achse, ist zuerst zwischen Eintrittsschaden, Größe, Form und Ausrichtung zu unterscheiden. Manuelles Polieren für genau eine Referenz ist kein freigegebener Ersatz für Maßprüfung. Der Entgratungs- und Sichtprüfplan muss erläutern, wie eingeschränkt zugängliche Bereiche bewertet werden. Eine saubere Außenfläche beweist weder eine rückstandsfreie Bohrung noch die Prüfung jeder Innenkante.
Vorgeschlagene Erstmusterprüfnachweise
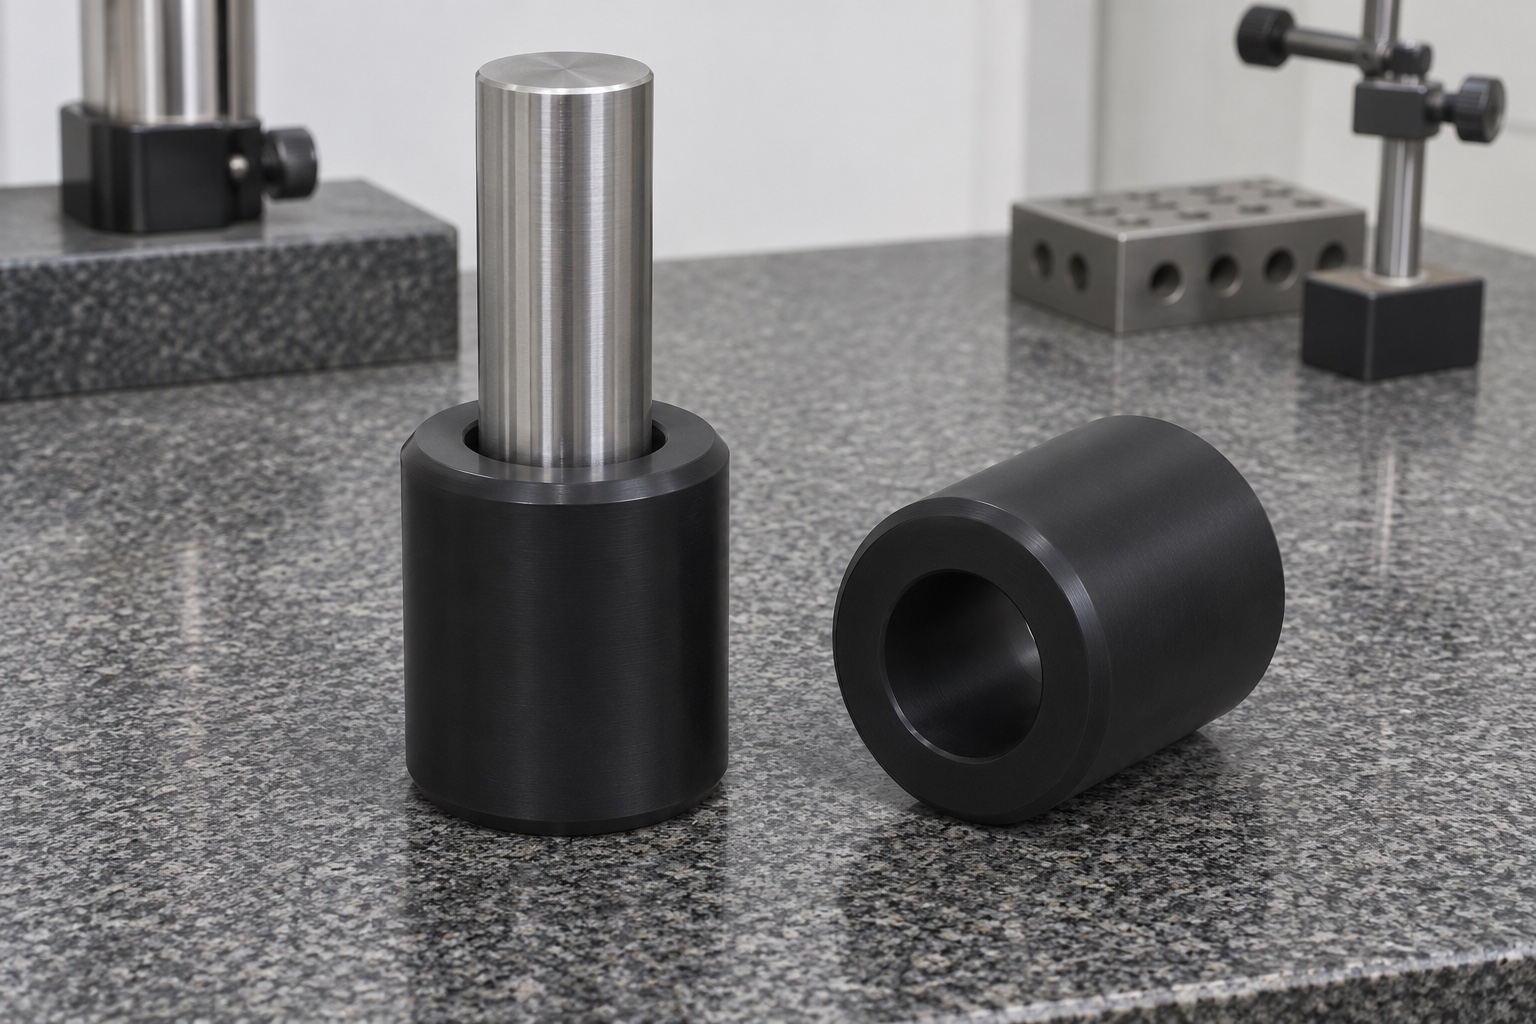
Der Prüfbericht muss Teil und Revision, Werkstoff, Messzustand und tatsächliche Messwerte angeben. Außendurchmesser, Bohrung, Länge, Stirnflächen und festgelegte geometrische Beziehungen sind geeigneten Methoden zuzuordnen. Unterstützung und Antastkraft müssen zum Kunststoffteil passen; gemessen wird an den für die Anforderung erforderlichen Stellen. Ein Dorn in der Bohrung zeigt Zugang oder eine ergänzende Prüfung, liefert aber keinen Messwert und belegt nicht automatisch die Bohrungsform. Auch eine Rundlauf- oder Lagebeobachtung benötigt einen definierten Montagebezug. Gerätegrenzen sind vor der Abnahme offenzulegen, statt eine allgemeine Instrumentenliste als vollständigen Prüfnachweis auszugeben.
Inerte Transferbeobachtung und ihre Grenzen
Eine freigegebene Dummy-Achse und ein Kartuschenbauraum können den Maßbericht durch Beobachtung grober Hindernisse, sichtbarer Stirnflächenreibung oder des Montagezugangs ergänzen. Referenzrevisionen und Beobachtungszustand sind aufzuzeichnen. Aus Handbewegung dürfen keine Betriebsdrehzahl, kein Kartuschenschutz, keine Transportgenauigkeit und keine Lebensdauer abgeleitet werden. Der tatsächliche Mechanismus kann Anforderungen haben, die diese Vorrichtung nicht nachbildet. Bei ungleichmäßiger Bewegung sind gemessene Schnittstellen und Ausrichtung zu vergleichen, bevor Länge oder Bohrung geändert oder Schmiermittel ergänzt werden. Änderungen benötigen Anwendungsprüfung. Die Beobachtung soll eine technische Frage aufdecken und nicht stillschweigend die Bauteilabnahme neu definieren.
Reinigung, Trennung und Schutzverpackung
Vereinbaren Sie vor dem Versand die Anforderungen an Reinigungsmittel, Trocknung und Ausgangshandhabung. Entfernen Sie lose Rückstände aus der axialen Öffnung und schützen Sie den Außenkontaktzylinder vor Abrieb. Trennen Sie fertige Rollen in geeigneten Fächern, wo Reibung oder die Handhabung gemischter Teile ihren spezifizierten Zustand beeinträchtigen könnte. Die Verpackung darf keine unzulässige Vorspannung ausüben oder loses Material in der Bohrung zurücklassen. Identifizieren Sie Pakete mit Teile- und Revisionsinformationen, die mit den erforderlichen Fertigungsaufzeichnungen verknüpft sind. Ein durchsichtiger Schutzbeutel ist ein normaler Herstellungsschutz und kein Beweis für eine Sterilbarriere oder eine validierte chemische Kompatibilität. Die Eingangskontrolle muss sich an den tatsächlichen Kaufspezifikationen und den erforderlichen Aufzeichnungen orientieren und darf sich nicht auf das repräsentative Verpackungsfoto verlassen.
Freigabeweg für einen tatsächlichen Rollenauftrag
Eine tatsächliche Bestellung erfordert die Genehmigung der Zeichnung, des passenden Modells, der POM-C-Definition, der Mengen, Prozessausnahmen, Prüfmethoden und der Lieferbedingungen. Definieren Sie alle erforderlichen Dummy-Bewegungsbeobachtungen getrennt von der Dimensionsabnahme. Bewahren Sie genehmigte Werkstückhalterungen und Inspektionsrevisionen mit tatsächlichen Ergebnissen des Erstmusters auf, sodass wiederholte Fertigungen konsistent bewertet werden können. Dieser Fall gibt keine Zusicherung für ein bestimmtes Lieferergebnis oder eine bestimmte Leistung des Analysegeräts. Es zeigt, wie ein Kleinserienteil für eine medizinische Analysevorrichtung als begrenzte Fertigungsaufgabe erworben werden kann. Eine klare Verantwortung für die Schnittstellen und Nachweise der Rolle unterstützt sowohl die Arbeit des Lieferanten als auch die separate Qualifizierung des gesamten Kartuschenübertragungsmechanismus durch den Konstruktionsverantwortlichen.
FAQ
Ist dies eine dokumentierte Kundenlieferung?
Nein. Es ist ein repräsentatives CNC-Drehbeispiel ohne behauptete Lieferung, tatsächlichen Kunden, Produktionsergebnisse oder Zertifizierung.
Enthält das Teil Lager oder Haltenuten?
Nein. Vorgesehen ist ein einfacher POM-C-Zylinder mit Durchgangsbohrung und kleinen Kantenbearbeitungen. Lager, Flansche, Nuten und Haltehardware benötigen eigene freigegebene Definitionen.
Warum POM-C statt nur schwarzen Kunststoff angeben?
Farbe belegt keine Werkstoffidentität. Acetalfamilie, Sorte, Rohmaterialzustand und Unterlagen sind zu kontrollieren; vorgeschlagene Ersatzwerkstoffe benötigen Freigabe vor der Fertigung.
Belegt ein Lehrdorn allein alle Bohrungsanforderungen?
Nein. Seine Aussage hängt von Lehre und Prüfverfahren ab. Bohrungsgröße, Form und Beziehungen müssen mit Methoden bewertet werden, die alle Zeichnungsanforderungen abdecken.
Was belegt die Dummy-Transferbeobachtung?
Nur die dokumentierte Beobachtung unter definierten inerten Bedingungen, etwa sichtbare Hindernisse oder Montagezugang. Sie belegt keine Analysatorzuverlässigkeit, Lebensdauer oder Diagnoseleistung.
Was startet einen tatsächlichen Fertigungsauftrag?
Freigaben für Zeichnung, Modell, Werkstoff, Mengen, Bohrungs- und Zylinderdefinitionen, Prüfzustand, Dokumentation, Reinigung, Verpackung sowie Lieferantenabweichungen und ergänzende Prüfungen.
tanghangyun@oemach.com