
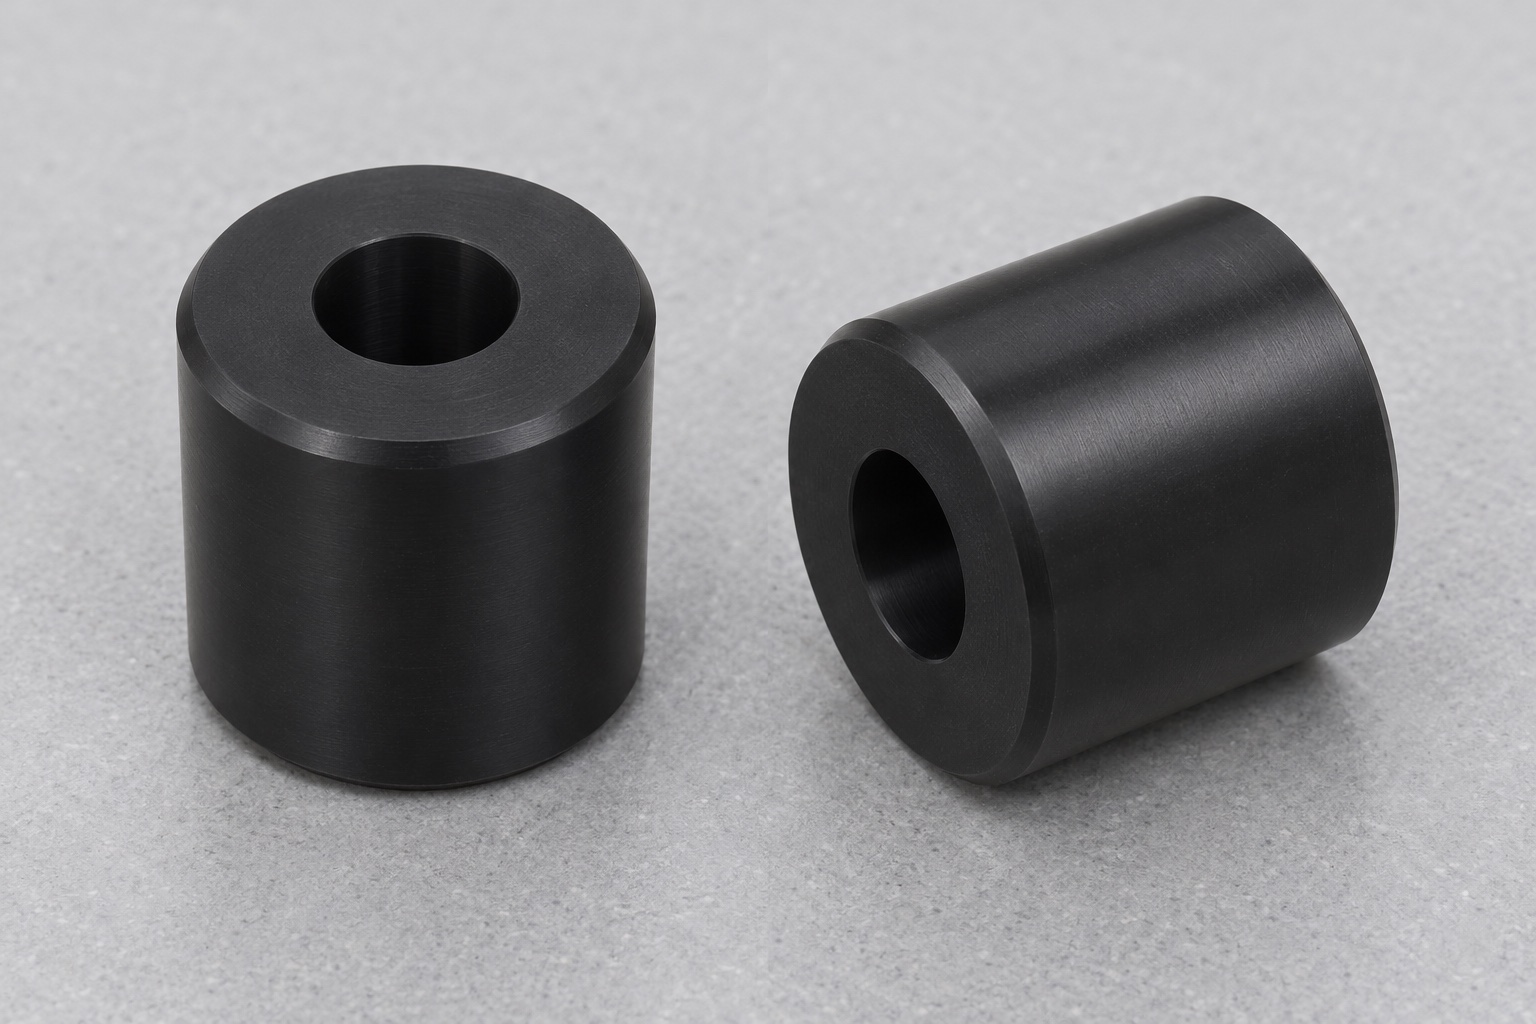
Ejemplo representativo sin un resultado específico para el cliente.
Este caso propone un rodillo POM-C negro para un útil inerte de transferencia de cartuchos diagnósticos. Es representativo, no un proyecto o envío documentado. No afirma tolerancia, rendimiento, duración, certificación ni resultados de analizador. Conecta geometría con oferta, fabricación y aceptación. El mecanismo real y sus interfaces requieren aprobación independiente. La apariencia sencilla o el movimiento manual de un modelo no demuestran fiabilidad ni desempeño diagnóstico.
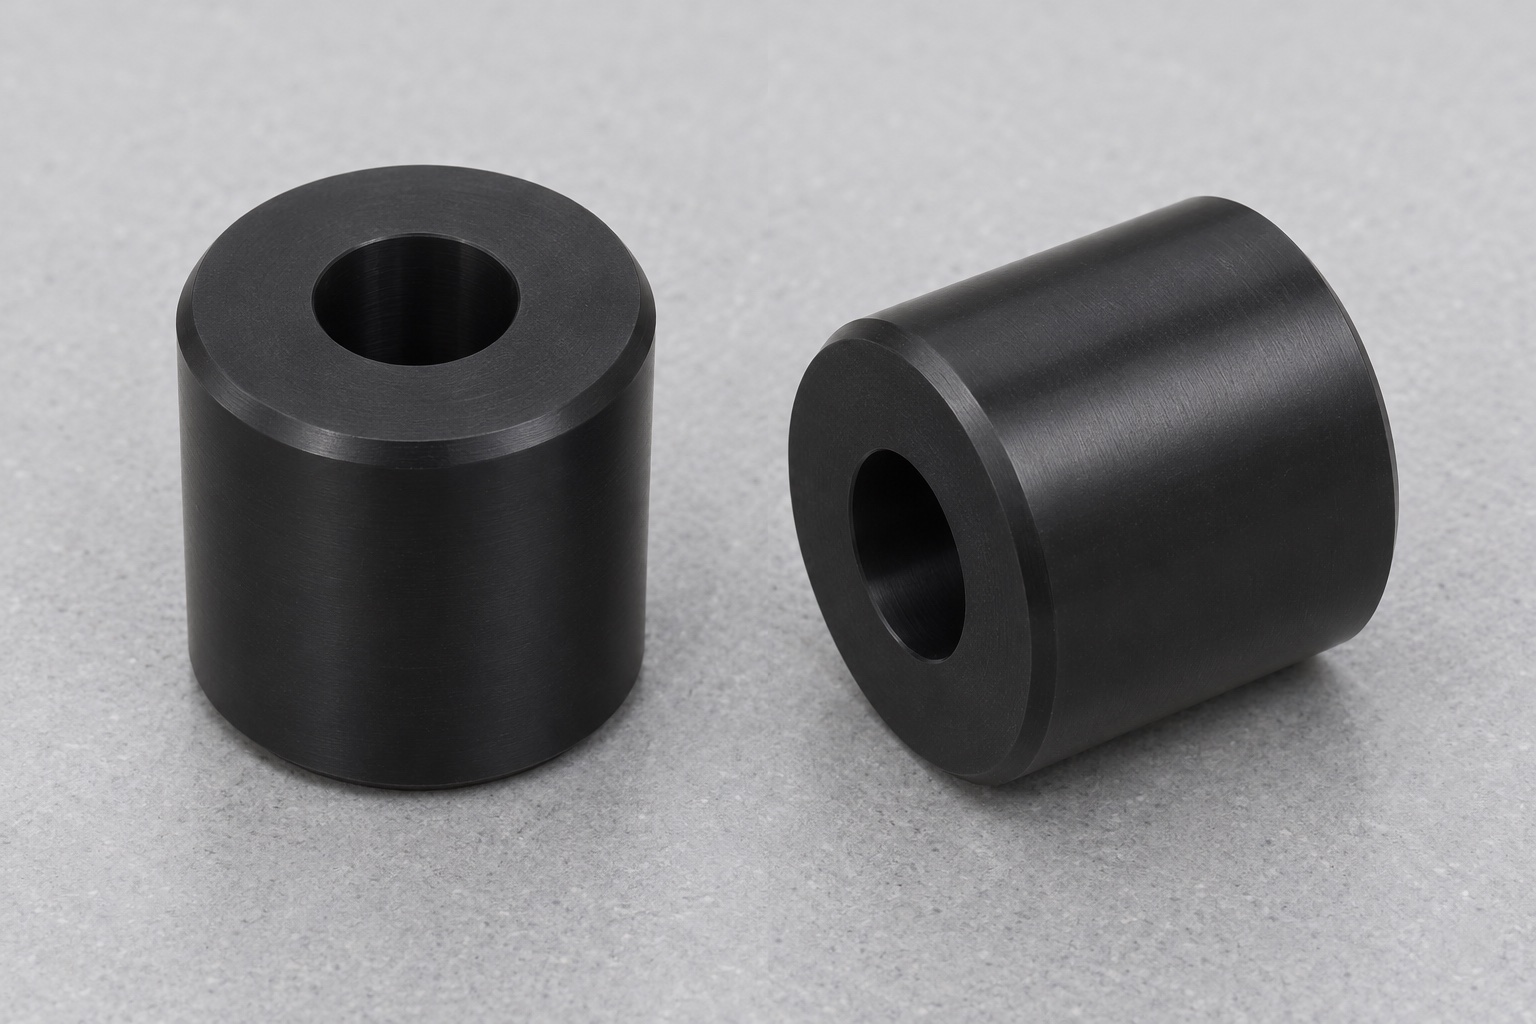
Inventario de características e interfaces propuestas.
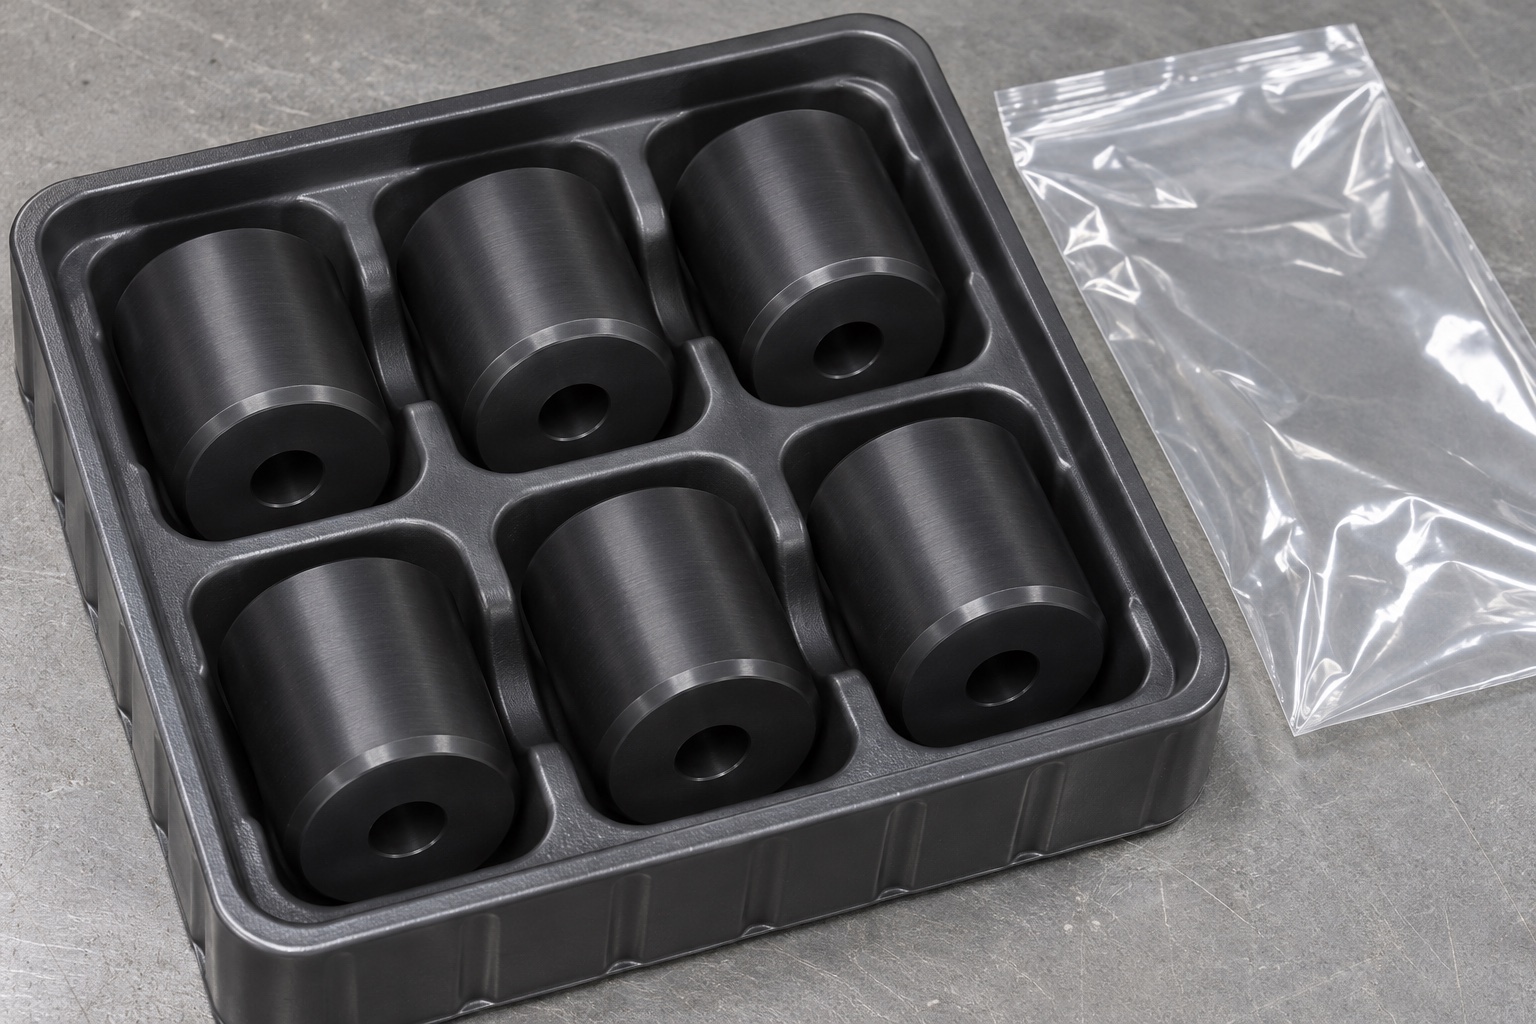
La pieza representativa consiste en un rodillo cilíndrico, corto y uniforme, con extremos anulares planos y un orificio axial pasante centrado. Los bordes exteriores y los de entrada del orificio presentan tratamientos específicos, definidos en el plano técnico. La pieza carece de bridas, ranuras, rodamientos, insertos o roscas. La superficie cilíndrica exterior está diseñada para el contacto con el cartucho (o prototipo de cartucho); el orificio central se acopla a un eje de referencia (inerte); y los extremos quedan orientados hacia soportes adyacentes. Cada interfaz debe tener una función definida dentro del ensamblaje final. Las imágenes muestran el aspecto del material y sus características visibles, pero no sus dimensiones de fabricación. Para un pedido real, es imprescindible utilizar el plano técnico controlado y el modelo digital correspondiente; no se debe intentar deducir el diámetro exterior, el ajuste del orificio o la holgura respecto a los soportes basándose únicamente en las proporciones observadas en una imagen.
Cuestiones funcionales a resolver antes del mecanizado.
Resuelva apoyo, control axial y relación entre orificio y cilindro exterior. Un orificio simple no incluye retención. Defina herrajes por separado si son necesarios; no suponga elementos ocultos. Identifique envolvente del cartucho y exigencias de contacto o acabado. Estas preguntas fijan el alcance de fabricación. La instrucción de girar libremente sobre un eje de prueba no sustituye dimensiones, forma ni relaciones exigidas por el diseño.
Definición del material y de la solicitud de cotización (RFQ) para acetal negro
Especifique el copolímero de acetal (POM-C), el color, el grado o la definición del material aprobado, el formato de la materia prima y la documentación requerida junto con el pedido. No asuma que otra familia de acetales o un plástico negro de apariencia similar pueden utilizarse como sustitutos directos. Incluya el plano y el modelo técnico aprobados, las cantidades, el estado de entrega y los requisitos documentales. Preste especial atención a la función del orificio interior, los requisitos del cilindro, la holgura en los extremos y los criterios de inspección. Si existen requisitos de resistencia química o de limpieza, especifique las pruebas o evidencias necesarias en lugar de recurrir a una descripción genérica del material. Una cotización adecuada debe informar, antes de iniciar la fabricación, sobre posibles sustituciones, métodos de sujeción previstos y limitaciones en la medición; esto permite al comprador comparar alcances equivalentes para piezas de plástico de precisión fabricadas mediante CNC en series cortas.
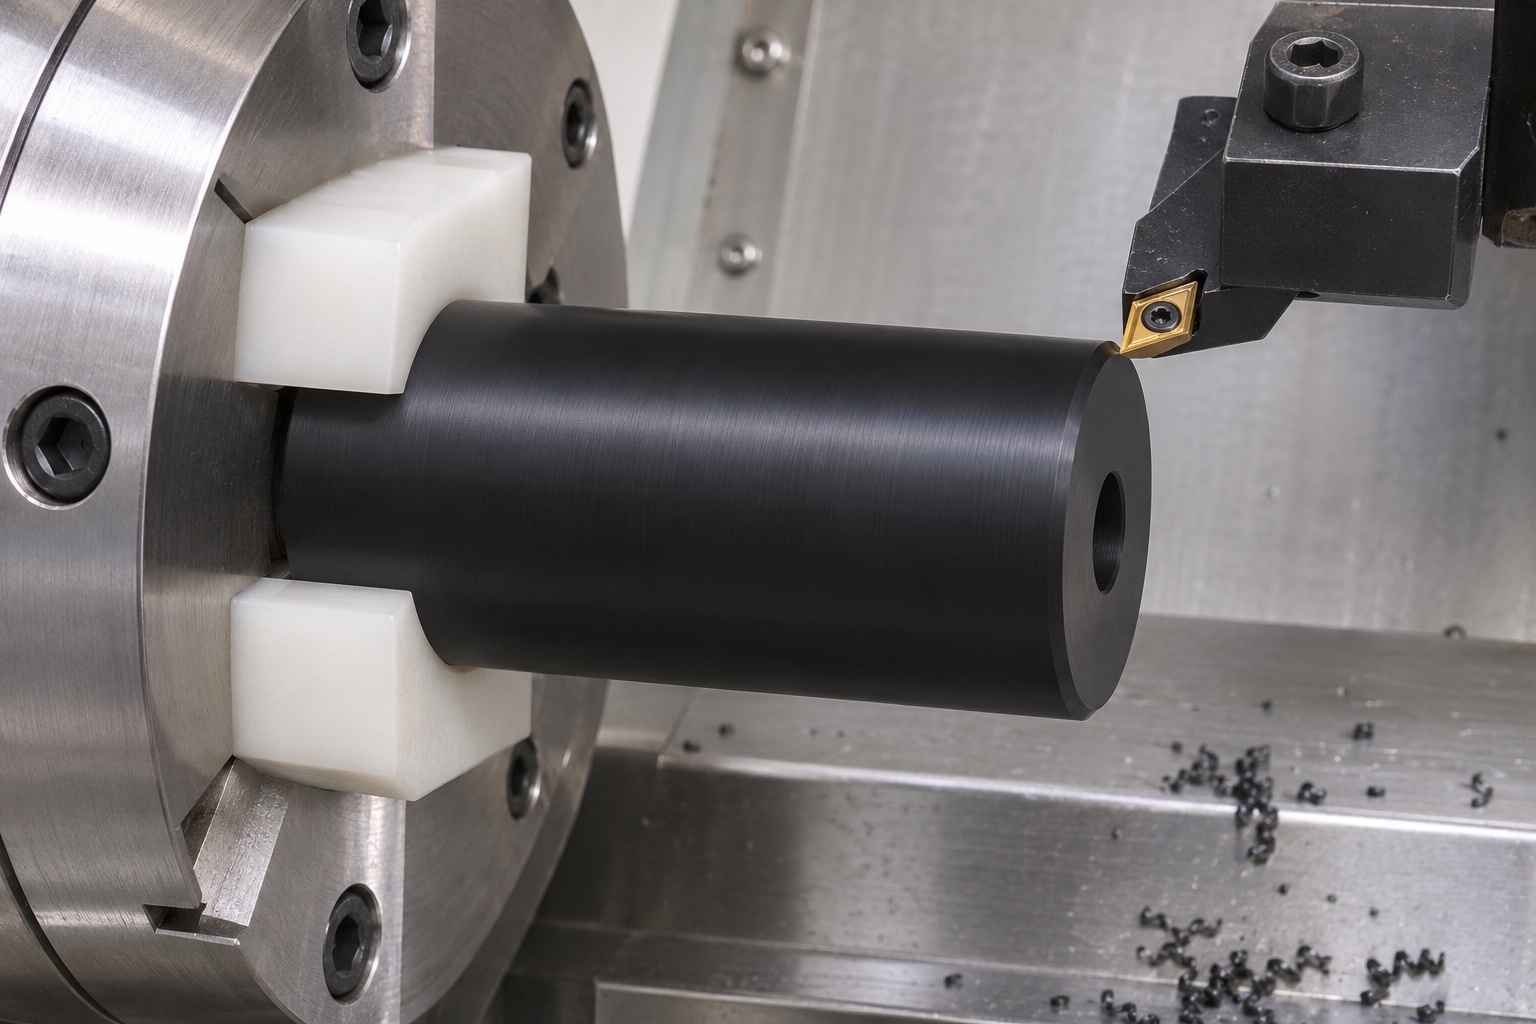
Manipulación de las piezas en bruto y estrategia de sujeción propuesta
Mantenga blancos asociados a material y revisión. La sujeción debe resistir fuerzas sin deformación ni marcas inaceptables. Revise longitud de agarre, apoyo y material retirado por operación. No copie sin revisión un proceso de rodillo metálico. Si se proponen mordazas perfiladas o apoyo especial, documente su condición. No se prescribe una fuerza universal: el técnico debe seleccionar y verificar el montaje para stock, dimensiones y plano reales.
Torneado del cilindro y mecanizado del orificio interior
Una ruta de proceso propuesta establece una referencia en un extremo, mecaniza la superficie exterior y genera la abertura axial utilizando herramientas adecuadas para los requisitos específicos. Al secuenciar estas operaciones, debe considerarse la relación entre el cilindro exterior y el orificio. Aunque una configuración común puede facilitar este objetivo, no garantiza por sí sola que se hayan cumplido todas las relaciones requeridas. Es necesario revisar la evacuación de virutas, el acceso para el acabado del orificio y la referencia utilizada para la operación en el lado opuesto. Se debe evaluar la totalidad del orificio, no solo la entrada más accesible. Este ejemplo deliberadamente omite valores hipotéticos de avances, velocidades o capacidad del proceso, ya que estos dependen de las condiciones reales de la materia prima, la maquinaria, la selección de herramientas y la evaluación específica del componente.
Acabado del segundo extremo y control del estado de la pieza
El volteo termina longitud y segundo extremo preservando referencias. Proteja caras y evite restricciones no aprobadas. Defina transición desde mecanizado a medición, con ambiente, apoyo y estabilización exigidos. No equipare una lectura caliente bajo apriete a la inspección liberada. No se afirma un intervalo universal de enfriamiento. Tratamientos intermedios o preparación alternativa requieren aprobación y registro para interpretar mediciones contra la condición de fabricación correcta.
Limpieza de bordes y acceso completo al orificio
Tras retirar las virutas sueltas, se deben inspeccionar los bordes exteriores, ambas entradas del orificio y la superficie interna accesible. Es necesario eliminar cualquier rebaba o fragmento metálico adherido, asegurándose de no agrandar el orificio ni alterar la longitud funcional del cilindro más allá de lo especificado en el plano. Si un eje de prueba (calibre) se atasca, se debe determinar si la causa es un daño en la entrada, un problema de dimensiones, de forma o de alineación, antes de realizar cualquier modificación en la pieza. El pulido manual para lograr el ajuste de una referencia no constituye un sustituto válido de la inspección dimensional. El plan de desbarbado e inspección visual debe especificar cómo se abordan las áreas de acceso limitado. Una apariencia exterior limpia no garantiza que la abertura axial esté libre de residuos, ni que todos los bordes internos hayan sido debidamente inspeccionados.
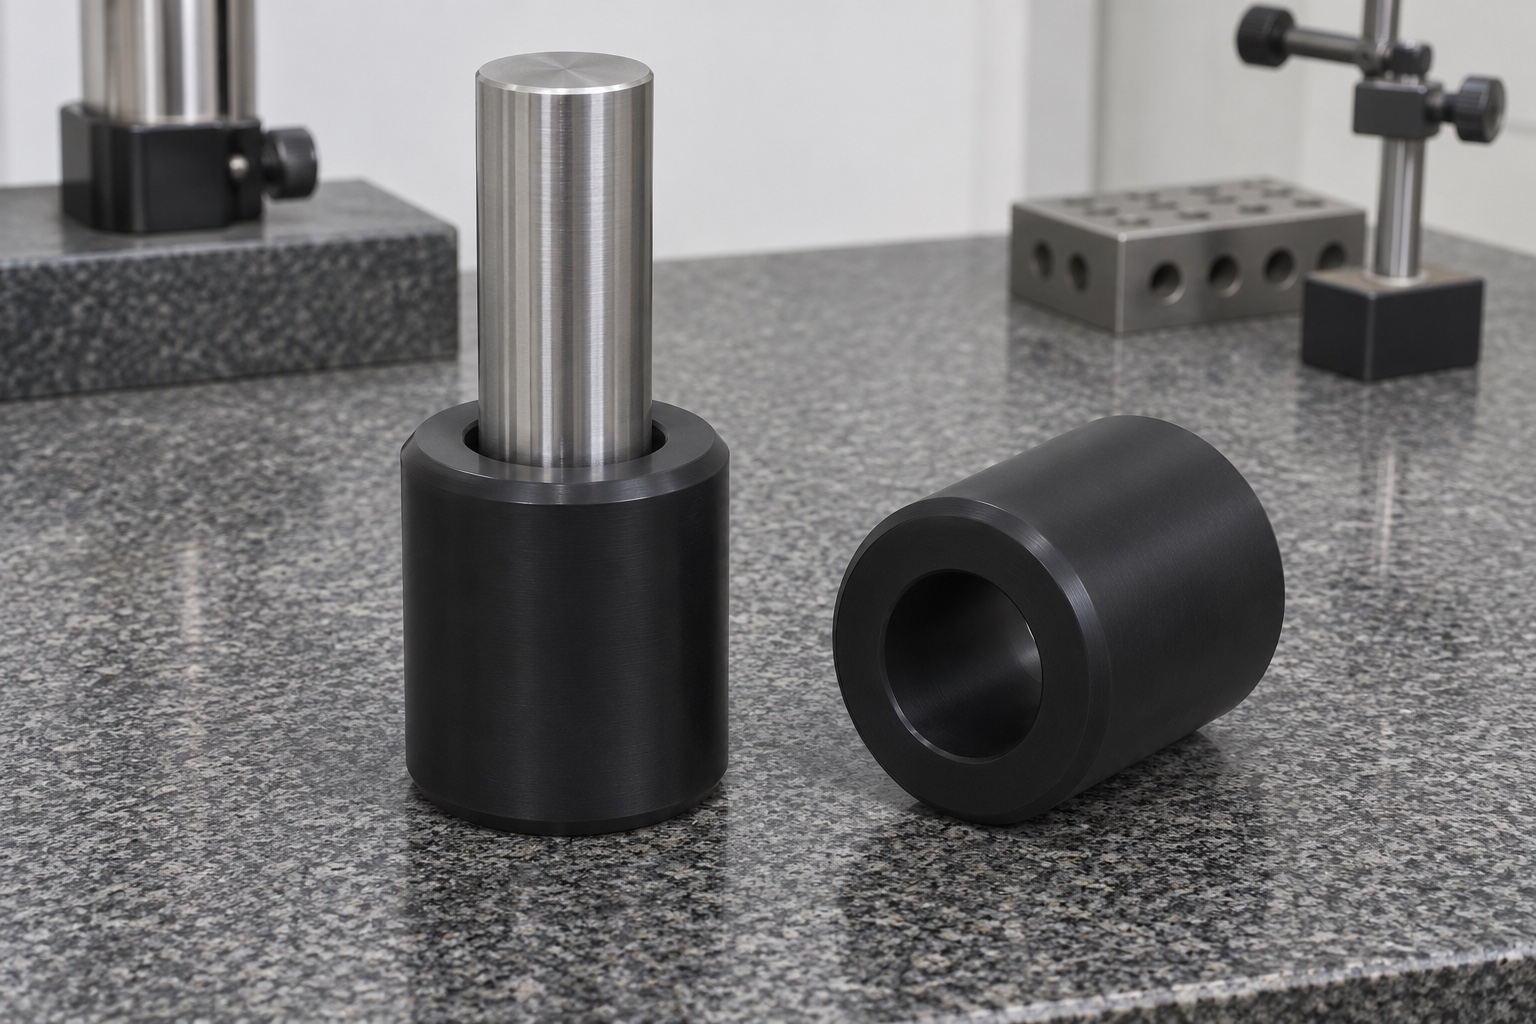
Evidencia de inspección de la primera pieza propuesta para su revisión
El informe debe identificar pieza, revisión, material, estado y resultados reales. Relacione cilindro, orificio, longitud, extremos y geometría con métodos adecuados. Revise fuerza y apoyo para el plástico. Un elemento introducido en el orificio ilustra acceso o prueba adicional, no demuestra su forma. Las observaciones de giro requieren referencia definida. Declare limitaciones antes de aceptar; una lista genérica de instrumentos no acredita inspección completa.
Observación mediante simulación (transferencia inerte) y sus limitaciones
El uso de un eje simulado (dummy axle) y un dispositivo que represente el alojamiento (cartridge envelope) puede complementar el informe dimensional, permitiendo identificar obstrucciones evidentes, roces visibles en los extremos o problemas de acceso durante el montaje. Se deben registrar las revisiones de referencia utilizadas y las condiciones bajo las cuales se realizó la observación. No es posible deducir la velocidad de funcionamiento, el nivel de protección del cartucho, la precisión durante el transporte o la vida útil a partir de un movimiento manual. El mecanismo real puede estar sujeto a requisitos que este dispositivo de simulación no reproduce. Si el movimiento resulta inconsistente, se deben revisar las interfaces y la alineación antes de realizar modificaciones como alterar la longitud, ampliar el orificio o añadir lubricante. Cualquier lubricación o modificación superficial debe evaluarse en el contexto de la aplicación real. El objetivo de esta observación complementaria es identificar posibles cuestiones técnicas, no redefinir de forma implícita los criterios de aceptación de los componentes.
Limpieza, separación y embalaje protector
Acuerde los agentes de limpieza, los requisitos de secado y la manipulación para el envío antes de realizar el despacho. Elimine los residuos sueltos de la abertura axial y proteja el cilindro de contacto exterior contra la abrasión. Separe los rodillos terminados en compartimentos adecuados, evitando situaciones en las que el roce o la mezcla con otras piezas puedan alterar sus especificaciones. El embalaje no debe ejercer una precarga inaceptable ni dejar material suelto dentro del orificio. Identifique los paquetes con información sobre la pieza y su revisión, vinculada a los registros de fabricación correspondientes. El uso de una bolsa protectora transparente es una medida de protección estándar en la fabricación; no constituye una barrera estéril ni garantiza la compatibilidad química validada. La inspección de recepción debe realizarse conforme a las especificaciones de compra y los registros requeridos, sin basarse únicamente en una fotografía del embalaje.
Flujo de proceso para un pedido real de un rodillo personalizado
Un pedido real necesita aprobar plano, modelo, POM-C, cantidades, excepciones, inspección y entrega. Separe observación con modelos inertes y aceptación dimensional. Conserve métodos y primera pieza real para repetición. Este caso no promete resultado de envío o desempeño del analizador. Describe fabricación limitada de un componente de útil médico. La responsabilidad clara sobre interfaces y pruebas apoya al proveedor y la cualificación independiente del mecanismo completo por su diseñador.
FAQ
¿Se trata este rodillo de un envío documentado para un cliente?
No. Este caso es un ejemplo representativo de torneado CNC y no implica una entrega finalizada, la existencia de un cliente real, resultados de producción específicos ni certificaciones.
¿Incluye la pieza rodamientos o ranuras de retención?
No. Se trata de un cilindro simple de POM-C con un orificio pasante y pequeños acabados en los bordes. Cualquier rodamiento, brida, ranura o elemento de retención requiere una definición aprobada por separado.
¿Por qué especificar POM-C en lugar de simplemente «plástico negro»?
El color no define la identidad del material. Es necesario controlar la familia de acetal, el grado, el estado del material base y los registros correspondientes; además, cualquier sustitución propuesta debe ser aprobada antes de iniciar la fabricación.
¿Puede un calibre tampón, por sí solo, determinar todos los requisitos de un orificio?
No. Su interpretación depende del calibrador utilizado y del procedimiento definido. El tamaño, la forma y las relaciones geométricas del orificio deben evaluarse mediante métodos adecuados a la totalidad de los requisitos especificados en el plano.
¿Qué determina la observación mediante una pieza de prueba (dummy)?
Únicamente la observación documentada bajo las condiciones inertes definidas, tales como la presencia de obstrucciones visibles o cuestiones de acceso. No determina la fiabilidad del analizador, su vida útil ni su rendimiento diagnóstico.
¿Qué da inicio a una orden de fabricación real?
La aprobación del plano, el modelo, el material, las cantidades, las definiciones del orificio y del cilindro, el estado de inspección, la documentación, la limpieza, el embalaje, así como cualquier excepción por parte del proveedor o verificación complementaria.
tanghangyun@oemach.com